



PLA-Haftprobleme auf PEI-Bett lösen: Einfache Lösungen & Experten-Guide
Das frustrierendste Erlebnis: PLA haftet nicht auf dem PEI-Blatt.
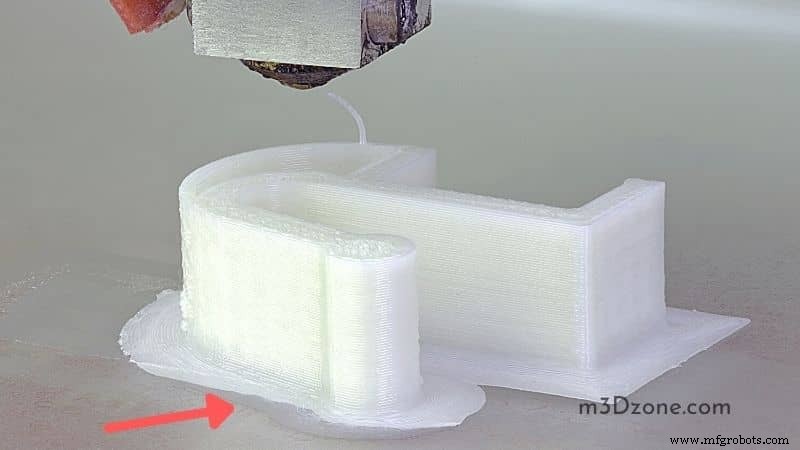
Doch der „Bug“ ist ein leicht behebbarer Fehler für beste Druckergebnisse.
Dieser Artikel führt Sie durch umfassende Troubleshooting-Techniken für PLA-Druck.
Richtige Drucktemperatur macht Filament weicher und verbessert Haftung auf dem Druckbett.
Wichtig: Stabiles Fundament durch Raft, keine beschädigte oder verstopfte Düse.
PLA haftet nicht auf PEI? Wie bringt man PEI zum Haften?
Die Antwort wird klar, wenn Sie verstehen, warum PLA Probleme mit der Betthaftung hat.
Ausgangspunkt: Effektive erste Schicht. In dieser Phase kann jeder Fehler das Druckergebnis massiv stören.
Stellen Sie sicher, dass die Betthaftung Ihres 3D-Druckers optimal ist – dann löst sich das PLA-Haftungsproblem.
Die erste Schicht gelingt nicht bei:
- Druckbett nicht nivelliert
- Bett-Temperatur zu niedrig
- Drucktemperatur zu niedrig
- Falscher Z-Offset-Wert
- Verzogenes Druckbett
- Beschädigte/verstopfte Düse
- Schlechte/keine Betthaftungsmittel
- Erste-Schicht-Druckgeschwindigkeit zu hoch
- Erste-Schicht-Flow-Rate zu niedrig
- Filament zu feucht
12 einfache Lösungen, wenn PLA nicht auf PEI haftet
Ihr 3D-Druck wird spannender, wenn Sie folgende Ansätze kennen. Sie sind entscheidend für hochwertige PLA-Drucke.
1. Druckbett nivellieren
Erster Schritt bei Haftproblemen: Bettnivellierung prüfen. Perfekt nivelliertes Bett schafft optimalen Abstand zwischen Düse und Bettoberfläche für Filamentextrusion.
Optimaler Abstand: ca. 0,1 mm – etwa Dicke eines A4-Blatts.
Was passiert bei unnivelliertem Bett?
Ungleichmäßige Haftung des extrudierten Filaments auf PEI-Blättern. Filament haftet nicht auf allen Bettbereichen – schlechte Betthaftung.
Manuelle Bettnivellierung
- Bett über Nivellierknöpfe heben/senken.
- Auto-Home: Düse auf Standardposition.
- Bett flach und nicht zu weit von Düse nach Auto-Home.
- Bett auf Standarddrucktemperatur (~50 °C) heizen.
- Ab linkem Eck einstellen bis Düse gewünschten Abstand zum Bett hat.
- Papier unter Düse legen, Bett senken bis Papier leicht beweglich.
- Erste-Schicht-Kalibrierung ist entscheidend. Mehrere Kalibrierungen nötig für perfektes Level.
- Nach gleichmäßiger Einstellung aller Ecken: Drucker testen.
Automatische Bettnivellierung
- 3D-Drucker-Bettnivellierungssensor im Standardszenario nutzen.
- Über Druckermenü aufrufen.
- Zum Bettnivellierungs-Attribut am Kontrollbildschirm navigieren.
- Bettnivellierungstaste drücken – Drucker justiert automatisch per Standardmessung.
2. Erste-Schicht-Druckgeschwindigkeit optimieren
Initial-Layer-Geschwindigkeit nicht zu hoch setzen. Empfohlen: 20 mm/s für korrekte Haftung der ersten Schichten.
Initial-Layer-Geschwindigkeit ist unabhängig von anderen Einstellungen. Bleibt konstant – richtig einstellen löst die meisten Haftungsprobleme.
3. Erste-Schicht-Flow-Rate optimieren
Flow-Rate der ersten Schichten kritisch: Bestimmt Extrusionsmenge. Erhöhte Flow-Rate = mehr Materialextrusion. Einstellung: 100 %, um PLA mit mehr Kraft zu drücken.
Mehr Material = bessere Haftung.
Hinweis: Erhöhte Flow-Rate bei unnivelliertem Bett nutzen. Bei zu nah: reduzieren; bei zu fern: erhöhen.
Flow-Rate-Einstellung nur wirksam, wenn Bett nicht korrekt nivelliert.
4. Druckbetttemperatur anpassen
Höhere Betttemperatur = bessere PLA-Haftung. PLA benötigt 40–60 °C Betttemperatur.
Zu niedrige Betttemperatur = gleiches Problem wie zu niedrige Drucktemperatur.
5. Drucktemperatur anpassen
Weicheres Filament haftet besser. Erhöhen Sie Drucktemperatur. Initial-Layer-Temperatur beeinflusst gesamten Prozess.
Zu niedrige Drucktemperatur = schlechte Haftung. Kalibrieren: um 5–10 °C erhöhen, bis Haftung besser wird.
Kühlventilator muss korrekt funktionieren.
6. Z-Offset-Wert anpassen
Z-Offset justiert Düsenhöhe – hilft bei präziser Bettnivellierung. Korrekt nivelliertes Bett = Düse in perfekter Position.
Düse anheben: Z-Offset erhöhen. Düse absenken: Z-Offset auf negativen Wert verringern.
7. Raft oder Brim nutzen
Raft/Brim verbessern PLA-Betthaftung. Bauen stärkeren Kontakt-Support auf.
Zusätzlicher Drucksupport unter dem Modell zur Stabilisierung der PLA-Betthaftung.
8. Bett auf Verzug prüfen
Verzogenes Bett = PLA haftet schlecht auf beheiztem Bett. Lineal zur Flachheitsprüfung der Bauplatte nutzen.
Bauplatte kann sich nach Erhitzen verbiegen → ungleichmäßige Filamentverteilung. Bei Verzug: Austauschen.
9. Düse reinigen oder austauschen
Beschädigte/verstopfte Düse = häufiges Haftungsproblem. Beschädigte Düse verhindert gleichmäßigen Filamentfluss → beeinträchtigt Haftung auf PEI.
Verstopft: Reinigungsfilament oder Cold-Pull-Methode nutzen.
10. Druckbett reinigen
Schmutziges Bett = PLA-Haftungsversagen, geringere Druckqualität. Ursache: ölige Hände auf Bett.
Vor jedem Druck reinigen:
- Weiches Tuch/Papiertuch mit ≥70 % Aceton oder Isopropylalkohol tränken.
- Seifenwasser auf Tuch, Druckoberfläche sanft abwischen. Heißes Wasser + Spülmittel gegen Fett empfohlen.
- Bett frei trocknen bis alle Flüssigkeit verdunstet. Nach Trocknen mit Alkohol abreiben für bessere Ergebnisse.
- Bevorzugt: Bett leicht erwärmen (~40 °C), mit heißem Wasser reinigen – bessere Ergebnisse.
11. Betthaftungsmittel einsetzen
Haftungsmittel schützen Bettbereiche, stabilisieren Druckprozess. Erste Schichten haften prompt.
Gute Haftungsmittel: Malerkrepp (blaues Tape), Klebestift, Haarspray. Übermäßiges Auftragen vermeiden – kompromittiert Druckprozess.
12. PEI-Oberfläche mit Schleifpapier aufrauen
Wenn alle Fixes fehlschlagen: PEI-Oberfläche mit Schleifpapier aufrauen. Vorsicht: Richtige Rauheit, sonst PEI beschädigt. Strukturierte Oberfläche = bessere PLA-Haftung.
Gesamte Oberfläche gleichmäßig aufrauen, um schlechte Haftung zu vermeiden. Anschließend gründlich reinigen, Rückstände entfernen.
Schmilzt Aceton PEI-Blatt?
Aceton schmilzt PEI nicht, aber Übernutzung schadet. Ihre Aceton-Anwendungskompetenz bestimmt die Auswirkung.
Aceton zur PEI-Reinigung empfohlen, aber vorsichtig – kann beschädigen. Alternative: Isopropylalkohol.
Übermäßiger Aceton-Einsatz macht PEI-Oberfläche spröde und rissig – Austausch nötig.
Aceton vermeiden, wenn Sie PETG drucken – kann Druckqualität negativ beeinflussen.
Fazit
PLA-Haftungsprobleme sind lösbar mit passenden Materialien.
Hauptursache für PLA-Nicht-Haftung auf PEI: unebenes Druckbett. Vor anderen Troubleshooting-Schritten: Erst Bett nivellieren.
Bei anhaltenden Problemen: Andere Materialien wie Glas- oder Aluminiumbett als Druckoberfläche testen.
3d Drucken
- Löst sich PLA in Wasser auf? Bedingungen & Tipps zur Wasserdichtigkeit
- Filament-Feuchtemanagement meistern: Komplettanleitung zur Vermeidung von Druckfehlern
- Optimale Heizbett-Temperaturen für PLA & ABS beim 3D-Druck
- Keycaps 3D-drucken: Design, Dateien & praktische DIY-Anleitung
- Umfassender Leitfaden zu 3D-Drucker-Schrittmotoren für beste Druckqualität
- Filament-Feeding-Probleme beim 3D-Druck: Ursachen & schnelle Lösungen
- PID-Tuning am 3D-Drucker: Kalibrierung für stabile Temperaturen & beste Druckqualität
- Lücken im 3D-Druck beheben: Ursachen & professionelle Lösungen für Gaps & Layer-Trennung
- Einsteiger-Guide zu Non-Planar 3D-Druck: Grundlagen sicher beherrschen
- PETG Bridging meistern: Häufige Probleme, optimale Einstellungen & schnelle Fixes