



PETG-Ecken-Anheben eliminieren: 9 bewährte Schritte für einen fehlerfreien Druck
Jeder 3D-Druck-Enthusiast träumt von einem nahtlosen Druckprozess, der besten Wert liefert.
Niemand mag häufige Herausforderungen durch 3D-Drucker-Mechanikprobleme, Softwarefehler und Filamentprobleme.
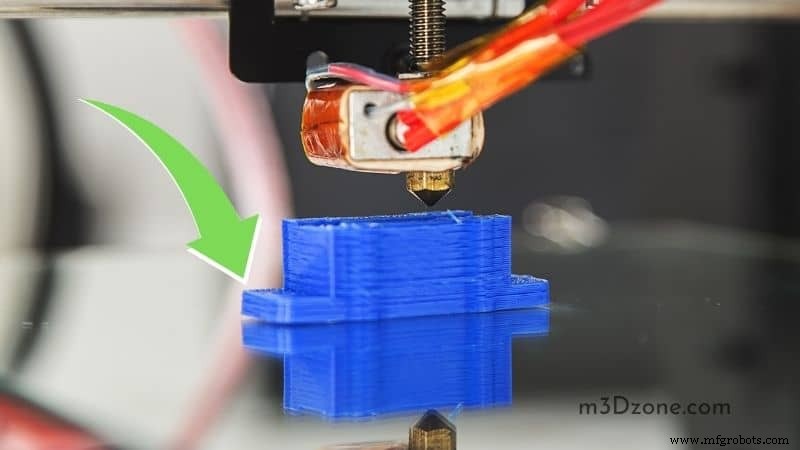
Beispiel: 3D-Druck-Verzug (Warping) ist ein häufiges Problem, das Druckqualität beeinträchtigt, und Enthusiasten müssen es eliminieren.
PETG-Ecken-Anheben-Problem
PETG-Kunststofffilament dehnt sich unter Wärme leicht aus, zieht sich beim Abkühlen zusammen. Zieht es sich zu stark zusammen, biegen sich Druckecken vom Druckbett nach oben.
Der Artikel liefert ausreichende, gut recherchierte Informationen zum PETG-Filament. Mehr noch: PETG-Ecken-Anheben und die beste Behebung.
Was ist PETG-Filament?
PETG steht für Polyethylenterephthalat-Glycol.
Es besteht aus Copolyester, was es langlebig und flexibel macht. In 3D-Druck-Kreisen gilt PETG als Verbesserung von PET-Filament. Das „G“ macht aus PET PET-G.
„G“ steht für Glycol-modifiziert – Eigenschaft, die Produkt glänzend und glasartig erscheinen lässt.
PETG-Filament ist Alternative zum populäreren PLA, da es auch ABS-Eigenschaften aufweist und relativ einfach zu handhaben ist.
Zudem ermöglicht niedrige Formtemperatur einfaches Vakuum- und Wärmebiegen.
Eigenschaften von PETG-Filament
PETG-Filament zeichnet sich aus durch:
- Flexibilität
- Festigkeit
- Temperatur- und Schlagfestigkeit
Vorteile von PETG-Filament
- Starkes Filament
- Kosteneffizient
- Einfach zu formen
- Lebensmittelecht
- Einfach zu färben
- Recycelbar
- Geruchlose Emission
- Ungiftig
Nachteile von PETG-Filament
- Wenige Marken verfügbar
- Warping-Probleme
- Klebrig
- Hohe Drucktemperatur
- Hohe Betttemperatur
- Nicht für Messingdüsen geeignet
- Weniger kratzfest
Anwendungen von PETG-Filamenten
PETG-Filament ist eines der meistgenutzten Filamente in industriellen und medizinischen Anwendungen. Auch prominent in Beschilderung und Verpackung.
- Herstellung medizinischer Orthesen
- Elektronische Geräte
- Abdeckungen
- Flaschenherstellung
- Grafische Displays
Was ist 3D-Filament-Anheben (Lifting)?
Das Ergebnis von Verzug ist 3D-Druck-Ecken-Anheben. Es tritt während Aushärtung oder Abkühlung auf.
Was verursacht Druckverzug (Curling/Warping)?
Große Flächen nah am Druckbett oder umfangreiche Footprint-Lagen über der ersten Lage erhöhen Verzugskraft → deformierte, minderwertige Drucke.
Zudem: Filamente mit höherem Infill haben mehr Kraft und Materialkonzentration → leichter Verzug.
Ursachen für Anheben beim 3D-Druck
Erste Lage
Erste Lage ist kritisch für jeden FDM-3D-Druck. Sie bildet Fundament für alle nachfolgenden Lagen.
Perfekte Druckbetthaftung ist essenziell.
Sonst lösen sich schlecht haftende erste Lagen vom Build Plate → PETG-Warping.
Heizbett-/Druckbetttemperatur
Wird Heizbett extrem heiß: Warnsignal für mögliches Warping.
Überhitztes Bett lässt schwere obere Lagen untere komprimieren. Komprimiert sagen untere Lagen und fließen nach außen → Warping.
Druckbetttemperaturen auf optimale Werte einstellen für beste Druckqualität ohne Anheben.
Hinweis: Glasübergangstemperatur von PETG liegt bei 70–80 °C. Heizbett nicht darüber heizen.
Düsentemperatur
Düsentemperatur spielt entscheidende Rolle zur Warping-Reduktion. Bessere Haftung ist Lösung Nr. 1 gegen Warping.
Warum vergessen Nutzer Kalibrierung der Düsendrucktemperatur?
Weil Druck mit überhitztem Filament komfortabler ist – erhöht Schichthaftung, hilft gegen Warping.
Extrudertemperatur wirkt ähnlich wie Kühllüfter. Kühleinstellungen senken geschmolzenes PETG-Filament.
Wichtig: Niedrige Extrudertemperatur verringert Betthaftung. Hohe Düsentemperaturen machen Plastik flüssiger → verbessern Betthaftung.
Feuchtes PETG-Filament
Die meisten 3D-Druck-Filamente sind hygroskopisch – absorbieren Feuchtigkeit durch Umgebungsluft. Filamente ziehen Wasser in unterschiedlichem Maße, PETG liegt mittig.
PETG absorbiert nicht extrem viel Wasser. Doch Feuchtigkeit im Filament beeinträchtigt Druckqualität negativ.
Signifikant: Feuchtes PETG-Filament verursacht zahlreiche Druckprobleme, Warping an der Spitze.
Hohe Druckgeschwindigkeit
Hohe Druckgeschwindigkeit ist Hauptursache für 3D-Druck-Verzug. Langsamere Drucke geben Drucker Zeit, überschüssige Wärme abzugeben → Objekt kühlt gleichmäßig ab, verzerrungsfrei.
Schnelles Drucken lässt Drucker Wärme nicht abgeben → Objekt kühlt ungleichmäßig ab → Warping.
Vernachlässigung von Gehäuse (Enclosure)
Um Druckbereich warm zu halten: Gehäuse nutzen. Kann simpler Karton sein, solange es Temperatur um Heizbett homogen hält.
Damit kühlen Druckobjekte gleichmäßig ab → PETG-Warping-Chancen eliminiert. Ohne Gehäuse bei bestimmten Druckern: Ecken-Anheben.
Wie stoppe ich PETG-Anheben?
Druckergehäuse beim 3D-Druck nutzen
Für Zero-Warping: 3D-Drucker-Gehäuse verwenden. Beheizte Kammer verhindert Temperaturschwankungen um Druckbett.
Bleibt Build-Oberflächentemperatur intakt, kühlt Druck gleichmäßig ab → Warping gestoppt.
Gehäuse hilft auch bei Sicherheit, Staub, Lärm, giftigen Dämpfen.
Heizbetttemperatur anpassen
Bettemperatur erhöhen → PETG-Warping stoppen. Wie? Erhöhte Betttemperatur kontrolliert schnellen Temperaturwechsel → Wärme verteilt sich gleichmäßig am Modell.
Herstellerangaben für PETG-Heizbetttemperatur 70–80 °C beachten.
Klebstoffe auf Build Plate auftragen
3D-Druckobjekt-Bewegungen verursachen Materialshrinkage → Warping. Zur Vermeidung: geeigneten Klebstoff auf Druckbett auftragen, um Objekt zu fixieren.
Zahlreiche geeignete Klebstoffe am Markt:
- Klebestift
- Blaues Malerkreppband
- PEI-Bettoberfläche
Kühlung für erste Lagen ausschalten
Um Warping während Druck zu vermeiden: Kühlsystem für erste Lagen ausschalten.
Kühleinstellungen senken → Abkühlprozess verlangsamen. Auch Layerhöhe anpassen, damit Lüfter in Cura-Regulärgeschwindigkeit einsetzt.
Signifikant: Lüfterstart verzögern, wenn frühes Curling bemerkt wird.
Build-Plattform nivellieren
Druck durch schnelles Abkühlen und Materialshrinkage → Verzug der Druckkanten. Beste Beseitigung: flaches, nivelliertes Druckbett bei jedem 3D-Druck.
Gut nivellierte Plattform verbessert Materialhaftung. Klebestift auf flaches Bett → sorgenfreier Druck ohne Curling.
Probleme durch Anheben beim 3D-Druck
3D-Druck-Anheben verursacht schwerwiegendes Qualitätsproblem durch瞬时 oder schnelle Temperaturänderungen an Build-Plattform.
Dimension des Druckobjekts ändert sich → Objekt erfüllt Zweck nicht mehr.
Zudem: negative Auswirkung auf Gesamtqualität → minderwertiger Druck.
PETG-Ecken-Anheben-Lösung in 9 einfachen Schritten
- Druckbett nivellieren durch Z-Offset-Anpassung
- PVA-Kleber-Schicht auf Build Plate auftragen für Haftung
- Malerkreppstreifen für einfache Reinigung nutzen
- Oberfläche durch Brim vergrößern – verbessert Griff auf Build Plate
- Mouse Ears an Druckecken einsetzen für Halt
- Raumtemperaturschwankungen verhindern: Türen/Fenster schließen
- Bei Curling: Kühllüfter für erste Lagen ausschalten
- Druckgeschwindigkeit und Düsentemperatur reduzieren
- Beheiztes Druckbett für Temperaturausgleich nutzen
Fazit
Warping oder 3D-Ecken-Anheben entsteht durch瞬时 und schnelle Temperaturänderungen am Druckbett. Auch Materialshrinkage verursacht Warping.
Um gedrucktes Teil vor Warping zu schützen: abrupte Temperaturänderungen im Druckbettbereich vermeiden und Materialshrinkage vermeiden.
3d Drucken
- WIG-Schweißen von Magnesium meistern: Sicherer Schritt-für-Schritt-Leitfaden
- Ender 3 Bett-Nivellierung reparieren: Schritt-für-Schritt-Anleitung
- Direkt über USB auf dem Ender 3 drucken: Schritt-für-Schritt-Anleitung
- Wie lange hält 1 kg 3D-Drucker-Filament? Ein praktischer Leitfaden
- Undichte 3D-Drucker-Düse reparieren: Schritt-für-Schritt-Anleitung
- Ecken-Warping (Curling) verhindern: Einfache Lösungen gegen Überextrusion beim 3D-Druck
- Filament klebt an der Düse? Verhindern & Lösen – Praktischer Leitfaden
- Aus jedem Foto ein 3D-Modell erstellen – In 5 einfachen Schritten (kostenlos)
- Klimaanlage reparieren: 5 häufige Ursachen & Lösungen
- Günstige Kfz-Versicherung in 5 einfachen Schritten finden