



PETG-Blobbing beseitigen: Experten-Anleitung für 3D-Druck
3D-Druck-Profis und Hobbyisten freuen sich darauf, hervorragende Objekte zu drucken, die in der Druckersoftware entworfen wurden.
Der 3D-Druckprozess ist jedoch komplex. Hochklassige Ergebnisse hängen davon ab, dass alle Teile des Prozesses richtig zusammenarbeiten.
Entscheidend ist, dass Druckerteile, Software und Dateien alle gut funktionieren; andernfalls führt ein Ausfall einer dieser Komponenten zu minderwertiger Druckqualität.
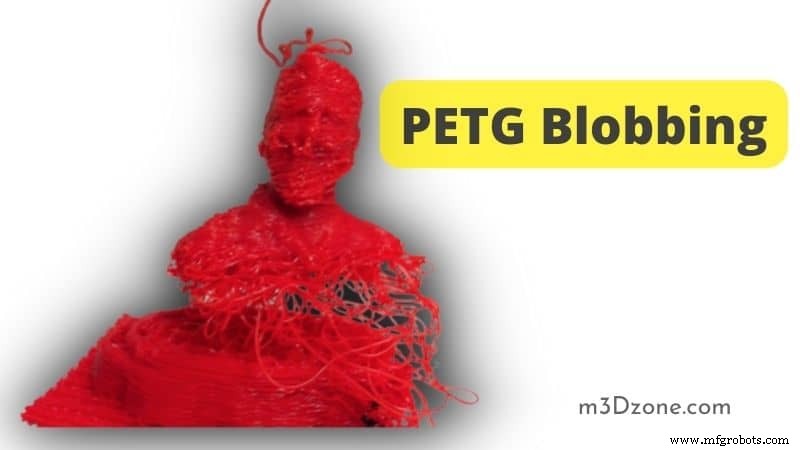
Eine Manifestation schlechter Druckqualität ist das Auftreten von Blobs und Stringing bei 3D-gedruckten Objekten.
Das passiert, wenn ein Schichtdruck auf der Bauplatte endet, das Filament im Druckkopf aber noch unter Druck steht. Es resultiert in einem Ausbruch von Überdruck, der am Anfang oder innerhalb einer Druckschicht auftreten kann.
Es gilt, Blobs und Stringing zu verhindern, um sicherzustellen, dass 3D-Druckprodukte eine hervorragende Oberflächenqualität haben. Der gut recherchierte Artikel dient als Leitfaden zur Vermeidung von PETG-Blobs beim 3D-Druck.
Hauptursachen für PETG-Blobbing
PETG steht für Polyethylenterephthalat. Das zusätzliche „G“ steht für Glykol. Glykol steht für die molekulare Eigenschaft, die PETG eine glänzende, glasartige Oberfläche auf Objekten verleiht.
Blobs sind ein häufiges Problem bei PETG-Filamenten. Dennoch entstehen Blobs, wenn Sie Ihre Druckereinstellungen und Konfigurationswerte falsch einstellen.
Die häufigsten Probleme, die zu Blobs und Stringing bei PETG-Kunststoffen führen:
Zu hohe Drucktemperatur
PETG druckt bei einer Heizbetttemperatur von 220–265 Grad Celsius. Auch einige Drucker-Hotends mit PTFE-Schläuchen sind ein häufiges Merkmal bei 3D-Druckern, die PETG-Filament verwenden.
Das bedeutet: Wenn Sie mit Temperaturen über den festgelegten Hardware-Anforderungen drucken, werden Sie Blobs in Ihren 3D-Drucken erleben.
Schwankende Druckgeschwindigkeiten
Die Düsendruckgeschwindigkeit betrifft Direct-Drive-Extruder. Wenn Ihre Druckgeschwindigkeit ständig schwankt, enden die Druckschichten auf dem Heizbett, bevor das Hotend das nachfolgende Filament extrudiert, was Stringing verursacht.
Überdruck (Over Extrusion)
Überdruck ist eine häufige Ursache für Blobs. Wenn geschmolzenes Kunststoff auf Ihrer ersten Schicht extrudiert wird, verursacht es schließlich Stringing. Die schnelle Filamentextrusionsrate lässt den Schichten nicht genug Zeit, ihre vorgesehene Form anzunehmen, wodurch Blobs entstehen.
Falscher Extruder-Pfad
Ihre 3D-Druckerdüse folgt einem bestimmten Pfad zum Drucken. Beim Drucken extrudiert die Düse geschmolzenes Filament entlang dieses vorgegebenen Pfads, wie von den Druckeinstellungen festgelegt.
Druck-Blobs erscheinen, wann immer die Druckdüse aufgrund falscher Einstellungen oder mechanischer Defekte vom Pfad abweicht.
Wie stoppe ich PETG-Blobbing?
Einige der hauptursächlichen Gründe für PETG-Blobs sind:
- Unbegrenzte Düsenstopps
- Gegendruck
- Luftfeuchtigkeit
- Verschmutzte Düse
Daher müssen Sie, um PETG-Filament-Blobs zu stoppen, Folgendes tun:
Drucktemperatur anpassen
Natürlich fließt geschmolzenes PETG-Filament frei aus der Druckdüse. Daher kann übermäßige Temperatur durch schwere Austritte und PETG-Blobs auf der Druckteiloberfläche verschlimmern.
Viele PETG-Kunststoffe haben Drucktemperaturen von 230–250 Grad Celsius begrenzt. Denken Sie daran: 3D-Druck bei hohen Temperaturen verbessert die Zugfestigkeit eines 3D-Drucks.
Es ist jedoch die Hauptquelle für erhöhtes Stringing bei 3D-gedruckten Objekten.
Schichthaftung
Richtige Schichthaftung auf Ihrer Bauplatte ermöglicht es der ersten Schicht, an derselben Stelle zu stabilisieren.
Sie ermöglicht auch, dass die Druckerdüse, die einem vorgegebenen Pfad folgt, effektiv ist, da die Haftung die initialen Schichten des Objekts an Ort und Stelle hält.
Druckerdüse reinigen
Überprüfen und reinigen Sie Ihre Druckerdüse regelmäßig. Zudem ist heißes, geschmolzenes PETG-Kunststoff ziemlich klebrig, sodass Schmutzpartikel es unerwartet aus der Düse drücken können.
Jedes Mal, wenn geschmolzenes PETG-Kunststoff vor der Extrusion aus der Düse austritt, verursacht es Stringing und Blobs. Daher ist es hilfreich, die Düse mit einem sauberen Baumwolltuch oder einer Bürste zu reinigen. Tun Sie dies vorsichtig, um die Düse nicht zu beschädigen.
Retraktionseinstellungen richtig einstellen
Die Fähigkeit des Druckers, Filament zurück in die Düse zu ziehen, ist entscheidend, da sie verhindert, dass PETG-Filament fließt. Sie müssen jedoch besonders vorsichtig sein, wenn Sie die Retraktionseinstellungen des Druckers anpassen.
Zudem haben verschiedene Extruder unterschiedliche Retraktionseinstellungen, daher müssen Sie die geeigneten Einstellungen prüfen, bevor Sie Änderungen vornehmen.
Wie man PETG-Blobs und Stringing verhindert
Das Extrudieren von Filament an Stellen, wo es nicht hingehört, verursacht Blobs auf der Druckoberfläche. Es hängt jedoch davon ab, ob der Druckerextruder sich bewegt oder nicht. Überdruck bleibt die bedeutendste Ursache für die meisten PETG-Stringings und Blobs.
Um PETG-Blobs und Stringing zu verhindern, arbeiten Sie an folgenden 3D-Druckereinstellungen:
- 3D-Drucker-Retractionsgeschwindigkeit
- Düsen-Retractionsdistanz
- 3D-Drucker-Düsentemperatur
- 3D-Druckgeschwindigkeit
- Konfiguration der Bewegungsgeschwindigkeit (Travel Speed)
Effektive Methoden zur Beseitigung von PETG-Blobbing
Stringing und Blobs sind die Ursachen für unschöne endgültige Druckoberflächen. Daher müssen Sie alles tun, um das Problem zu beseitigen.
Trockene Filamente verwenden
PETG-Filament neigt dazu, Wasser aufzunehmen, und Feuchtigkeit ist nicht gut für den 3D-Druck. Trocknen Sie Ihr PETG-Kunststoff vor dem Drucken immer. Feuchtes Filament verursacht Austreten und Stringing, die zu minderwertigen endgültigen Drucken führen.
Zusätzlich verursacht nasses Filament knackende Geräusche während des Drucks und schwache Schichthaftung.
Förderrate kalibrieren
Stellen Sie sich eine Situation vor, in der Sie zwei separate Objekte nah beieinander auf der Bauplatte drucken. Sie müssen die Extruder-Förderrate kalibrieren, da der Extruder beim Bewegen zwischen den beiden Objekten das Extrudieren von geschmolzenem Filament stoppen muss.
Wenn die Förderrateneinstellungen falsch sind, verursacht eine zu hohe Förderrate Stringing, da der Extruder auch im Raum zwischen den Objekten Filament extrudiert.
Hochwertiges Filament verwenden
Filamente können im Durchmesser variieren. Das ist eine Eigenschaft, die Ihre Förderrate erheblich verändern kann. Sie müssen hochwertiges Filament verwenden, um Blobs auf Druckoberflächen zu vermeiden.
Auch ein plötzlicher Anstieg der Förderrate ist eine wesentliche Ursache für Blobs und Stringing; nur hochwertiges Filament hilft Ihnen, dieses Problem zu vermeiden.
Benötigt PETG mehr Retraktion?
PETG-Filament benötigt keine hohe Retraktionsgeschwindigkeit. Es gedeiht bei niedriger Retraktionsgeschwindigkeit.
Daher: Wenn Sie Ihre PETG-Retraktionsgeschwindigkeit einstellen und feststellen, dass sie bei diesem Wert immer noch Blobs verursacht, reduzieren Sie sie weiter, und das Stringing wird aufhören.
Fazit
Der Traum jedes 3D-Drucker-Nutzers ist es, einen hochwertigen Druck mit sehr ansprechendem Erscheinungsbild zu erstellen. Es ist ein erreichbarer Traum, den viele 3D-Hobbyisten problemlos verwirklichen.
Der 3D-Druckprozess steht jedoch vor zahlreichen Herausforderungen, da die mechanischen Teile des Druckers, die Software, die Dateien und die Filamente alle effizient arbeiten müssen.
Andernfalls treten Herausforderungen wie PETG-Blobs und Stringing aufgrund defekter Extruder oder falscher Druckereinstellungen auf.
Dieser Artikel führt Sie geschickt an, PETG-3D-Druck-Blobs und Stringing für bessere Druckqualität zu verhindern.
3d Drucken
- Silikon-3D-Druck erklärt: Einsteiger-Guide zur zukunftsweisenden Produktion
- Binder Jetting 3D-Druck: Funktionsweise, Vorteile und Best Practices
- Material Jetting 3D-Druck: Der ultimative Leitfaden zu Präzision, Farbe & Innovation
- TPU 3D-Druck meistern: Ihr kompletter Leitfaden für flexible, langlebige Teile
- Inhouse vs. Outsourcing 3D-Druck: Praktischer Entscheidungsleitfaden
- Stützstrukturen im 3D-Druck: Experten-Guide zu Design, Einsatz und Optimierung
- Ihr definitiver Leitfaden zum 3D-Druck: Von den Grundlagen bis zu fortgeschrittenen Techniken
- 3D-Druck-Geschwindigkeit vs. Qualität: Optimale Einstellungen finden
- Experten-Leitfaden zur Materialauswahl für SLS, MJF, FDM, SLA & DLS™ 3D-Druck
- PolyJet 3D-Druck: Fortschrittliche High-Speed-Photopolymer-Technologie für industrielle Präzision