



3D-Druckprobleme vermeiden: Obere-Schicht-Probleme verhindern & hochwertige Drucke sicherstellen
Es ist keine Garantie, dass beim Erstellen von Modellen mit einem 3D-Drucker alle Ihre Drucke wie gewünscht und von hoher Qualität sind.
Der Prozess ist sowohl für Anfänger als auch für Experten frustrierend, da es kein Verfahren gibt, um jederzeit die besten Drucke zu erhalten.
Modelle mit einem 3D-Drucker erstellen
Frustrierend genug wird das Problem erst erkannt, wenn der Druck fast abgeschlossen ist, und an diesem Punkt kann nicht mehr viel getan werden.
Was Sie haben, ist ein entmutigender fehlgeschlagener Druck mit unebener Oberfläche, verschwendeten Bemühungen und Filamenten. Mit dem identifizierten Problem haben wir weiter untersucht, was die Probleme verursacht und die geeigneten Lösungen. Siehe unten!
Was ist 3D-Druck-Pillowing (Kissenbildung)?
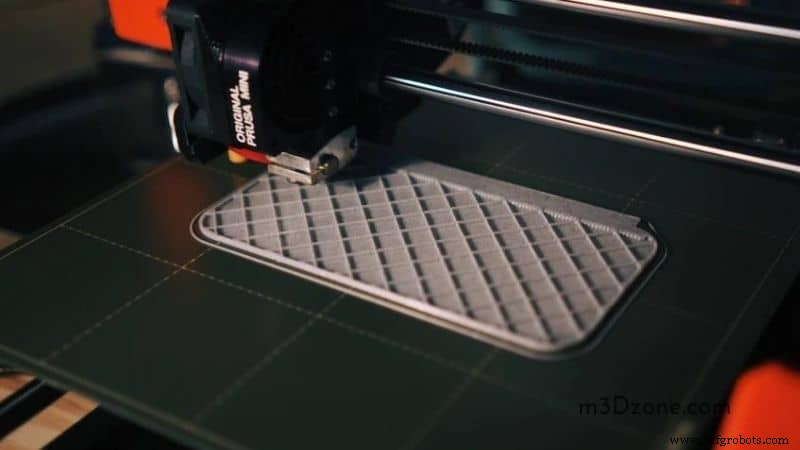
Wenn die ersten paar Schichten Ihres 3D-Drucks mit kleinen Beulen und Löchern herauskommen, im Allgemeinen eine raue obere Oberfläche, wird das Problem als 3D-Druck-Pillowing bezeichnet. Pillowing und Verzug sind die häufigsten Arten von Problemen, die Ihre 3D-Druckqualität beeinträchtigen.
Pillowing wird leicht vom Filamenttyp oder Drucker beeinflusst.
3D-Druck-Pillowing wird ähnlich wie Verzug verursacht, nur dass es nur die obere Schicht betrifft. Die obere Schicht neigt dazu, sich um den Infill darunter zu verziehen, was zu einer unebenen rauen Oberfläche führt. Pillowing hinterlässt die obere Oberfläche Ihres 3D-Drucks mit unebenen Beulen und Löchern.
Im Gegensatz zu Verzug ist Pillowing frustrierend, und die Tatsache, dass es nur auftaucht, wenn Ihr Druck fast fertig ist, macht es noch enttäuschender. Das bedeutet, nicht viel kann getan werden, einschließlich des Abbruchs des Drucks, wenn Pillowing auftritt. 3D-Druck-Pillowing ist ein häufiges Problem und kann vermieden werden.
Was verursacht Pillowing auf der oberen Oberfläche?
Pillowing tritt normalerweise auf, wenn der Drucker die obere Schicht Ihres 3D-Drucks finalisiert. Normalerweise füllt Infill-Material die Leere und Räume innerhalb Ihres 3D-Drucks.
Je nachdem, wie stark Sie Ihren 3D-Druck haben möchten, können die Einstellungen auf „kein“ oder „voll“ geändert werden. Kein Infill bedeutet, je größer die Räume zwischen den Stützstrukturen in Ihrem 3D-Druck sein werden.
Die Lücken zwischen den Stützstrukturen können zu groß werden, was zum Einsturz des 3D-Druckdachs führt.
Dies führt zu unebenen Beulen oder Löchern auf der Oberfläche Ihres Drucks. Die Beachtung nützlicher Vorsichtsmaßnahmen stellt sicher, dass Pillowing verhindert wird und den Filamentverschwendung bei fehlgeschlagenen Drucken reduziert.
Wie behebt man 3D-Druck-Pillowing?
Lassen Sie uns in einige Möglichkeiten eintauchen, Ihre 3D-Drucke vor Pillowing zu bewahren.
-
Kühlen Sie Ihren Druck richtig ab
Pillowing wird normalerweise durch unsachgemäße Kühlung verursacht. Kühlventilatoren müssen während des Druckens der oberen Schichten vorhanden und funktionsfähig sein. Ihr Druck sollte richtig abkühlen, um Pillowing zu vermeiden. Maximale Lüftergeschwindigkeit und die korrekte Position für maximalen Luftstrom in Richtung Ihres Drucks werden empfohlen.
Die Anpassung der Kühleinstellungen ist effektiv, um eine ordnungsgemäße Kühlung zu gewährleisten, um das Aufrollen Ihres Drucks zu verhindern. Ordnungsgemäß abgekühlte feste Schichten neigen nicht dazu, von Pillowing betroffen zu sein.
-
Schichthöhe erhöhen
Obwohl Pillowing das Ergebnis unsachgemäßer Kühlung ist, betrifft es hauptsächlich die oberen dünnen Schichten, besonders wenn der Druck eine dünne Schichthöhe hat. Mit der betroffenen oberen Schicht, die durch Hinzufügen weiterer Schichten gestärkt wird, wird sie robust und stark und unwahrscheinlich, einzustürzen.
Die Erhöhung der Dickengröße im Slicer hilft, jedes Pillowing, das noch auftreten könnte, abzudecken und stellt sicher, dass es nicht in der nächsten darunterliegenden Schicht erscheint. Eine dicke Schicht versiegelt die Löcher, die sonst in einer dünnen Schicht nach Auftreten von Pillowing sichtbar wären.
Die Dicke kann in den „Erweiterten Einstellungen“ unter „Dickeneinstellung“ angepasst werden.
-
Infill-Prozentsatz erhöhen
Wie oben beschrieben, tritt Pillowing auf, wenn die obere Schicht Ihres Drucks nicht stark genug ist, um sich selbst zu tragen, und stattdessen in die von den Infills hinterlassenen Räume kollabiert. Während der Druck abkühlt, findet die obere Schicht ihren Weg durch die verbleibenden Räume zwischen den Stützen. Dies führt dazu, dass der Druck eine unebene Oberfläche hat und nicht die gewünschte Oberfläche, der Sie nachjagten.
Die empfohlenen 12 % Infill sind mit Ihrem Druckmodell machbar. Die Zahl reicht aus, um die Lücken zwischen dem Infill zu füllen und sollte beim Drucken keine Probleme verursachen.
Wenn Pillowing weiterhin auftritt, ist es ratsam, den Infill-Prozentsatz auf nahe 25 % anzupassen, um auf der sicheren Seite zu sein. Die Lückenräume können durch Erhöhen der Infills reduziert werden, was das Risiko von Pillowing verringert.
Die Verwendung von Infills in einem niedrigeren Prozentsatz bedeutet, dass die Räume für das Filament vergrößert werden, um ohne Einsturz zu überbrücken. Infill-Linien sollten weiter auseinander platziert werden, um den gleichen Infill-Prozentsatz beizubehalten.
Das Erhöhen des Füllprozentsatzes ist eine relativ einfachere Lösung zur Behebung von Pillowing. Einstellungen lassen sich leicht in der Slicer-Software anpassen, haben aber ihre eigenen Nachteile.
Es erhöht die Menge des für Ihren Druck benötigten Filaments und verlängert auch die Druckzeit. Wenn Sie Kosteneinsparungen durch Verwendung weniger Filament und hohe Geschwindigkeit für Ihre Drucke priorisiert haben, ist dies möglicherweise nicht Ihre ideale Lösung.
-
Druckgeschwindigkeit reduzieren
Die unregelmäßigen Beulen und Löcher, die sich an der Oberfläche Ihres Drucks bilden, sind hässlich und neigen dazu, Ihren Druck vollständig zu zerstören. Das Verlangsamen der Druckgeschwindigkeit beim Drucken der oberen Schicht stellt sicher, dass es gleichzeitig schnelle Abkühlung gibt. Mit kühleren Temperaturen erhält die obere Schicht ausreichend Zeit, um abzukühlen und zu erstarren, wodurch verhindert wird, dass sie unter ihrem eigenen Gewicht zusammenbricht.
Dies kann zu schlechter Schichthaftung führen, aber da es die obere Schicht ist, wird die Haftung in keiner Weise beeinträchtigt. Vorsicht ist geboten, da Sie den Druckkopf vor Abschluss des Druckprozesses verstopfen könnten. Die Druckgeschwindigkeit sollte in Übereinstimmung mit den Änderungen der Drucktemperatur sein.
Welche Filamente neigen zu Pillowing?
Pillowing tritt unabhängig vom während des 3D-Drucks verwendeten Filament auf, aber es gibt andere, die beim Drucken anfälliger für Pillowing sind. Wenn Sie sich entscheiden, solche Filamente zu verwenden, die anfällig für Pillowing sind, müssen Sie möglicherweise einige der oben genannten Methoden kombinieren, um die gewünschte obere Schicht zu gewährleisten.
Einige der stark von Pillowing betroffenen Filamente sind:
Filamente mit hohen Schmelzpunkten
Filamente haben unterschiedliche Schmelzpunkte je nach ihrer Zusammensetzung. Während des Druckens muss die Temperatur den angegebenen Wert erreichen, für eine reibungslose Ablagerung des geschmolzenen Filaments auf dem Druckbett. Filamente, die eine hohe Temperatur zum Schmelzen benötigen, neigen dazu, länger zu brauchen, um abzukühlen und starr zu werden.
Der steile Temperaturunterschied, den das Filament durchläuft, macht das Filament anfällig für Verzug und Pillowing.
Wenn Sie mit Filamenten mit hohen Schmelzpunkten arbeiten, sollten Sie sicherstellen, dass die Hotend-Temperatur sinkt, während der Druck die obere Schicht abschließt.
Weiche Filamente
Die Steifigkeit der oberen Schicht bestimmt, ob Ihr 3D-Druck Pillowing haben wird oder nicht. Drucken mit weichen Filamenten neigt dazu, ein prädisponierender Faktor für Pillowing zu sein, da sie eher kollabieren.
Das alleinige Senken der Temperatur mag nicht effektiv sein; daher ist es ratsam, dass die Lücken zwischen den Infills verringert werden, um die Chancen des Filament-Einsturzes zu reduzieren.
Das Verringern der Lücken zwischen dem Druck und den Stützsystemen reduziert die Chancen von Pillowing. Sie sollten die Infill-Größe auf 25 % erhöhen, um bessere Ergebnisse zu erzielen.
Fazit
Ohne Standardverfahren oder eine spezifische Anweisungsmenge für die Herstellung qualitativ hochwertiger 3D-Drucke kann Drucken manchmal frustrierend sein. Für neue Benutzer wird dies fehlgeschlagene Drucke, endlose Anpassungen an den Druckereinstellungen, Fehlstarts und unzählige manuelle Einstellungen der Teile beinhalten.
Es gibt keinen Handbuchleitfaden dafür; das Verstehen der Ursache des Problems wird Ihnen helfen, eine Lösung zu entwickeln. Pillowing ist einer der häufigen Pannen, die Sie im 3D-Druck begegnen werden, und Sie müssen lernen, diese zu vermeiden, bevor sie auftreten.
Sie werden erst feststellen, dass Pillowing aufgetreten ist, nachdem Ihr Druck fertig ist, was nicht wirtschaftlich freundlich ist.
3d Drucken
- Layer Shifting beim 3D-Druck verstehen: Ursachen & Lösungen
- Top 11 Must-Visit 3D-Druck-Konferenzen & Events 2020
- 10 Schlüsseltrends, die 3D-Druck-Innovationen 2020 antreiben
- Was 3D-Druck braucht, um sich weiterzuentwickeln: Top 3 Branchenforderungen von der AMUG
- Top 3 Fertigungsanwendungen von Carbon-Fiber-3D-Druck
- Druckzeit für 3D-gedruckte Kunststoffteile reduzieren – Experten-Design-Strategien
- Thermwood erweitert LSAM-Systeme um Winkel-Schichtdruck für mehr Flexibilität
- 6 häufige Ursachen für Pumpenvibrationsprobleme
- 3D-Druck-Geschwindigkeit vs. Qualität: Optimale Einstellungen finden
- PolyJet 3D-Druck: Fortschrittliche High-Speed-Photopolymer-Technologie für industrielle Präzision