



Haftungsprobleme beim FDM-3D-Druck vermeiden & lösen
Einer der wichtigsten Aspekte im FDM-3D-Druck ist die Haftung auf dem Druckbett. Diese muss zu Druckbeginn, bei den ersten Schichten und während des Drucks ausreichen, um Warping zu verhindern – aber nach Abschluss muss sich das Teil leicht lösen lassen.
Je nach Material und Druckereigenschaften kann die Betthaftung versagen – und damit der gesamte Druck.
Gängige Haftmittel sind Spraykleber, Vernebelungen oder Flüssigkleber. Sprays können Rückstände an Lüftern und Komponenten hinterlassen, die langfristig die Druckerleistung beeinträchtigen. Flüssigkleber wie Magigoo mit praktischem Applikator erleichtern die Anwendung und verbessern die Haftungsergebnisse.
Magigoo bietet ein breites Sortiment für verschiedene FDM-Materialien: Magigoo Original (Basis: PLA, ABS, PETG), Magigoo PP, PPGF, PC, PA, Flex (flexible Materialien), HT (Hochtemperaturmaterialien), Pro Metal (BASF-Metallfilamente).
Im Folgenden häufige Probleme bei der Nutzung dieser Kleber:
Warping bleibt bestehen
Mehrere Ursachen sind möglich:
- Falsche Parameter. Magigoo hat einen optimalen Temperaturbereich für beste Haftleistung.
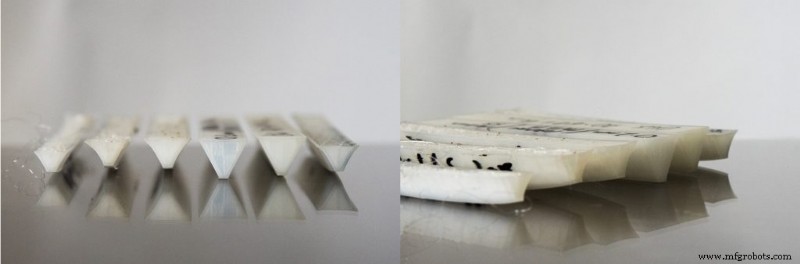
Bild 1: Gleiches Material verzieht sich unterschiedlich bei verschiedenen Betttemperaturen. Quelle: Magigoo.
- Kein Brim verwendet. Manche Materialien brauchen Brim in Kombination mit Optimalparametern.
- Falsche erste-Schicht-Höhe. Zu großer oder zu kleiner Düsenabstand zum Bett führt zu unzureichender Haftung.
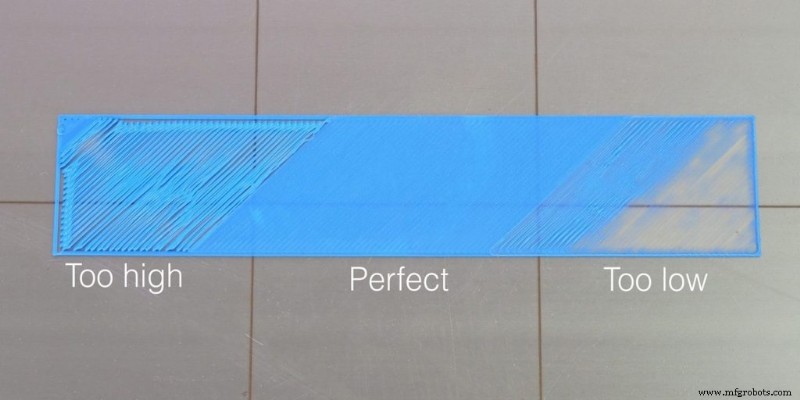
Abbildung 1: Beispiele verschiedener erster-Schicht-Höhen. Quelle: Magigoo.
- Falsche Bauteillüfter-Nutzung. PLA/PETG brauchen Lüfter, andere Materialien erfordern ausgeschalteten Lüfter.
- Erste-Schicht-Geschwindigkeit zu hoch. ASA, PC, PP brauchen Zeit zur Interaktion mit dem Kleber – empfohlen: ≤ 20 mm/s für erste Schicht.
Teil klebt zu fest und lässt sich nicht lösen
Mögliche Gründe:
- Zu nah am Bett gedruckt oder zu hoher Materialfluss in erster Schicht verursacht übermäßige Haftung, die das Entfernen extrem erschwert.
- Manche Materialien wie TPU, TPE, PPGF, manche PLA- oder Nylon-Sorten bieten auch nach Abkühlung Widerstand beim Entfernen. Methoden zur sicheren Entfernung:
- Sicherstellen, dass das Bett vollständig abgekühlt ist. Spachtel bei teilweiser Ablösung nutzen. Sanftes Klopfen an den Seiten kann helfen.
- Wenn das Teil auch nach vollständiger Abkühlung haftet: Bereich um das Teil mit Wasser benetzen oder gesamte Druckplatte unter Wasser tauchen. Bei Brim: zuerst Brim entfernen. Nach ca. 10 Min. sollte sich das Teil lösen. Falls nicht: Spachtel vorsichtig unter das Teil schieben, um Wasser in haftende Bereiche zu bringen, oder länger einweichen. Ideal für empfindliche Teile aus flexiblen/weichen Materialien.
- Bei PPGF anders vorgehen: Drucker wieder einschalten, Bett auf 70–90 °C heizen und Teil im warmen Zustand entfernen.
- Sicherstellen, dass das Bett vollständig abgekühlt ist. Spachtel bei teilweiser Ablösung nutzen. Sanftes Klopfen an den Seiten kann helfen.
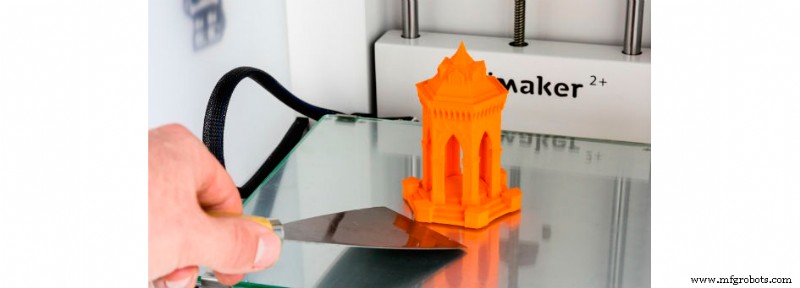
Bild 3: Entfernen eines 3D-gedruckten Teils mit Spachtel. Quelle: Magigoo.
Magigoo lässt sich nicht auftragen, Kleber fließt nicht
Magigoo hat ein federbelastetes Ventil im Applikator: Man muss den Applikator gegen das Druckbett drücken, um das Ventil zu öffnen und Kleber freizugeben. Beim Erstgebrauch muss die Ventildichtung durchbrochen werden – evtl. etwas mehr Kraft nötig.
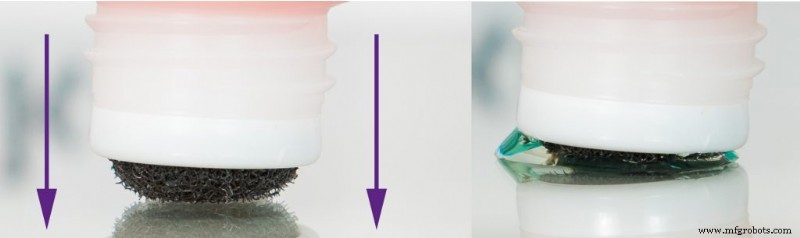
Bild 4: Magigoo-Spitze zum Aktivieren des Applikatorventils drücken. Quelle: Magigoo.
Nach langen Standzeiten oder unsachgemäßer Versiegelung kann Restkleber auf der Schaumspitze eintrocknen und die Düse verstopfen. Einfach die Schaumspitze mit etwas Wasser benetzen, um zu reinigen.
Auf keinen Fall die Flaschenseiten stark zusammendrücken – der Applikator könnte sich lösen und der gesamte Inhalt auslaufen.

Bild 5: Flaschenseiten nicht fest zusammendrücken. Quelle: Magigoo.
Kann dieselbe Klebeschicht für mehrere Drucke wiederverwendet werden?
Für beste Ergebnisse und Zuverlässigkeit wird empfohlen, Magigoo vor jedem Druck neu aufzutragen – besonders bei High-Performance-Materialien wie PC, ASA, PEEK, verstärkten Nylons.
Neuauftrag vor jedem Druck garantiert beste Resultate und verhindert fehlgeschlagene Drucke durch Haftungsprobleme der ersten Schicht.
Magigoo-Applikator beschädigt
Die Schaumapplikatorspitze kann verschleißen oder brechen. Lebensdauer verkürzt sich erheblich bei Auftrag auf Substrate > 40 °C.
Auch verschmutzter Schaum oder eingetrockneter Kleber auf der Spitze reduzieren die Haltbarkeit.
Richtige Lagerung von Magigoo
Aufrecht, kühl, dunkel lagern. Schraubverschluss fest schließen, Applikator sauber halten, frei von Kleberesten oder Staub.
Das verlängert Haltbarkeit und sichert optimale Applikation.
Reinigung vor Magigoo-Auftrag
Druckbett muss staub-, rückstands-, altkleber- und ölfrei sein. Wasserreinigung reicht meist; falls nicht: FDM-3D-Drucker-Reiniger nutzen.
Video 1: Magigoo-Anwendung. Quelle: Magigoo.
Mit diesen Empfehlungen lassen sich viele Probleme bei der Nutzung von Haftmitteln wie Magigoo an FDM-3D-Druckern lösen.
3d Drucken
- Atemberaubende Farbergebnisse bei Ihrem nächsten FDM-Druck erzielen
- Müheloses Post-Processing für FDM 3D-Drucke
- FDM-3D-Druck: ASA, PETG und PC-Filamente im Vergleich – Experten-Leitfaden zu Eigenschaften & Anwendungen
- FDM-3D-Druck heute: Status Quo, Meilensteine & Zukunftsausblick
- Schnelle, zuverlässige MedTech-Lösungen: 3D-Drucks Rolle in der COVID-19-Bewältigung
- 3D-Druck & Prototyping bei Mar-Bal: Composite-Innovation beschleunigen
- Agile Fertigung & 3D-Druck: Leitfaden für schnelle, kundenspezifische Produktion
- Metall-3D-Druck-Anwendungen: Fortgeschrittene Use Cases – Teil 2
- Öl & Gas revolutionieren: Wie 3D-Druck Effizienz und Nachhaltigkeit antreibt
- FDM 3D-Druck: Desktop- vs. Industriellösungen im Vergleich