



Häufige 3D-Druck-Probleme & Expertenlösungen (FDM/FFF)
Bei der Nutzung von FDM/FFF-Druckern (besonders Non-Profi-Geräten) treten Probleme & Unvorhergesehenes auf – Ärger, Verzögerungen. Dieser Artikel liefert Lösungen für typische Fehler.
Kein Filament am Druckbeginn
Ursachen & Lösungen:
Druckbett zu nah an Düse
→ Bett nivellieren (Leveling).
Extrudertemperatur zu hoch
Wartezeit am Start → Material läuft durch Schwerkraft aus Düse → kein Material beim eigentlichen Start. → Temperatur etwas senken oder Start-GCode anpassen.
Falsche Extruder-Spannung
Zu locker: Filament wird nicht gefördert. Zu fest: Filament wird markiert → schlechte Oberfläche.
Verstopfter Extruder (Clog)
Einer der schlimmsten Fehler. Erste Hilfe: Temperatur 10–20 °C über letztem Material erhöhen + Reinigungsfilament (z. B. Smart Clean) durchlaufen lassen, bis sauberer, kontinuierlicher Fluss.
Profi-Trick: Skirt (Konturlinie um das Teil) aktivieren → sichert Materialfluss vor dem eigentlichen Druckstart.
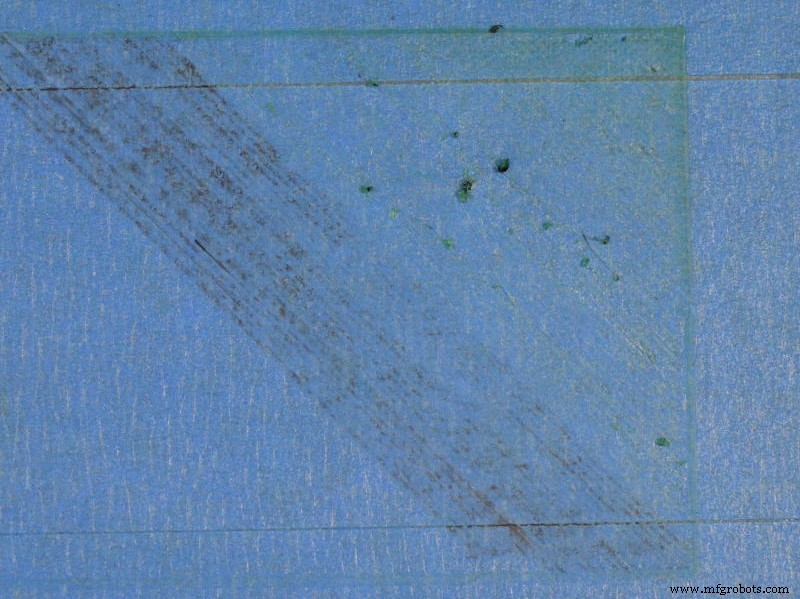
Bild 1: Kein Filament am Druckbeginn. Quelle: Simplify3D.
Probleme mit der ersten Schicht (Haftung)
Ursachen:
Zu großer Abstand Düse–Bett
Visuell prüfen während erster Schicht.
Ungeeignete Betttemperatur
Manche Filamente (z. B. ABS) brauchen beheiztes Bett über Raumtemperatur. Fehlt dies → Haftungsprobleme. Zudem: Manche Materialien benötigen Haftvermittler (DimaFix, Magigoo). Vor Auftrag: Bett gründlich reinigen.
Zu hohe Druckgeschwindigkeit erste Schicht
Empfehlung: 25 mm/s. Deutliche Überschreitung → hohes Ablöse-Risiko.
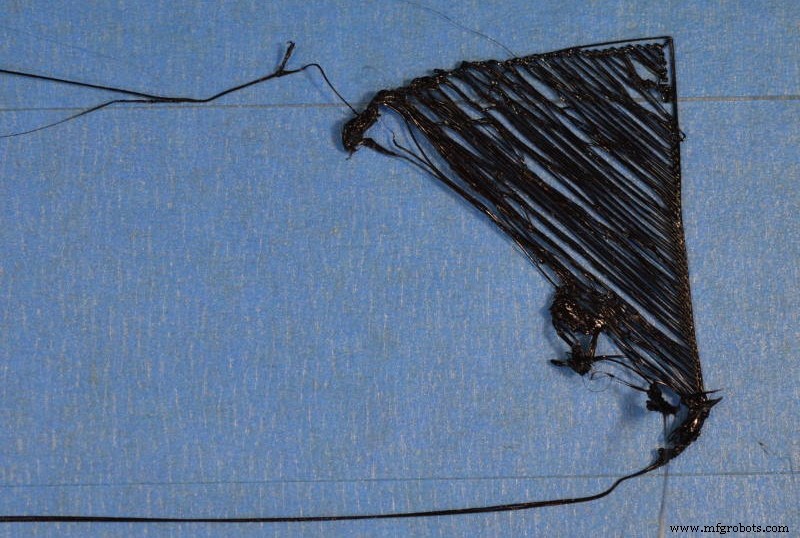
Bild 2: Probleme mit der ersten Schicht. Quelle: Simplify3D.
Fäden / Stringing (Oozing)
Materialfäden um/zwischen Teilen. Meist Retraktions-Parameter:
Retraktionsweg zu kurz
Häufig bei Bowden-Systemen (langer Weg Extruder-Motor → Hotend). Startwert: 8 mm, bei Bedarf erhöhen.
Retraktionsgeschwindigkeit
Abhängig von Teilegröße & Abstand. Klein/nah → höhere Geschwindigkeit nötig, damit Motor Filament rechtzeitig zurückzieht. Zu hoch → Blasen im Hotend, Extruderrad markiert Filament stark.
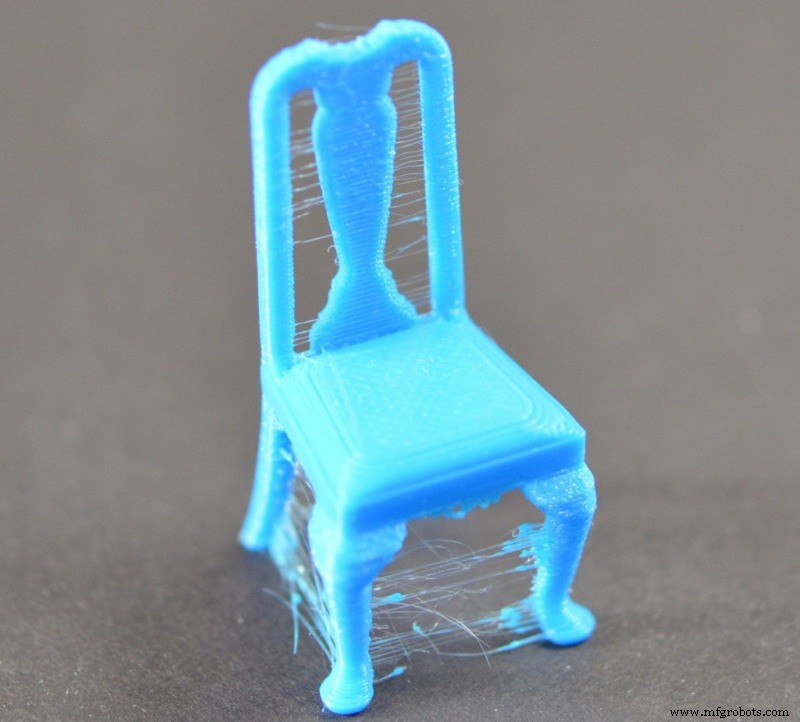
Bild 3: Fäden um das Teil. Quelle: Simplify3D.
Schwarze Punkte (Verbranntes Filament) auf dem Teil
Filamentreste an Düsenaußenseite → werden bei Temperatur zäh & durch Extruderbewegung aufs Teil übertragen. Entstehen oft beim Homing (Z-Achse) am Druckstart. Kontrolle am Start: Reste mit Pinzette von Düse entfernen.
Halbfertige Teile (Filamentende / Blockade)
Schlimm wegen Zeitverlust & einfacher Vermeidbarkeit. Vor Druck: Filamentmenge prüfen (wiegen). Praxistipp (kleine/mittlere Teile): Filamentdurchmesser messen, Umfang berechnen, × Windungen = ca. Länge. Weitere Ursachen: Filament-Overlap (Verknotung) verhindert Einzug. Zu lockere Extruder-Spannung → kein Vorschub.
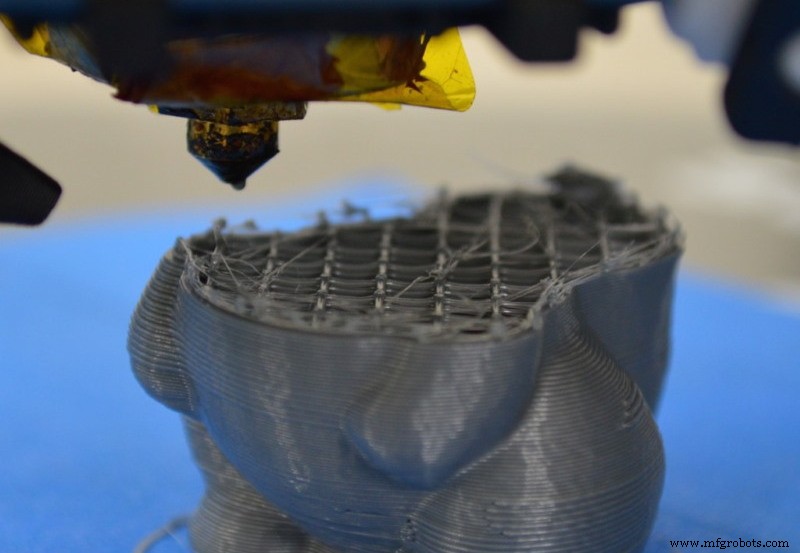
Bild 4: Halbfertige Teile. Quelle: Simplify3D.
Schichttrennung (Delamination)
FDM baut Schicht für Schicht. Haften benachbarte Schichten nicht, bricht das Teil an der Naht. Zwei Hauptursachen:
Schichthöhe zu groß
Jede Schicht muss auf untere stark genug drücken für festen Verbund. Faustregel: Schichthöhe ≤ 80 % Düsendurchmesser. Beispiel: 0,4 mm Düse → max. 0,32 mm Schichthöhe. Bei Trennung → Schichthöhe reduzieren.
Extrusionstemperatur zu niedrig
Schichthöhe ok, aber Trennung bleibt → Temperaturproblem. Filament nicht heiß genug → schlechte Haftung zur Unterlage → leichter Bruch. Beispiel: PLA bei 180 °C, aber hohe Geschwindigkeit (60 mm/s) → Temperatur nicht ausreichend für Verbund. In 10 °C-Schritten erhöhen, bis gute Schichthaftung.
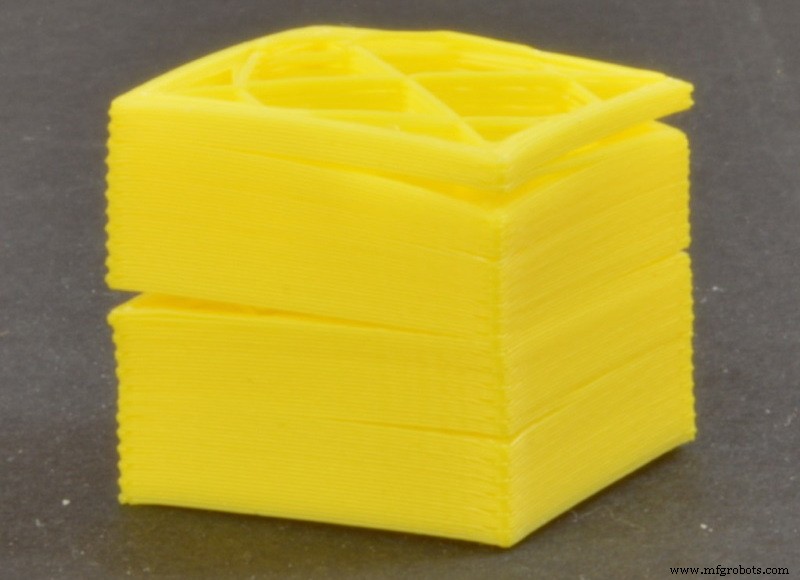
Bild 5: Schichttrennung. Quelle: Simplify3D.
Lücke zwischen Außenwänden & Infill (Overlap)
Sichtbar: Trennung Außenwand–Infill. Lösung: Overlap-Prozent erhöhen (Standard 15 % → 20 % oder 25 %).
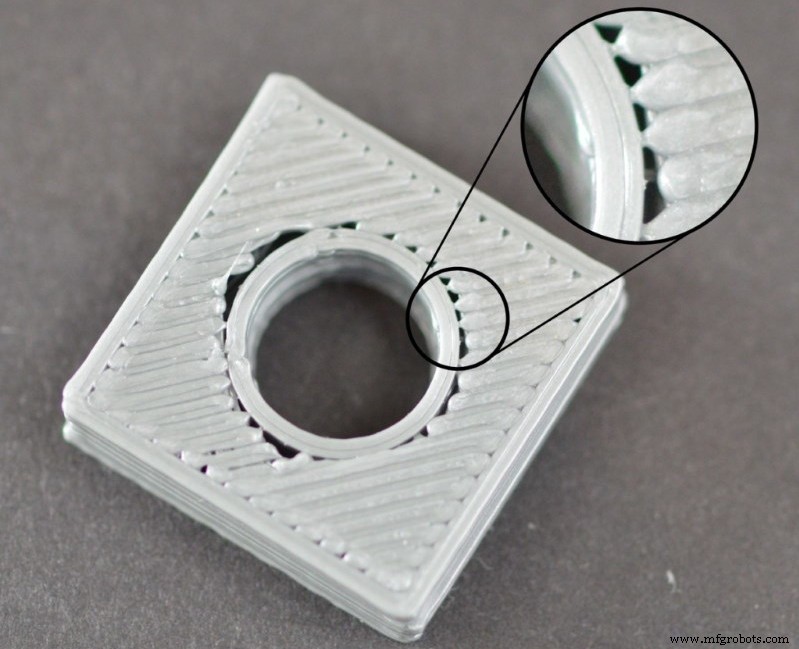
Bild 6: Overlap. Quelle: Simplify3D.
Warping (Verzug am Bett)
Aufwölbung der bettkontaktierenden Schichten. Häufig bei ABS (hohe Extrusionstemperatur, starkes Abkühlungsverhalten). Gegenmaßnahmen:
Beheiztes Druckbett
Die meisten FDM-Drucker haben es. Für temperatursensible Materialien (ABS): Bett 100–120 °C für Dimensionsstabilität.
Geschlossener Bauraum (Enclosure)
Bei mittelgroßen/großen ABS-Teilen reicht heißes Bett nicht. Drucker muss geschlossen sein; bei großen Volumen beheizter Bauraum empfohlen.
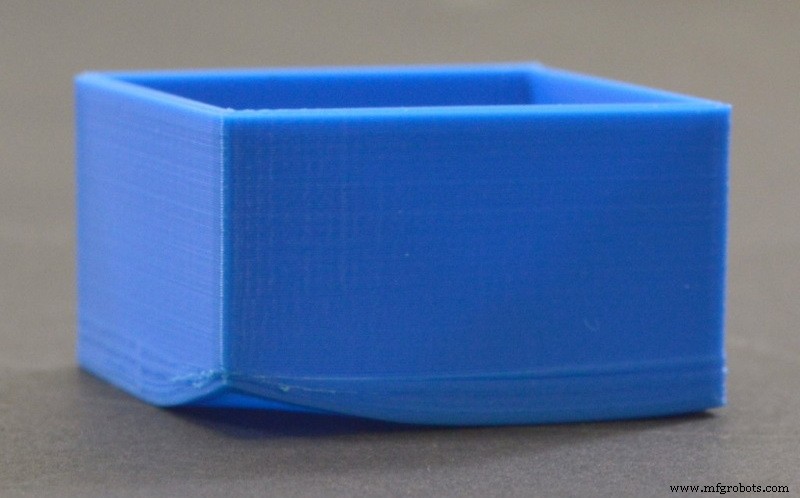
Bild 7: Warping. Quelle: Simplify3D.
Lücken in der obersten Schicht (Top Layer Gaps)
Schlechte Oberflächenqualität, „Lochfraß“. Ursachen:
- Zu geringer Infill mit großen Lücken, schwer zu überdecken.
- Zu wenige Top-Layer (Solid Layers) über Infill.
- Zu geringer Filament-Flow (besonders bei großen Teilen mit langen Bahnen). Check: Außenmaße messen – wenn kleiner als Design → Flow in 5-%-Schritten erhöhen bis Sollmaß erreicht.
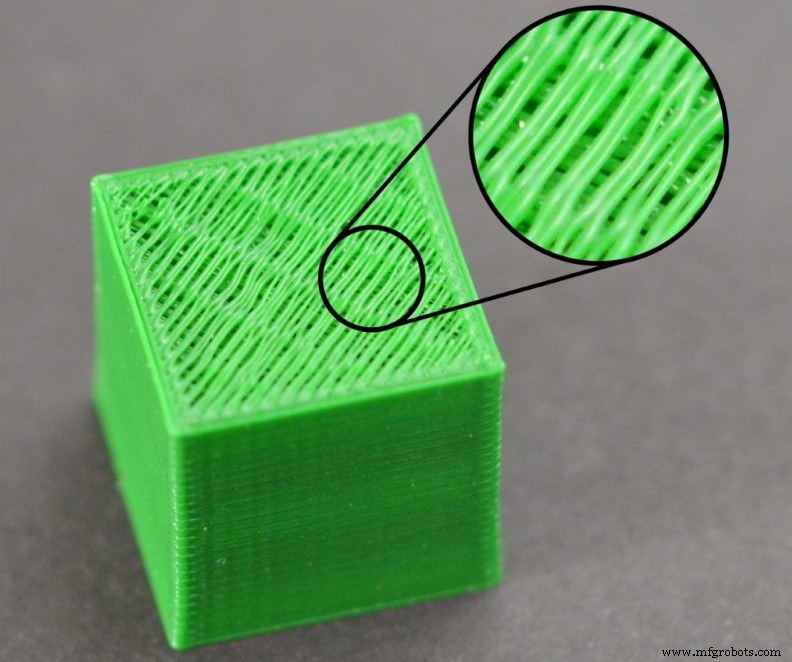
Bild 8: Lücken in der obersten Schicht. Quelle: Simplify3D.
Fazit
Mit diesem Wissen sollten FDM-Nutzer die meisten alltäglichen Druckprobleme lösen können.
3d Drucken
- Top 3D-Druck-Workflow-Flaschenhälse & bewährte Lösungen
- 5 häufige Metall-3D-Druck-Probleme – und wie man sie löst
- Schnelle, zuverlässige MedTech-Lösungen: 3D-Drucks Rolle in der COVID-19-Bewältigung
- Reaktive Wartung: Häufige Herausforderungen, bewährte Lösungen & Pfad zum proaktiven Asset Management
- Agile Fertigung & 3D-Druck: Leitfaden für schnelle, kundenspezifische Produktion
- Öl & Gas revolutionieren: Wie 3D-Druck Effizienz und Nachhaltigkeit antreibt
- 19 wesentliche Lasergravurmaschinen-Probleme & Lösungen
- Top 22 CNC-Fräser Probleme & Expertenlösungen
- Top 13 CNC-Plasmaschneider Probleme und Expertenlösungen
- Häufige Gerber-File-Probleme & Expertenlösungen