



Offene vs. geschlossene 3D-Drucker: Passive & aktive Kammerkühlung erklärt
Alle Kunststoffe schrumpfen beim Abkühlen nach der Extrusion bei hoher Temperatur um 0,3 % bis 4 %. Ungleichmäßige Abkühlung führt zu Verformungen: Warping, Delamination, Dimensionsabweichungen.
| Material | Schwund beim Abkühlen (%) |
|---|---|
| PLA | 0,3 – 0,5 |
| PETG | 0,2 – 1,0 |
| Nylon 12 | 0,7 – 2,0 |
| Nylon 6-6 | 0,7 – 3,0 |
| ABS | 0,7 – 1,6 |
| ASA | 0,4 – 0,7 |
| PP | 1,0 – 3,0 |
| HIPS | 0,2 – 0,8 |
| PC/ABS | 0,5 – 0,7 |
| Glasfaserverstärktes Nylon | 0,5 – 1,0 |
| PEEK | 1,2 – 1,5 |
| Glasfaserverstärktes PEEK | 0,5 – 0,8 |
| PVDF | 2,0 – 4,0 |
Tabelle 1. Schwindung verschiedener Kunststoffe im FFF-3D-Druck. Quelle: SpecialChem.com
Um dies zu vermeiden, sollte die Temperatur um das Teil idealerweise leicht unter der Glasübergangstemperatur (Tg) des Materials während des gesamten Drucks liegen und nach dem Druck langsam auf Raumtemperatur abgesenkt werden.
| Material | Tg (°C) | Drucktemperatur (°C) |
|---|---|---|
| PLA | 40 – 60 | 190 – 215 |
| PETG | 75 – 85 | 220 – 260 |
| Nylon 12 | 55 – 65 | 260 – 290 |
| Nylon 6-6 | 75 – 85 | 255 – 280 |
| ABS | 90 – 100 | 220 – 240 |
| ASA | 90 – 100 | 240 – 260 |
| HIPS | 80 – 90 | 210 – 240 |
| PC/ABS | 100 – 150 | 270 – 285 |
| PEEK | 140 – 160 | 380 – 400 |
| PEI | 190 – 210 | 350 – 400 |
Tabelle 2: Tg und Drucktemperatur verschiedener Filamente. Quelle: Filament2print
Materialien mit geringen Schwindraten (< 0,5 %) benötigen keine beheizte Bauraumumgebung, da Schwindeffekte vernachlässigbar sind – sie drucken perfekt auf offenen 3D-Druckern, auch große Teile. Dies betrifft hauptsächlich PLA und die meisten PETG-Filamente (nicht jedoch andere Copolyester wie PET oder CPE) sowie deren Derivate.
Materialien mit höherem Schwund können auf offenen Druckern gedruckt werden, aber begrenzt auf kleine Teile. Bei diesen Materialien sind geschlossene Drucker oder Drucker mit aktiv beheizter Kammer ratsam.
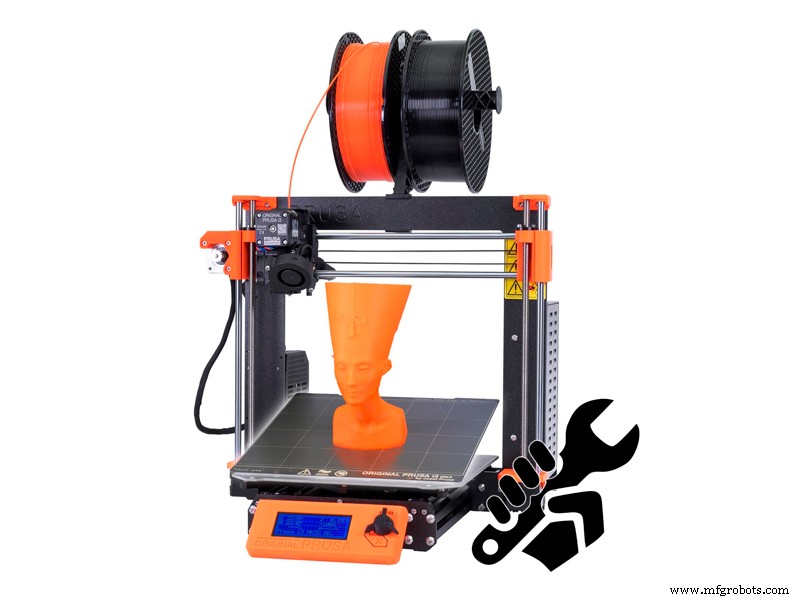
Bild 1: Ein offener 3D-Drucker. Quelle: Prusa3D
Offene Drucker werden hauptsächlich für PLA, PETG und flexible Filamente empfohlen.
Geschlossene Drucker oder Drucker mit passiv beheizter Kammer
Geschlossene Drucker haben einen vollständig umschlossenen Bauraum. Manche Hersteller nennen dies „passiv beheizte Kammer“, da sie die Wärme der Druckplattform speichern.
Die erreichbare Innentemperatur variiert stark je nach Drucker – abhängig von Bauwerkstoff, Volumen, Betttemperatur, Isolationsqualität und Raumtemperatur. Generell erreichen hochwertige Drucker 45–65 °C.
Zwar nicht sehr hoch, aber nahe an der Tg von Nylon, ABS oder ASA, was deren Druck erleichtert und größere Teile ermöglicht. Trotz deutlicher Verbesserung können sie bei großvolumigen Teilen versagen. Empfohlen für kleine bis mittlere Teile aus PETG, ABS, ASA, Nylon oder HIPS.
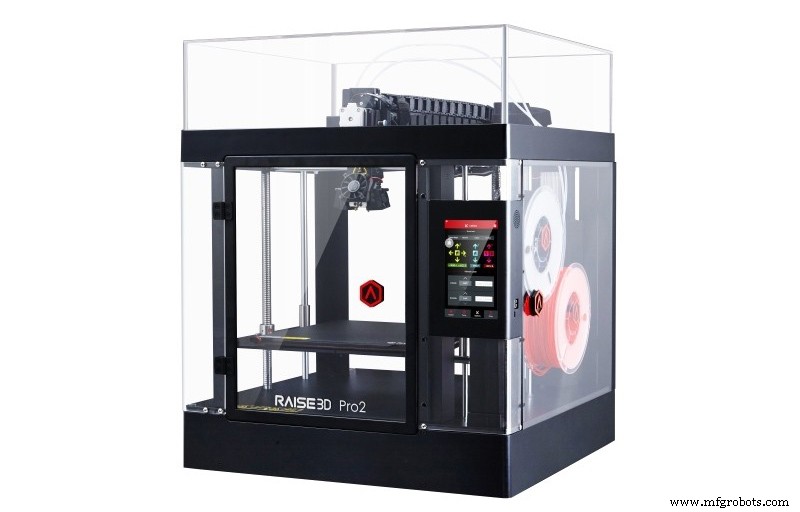
Bild 2: 3D-Drucker mit passiv beheizter Kammer. Quelle: Raise3D
PLA in vollständig geschlossenen Druckern generell nicht ratsam, da die entstehende Wärme die Tg des Filaments überschreiten kann → Aufweichen im Hotend → Verstopfung.
Geschlossene Drucker mit aktiv beheizter Kammer
Diese Drucker können die Kammertemperatur aktiv regeln. Meist komplexer und teurer. Integrieren High-Temp-Hotends (400–500 °C) und Flüssigkeitskühlung.
Zwei Typen: Hochtemperatur und Niedrigtemperatur.
Niedrigtemperatur beheizte Kammer
Erlauben kontrollierte Maximaltemperaturen von 80–120 °C. Ausgelegt für hochwertige, große ASA, ABS, Nylon oder PC-Teile.
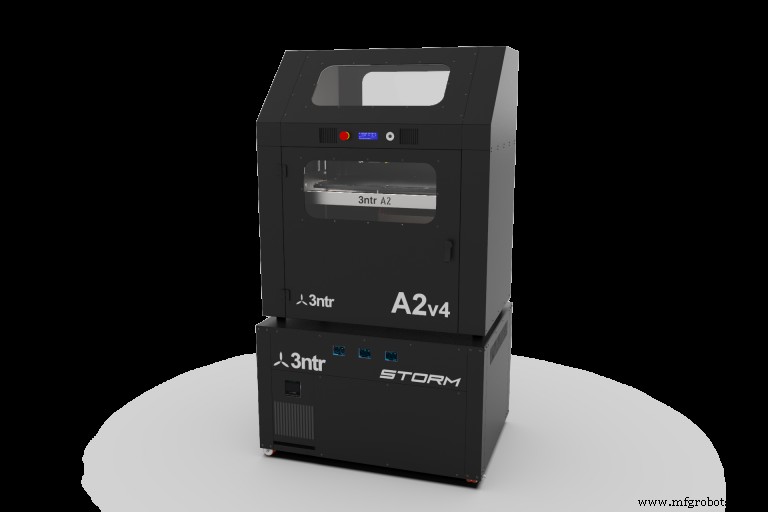
Bild 3: 3D-Drucker mit niedrigtemperatur beheizter Kammer. Quelle: 3ntr
Obwohl manchmal als PEEK-kompatibel beworben, meist nur für bestimmte niedrigtemperatur-PEKK und nur kleine Teile geeignet.
Ideal für ABS, ASA, Nylon, PC-Teile mit guter Dimensionsstabilität und geringen Verformungen – beste Wahl für technische/ funktionale Bauteile aus diesen Materialien.
Hochtemperatur beheizte Kammer
Erlauben kontrollierte Temperaturen von 160–180 °C. Speziell für PEEK, PEKK, PEI ausgelegt – andere Materialien unüblich. Teure Geräte, erfordern geschultes Personal.
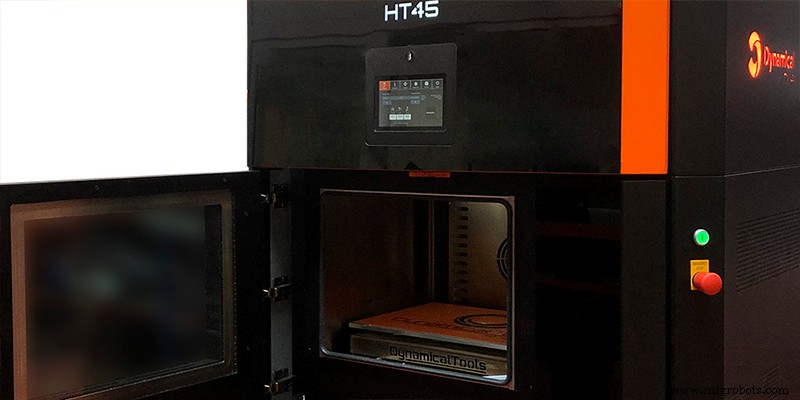
Bild 4: 3D-Drucker mit hochtemperatur beheizter Kammer. Quelle: Dynamical3D
Bei Druckerwahl ist es entscheidend, vorab zu bestimmen, welche Teile und Materialien verwendet werden.
Hinweis: Dieser Leitfaden behandelt Konzepte allgemein, nicht spezifische Marken/Modelle (können genannt werden). Kalibrier-/Einstellverfahren können abweichen – Herstellerhandbuch vorab konsultieren.
3d Drucken
- Aktive vs. Passive Elektronische Bauelemente: Ihre Rollen verstehen
- Aktiv vs. Passiv RFID für Asset Tracking: Experten-Guide 2021
- 5 Key Insights: Aktives RFID & Real-Time Location Systems
- Wie Open Source Innovation im Internet of Things antreibt
- 3D-Druck Mythen entlarvt: Festigkeit, Kosten, Usability, Volumen erklärt
- Hobby- vs. professionelle 3D-Drucker: Die richtige Maschine für Ihre Bedürfnisse wählen
- Wittmann Battenfeld sagt Biennale Open House & Technical Symposium wegen COVID-19 ab
- Nahtlose Payment Orchestration & Open Banking: Einheitliche Lösung für moderne Händler
- Open Banking & Open Finance Revolution entdecken: Finanzielle Innovation befähigen
- Open Source treibt den Aufstieg von IoT und Edge Computing voran