Industrielle Fertigung
3d Drucken
Acrylnitril-Butadien-Styrol (ABS) ist ein in Haushaltsgeräten, Spielzeug und Lebensmittelverpackungen verbreiteter Kunststoff. ABS wird auch als Nitrilkautschuk (NBR) bezeichnet. Die chemische Verbindung gilt als unbedenklich für den menschlichen Verzehr, doch Verbraucher haben Bedenken. Acrylnitri
ASA (Acrylnitril-Styrol-Acrylat) ist der UV-stabile Bruder von ABS. Gleiche Druckeigenschaften, gleiche Festigkeit, gleiche Hitzebeständigkeit (Tg ~105 °C) – aber: kein Vergilben, keine Versprödung in der Sonne. Das macht es zum Standard für Außenanwendungen, Automotive, Drohnen, Gehäuse, Schilder.
TPU (Thermoplastisches Polyurethan) bringt Elastizität in den 3D-Druck: Dichtungen, Schutzhüllen, Reifen, Dämpfer, Wearables. Aber: Flexibles Filament verzeiht keine Fehler. Extruder, Pfad, Retraction, Geschwindigkeit – alles muss stimmen. Dieser Guide macht Sie zum TPU-Profi. TPU-Grundlagen: Was S
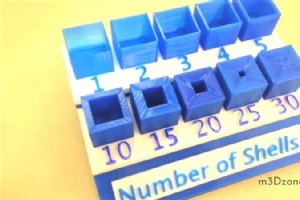
PETG (Polyethylenterephthalat-glycol-modifiziert) ist das „Goldilocks“-Filament: druckbar wie PLA, zäh & hitzebeständiger wie ABS – ohne Warping-Drama & Styrol-Gestank. Die richtigen Temperaturen sind der Schlüssel zu starken, klaren, blasenfreien Drucken. Optimale PETG-Drucktemperaturen Parameter
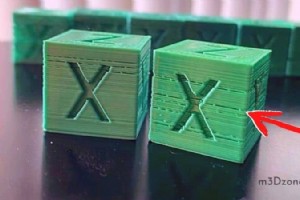
Lücken (Gaps), Löcher, und Schichttrennungen (Delamination) ruinieren Optik & Festigkeit von 3D-Drucken. Die Ursachen sind meist mechanisch (Extrusion, Bewegung) oder thermisch (Kühlung, Temperatur). Dieser Leitfaden führt systematisch durch Diagnose & Behebung – für FDM-Drucker jeder Klasse. Haupt
Die unsichtbare Gefahr beim 3D-Druck: VOCs (flüchtige organische Verbindungen) und ultrafeine Partikel (UFPs). Während Hobbyisten oft an Brände oder mechanische Unfälle denken, ist die chronische Inhalation von Druckemissionen das weitaus größere Gesundheitsrisiko. Dieser Leitfaden zeigt, wie Sie Ih
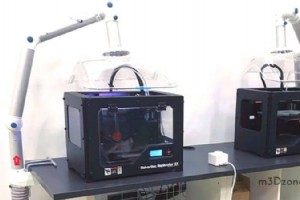
FDM-3D-Drucker schmelzen Thermoplaste – dabei entstehen ultrafeine Partikel (UFPs < 100 nm) und flüchtige organische Verbindungen (VOCs) wie Styrol (ABS), Lactid (PLA), Caprolactam (Nylon). Langzeitexposition birgt Gesundheitsrisiken (Atemwege, Herz-Kreislauf, krebserdächtig). Professionelle Absaugu
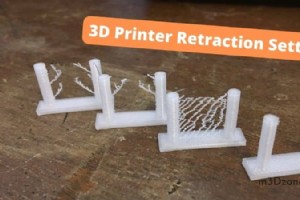
Retraction (Rückzug) ist der Schlüssel gegen Stringing (Fäden), Oozing (Austreten) und Blobs an Travel-Moves. Falsche Einstellungen sind die #1 Ursache für „haarige“ Drucke oder verstopfte Hotends. Hier lernen Sie, Retraction systematisch zu kalibrieren – für Bowden & Direct Drive, PLA, PETG, ABS, T
Die Feedrate (Vorschubrate, Flow Rate Multiplier) ist der globale Geschwindigkeits-Multiplikator, den der Drucker auf alle Achsenbewegungen (X, Y, Z, E) anwendet. 100 % = Slicer-Geschwindigkeiten. 150 % = 1,5-fache Geschwindigkeit. Sie ist der „Gashebel“ während des Drucks – aber kein Qualitäts-Gara
Temperaturschwankungen am Hotend und Heizbett sind eine Hauptursache für Druckfehler: Schichthöhen-Variationen, schlechte Haftung, Stringing, Verzug. PID-Tuning (Proportional-Integral-Derivative) kalibriert die Temperaturregelung so, dass die Zieltemperatur präzise, schnell und ohne Überschwingen ge
Die Raumtemperatur (Umgebungstemperatur) ist ein oft unterschätzter, aber kritischer Faktor für Druckqualität – besonders bei temperaturempfindlichen Materialien wie ABS, ASA, PC, PA. Sie beeinflusst Warping, Layerhaftung, Verzug, Oberflächenqualität und mechanische Eigenschaften. Optimale Betttemp
3D-gedruckte Gebäude (Construction 3D Printing, C3DP) versprechen schnelleres, günstigeres, nachhaltigeres Bauen. Doch die entscheidende Frage bleibt: Wie lange sind sie haltbar? Aktuelle Erkenntnisse, Materialkunde & Praxisbeispiele zeigen: Bei richtiger Ausführung vergleichbar mit konventionellem
Das 3D-Drucken von LEGO-kompatiblen Steinen ist ein beliebtes Thema – aber die rechtliche Lage ist differenziert. Kurz gesagt: Private Nutzung ist meist unproblematisch, kommerzieller Vertrieb von „LEGO“-Nachbauten ist rechtswidrig. Hier die Details für Deutschland/EU. Grundlagen: Marken-, Design-
„Filament wird nicht gefördert“ – eines der häufigsten und frustrierendsten Probleme im FDM-Druck. Der Extruder klickt, das Filament rutscht durch, der Druck misslingt. Meist liegt es an wenigen, gut behebbaren Ursachen: verstopfte Düse, verschlissener PTFE-Schlauch, falsche Retraction, mechanische
ABS (Acrylnitril-Butadien-Styrol) ist ein klassisches Engineering-Thermoplast für FDM-3D-Druck. Es bietet eine seltene Kombination aus Zähigkeit, Hitzebeständigkeit, Nachbearbeitbarkeit (Aceton) und niedrigem Preis – stellt aber höhere Anforderungen an Drucker & Umgebung als PLA oder PETG. Thermisc
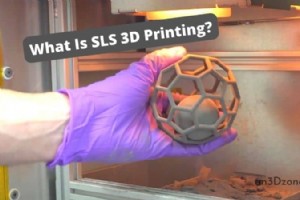
Selektives Lasersintern (SLS) ist das führende pulverbasierte additive Fertigungsverfahren für funktionale Endbauteile aus Thermoplasten. Es ermöglicht isotrope Materialeigenschaften, maximale Designfreiheit (keine Stützstrukturen) und wirtschaftliche Kleinserienfertigung – und hält zunehmend Einzug
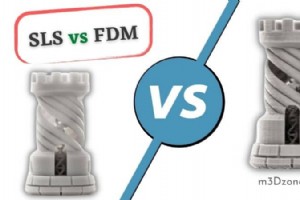
Selektives Lasersintern (SLS) und Fused Deposition Modeling (FDM) sind die zwei verbreitetsten additiven Fertigungsverfahren – aber sie könnten unterschiedlicher kaum sein. Während FDM thermoplastische Filamente schichtweise extrudiert, verschmilzt SLS Pulverpartikel per Laser zu festen Bauteilen. D
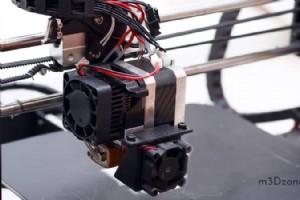
Jeder, der schon einmal einen mehrstündigen Druck durch Filament-Ende verloren hat, kennt die Frustration: Der Drucker fährt weiter, extrudiert Luft, und das Bauteil ist unbrauchbar. Ein Filament-Endsensor (Runout Sensor) verhindert genau das – er pausiert den Druck exakt in dem Moment, in dem das F
PLA (Polylactid) und ABS (Acrylnitril-Butadien-Styrol) sind die zwei am häufigsten verwendeten Filamente im FDM-3D-Druck. Beide haben grundlegend unterschiedliche Eigenschaften, die über Erfolg oder Misserfolg eines Druckprojekts entscheiden. Kernunterschiede auf einen Blick EigenschaftPLAABS Herk
ABS (Acrylnitril-Butadien-Styrol) ist ein beliebtes 3D-Druck-Filament, das sich durch hohe Festigkeit und Haltbarkeit auszeichnet – ideal für funktionale Bauteile, die mechanischer Belastung standhalten müssen. Im Vergleich zu PLA bietet ABS eine deutlich höhere Temperaturbeständigkeit und Zähigkeit
3d Drucken