


Industrielle Fertigung
3d Drucken
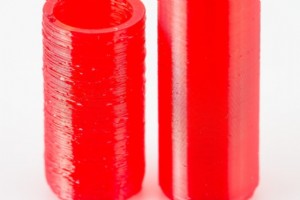
Neulich wollte ich eine wenig genutzte Filamentfarbe drucken. Überraschung: Filament brach mehrmals, Druckqualität enttäuschend. Ich hatte die Spule nicht richtig gelagert. Falls Ihnen das passiert: Warum wird PLA brüchig? PLA wird brüchig durch Feuchtigkeit (hygroskopisch = Feuchtigkeit aufnehmend)
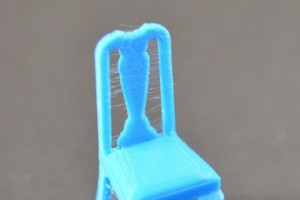
3D-Druck: Maschine schmilzt Plastik, Extruder bewegt sich auf 3 Achsen, formt festes Objekt. Einfach? Tiefere Einblicke zeigen: Unzählige Parameter steuern den Prozess. Je nach Modell machen Retraction-Settings den Druck gut oder schlecht. Für Ender 3 (oder jeden Bowden-Drucker) sind folgende Settin
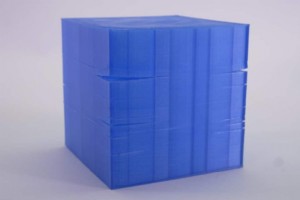
Ihre Drucke reißen, Schichten trennen sich? Das ist Layer-Separation (Delamination) – verursacht durch schlechte Schichthaftung. Hier: Was es ist, warum es passiert, wie man es löst. Layer-Delamination / -Separation: Was ist das? FDM baut Schicht für Schicht. Letzte Schicht auf vorheriger. Ist Schi
Mein Einstieg in den 3D-Druck: Eigenbau-RC-Car, so viel wie möglich selbst drucken → Reifen brauchen flexibles Material → TPU-Druck auf Ender 3 erforscht. TPU auf Ender 3 ist machbar. Je nach TPU-Typ (Shore-Härte) sogar mit Stock-Konfiguration – aber nur bis zu einem gewissen Grad: sehr flexible TPU
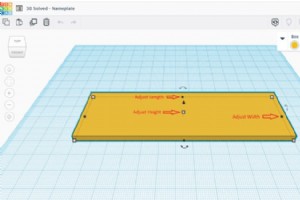
3D-Druck ermöglicht coole Projekte – darunter 3D-Buchstaben für Namen/Logos. Hier zeige ich Design & Druck von Text mit 3D-Modellierungssoftware, empfohlene Slicer-Settings und Workflow für Computerschrift & Handschrift. Einfach & zeitsparend. 3D-Modellierungssoftware für Text Beliebt: Tinkercad, Fu

Alle wollen das Beste aus ihren Drucken herausholen – Qualität und Speed. Problem: Meist schließen sich beides aus. Der Sweet Spot erfordert Trial & Error für jeden Drucker/Filament-Typ. Hier beleuchte ich den Einfluss der Druckgeschwindigkeit auf Qualität, typische Probleme und die Suche nach optim
ABS ist auf einem Ender 3 (Pro/V2) eine der anspruchsvollsten Materialien – Hauptgrund: offener Bauraum (kein Gehäuse). Dennoch gelingt ABS-Druck mit angepassten Settings & Tricks für bessere Betthaftung. Kurzfassung: Drucktemperatur 230–240 °C, Betttemperatur 100 °C, Bauteillüfter AUS, Klebestift a
Neben dem Bett-Nivellieren (eng verwandt) ist das größte Lernfeld beim 3D-Druck: Drucke am Bett halten und Ablösen verhindern. Hier teile ich Tipps aus eigener Erfahrung – allgemeine und spezifische – für sorgenfreie Betthaftung. Tipp: Unsere maßgeschneiderten Cura-Profile für die Ender-3-Serie (nur
Als 3D-Druck-Enthusiast suche ich ständig nach Wegen, die Druckqualität zu verbessern. Hier stelle ich eine coole Slicer-Funktion vor: „Ironing“ (Bügeln) – sie glättet die oberen Flächen von 3D-Drucken. Wenn Sie die Ästhetik Ihrer Drucke optimieren wollen, sind Sie hier richtig! Was macht Ironing?
Jeder erfahrene 3D-Druck-Enthusiast weiß: Infill ist entscheidend für Qualität, Festigkeit und Druckzeit eines Objekts. Manchmal verbringt man Stunden mit einem Druck, nur um festzustellen, dass das Infill die Außenwände (Shells) nicht berührt – die innere Struktur ist damit nutzlos. In diesem Artik
Sie haben gerade mit dem 3D-Druck begonnen und PLA-Filament gekauft, da es als das am einfachsten zu druckende Material gilt. Dann stellen Sie fest, dass das Druckbett Ihres 3D-Druckers beheizt werden kann und fragen sich: „Soll ich PLA mit oder ohne beheiztes Bett drucken?“. Die Antwort ist nicht e
Einleitung Layer-Lüfter (Part Cooling Fan) kennt jeder Nutzer: Richtige Konfiguration entscheidet über Druckerfolg. Funktionierender Lüfter bei Bedarf essenziell. Aktuelle Probleme? Richtig hier. Schritt-für-Schritt durch häufigste Ursachen & Lösungen. Warum läuft der Layer-Lüfter nicht? Ursachen:
Einleitung Druckzeit verkürzen ohne Qualitätsverlust? Adaptive Layer (variable Schichthöhe) in Cura. Adaptive Layer ermöglichen variable Schichthöhe: Drucker erhöht/verringert Layerdicke je nach Objektgeometrie. Kurven/Details → dünnere Layer (glatter), grobe Bereiche → dickere Layer (schneller, we
Einleitung Einstieg: Druckqualität ↔ Bewegungsgeschwindigkeit (langsamer = schöner). Mit der Zeit: weitere Parameter. Zwei wichtige: Jerk & Acceleration. Subtil, aber entscheidend – können Projekt gelingen oder scheitern lassen. Jerk bestimmt den Geschwindigkeitsbereich (0 mm/s bis gesetzter Wert),
Einleitung Community strebt ständig nach besserer Druckqualität. Top-Layer-Qualität entscheidet oft über Gelingen. Hier: Probleme & einfache Lösungen. Für bessere Top-Layer-Oberfläche: Pillowing & Löcher durch falsche Slicer-Parameter beseitigen. Einfachste Lösung: Infill-Dichte erhöhen und/oder To
Einleitung Wahrscheinlichster Grund für Ihren Besuch: Drucker fördert Filament nicht richtig. Kurz & bündig: Wie beheben? Hauptursachen: Verstopfung im Extrusionspfad, beschädigter PTFE-Schlauch, falsche Retract-Settings, Filament-Spannung, falsche Extruder-Temperatur, verstopfte Düse, abgenutztes
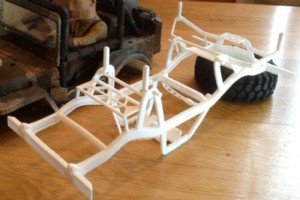
Einleitung Anfänger-Euphorie (Dunning-Kruger) weicht Ernüchterung: Funktionale Objekte mit mehreren Teilen, jeweils eigenen Anforderungen. Hier lernte ich Thermoplaste & Eigenschaften kennen. Artikel: Gängige RC-Teile & empfohlene Filamente. Empfehlung hängt vom Bauteil ab: Chassis → ABS, Karosser
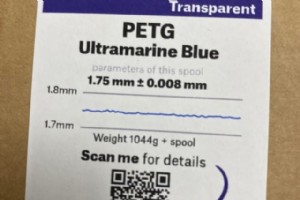
Einleitung Zwei standardisierte Filament-Durchmesser: 1,75 mm (heutiger Standard) und 3 mm (früher üblich, z. B. bei Selbstbau-Druckern vor 10 Jahren). Beide sind am Markt – Vor-/Nachteile kennen für Kaufentscheidung essenziell. Kurzempfehlung: Drucker für 1,75 mm wählen. Außer sehr spezifischem Zw
Einleitung Erfahrene Maker kennen Unvollkommenheiten und entwickeln einen „6. Sinn“ für Ursachen/Lösungen. Noch im Aufbau? Dieser Artikel ist für Sie. Hier: häufigste Ursachen & Lösungen für Wellen (Ripples) im ersten Layer. Kernpunkte vorab: Wellen im ersten Layer entstehen meist durch: falsche e
Einleitung Drucker kalibriert, Qualität top. Dann: alte Filament-Spule genutzt → Ergebnis enttäuschend. Kann Filament „schlecht“ werden und Eigenschaften verlieren? Wahrscheinlichste Ursachen? Unversiegelt gelagert → Feuchtigkeitsaufnahme → spröde. UV-Licht → spröde, bruchanfällig. Nicht in Spulenl
3d Drucken
FRP-Bearbeitung meistern: Faserausfransen, Delamination & Thermische Schäden überwinden

Deep Dive: Die heterogene Grafik-Pipeline des i.MX RT1170 MCUs

Field Engineering im Fokus: Q&A mit Andrew Wright, Metallurgie-Experte
51 beste Lagerbestands-Tracking-Software-Lösungen für präzises Echtzeit-Bestandsmanagement

