



Sensor-gestützte Werkzeugsteuerung: Maschinenwerkzeuge in den Mainstream bringen
Ein Schlüsselerfolgsfaktor für Industrie-4.0- und IIoT-Initiativen (Industrial Internet of Things) ist das Aufkommen immer mehr und besserer Sensoren in Bearbeitungszentren und sogar in den Schneidwerkzeugen selbst. Diese Sensoren liefern die Daten und Konnektivität, die das Fundament für die „Fabrik der Zukunft“ bilden.
Doch weit entfernt von futuristisch, gibt es heute bereits eine Reihe von „intelligenten Sensoren“ – sie sammeln Daten und zeigen Bedienern den Zustand ihrer Maschinen und des Zerspanungsprozesses. Die Entwicklung wird durch immer präzisere Messung der Position des Werkstücks und der geometrischen Form des fertigen Teils sowie der Konfiguration und Steuerung der im Prozess verwendeten Werkzeuge erreicht.
Manufacturing Engineering bat eine Reihe von Branchenexperten, den aktuellen Stand sensorbasierter Schneidsteuerungssysteme zu bewerten und auch in die Kristallkugel zu blicken, um zukünftige Chancen zu identifizieren.
Jetzt und in der Zukunft
Im Bereich sensorbasierter Steuerung und Optimierung, wo stehen wir auf dem Kontinuum vom Zeichenbrett bis zum ausgereiften Produkt? Die Antwort auf diese Frage lautet: „Es kommt darauf an.“
„Für grundlegende Messung und adaptive Steuerung sind wir weit auf der Lernkurve vorangekommen“, sagte Frank Powell, Produktmanager für Schleifprodukte bei Marposs Corp. (Auburn Hills, MI). „Werkzeugmaschinen können mit einer Vielzahl von In-Prozess-Sensoren und Wandlern ausgestattet werden. Auf der ersten Ebene werden diese Sensoren für Maschinenschutz genutzt, da ein System 1000-mal schneller reagieren kann als ein Bediener auf unerwartete Kraftbeanspruchung oder potenzielle Kollision. Die Technologie schreitet durch immer präzisere Messung der Position des Teils und der geometrischen Form des fertigen Teils sowie der Konfiguration und Steuerung der im Prozess verwendeten Werkzeuge voran.“
In Bezug auf Industrie 4.0 ist die digitale Fertigungstechnologie für Schneidwerkzeuge dem Zeichenbrett näher als einem ausgereiften Produkt, so Neil Munson, Technical Sales Specialist für Silent Tools bei Sandvik Coromant (Fair Lawn, NJ). „Wir stehen am Rande eines Paradigmenwechsels in unserer Branche. Tatsächlich machen wir den ersten Sprung in sensorbasierte, intelligente Schneidwerkzeuge in unserem Unternehmen“, sagte er.
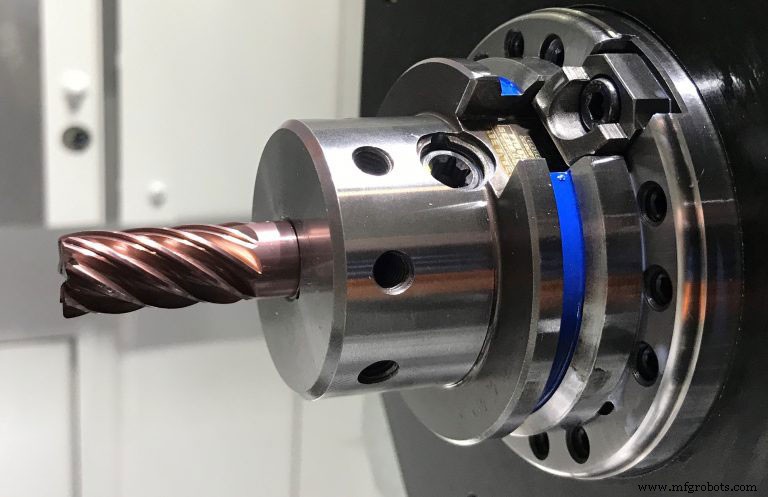
Joe Volansky von BadAxe Tooling Solutions hatte eine etwas andere Sicht. „Produkte sind bewiesen und weit auf der Lernkurve fortgeschritten und können auf revolutionäre Weise angewendet werden“, sagte Volansky. „In unserem Fall führen wir ein Produkt für Fräsoperationen ein, basierend auf bewährter Wissenschaft, das eine Lösung auf völlig neue Weise an der Grenze der Maschinenphysik präsentiert.“ BadAxe Tooling Solutions ist eine Allianz von drei US-Unternehmen: Briney Tooling Systems (Bad Axe, MI), Fullerton Tool Co. (Saginaw, MI) und BlueSwarf LLC (State College, PA).
„Meiner Meinung nach befinden wir uns in der Mitte der Kurve in Bezug auf die Entwicklung“, sagte Wade Anderson, Produkt-Spezialist-Manager und Tech-Centers-Manager für Okuma America Corp. (Charlotte, NC). „Für grundlegende Anlageneffizienz und die Fähigkeit, mit Peripheriegeräten zu kommunizieren, gibt es eine Reihe von Off-the-Shelf-Lösungen, die sofort einsatzbereit sind. Allerdings sind künstliche Intelligenz (KI) und Augmented Reality (AR) Technologien eher im Kommen.“
Mit der riesigen Datenmenge, die jetzt von Geräten auf dem Shopfloor generiert wird, sind die aufkommenden Technologien, auf die Anderson verweist, essenziell, so Andy Henderson, Vice President of Engineering für Praemo (Kitchener, ON). „In der Automatisierungswelt gab es seit den 1970er Jahren eine sehr ‚physische‘ Evolution“, sagte Henderson. „Die nächste Grenze ist die ‚mentale‘ Evolution – Intelligenz zu den Daten hinzuzufügen durch KI und Machine Learning (ML). Auf dem Kontinuum sind diese Technologien ausgereift und werden kontinuierlich im persönlichen und konsumorientierten Bereich eingesetzt (Google, Amazon, Facebook etc.). Anwendungen innerhalb der Fertigungsindustrie haben nachgehinkt, aber Software, die diese Technologien nutzt, wie Razor, hilft Werkzeugmaschinenbetrieben, den Wert von KI und ML zu realisieren.“ Razor ist ein Praemo-Produkt, das sich mit Datenquellen verbindet, Informationen sammelt und Einblicke sowie empfohlene Maßnahmen liefert, um Benutzern präventive Aktionen zur Reduzierung von Anlagenstillständen, Optimierung von Produktionsprozessen und Risikomanagement zu ermöglichen.
Sensoren regieren!
Unsere Branchenexperten waren sich alle einig über die Schlüsselrolle, die Sensoren spielen. Es gibt ein altes Sprichwort: „Was gemessen wird, wird gemanagt.“ Obwohl unklar ist, wer es sagte (manche vermuten Lord Kelvin, andere Peter Drucker), unterstreicht es die Tatsache, dass jeder Versuch, eine Maschine zu steuern oder zu optimieren, auf schnellen, präzisen und zuverlässigen Daten am kritischen Berührungspunkt basieren muss – dort, wo das Schneidwerkzeug auf das Werkstück trifft.
Technisch gesehen war Technologie zum erfolgreichen Sammeln, Verteilen und Analysieren von Daten für adaptive Steuerung lange vor dem aktuellen Interesse an Industrie 4.0 und IIoT verfügbar. Historisch lässt sich In-Prozess-Messtechnik über 60 Jahre zurückverfolgen (beispielsweise Mario Possatis Messgerät zur Prüfung von Teilen beim Schleifen). Die großen Fortschritte bei Sensoren sind jedoch viel jünger.
Aktuelle Technologie
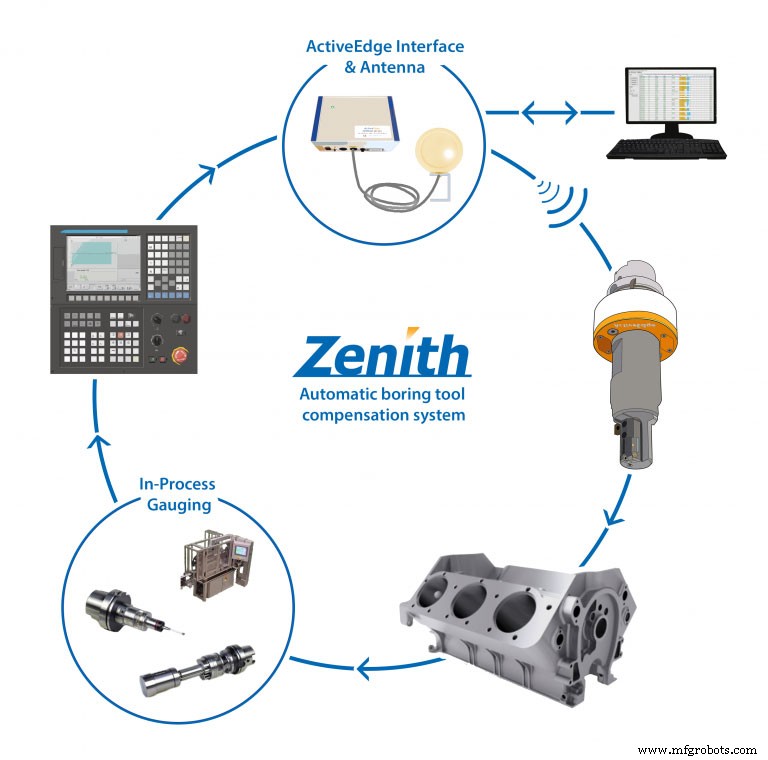
Einer dieser Fortschritte ist ein Bohrwerkzeug, das Schneidkantenverschleiß automatisch kompensiert. „Unabhängig davon, wie ausgefeilt eine CNC-Werkzeugmaschine ist, sie kann Schneidkantenverschleiß an einem Bohrwerkzeug nicht automatisch kompensieren“, sagte Anthony Bassett, Präsident von Rigibore Inc. (Mukwonago, WI). „Unser batteriebetriebenes ActiveEdge-Werkzeug automatisiert die In-Prozess-Einstellung von Bohrwerkzeug-Schneidkanten. Es nutzt Funktechnologie, um mehrere Schneidkanten-Durchmesser an einem einzelnen Werkzeug ferngesteuert einzustellen, was Prozessleistung optimiert und die Notwendigkeit für Bediener-Eingriffe eliminiert.“
In neue Gebiete im Fräsbereich vorstoßend ist die BadAxe Smart Tool Baugruppe und Softwaresystem. BadAxe ersetzt Trial-and-Error durch Physik, um sofort den „Sweet Spot“ einer Maschine beim Start zu treffen, so das Unternehmen. Mithilfe von Messungen der residenten Vibrationsfrequenzmuster für eine spezifische Kombination aus Maschine, Spindel, Werkzeughalter und Werkzeug berechnen die patentierten Algorithmen und Analysen des Unternehmens die optimale Stabilitätszone für den Maschinenbetrieb. Das Ergebnis ist ein sofort lieferbares, vorkalibriertes und montiertes Werkzeughalter- und Werkzeugsystem plus einer Softwareschnittstelle, optimiert für individuelle Maschinen.
„Jeder weiß, dass Vibration und Rattern Hauptbegrenzungsfaktoren im Hochgeschwindigkeitsfräsen sind“, sagte Volansky von BadAxe. „Typischerweise nutzen Bediener Trial-and-Error, um den richtigen Vorschub, Geschwindigkeit, Schnittbreite und Schnitttiefe zu finden. In vielen Fällen glauben sie, an die Leistungsgrenze gestoßen zu sein, während in Wirklichkeit ratterfreier Betrieb in einem gegenintuitiven Setup mit viel höheren Spanabtragsraten gefunden würde. Dieses Setup wird von unserem Produkt sofort beim Start definiert, unabhängig von Überdeckung, Volleinschnitt oder Ecken. Die zugrunde liegende Technologie hat sich als signifikante Steigerung des ROI eines Auftrags durch Organisationen wie Boeing Phantom Works, das US-Verteidigungsministerium und andere erwiesen.“
BadAxe baut eine große Datenbank für verschiedene Maschinen- und Baugruppenkombinationen auf. Wenn die Maschine eines Kunden nicht in der Datenbank ist, kann ein einmaliger Test durchgeführt werden, um ihre Setup-Dynamik zu bestimmen.
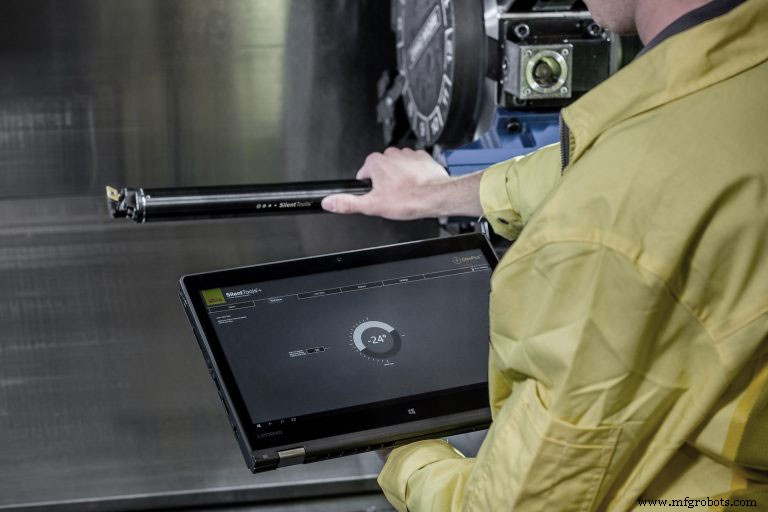
Der Schritt von In-Prozess- zu In-Tool-Sensoren geht Sandvik Coromant mit der Einführung seiner SilentTools+ intelligenten Schneidwerkzeuge. „SilentTools+ sind gedämpfte Werkzeuglösungen, die enormen Einblick in Langüberhang-Bearbeitungsprozesse geben, wo Bediener typischerweise blind fliegen“, sagte Munson.
„Langüberhang-Bearbeitung in einer High-Tech-Anlage ist herausfordernd, weil [Bediener] Kontrolle über den Prozess bis zur Schneidspitze haben wollen“, sagte er. „Wir haben Sensoren in unsere SilentTools eingebettet, die via Bluetooth mit einer grafischen Schnittstelle kommunizieren, sodass ein Bediener Augen und Ohren im geschlossenen Maschineninneren und tief in einer Bohrung hat. Zusätzlich verfügt es über eine Funktion, die schnelles und einfaches Einrichten ermöglicht, indem es bestimmt, wann die Schneidspitze auf Mitte steht.“
Mit dem SilentTools+ System werden Werkzeugauslenkung, Rattern, Schneidkräfte, Werkzeugbelastung und Temperatur in Echtzeit überwacht. „Wegen des Einblicks in all diese Bereiche glauben wir, dass Ausschussraten reduziert und Produktivitätsgewinne realisiert werden, was echte Einsparungen bringt“, fügte Munson hinzu.
Information bitte!
Während einige Sensorausgaben nur der Information dienen, liegt der Mehrwert darin, wenn Sensorsignale verarbeitet und zur Steuerung von Teilequalität und Werkzeugzustand genutzt werden. Hersteller können Werkzeugwege und Bearbeitungszeit minimieren, Oberflächenqualität verbessern, Maschinenlebensdauer maximieren und anspruchsvollere Teile effizient bearbeiten, wie solche mit komplexen Geometrien, dünnen Wänden, Hohlzylindern und schlanken Wellen.
Sagte Anderson: „Das Okuma Monitoring System ist ein guter erster Schritt. Es erlaubt bis zu 64 verschiedene Eingänge, die an prozessspezifische Bedürfnisse angepasst werden können. Wir haben Kunden, die in der Lage waren, Maschinenstillstand zu messen und OEE [Overall Equipment Effectiveness] Daten zu analysieren, um festzustellen, dass eine simple Sache die Maschine abschaltete, wenn ein Bediener anderswo gebunden war. Durch Nutzung des Monitoringsystems kann der Bediener [alarmiert] werden, dass ein potenzielles Problem bevorsteht, das präventive Maßnahmen vermeiden können.“
Henderson von Praemo glaubt, dass der Weg zum Fertigungserfolg letztlich durch den Berg an Daten führt, die Werkzeuge in Zerspanungsanwendungen generieren. „Diese Daten sind wertvolles ‚Rohmaterial‘ für Optimierung“, sagte er. „Die Algorithmen zur Datenanalyse in unserer Razor-Software können riesige Datenmengen durchforsten, um Wechselwirkungen und Muster zu finden, die ein Mensch mit einer Tabellenkalkulation nie aufdecken würde. KI- und ML-Technologien werden genutzt, um Modelle zu entwickeln, die Bedienern und Managern helfen, sehr schnell zu klaren Schlussfolgerungen zu gelangen – und auf datenbasierten Schlussfolgerungen basierende Maßnahmen zu ergreifen. Während die Intelligenz künstlich ist, ahmt sie sehr genau nach, wie Menschen in der Fertigungswelt an Dinge herangehen. Der einzige Unterschied ist, dass sie nicht von massiven Datenmengen überwältigt wird. Je länger Daten gesammelt werden und je mehr Daten gesammelt werden, desto mehr lernt Razor.“
Bewährte Fähigkeit
Heutige Systeme haben ihre Fähigkeit bewiesen, den Schneidprozess aufrechtzuerhalten, vorherzusehen, wenn etwas nicht stimmt, und einen Bediener oder die Maschine zu benachrichtigen, Korrekturmaßnahmen zu ergreifen, so Powell von Marposs. „Die Entscheidung, nur zu benachrichtigen oder automatische Aktionen zu ergreifen, wird vom Kunden diktiert“, sagte er. „Technisch haben wir viele Fähigkeiten für automatische Steuerung, die in einigen Fällen nicht genutzt werden.“
Ein neues System von Marposs namens BLÚ ist das Ergebnis von über 50 Jahren Erfahrung an Schleifmaschinen und anderen Werkzeugmaschinen. Es kombiniert alle Maschinenüberwachungs- und Prozesssteuerungsanwendungen in einem einzigen System für Echtzeit-Werkzeug- und Prozessüberwachung, adaptive Steuerung und Kollisionsminderung mit schneller Verarbeitungs- und Abtastzeit. Sagte Powell: „BLÚ ist so konzipiert, dass es sich fast nahtlos in die Werkzeugmaschine integriert, um den Bediener in jedem Modus zu unterstützen: Einrichtung, manuell oder automatisch.“
Das Herz des Systems ist ein Master-Knoten, der im Maschinenschrank untergebracht ist. Er hat eine Bus-Struktur, um andere Knoten für On-Machine-Messungen, akustische Emissionsüberwachung, Werkzeugrundlauf (Schleifen), Werkzeugrückzug und andere Funktionen einzustecken.
Das Zenith-System ist ein geschlossenes, automatisches System für Bohroperationen, so Bassett von Rigibore. „Traditionelle Systeme sind rein mechanisch ohne kontinuierliches Feedback an die Bohrmaschine“, sagte er. „Zenith liefert Feedback an die Maschinensteuerung, um zu bestätigen, dass das Werkzeug um den gewünschten Betrag eingestellt hat. Diese Positionssensor-Rückmeldung verhindert, dass ein schlechtes Teil bearbeitet wird.“
Wie weit kann uns diese Technologie bringen?
„Ich sehe nicht unbedingt ein Endspiel für digitale oder sensorbasierte Schneidwerkzeuglösungen“, sagte Munson von Sandvik Coromant. „In modernen Werkzeugmaschinenbetrieben und Fertigungsanlagen werden Sensoren und der Einsatz von IIoT in Schneidwerkzeugen in den nächsten fünf bis zehn Jahren allgegenwärtiger werden, folgend dem Pfad von Konsumgüteranwendungen. Für uns ist die natürliche Entwicklung die Integration unserer SilentTools+ in die Steuerungen von CNC-Maschinen. Heute ist es ein eigenständiges System mit Live-Prozessansicht. Wir arbeiten mit Werkzeugmaschinenherstellern und CAM-Software-Partnern zusammen, um von einem eigenständigen System zu Maschinensteuerung und Prozessintegration zu gelangen.“
Anderson von Okuma stimmte zu. „Technologie und, was am wichtigsten ist, die Implementierung von Technologie, wird neue Technologien hervorbringen“, sagte er. „Ich dachte vor vielen Jahren, ein automatisch abblendender Rückspiegel in einem Fahrzeug sei lächerlich. Jetzt würde ich kein Fahrzeug ohne einen kaufen. In ähnlicher Weise werden in unserer Branche neue Technologien helfen, neue Märkte für alternative Fortschritte zu entwickeln.“
Powell von Marposs stimmte zu, dass es nie ein Endspiel geben sollte. „Ich denke, die Technologie ist vorhanden, um alle Schlüsselparameter und Variablen zu überwachen“, sagte er. „Sicherlich gibt es Bereiche, die verbessert werden können, und wir arbeiten täglich daran, Sensoren zu entwickeln, die schneller und empfindlicher sind, und Software, die Sensordaten schneller und intelligenter verarbeiten kann. Innerhalb von 10 Jahren bin ich sicher, dass es mindestens einen Gamechanger geben wird, einen technischen Durchbruch, der einen Werkzeugmaschinenbetrieb effizienter, produktiver macht. Wenn sich das Spiel ändert, ändern wir uns mit.“
Volansky von BadAxe denkt, sein Unternehmen habe jetzt einen Gamechanger. „Das Entwicklungstempo nimmt zu“, sagte er. „Kunden wollen nicht fünf oder zehn Jahre warten. Wir haben ein Produkt, das Effizienz neu definiert und Werkzeugmaschinen an die Grenzen der Physik bringt. Der nächste Schritt für uns wird sein, unsere Werkzeugbaugruppe aus der Gleichung zu entfernen, indem wir unsere proprietäre Vibrationsmessung und Datenanalyse direkt in die Maschine und ihre Logik einbetten.“ Auf diese Weise wird die Maschine nur in ihrem höchst optimierten Zustand arbeiten, ohne Bediener-Trial-and-Error, fügte er hinzu.
Wie Bassett von Rigibore sagte: „Einige Entwicklungsziele für uns sind automatische Bestellung von Hartmetallwerkzeugen über die CNC-Steuerung, ein Wechsel zu weniger Bediener-Eingriffen, Einstellungen von einem zentralen Ort aus, und die Eingabe eines Volumenmodells in die CNC-Maschine, während ein anderer Prozess läuft. Die Hauptgrenzen, denen wir heute gegenüberstehen, sind die Inkompatibilität und der Mangel an Standards zwischen verschiedenen CNC-Maschinenherstellern und Maschinensteuerungsherstellern.“ Am Ende wird ein proprietärer Ansatz das Wachstum begrenzen und ist letztendlich teurer für einen Kunden, der neue Funktionen einfach hinzufügen möchte, schloss Bassett.
Laut Henderson von Praemo definieren einige Leute Lights-Out-Fertigung, ohne menschlichen Eingriff, als Endspiel. „Persönlich denke ich, Lights-Out ist ähnlich wie der Streben nach Weltfrieden“, sagte er. „Für die Fertigungsindustrie ist es ein Konzept, das attraktiv ist, danach zu streben, aber in vielen Situationen nicht erreichbar sein wird. Sensoren, die in Werkzeuge und Werkzeugnetzwerke eingebaut sind; Software, die Daten nahtlos sammelt, organisiert und analysiert; und Werkzeugmaschinen, die in eine Quelle von Fabrikintelligenz vernetzt sind, bringen uns viel näher an diese Lights-Out-Fabrik. Das bedeutet nicht, dass Maschinen Menschen ersetzen. Es befreit sie, Arbeit zu tun, die weniger mühsam, befriedigender und definitiv produktiver ist. Es ist ähnlich wie das Aufkommen der CNC, das die manuelle Steuerung von Bearbeitungszentren automatisierte. Es ermöglichte Menschen, sicherer und produktiver zu arbeiten.“
Automatisierungssteuerung System
- Digitale Schneidlösungen für die Teppichindustrie – OMNI CNC
- Folienverpackung optimieren: Wie digitale CNC-Schneidemaschinen Effizienz & Nachhaltigkeit treiben
- Digitale & Laserschneidmaschinen: Die ultimative Lösung für Stoff- & Textilproduktion
- Lieferketten ziehen diverse Talente über Generationen und Branchen an
- Englischer Kunde: 1530 CNC-Neubau in Betrieb nehmen & DSP A11 lernen
- Universal Robots kooperiert mit Phillips Machine Tools India zur Steigerung der Fertigungsproduktivität
- Drehmaschinen-Operationen & Schneidwerkzeug-Auswahl meistern
- Drehen verstehen: Ein Schlüsselprozess der Präzisionszerspanung
- Unverzichtbare Multifunktionswerkzeuge für jede Werkstatt
- CNC-Schneidwerkzeuge im Vergleich: Fräser, Gewindefräser & mehr