



Gewinnmaximierung durch fortschrittliche Werkzeugbahnstrategien
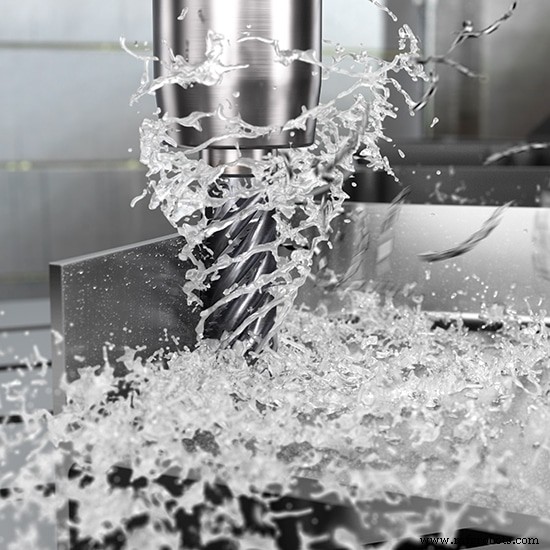
Adaptive Milling. Dynamic Motion. hyperMILL. Profit Milling. VoluMill. Waveform-Bearbeitung. Wenn Sie zu den Glücklichen gehören, die Teile zerspanen, ist die Chance etwa 50:50, dass Sie eine dieser oder eine vergleichbare High-Performance-Programmiertechnologie nutzen, um Spanndünnung, kontinuierlichen Eingriff, hohe axiale und niedrige radiale Schnitttiefe für die Bearbeitungszentren Ihrer Werkstatt zu generieren.
Wir werden nicht die Vorteile eines CAM-Systems gegenüber einem anderen bewerten, denn alle sind verdammt gut – viel besser als das, was noch vor einem Jahrzehnt verfügbar war (wie bei fast allem in der Zerspanungsindustrie). Dennoch wird jeder CAM-Anbieter bei Gelegenheit eine Handvoll Funktionen auflisten, die seine Software zum Besten machen, mit Benutzerfreundlichkeit, höherer Produktivität und Werkzeugbahngenauigkeit unter den Vorteilen. Welches ist das Richtige? Die Antwort ist ganz einfach: Es kommt darauf an.
Kein Streit hier
Wiederholen wir: Wir werden heute nicht versuchen, den Streit beizulegen. Nur sorgfältig konstruierte Testschnitte oder vielleicht Jahre täglicher Nutzung werden diese oft hitzige Diskussion beenden, und selbst dann kann Ihre Erfahrung variieren. Eine wichtigere Frage ist: Wenden Sie die Technologie korrekt an? Liefert Ihr gewähltes CAM-Paket den größtmöglichen Nutzen für seine Nutzer, oder wird es durch schlechte Schneidwerkzeugauswahl, schwaches Spannen, abgenutzte Werkzeughalter oder sogar die Werkzeugmaschine selbst zurückgehalten?
Es gibt sehr gute Gründe, das herauszufinden. John Giraldo, Luftfahrtingenieur bei Sandvik Coromant Co., Fair Lawn, N.J., berichtete, dass ein Tier-II-Luftfahrtlieferant, mit dem er kürzlich zusammenarbeitete, die Zerspanungsproduktivität bei einer Waspaloy LPT-Komponente (Low-Pressure Turbine) um 198 Prozent steigerte, nachdem er eine High-Efficiency-Werkzeugbahnstrategie mit einem der Plura HFS Schaftfräser von Sandvik Coromant eingeführt hatte. Und ein Tier-IV-Motorsportzulieferer nutzte einen ähnlichen Ansatz, um Werkzeugstandzeit zu verdoppeln und Durchsatz zu verdreifachen bei der Bearbeitung von Titan-Radnaben.
„Es gibt wachsende Nachfrage in der Luftfahrtindustrie nach High-Feed-Seitenfräsen in Titan und nickelbasierten Legierungen“, sagte er. „Traditionelle Werkzeugbahnen performen in diesen schwer zerspanbaren Materialien nicht gut, daher die Notwendigkeit, neue Programmierstrategien zu entwickeln, die nicht nur Effizienz und Produktivität erhalten, sondern auch negative Auswirkungen auf Werkzeugverschleiß reduzieren.“
Nicht nur Flugzeughersteller suchen nach neuartigen und effektiveren Werkzeugbahnen. Giraldo merkte an, dass die Automobilindustrie ihre Zulieferer kontinuierlich drängt, Produktionskosten zu senken – ein Druck, der bis zu Schneidwerkzeuglieferanten und CAD/CAM-Anbietern durchsickert. Und obwohl die Zulieferer der Herausforderung weitgehend gerecht wurden, ist es für Werkstätten oft schwierig, diese fortschrittlichen Zerspanungstechnologien an ältere Ausrüstung anzupassen, ganz zu schweigen von der Zeit, neue Prozesse zu testen und zu validieren.
Synergien erkunden
Jay Ball, Nordamerika-Produktmanager für Vollhartmetallfräsen bei Seco Tools LLC, Troy, Michigan, stimmte zu. Er sagte, dass mindestens die Hälfte aller Werkstätten ihren bewährten, jetzt jahrzehntealten Programmiermethoden treu bleibt – entweder weil sie noch nicht an heutige Programmiertechniken glauben, oder ihre Ausrüstung schlicht nicht in der Lage ist, die erheblich höheren Vorschübe zu erreichen, die für deren Implementierung nötig sind.
„Es ist wirklich schade, wenn man einen Anruf von jemandem bekommt, der einen Magazinartikel gelesen oder ein Video über High-Efficiency-Zerspanung gesehen hat und begeistert ist, es auszuprobieren, aber dann im Shop ankommt und feststellt, dass ihre CNC-Ausrüstung veraltet ist, ihre Werkzeughalter zehn Jahre alt sind, und man weiß, dass es wenig Chance gibt, eine dieser Strategien effektiv anzuwenden“, sagte er. „Schlimmer noch: Vielleicht probiert man es trotzdem aus und der Kunde ist enttäuscht, und er wird es vermeiden, es wieder zu versuchen, sobald er eine neue Maschine hat.“
Die koabhängige Beziehung zwischen Werkzeugbahn, Schneidwerkzeug, Werkzeughalter und Bearbeitungszentrum wird von vielen in der Branche übersehen, obwohl alle für diesen Artikel Interviewten zustimmten, dass sie sehr real ist. Trotz dieses Drucks ist es hoch, neuartige, effektive Werkzeugbahnen zu entwickeln. Ball sagte, „ziemlich viel jeder CAM-Anbieter“ habe heute irgendeine Form von High-Efficiency-Zerspanung im Angebot und könne ohne sie nicht konkurrieren, was es für Seco Tools und seine Wettbewerber notwendig mache, ebenso leistungsstarke Schneidwerkzeuge zu entwickeln.
Für Ball bedeutet das Flutenzahlen weit über die traditionellen vier Schneiden hinaus, mit fünf-, sechs-, sieben- oder neunschneidigen Versionen, die leicht verfügbar sind. Hochgeschwindigkeits-, Hochvorschub-, Hochleistungs- und Hochleistungsfräser, die für fortschrittliche Frässtrategien entwickelt und optimiert wurden, sind ebenfalls zunehmend üblich, oft mit variabler Teilung, variabler Spiralführung, um die chattererzeugenden Harmonischen zu reduzieren, die beim Schneiden von Stahl und Superlegierungen bei hunderten Zoll pro Minute auftreten könnten.
Skalierung nach oben
Trotz Balls Vermutung, dass ein traurig großer Prozentsatz von Werkstätten noch nicht auf den High-Efficiency-Zug aufgesprungen ist, bestätigte er, dass diese Strategien beliebter werden, da Zerspaner und Programmierer mit dem Konzept und seiner Anwendung vertrauter werden. „Immer mehr Menschen werden täglich mit der Technologie konfrontiert, und sobald sie erkennen, dass Zykluszeitreduzierungen von 40 Prozent oder mehr ziemlich typisch sind, werden Sie noch mehr von ihnen an Bord sehen.“
Jemand, der alles darüber weiß, ist Ben Mund, Senior Market Analyst für Mastercam-Entwickler CNC Software Inc., Tolland, Connecticut. Er sagte, die Dynamic Motion-Technologie in Mastercam, die zuvor erwähnt wurde, wachse weiterhin in Popularität und Fähigkeit, und fügte hinzu, dass „wir im vergangenen Jahr eine breite Palette neuer Werkzeugbahnen sowie Verfeinerungen bestehender eingeführt haben, alle darauf abzielen, entweder die Metallabtragsraten zu erhöhen oder unsere Blending- und Oberflächenbearbeitungsfähigkeiten zu verbessern.“
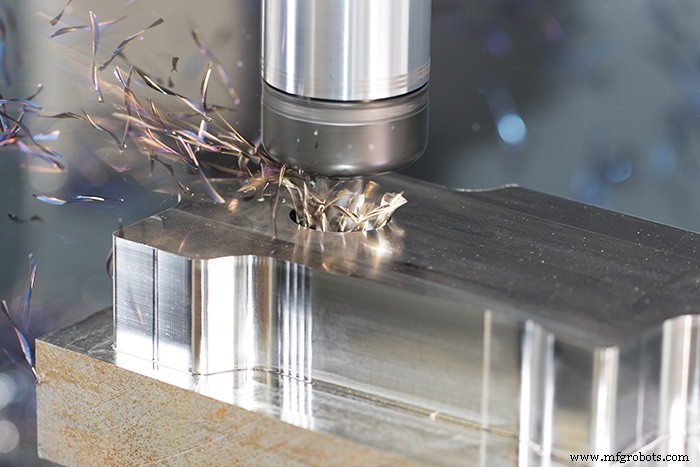
Mund stellte fest, dass Produktivitätsschübe immer verfügbar sind, unabhängig vom Alter der Maschine und der Art des verwendeten Fräsers, und erklärte, dass Dynamic Motion fast universell anwendbar sei. „Es wird nicht scheitern, weil Sie ein günstigeres Schneidwerkzeug oder Low-End-CNC-Maschinen verwenden, aber die Vorteile werden definitiv nach unten skalieren, je weniger optimal das Setup wird.“
Über ein Fass
Er wies schnell darauf hin, dass seine Aussage zwar zutrifft, wenn Dynamic Milling für Schruppen, 2D-Bearbeitung und 3D-Halbfertigbearbeitung verwendet wird, Mastercams „accelerated finishing“ jedoch eine ganz andere Situation ist. In diesem Szenario erfordern die Werkzeugbahnen typischerweise eine spezifische Schneidengeometrie, um die gewünschten Ergebnisse zu erzielen.
Ein Beispiel dafür ist das Laufschneiden, auch als Kreissegment-Werkzeug-Schneiden bekannt. Mund merkte an, dass Mastercam aggressiv mit Schneidwerkzeugherstellern zusammengearbeitet hat, um diese und andere „geformte Fräser“ für den Einsatz im Formenbau, Medizintechnik und Luftfahrt-Finishanwendungen zu definieren und zu testen. Diese Werkzeuge geben Nutzern die Möglichkeit, „wirklich hochpräzise Oberflächen in kürzerer Zeit“ als mit traditionellen Oberflächenbearbeitungsmethoden zu erzeugen.
Er erklärte, dass diese Open-Door-Politik für alle Mastercam-Softwareprodukte gelte. „Zum Beispiel haben wir auch vor einigen Jahren mit einem führenden Schneidwerkzeuganbieter zusammengearbeitet, als wir unsere Dynamic Motion Werkzeugbahn-Engine entwickelten“, sagte er. „Wir hatten Probleme mit Spankontrolle und schnellem Erreichen der Tiefe bei internen Tests, also schlugen wir vor, sie mögen einige Anpassungen an ihrer Schneidengeometrie vornehmen.“
Wie sich herausstellte, fügte der Schneidwerkzeuglieferant eine High-Speed-Spitze zu seiner chatterfreien Schaftfräser-Linie hinzu. Mund und sein Team lernten auch ein paar Dinge, die sie seitdem in Mastercam-Funktionen integriert haben. „Das sind beides großartige Beispiele für die Synergien, die zwischen Hardware- und Softwareanbietern bestehen, wo jeder Teilnehmer am Ende ein viel besseres Produkt hat“, sagte Mund.
Das große Hin und Her
Thomas Raun, Nationaler Produktmanager für Fräsen bei Iscar Metals Inc., Arlington, Texas, ist ein weiterer fester Gläubiger an Partnerschaften zwischen Unternehmen, die komplementäre Produkte herstellen.
„Es sollte ein kontinuierliches Hin und Her geben“, sagte er. „Manchmal sind es die Fähigkeiten ihrer Software, die unsere Entwicklung als Schneidwerkzeughersteller antreiben, und manchmal ist es andersherum. Auf jeden Fall sind wir völlig offen für die Zusammenarbeit mit CAM-Entwicklern und Werkzeugmaschinenherstellern, wenn es bedeutet, die Produktivität für unsere Kunden zu verbessern.“
Wie Secos Ball erwähnte, sagte Raun, dass eine der neueren Entwicklungen in der Schneidwerkzeuggeometrie – mehr Schneiden – direkt aus der trochoidalen Fräsung mit ihrem leichten radialen Eingriff und hohen Vorschüben hervorging. Iscar hat diese Idee einen Schritt weitergeführt, indem es Vollhartmetall-Schaftfräser mit einer Schneide pro Millimeter Durchmesser anbietet – Werkzeuge, die in klassischer „Huhn oder Ei“-Manier größtenteils nur mit trochoidalem Fräsen effektiv sind.
„Natürlich, sobald Sie diesen ersten Schritt in High-Efficiency-Fräsen gemacht haben, werden Sie als Nächstes nach größerem axialem Eingriff suchen, um den Metallabtrag zu maximieren“, sagte er. „Deshalb sehen wir Schaftfräser mit Schneidlängen von vier- und sechsfach dem Durchmesser – diese Werkzeuge waren zuvor verfügbar, aber primär für Nischenanwendungen. Jetzt sind sie ziemlich üblich. Die Herausforderung dabei ist jedoch, dass die Späne mehrere Zentimeter lang sein können; sie häufen sich sehr schnell und sind schwer aus der Bearbeitungszone zu entfernen, deshalb haben wir Schaftfräser mit genuteten Schneiden entwickelt, die Späne in handhabbare Stücke teilen.“
Iscar arbeitet auch in anderer Weise mit Softwareentwicklern zusammen. Raun verwies auf die vor Jahren erstellten Bibliotheken mit Werkzeuggeometrien und Schneidparametern für die Integration in eine Vielzahl beliebter CAM-Pakete. Dies stelle wichtige Applikationsdaten wenige Mausklicks entfernt bereit, sagte er, und da kein manuelles Eingeben dieser Werte mehr nötig sei, „poka-yoke“ es den Prozess der Werkzeugauswahl und Vorschub-/Drehzahlbestimmung im Wesentlichen.
Trotzdem riet Raun, diese Werte mit Vorsicht zu genießen. „Programmierer verstehen im Allgemeinen die höheren Vorschübe, die für High-Efficiency-Fräsen nötig sind, neigen aber dazu, das Potenzial für erhöhte Schnittgeschwindigkeiten zu übersehen“, sagte er. „Eine gute Faustregel ist, die empfohlene Schnittgeschwindigkeit bei 10 % Zustellung zu verdoppeln und sogar zu verdreifachen bei 5 %. Natürlich hängt das von der Werkzeugmaschine ab, weil viele die nötigen Vorschübe nicht tatsächlich erreichen können, um bei diesen höheren Spindeldrehzahlen die richtige Spandicke beizubehalten, besonders bei kleinen Teilen und komplexen Geometrien. In dieser Situation werden Sie das Werkzeug unterfüttern, was zu Reiben und vorzeitigem Verschleiß führt.“
Verrückt werden
Wenn es darum geht, Werkzeugmaschinen basierend ausschließlich auf ihren Vorschub- und Eilganggeschwindigkeiten zu kaufen, lohnt es sich, über das Spreadsheet hinauszuschauen, so Wade Anderson, Product Specialist Manager bei Okuma America Corp., Charlotte, N.C. Er sagte, Iscars Raun habe absolut recht mit den Vorschüben, weshalb es ihn „absolut in den Wahnsinn treibe“, wenn Werkzeugmaschinenkäufer ihre Kaufentscheidungen ausschließlich auf einer Tabelle basieren, die Werte wie maximalen Vorschub und Eilgang vergleicht. „Man kann unter keinen Umständen beweisen, welche Werkzeugmaschine die beste ist, indem man auf ein Spreadsheet schaut“, sagte er.
Zugegeben, der Vergleich von Gerätespezifikationen ist ein wesentlicher Schritt im Evaluationsprozess, aber erst wenn die Späne fliegen, kann die wahre Qualität einer Maschine getestet werden. Das ist nur durch realistische Testschnitte möglich, vorzugsweise mit Ihrem Material, obwohl nicht unbedingt mit Ihren Schneidwerkzeugen und Werkzeugbahnen. Es sei denn, Ihre Werkstatt ist voll auf dem High-Efficiency-Fräsen-Stand, wird jede Maschinenvorführung wahrscheinlich (und hoffentlich) Programmiermethoden, Werkzeugspannung und Schneidwerkzeuge einführen, mit denen Ihre Werkstatt möglicherweise nicht vertraut ist – Technologien, die absolut notwendig sind, wenn Sie erfolgreich sein wollen.
Man kann es als Dreieck betrachten, erklärte Anderson, mit dem Maschinenhersteller, CAM-System und Schneidwerkzeugen als drei gleich wichtigen Komponenten. „Offensichtlich gibt es andere Variablen wie Spanntechnik und Kühlschmierstoffe, die in die Zerspanungsgleichung eingehen, aber es sind diese drei, die tendenziell Innovationen auslösen, die die anderen dann nachziehen und letztlich übertreffen müssen“, sagte er.
Für jede Anwendung, die hohe Vorschübe, Spanndünnung und trochoidale Frässtrategien nutzt, empfiehlt Anderson ein Bearbeitungszentrum mit überlegener Spindelauslegung mit Doppelkontakt-Kegel und Plananschluss, einer Maschinenstruktur mit der richtigen Masse und Späneevakuierungseigenschaften für hohe Metallabtragsraten und einer Steuerung, die extreme Verarbeitungsgeschwindigkeiten unterstützt.
Letzteres bekräftigt, worauf Raun früher anspielte: Nur weil Sie einen bestimmten Vorschub programmieren, bedeutet das nicht, dass die Werkzeugmaschine ihn je erreichen wird. „Für Okuma ist es wichtig, dass wir eine Plattform bereitstellen, die in der Lage ist, welche Innovationen auch immer CAM- und Schneidwerkzeuganbieter auf den Markt bringen“, sagte Anderson. „Das bedeutet eine Maschinensteuerung und Servosysteme, die in der Lage sind, die enormen Datenmengen zu bewältigen, die mit dynamischer Bewegungssteuerung einhergehen, und fortschrittliche Beschleunigungs-/Verzögerungs- und Ruckkurven, die es der Maschine ermöglichen, ihr maximales Potenzial zu erreichen.“
Auch Langlebigkeit ist zu berücksichtigen. Es ist etwas, eine dynamische Hochgeschwindigkeitsfräsdemonstration zu sehen; es ist etwas ganz anderes, diese Art von Arbeit über mehrere Jahre zu bewältigen. Sagte Anderson: „Wenn die Maschine nicht genug Masse hat, oder der Spindelanschluss nicht stimmt, oder die Steuerung nicht mithalten kann, werden die Ergebnisse suboptimal sein. Alle Variablen müssen im Gleichgewicht sein, um das Potenzial der neuesten Technologien voll auszuschöpfen – und das langfristig.“
Hallo alter Freund
Die richtige Werkzeugmaschine öffnet auch die Tür zu Schneidwerkzeugen, die einst nur für Spezialanwendungen geeignet galten. Martin Dillaman, Manager für Application Engineering und Projektmanager bei Greenleaf Corp., Saegertown, Pennsylvania, sagte, Keramiken fielen in diese Kategorie.
„Erst letzte Woche haben wir diskutiert, wie sich Werkzeugmaschinen in den letzten fünf bis zehn Jahren endlich mit keramischen Schneidwerkzeugen eingefangen haben“, sagte er. „Dank höherer Spindeldrehzahlen und größerer Maschinensteifigkeit können wir diese Werkzeuge effektiver anwenden als in der Vergangenheit. So sind nicht nur mehr Werkstätten in der Lage, unsere Produkte zu nutzen, wir haben auch die Chance für zusätzliche Entwicklung.“
Dillaman verwies auf mehrere dieser Entwicklungen, viele davon entstanden durch Greenleafs Arbeit mit seinen Kunden und deren CAM-Anbietern. Dazu gehören phasengehärtete Keramiken, die die mit Fräsoperationen verbundenen Stöße besser absorbieren können, High-Shear-Wendeplattenfräser, eine Reihe feinverzahnter Excelerator-Schaftfräser, die noch in diesem Jahr veröffentlicht werden, und sogar ein Vorstoß in Hartmetallschneidwerkzeuge mit den Hushcut-chatterreduzierenden Geometrien des Unternehmens.
„Wir sehen definitiv eine Zunahme der Kunden, die sich High-Performance-Frässtrategien zuwenden, und wir arbeiten daran, sie in jeder Weise zu unterstützen“, sagte er. „Wir setzen uns mit ihren Programmierern und Zerspanern zusammen, um ihnen zu helfen, den besten Bearbeitungsansatz für das jeweilige Material und die jeweilige Software zu entwickeln, selbst wenn das bedeutet, unsere Engineering-Abteilung um eine kundenspezifische Lösung zu bitten. Viele Werkstätten pushen derzeit die Grenzen, und es ist unsere Aufgabe, ihnen den größtmöglichen Erfolg zu geben.“
Automatisierungssteuerung System
- Verbesserte Automatisierung treibt leistungsfähigere Robotik im Spritzgießen voran
- 5-Achs-CNC-Bearbeitung meistern: Präzision, Geschwindigkeit & Branchenvorteile
- Edelmetalle effizient bearbeiten: Experten-Leitfaden
- CNC-Bearbeitungseffizienz maximieren mit fortgeschrittenen dynamischen Werkzeugbahnstrategien
- Professionelle CNC-Bearbeitungstipps für Titan – Luftfahrt, Automobil & mehr
- Experten-CNC-Bearbeitungsservices liefern Präzision für komplexe Teile
- Präzisions-CNC-Bearbeitung in der Luft- und Raumfahrt: Leichtbau-Teile aus Titan und Aluminium
- Fortschrittliche Nockenwellen-Bearbeitungstechniken für Spitzenleistung
- 26 unverzichtbare CNC-Bearbeitungstipps für Profis
- Prototyping bis Produktion: 3D-Druck vs. CNC-Bearbeitung wählen