



Prozessplanung erklärt: Schritte, Arten & Hauptvorteile
Was ist Prozessplanung?
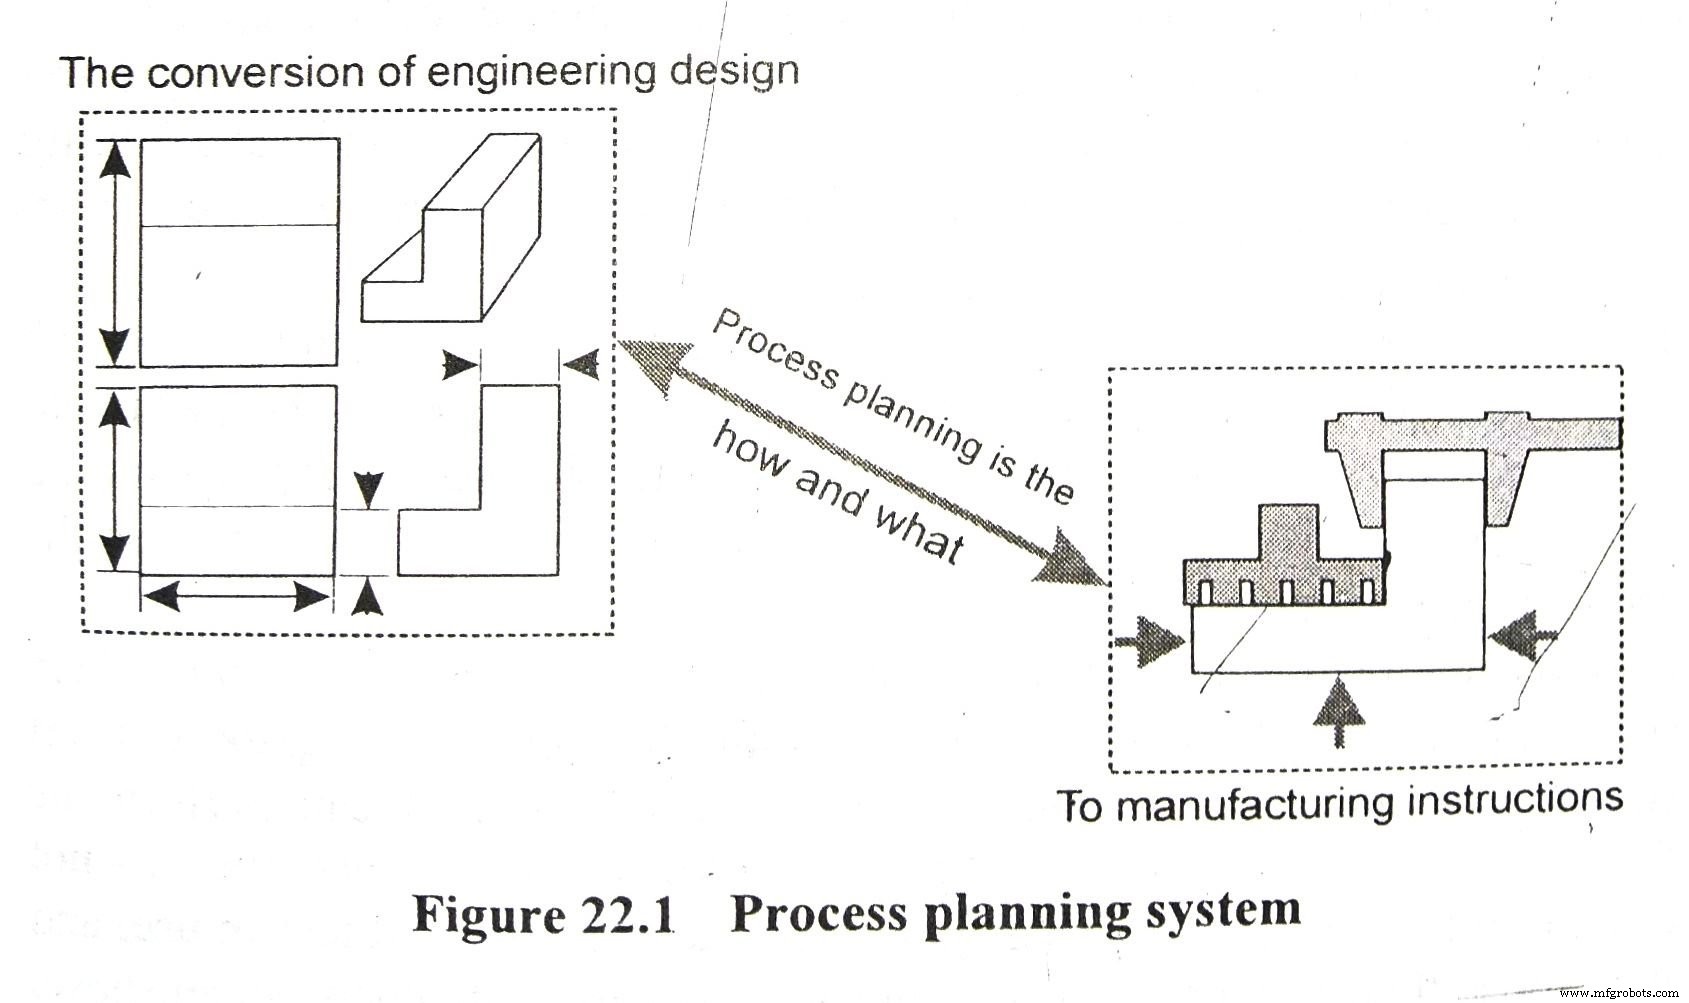
Prozessplanung ist das Verfahren zur Erstellung einer detaillierten Liste der für die Produktion eines Teils oder Produkts erforderlichen Fertigungsvorgänge. Sie stellt die Verbindung zwischen Produktdesign und Produktfertigung dar.
Die Prozessplanung legt eine effiziente Reihenfolge von Vorgängen fest, wählt geeignete Ausrüstung und Werkzeuge aus und spezifiziert deren Einsatz so, dass das Produkt alle in der Spezifikation festgelegten Anforderungen erfüllt. Gleichzeitig wird der Prozess mit minimalen Kosten und maximaler Produktivität durchgeführt.
Grundsätzlich gibt es zwei Arten, wie Prozesspläne erstellt werden können:
- Manuelle Prozessplanung
- Computerunterstützte Prozessplanung (CAPP)
Anforderungen an die Prozessplanung
Ein vernünftig guter Prozessplan muss folgende Anforderungen erfüllen:
- Kurze Beschreibung des herzustellenden Teils, die seine Verwendungsfunktion klar und umfassend definiert.
- Spezifikationen und Standards, die die Verwendungsfunktion festlegen.
- Arbeitszeichnungen des Teils mit vollständigen Spezifikationen.
- Zeichnung des Rohlings.
- Daten zur Stückzahl der in einem Zeitraum herzustellenden Teile, Ersatzteile pro Einheit.
- Gesamtstückzahl der in einem Zeitraum herzustellenden Teile.
- Ausrüstungsdaten einschließlich Spezifikationen und Kapazitätsdaten von Werkzeugmaschinen und anderer verfügbarer Ausrüstung, Daten zur Anordnung und Auslastung der Ausrüstung in der Werkstatt.
- Bedingungen, unter denen Produktionsplanung und Fertigung organisiert und durchgeführt werden sollen, z. B. ob neues oder bestehendes Werk, verfügbare Ausrüstung im Werk, Möglichkeit der Beschaffung neuer Ausrüstung usw.
- Standort des Werks.
- Verfügbarkeit von Personal für die Besetzung des Werks.
- Arbeitsbeginn und Liefertermin.
Nach dem Verständnis der grundlegenden Anforderungen folgt der nächste Schritt: die Schritte der Prozessplanung.
Schritte der Prozessplanung
Ziel der Prozessplanung ist es, den besten Prozess zur Herstellung eines Teils zu bestimmen und zu beschreiben. Zur Erreichung dieser Ziele können folgende Schritte befolgt werden:
- Sich mit der Verwendungsfunktion des Teils vertraut machen.
- Fertigungsspezifikationen und verschiedene Standards (z. B. Genauigkeit, Ausbringung, Effizienz) studieren und kritisch analysieren, die die Verwendungsfunktion definieren.
- Sich mit der jährlichen Produktionsmenge des Produkts vertraut machen.
- Arbeitszeichnungen studieren und kritisch analysieren, um zu prüfen, ob das Teil in jeder Hinsicht fertigungstechnisch machbar ist, und um eventuelle Fehler in den Zeichnungen aufzudecken und zu korrigieren.
- Ermitteln, welche Teile gefertigt und welche Teile mit vollständiger Identifikation und erforderlicher Menge zugekauft werden sollen.
- Liste der Rohmaterialien in richtiger Qualität und Menge erstellen, die von außen beschafft werden sollen, mit Angabe von Form, Größe und besonderen Eigenschaften.
- Das wirtschaftlichste Verfahren zur Rohlingserstellung auswählen und die zu produzierenden Mengen für die Kalkulation bestimmen.
- Das wirtschaftlichste Fertigungsverfahren für die Teile unter Berücksichtigung der aktuellen Produktionsverpflichtungen, Liefertermine, zu produzierender Mengen und Qualitätsstandards bestimmen.
- Die beste Reihenfolge der an jedem Teil in einem bestimmten Prozess durchzuführenden Vorgänge festlegen.
- Die Werkzeugmaschinen auswählen, die die Vorgänge mit den erforderlichen Genauigkeiten ausführen.
- Weitere Hilfsmittel und Ausrüstungen wie Vorrichtungen, Lehren, Matrizen, Messlehren usw. auswählen, die für eine höhere Produktionsrate erforderlich sein können.
- Anlage und Arbeitsplätze planen, Maschinenlasten berechnen und notwendige Korrekturen im Prozess vornehmen.
- Den Prozess überarbeiten, um alle Fehler und Mängel zu korrigieren, die bei der praktischen Umsetzung des Prozesses in der tatsächlichen Produktion entdeckt wurden.
- Die Prüfstufen, Prüfverfahren und Lehren für die verschiedenen Fertigungsstufen bestimmen, um präzise und schnell prüfen zu können.
- Rüstzeit und Normalzeit für jeden Vorgang bestimmen und die Vergütungssätze festlegen.
- Die Art der Arbeitskräfte für die erfolgreiche Ausführung des Auftrags bestimmen.
- Die geschätzten Produktkosten ermitteln, um zu prüfen, ob diese am Absatzmarkt wettbewerbsfähig sind.
Es sei erwähnt, dass die Prozessplanung dynamisch ist, um den Prozess unter Berücksichtigung technologischer Änderungen zu vereinfachen, und die Planer aufgefordert sind, das Produktionsverfahren in der Fertigung zu analysieren.
Einige der oben genannten Schritte, die weiterer Erläuterung bedürfen, werden im Folgenden detaillierter beschrieben.
Fertigungsspezifikationen
Das Hauptdokument, in dem die Fertigungsspezifikationen aufgeführt sind, ist die Detailzeichnung. Die Zeichnung legt fest:
- Abmessungen und Bearbeitungsgenauigkeit mit zulässigen Abweichungen von der geometrischen Form.
- Genauigkeit in der Koordination verschiedener Oberflächen mit zulässigen Abweichungen.
- Stellen, die einer Wärmebehandlung unterzogen werden, und Art der erforderlichen Wärmebehandlung.
- Oberflächenqualität.
- Bearbeitungsverfahren, um die geforderte Oberflächengüte zu erreichen, falls erforderlich.
- Stellen für Schutzbeschichtungen mit Art und Dicke der Beschichtung.
- Messpunkte für Dimensionskontrolle am Fertigteil.
- Spezielle Prüfverfahren, wie Röntgen, hydraulische Tests, wenn erforderlich.
Schließlich sollten die Spezifikationen soweit wie möglich mit dem Bearbeitungsprozess und der Prüfung abgestimmt sein. Falls erforderlich, können geringfügige Änderungen oder Anpassungen vorgenommen werden, um die Planung erfolgreich zu gestalten.
Bestimmung des Rohlings
Die Prozessplanung beginnt tatsächlich mit der Auswahl der Rohlinge. Die Rohlinggröße und -spezifikationen des Fertigteils sind miteinander verknüpft und bestimmen den allgemeinen Ablauf der Bearbeitungs- und Endbearbeitungsvorgänge.
Die Genauigkeit des Rohlings, die von seinem Herstellungsverfahren abhängt, und die Spezifikationen für das fertige Maschinenteil bestimmen den allgemeinen Ablauf des Bearbeitungsprozesses und seine Unterteilung in Schrupp-, Halbschlicht- und Schlichtvorgänge.
Auswahl der Werkzeugmaschinen
Der nächste Schritt der Prozessplanung ist die Auswahl der Werkzeugmaschinen, die weitgehend durch die Wahl des Bearbeitungsverfahrens oder -prozesses für ein Teil bestimmt wird. Mit anderen Worten: Die Prinzipien, die die Bearbeitungsprozesse regeln, sollten die Grundlage für die Auswahl der Werkzeugmaschinen bilden. Auch wenn es schwierig ist, eine definitive Regel für die Auswahl der Werkzeugmaschine für jede Art der Bearbeitung aufzustellen, müssen folgende Faktoren bei der Auswahl einer Werkzeugmaschine für einen bestimmten Vorgang berücksichtigt werden:
- Größe, Form und Material des Werkstücks.
- Erforderliche Genauigkeit und Oberflächengüte.
- Erforderliche Ausbringung und Produktionskapazität der Werkzeugmaschine.
- Leistung der Werkzeugmaschine, um zu wissen, ob sie für den Vorgang ausreichend ist.
- Wirtschaftlichkeit der Durchführung des Vorgangs.
- Bedienkomfort und einfache Handhabung der Werkzeugmaschine.
Verfügbarkeitsübersichten
Die Verfügbarkeitsübersicht ist eine Liste von Werkzeugmaschinen, geordnet nach ihren Klassen (z. B. Drehbänke, Revolverdrehbänke, Automaten usw.), mit Angabe von Identifikation, Modellnummer, Standort, allgemeinem Zustand, verfügbarem Werkzeug, Schnittgeschwindigkeiten und Vorschüben usw. Bei neuen Werkzeugmaschinen werden Schnittgeschwindigkeiten und Vorschübe aus den zugehörigen Katalogen entnommen. Diese Verfügbarkeitsübersicht ist bei der Auswahl von Werkzeugmaschinen für ein neues Produkt in einem bestehenden Werk unverzichtbar.
Maschinenlastdiagramme
Maschinenlastdiagramme zeigen, welche Maschine frei ist und welche ausgelastet ist. Dementsprechend wählt der Prozessplaner die spezifische Werkzeugmaschine aus, die für den Bearbeitungsvorgang eingesetzt werden kann. Der Prozessplaner ist weniger an Maschinenlastdiagrammen interessiert als der Produktionsplaner.
Fähigkeitsdiagramme
Ein Fähigkeitsdiagramm kann als Diagramm definiert werden, das die Fähigkeit einer Werkzeugmaschine zeigt, die Arbeit auszuführen. Es zeigt, wie viel seiner Nennkapazität eine Werkzeugmaschine zufriedenstellend erbringen kann. Eine Werkzeugmaschine bleibt, wie jede andere Maschine, nicht im selben Zustand wie beim Kauf aufgrund von Verschleiß im Gebrauch und verliert langfristig an Genauigkeit. Das Fähigkeitsdiagramm, das den aktuellen Zustand der Maschine zeigt, ist ein Leitfaden für den Prozessplaner bei der Auswahl der richtigen Maschinen.
Planung der Vorgangsreihenfolge
Die Bestimmung der optimalen Vorgangsreihenfolge ist einer der wichtigsten Schritte in der Planungsprozess und bei der Realisierung eines für die Produktion konzipierten Produkts. Sowohl Produktkosten als auch Produktqualität hängen eng mit der Vorgangsreihenfolge zusammen. Eine andere Reihenfolge der Vorgänge führt zu unterschiedlichen Betriebszeiten, unterschiedlichen Transportzeiten zum Arbeitsplatz, unterschiedlichen Werkzeugen aufgrund unterschiedlicher Aufspann- und Spannflächen.
Wird ein neues Werk für ein Produkt errichtet, hat der Prozessplaner viel mehr Freiheit bei der Bestimmung der Vorgangsreihenfolge, die für den Zweck am besten geeignet ist. Im Fall eines bestehenden Werks muss die Vorgangsreihenfolge für ein neues Produkt auf Basis der verfügbaren Ausrüstung und der Auslastung der Ausrüstung bestimmt werden. Im letzteren Fall muss dem Prozessplaner folgende Information zur Verfügung gestellt werden:
- Liste der verfügbaren Maschinen.
- Liste der verfügbaren Universalwerkzeuge.
- Fähigkeit der Ausrüstung.
- Maschinenlastdiagramme.
- Standarddaten.
In jedem Fall gibt es jedoch bestimmte grundlegende Prinzipien, die bei der Planung der optimalen Vorgangsreihenfolge befolgt werden müssen:
- Zunächst sollten die Bezugsflächen mit Sorgfalt ausgewählt werden. Die Wahl der Bezugsfläche beeinflusst alle nachfolgenden Bearbeitungsvorgänge und Prüfungen. Eine unbearbeitete Oberfläche sollte nur beim ersten Bearbeitungsvorgang als erste Aufspann-Bezugsfläche gewählt werden. In den nachfolgenden Vorgängen dürfen nur bearbeitete Flächen als Aufspann-Bezugsflächen dienen.
- Flächen, deren Bearbeitung die Steifigkeit des Werkstücks nicht nennenswert verringert, sollten früher in der Reihenfolge bearbeitet werden.
- Innere Bearbeitungen werden vor äußeren Bearbeitungen durchgeführt. Dies ist keine Regel, die immer befolgt werden muss. Der Hauptgrund für frühe innere Bearbeitungen ist, dass innere Flächen bei der Materialhandhabung und in nachfolgenden Prozessen weniger beschädigt werden, sodass ihre Flächen häufig ein besseres Mittel zum Spannen des Werkstücks bieten und so die Koaxialität zwischen Innen- und Außendurchmessern sicherstellen.
- Die Vorgänge in der Reihenfolge sollten mit dem Abtragen der größten Materialschicht beginnen. Das Entfernen dicker Schichten durch schwere Schnitte deckt innere Fehler im Rohmaterial (meist Guss- oder Schmiedeteile) viel eher auf als leichte Schnitte. Das Werkstück wird auch von inneren Spannungen befreit, was die Gefahr von Verzug in nachfolgenden Vorgängen beseitigt.
- Vorgänge, bei denen aufgrund der Aufdeckung von Fehlern eine erhöhte Ausschussrate zu erwarten ist, sollten so früh wie möglich in der Bearbeitungsreihenfolge durchgeführt werden. Es ist immer vorteilhaft, fehlerhaftes Material so früh wie möglich mit dem geringsten Aufwand an nachgelagerten Prozessen zu erkennen.
- Schlichtvorgänge sollten am Ende der Vorgangsreihenfolge durchgeführt werden, um die Gefahr der Beschädigung fertiger Oberflächen, der Änderung ihrer Abmessungen und Koordination in Bezug auf andere Flächen des Teils zu verringern.
- Schrupp- und Schlichtvorgänge sollten auf getrennten Maschinen durchgeführt werden, damit die Genauigkeit der für das Schlichten vorgesehenen Maschinen nicht durch schwere Lasten beim Schruppen beeinträchtigt wird.
- Prüfstufen sollten eingeführt werden (a) nach dem Schruppen, (b) vor Vorgängen, die in anderen Werkstätten oder Abteilungen durchgeführt werden, (c) vor aufwendigen und wichtigen Vorgängen (z. B. vor der Herstellung von Bezugsflächen) und nach diesen, und (d) nach dem letzten Bearbeitungsvorgang.
- Die Reihenfolge der Bearbeitungsvorgänge sollte mit Wärmebehandlungsvorgängen abgestimmt werden, die für die Herstellung von Maschinenteilen von entscheidender Bedeutung sind. Verformung des Werkstücks nach der Wärmebehandlung erfordert eine Erhöhung der Bearbeitungszuschläge für nachfolgende Vorgänge zur notwendigen Korrektur der geometrischen Form des Teils durch Bearbeitung.
- Materialhandhabung ist eine Notwendigkeit jeder produktiven Tätigkeit, da sie die Bewegung von Rohmaterialien, Teilen in der Fertigung, Fertigprodukten, Verpackungsmaterialien und die Entsorgung von Schrott betrifft. Daher sind Vorgangsreihenfolge und Materialhandhabung eng miteinander verknüpft. Dies ist ein lukrativer Bereich für mögliche Kostensenkungen und macht einen großen Teil der Fertigungskosten aus. Der moderne Trend geht daher dahin, das Handhabungssystem wo immer praktikabel zu mechanisieren.
- Warten von Materialien im Lager sowie in der Fertigung sollte so weit wie möglich vermieden werden, da damit verschiedene Kostenparameter verbunden sind. Soweit möglich sollten sie daher angrenzend zum Verwendungsort platziert werden für minimalen Kostenaufwand.
Die Vorgangsreihenfolge ist nicht starr. Sie variiert von Produkt zu Produkt und sogar beim gleichen Produkt. Es gibt immer Spielraum für Verbesserungen, und sie sollte kontinuierlich auf Entwicklung besserer Methoden, Steigerung der Produktivität und Kostensenkung überprüft werden.
Prozessplanungsbogen
Der Prozessplanungsbogen ist eine detaillierte Aufzeichnung, in der alle Informationen zu den verschiedenen für die Herstellung eines Teils erforderlichen Vorgängen in tabellarischer Form aufgeführt sind. Er wird auch als Analysebogen, Anweisungsbogen, Vorgangsbogen oder Prozessdesignbogen bezeichnet. Ein Beispiel für einen Prozessbogen ist in Tabelle 22.1 gegeben.
Die Beschreibung der Vorgänge und ihrer Elemente im Prozessbogen sollte extrem präzise, aber umfassende Informationen darüber geben, was zu tun ist und warum. Die Daten sollten klar angeben, wie und womit die Arbeit zu erledigen ist und, wenn möglich, den erforderlichen Zeitaufwand.
Die Form solcher Bögen kann je nach Produktionsbedingungen variieren. Der Charakter eines Prozessbogens hängt hauptsächlich vom Produktionsmaßstab und der Wichtigkeit des herzustellenden Produkts ab. Darüber hinaus werden in Fertigungskonzepten, die bereits in Betrieb sind, und in Organisationen, die neue Werke planen, unterschiedliche Bogenarten verwendet.
In den meisten Fällen werden jedoch folgende Informationen in Prozessbögen aufgeführt:
- Informationen zum Werkstück einschließlich Name, Zeichnung und Verwendungsfunktion, soweit möglich.
- Informationen zum Rohling einschließlich Material, Lagergröße bei Verwendung als Rohling, Beschaffenheit usw.
- Beschreibungen und Nummern der Vorgänge und deren Elemente.
- Informationen zur Fertigungsausrüstung wie Maschinenzubehör, Werkzeuge, Hilfsausrüstung usw.
- Daten zu Vorrichtungen, Lehren und Werkzeugen wie Beschreibung, Größen oder Codenummern.
- Elemente der Normalzeit wie Rüstzeit, Handhabungszeit und Bearbeitungszeit usw.
- Arbeitsbewertung des Arbeiters für jeden Vorgang.
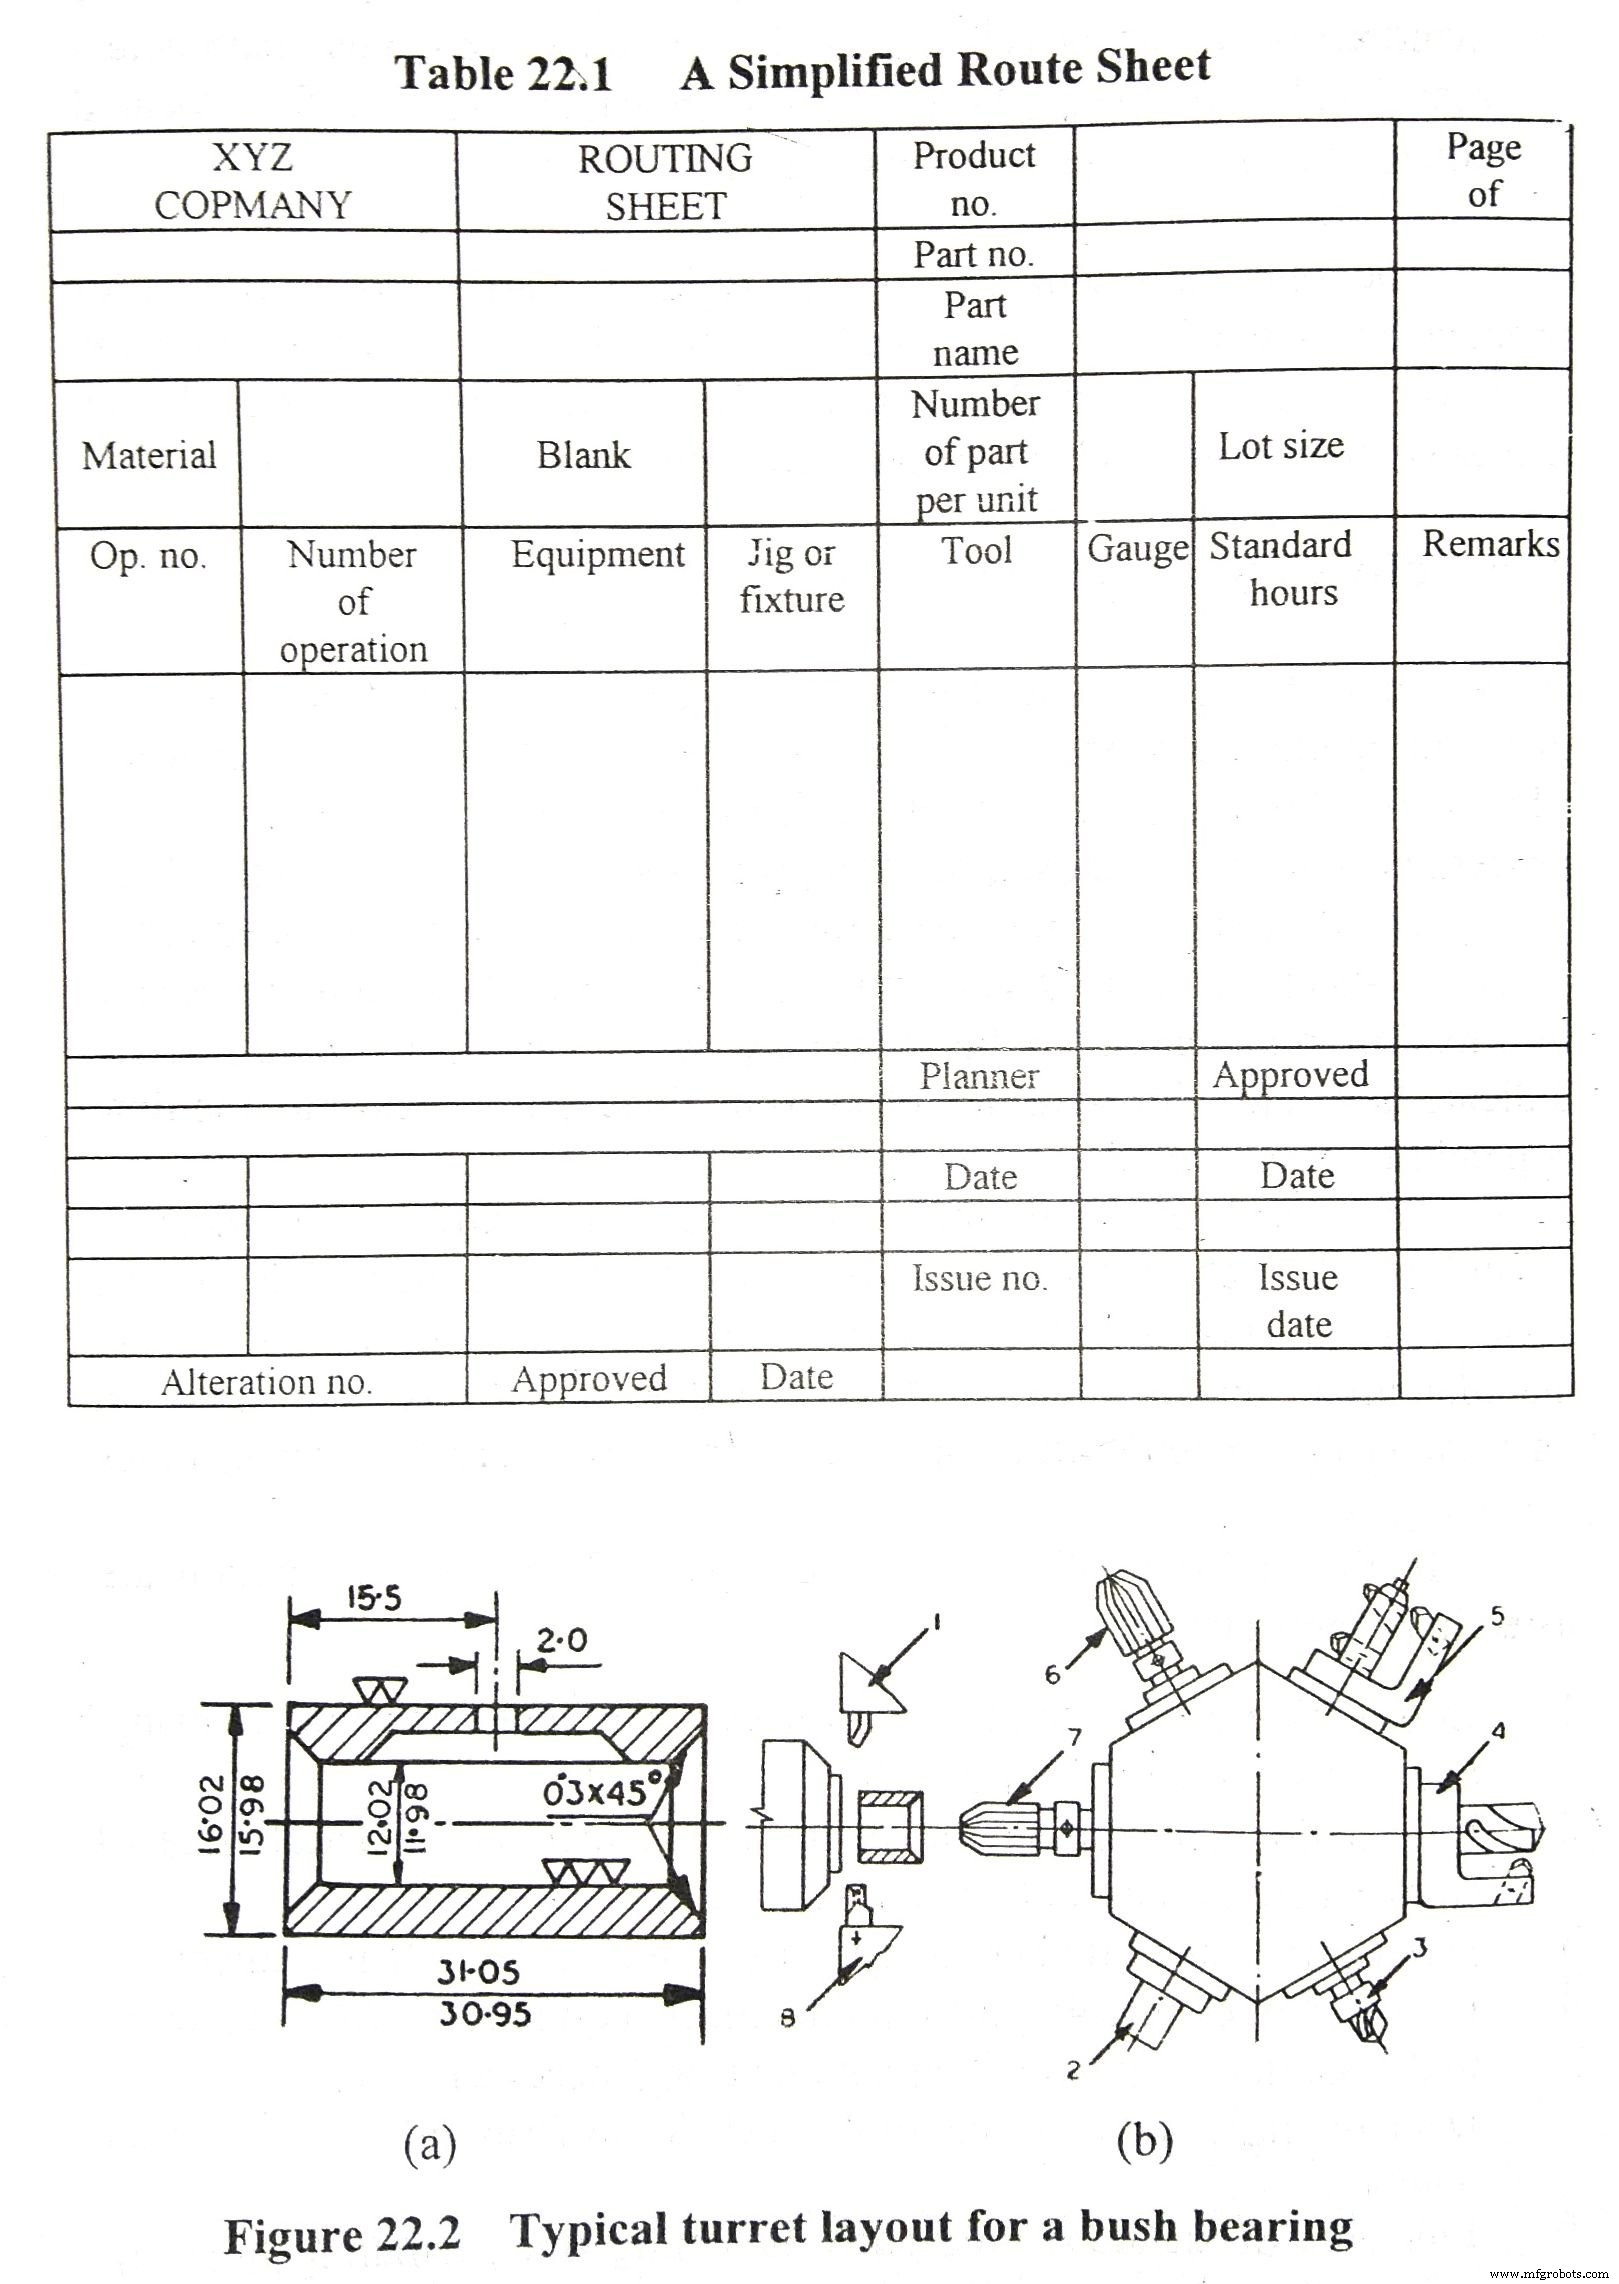
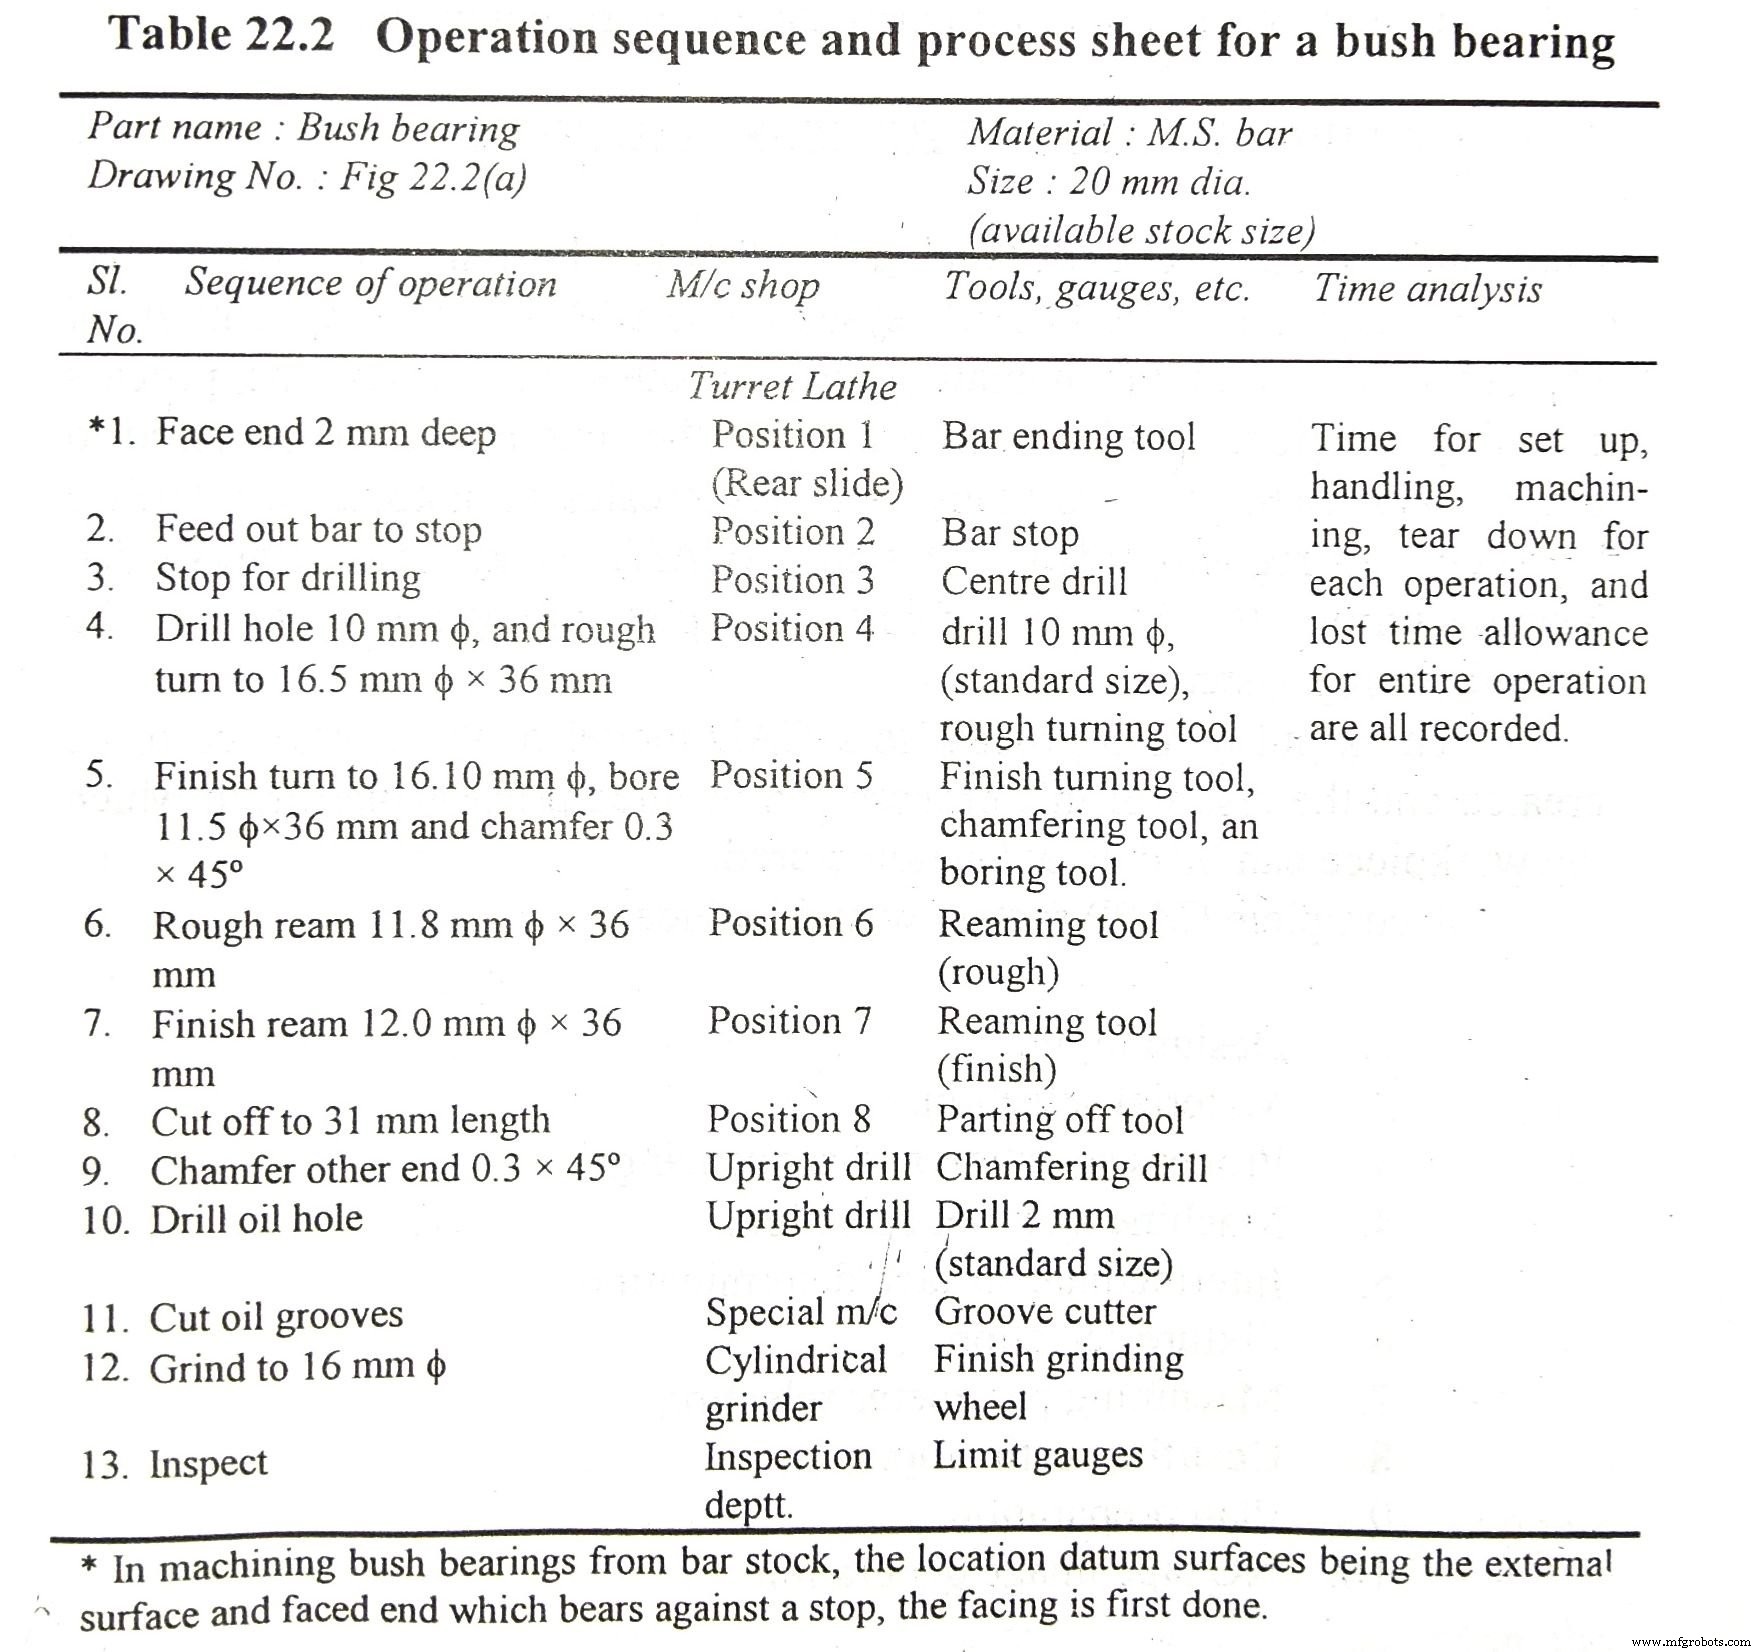
Bei der Planung von Fertigungsprozessen für Bearbeitungsvorgänge werden häufig Vorgangsskizzen für verschiedene Vorgänge erstellt, wie in Abb. 22.2 gezeigt. Die zu bearbeitenden Flächen mit den gewünschten Toleranzen.
Beispiel für eine Vorgangsreihenfolge
Nachteile der manuellen Prozessplanung
Die manuelle Prozessplanung (MPP) hat viele Nachteile:
- MPPs sind weitgehend subjektiv.
- Die Qualität des Prozessplans steht in direktem Zusammenhang mit dem Können und der Erfahrung des Planers.
- Die Einarbeitung von Prozessänderungen ist äußerst schwierig.
- Technologische Änderungen oder Änderungen der Losgrößen erfordern Änderungen im Prozessplan. MPPs reagieren langsam.
- Es ist schwierig zu prüfen, ob der Prozessplan konsistent und optimiert ist. Wenn er nicht optimiert ist, werden übermäßige Werkzeug- und Materialanforderungen festgelegt.
- Es ist mühsam, manuell die Prozesspläne ähnlicher Teile aus der großen Menge an Dokumentationen des Unternehmens zu suchen.
Computerunterstützte Prozessplanung (CAPP)
Computerunterstützte Prozessplanung (CAPP) ist zum kritischsten Bindeglied für integrierte CAD/CAM-Systeme geworden. CAPP ist die Anwendung von Computern zur Unterstützung des menschlichen Prozessplaners bei der Ausführung der Prozessplanungsfunktion. CAPP reduziert nicht nur den Zeit- und Arbeitsaufwand für die Erstellung konsistenter Prozesspläne, sondern schafft auch eine automatisierte Schnittstelle zwischen Computer Aided Design (CAD) und Computer Aided Manufacturing (CAM), um eine vollständige Integration innerhalb des Fertigungssystems zu erreichen.
Die Eingabe dieses Prozesses ist ein CAD-Modell des herzustellenden Werkstücks, und das Ergebnis ist ein detaillierter Prozessplan, aus dem das Werkstück erstellt/gefertigt werden kann.
Ein vollständiges CAPP-System würde umfassen:
- Design-Eingabe.
- Materialauswahl.
- Prozessauswahl und -sequenzierung.
- Maschinen- und Werkzeugauswahl.
- Bestimmung von Zwischenoberflächen.
- Vorrichtungsauswahl.
- Auswahl der Bearbeitungsparameter.
- Kosten-/Zeitschätzung.
- Planerstellung.
- NC-Bandbildgenerierung.
Zwei grundlegende Ansätze zur automatisierten Prozessplanung sind:
- Variantenorientiert
- Generativ
1. Variantenorientierte Methode
Variantenorientierte Methode: Die variantenorientierte Prozessplanung nutzt die Ähnlichkeiten zwischen Komponenten (Teilen) und durchsucht eine Datenbank, um den Standardprozessplan für die Teilefamilie abzurufen, zu der die Komponente gehört. Der Plan wird dann abgerufen und modifiziert, um einen geeigneten Plan für das neue Teil zu erstellen.
Im variantenorientierten Ansatz wird der Prozessplan in zwei operativen Phasen erstellt:
- Vorbereitungsphase
- Produktionsphase
Vorbereitungsphase
In der Vorbereitungsphase werden bestehende Komponenten codiert, klassifiziert und in Teilefamilien gruppiert. Die Klassifikation und Codierung bietet einen relativ einfachen Weg, Ähnlichkeiten zwischen Teilen zu identifizieren. Teilefamilien können anschließend durch Zusammenfassen ähnlicher Teile gebildet werden.
Verschiedene Kodierungsschemata werden etabliert. MICLASS, DCLASS, OPITZ, CODE sind einige der Klassifikationsschemata. Nach Bildung der Teilefamilien wird jeder Familie ein Standardplan zugewiesen. Ein Standardplan besteht aus einer Reihe von Bearbeitungsprozessen, die den gemeinsamen Satz von Prozessen zur Herstellung der Teile repräsentieren.
Produktionsphase
In der Produktionsphase wird das eingehende Bauteil basierend auf seinen geometrischen Merkmalen oder den Bearbeitungsanforderungen codiert. Dasselbe Kodierungsschema, das in der Vorbereitungsphase verwendet wurde, wird auch hier genutzt. Der resultierende Code wird dann als Basis verwendet, um das Teil einer Teilefamilie zuzuordnen.
Wird das Kodierungssystem effizient genutzt, sollte das Teil den anderen Teilen seiner Familie ähnlich sein. Ein Prozessplan für das neue Teil kann durch Modifizieren des Standardplans (der Teilefamilie, zu der das neue Teil gehört) erstellt werden, der aus der Datenbank abgerufen wird.
2. Generative Methode
Generative Methode: Die generative computerunterstützte Prozessplanung (GCAPP) synthetisiert Fertigungsinformationen, um einen Prozessplan für eine neue Komponente (Teil) zu erstellen. Entscheidungslogiken und Optimierungsmethoden sind im System selbst kodiert, was zu minimaler oder keiner menschlichen Interaktion in der Prozessplanung führt.
Ein generatives System erstellt einen vollständigen Prozessplan aus der Konstruktionszeichnung oder einer CAD-Datei.
Die drei Bereiche eines GCAPP-Systems sind:
- Komponentendefinition in Form einer CAD-Datei. Sie enthält Teilemerkmale und Teilsspezifikationen.
- Identifikation, Erfassung und Repräsentation des Wissens des Prozessplaners. Dies berücksichtigt die Begründung der Entscheidungen, die der Prozessplaner über Prozessauswahl, Sequenzierung usw. trifft.
- Kompatibilität der Planerlogik.
In der GCAPP werden Designspezifikationen in das System eingegeben. Die Entscheidungslogik erkennt das Rohmaterial und die Bearbeitungsmerkmale des Teils. Sie bestimmt weiterhin optimale Vorgangsreihenfolgen zusammen mit optimalen Vorrichtungstypen und -positionen.
Nachteile der generativen computerunterstützten Prozessplanung
In GCAPP-Systemen werden folgende Nachteile beobachtet:
- Bisher begrenzter Einsatz. Die erforderlichen Informationen (wie Toleranzen) sind im CAD-Modell üblicherweise nicht verfügbar.
- Viel Wissen muss dem System hinzugefügt werden, um es in die Lage zu versetzen, alle verschiedenen Arten von Teilen zu bearbeiten, die eingespeist werden.
- Aufgrund des hohen Grades an Komplexität der Algorithorien und des enormen Rechenaufwands spezialisieren sich einige Systeme auf die Entwicklung von Plänen für bestimmte Geometrietypen. Einige Systeme gehen so weit, die Fertigbarkeit eines Teils zu prüfen und bei Bedarf Designänderungen vorzuschlagen.
Bisher haben Sie etwas über Prozessplanungsschritte, Definition, Arten, Abläufe, Vor- und Nachteile verschiedener Prozessplanungsarten gelernt. Bitte teilen Sie diesen Artikel mit Ihren Freunden und geben Sie Ihr Feedback in den Kommentaren unten.
Industrietechnik
- Software-Testtechniken: Typen, Vor- und Nachteile
- Virtuelle Maschinen erklärt: Typen, Architektur und wesentliche Vorteile
- Embedded-System-Design: Schritte, Prinzipien und praxisnahe Anwendungen
- Zahnstangenstoßen (Broaching) erklärt: Prozess, Funktionsweise & Typen
- Schmieden erklärt: Prozess, Arten & Materialien
- Einsatzhärten (Carburizing) erklärt: Definition, Verfahren & Prozess der Stahloberflächenhärtung
- Metal Casting Explained: Definition, Types & Process
- Präzisionszerspanung: 6 Schlüsselschritte für gleichbleibend hochwertige Bauteile
- Die 4 Kernarten von Fertigungsprozessen erkunden
- PCB-Assembly-Prozess: Schritt-für-Schritt zu Präzision und Qualität