



Schmieden verstehen: Definition, Prozess und Arten
Was ist Schmieden?
Schmieden ist ein Fertigungsverfahren zur Formgebung von Metall durch Hämmern, Pressen oder Walzen. Diese Druckkräfte werden mit Hammer oder Werkzeug (Matrize) eingebracht. Schmieden wird oft nach der Verarbeitungstemperatur kategorisiert: Kalt-, Warm- oder Heißschmieden.
Eine breite Palette von Metallen ist schmiedbar. Typische Schmiedewerkstoffe: Baustahl, Legierter Stahl, Edelstahl. Sehr weiche Metalle wie Aluminium, Messing, Kupfer lassen sich ebenfalls schmieden. Der Prozess erzeugt Bauteile mit hervorragenden mechanischen Eigenschaften bei minimalem Verschnitt.
Das Grundprinzip: Das Ausgangsmetall wird plastisch in die gewünschte Geometrie umgeformt, was höhere Ermüdungsfestigkeit und Festigkeit verleiht. Der Prozess ist wirtschaftlich – ermöglicht Serienfertigung und gezielte mechanische Eigenschaften im Endprodukt.
Schmieden betreiben Schmiede seit Jahrtausenden; traditionelle Produkte: Küchengeräte, Beschläge, Handwerkzeuge, Blankwaffen, Zimbeln, Schmuck.
Seit der Industriellen Revolution werden geschmiedete Teile überall in Mechanismen und Maschinen eingesetzt, wo hohe Festigkeit gefordert ist; solche Schmiedeteile erfordern meist Nachbearbeitung (z. B. Zerspanung) zum fast fertigen Bauteil. Heute ist Schmieden eine bedeutende globale Industrie.
Geschichte des Schmiedens
Schmieden wird seit Tausenden von Jahren praktiziert. Zunächst waren Bronze und Kupfer die häufigsten Schmiedemetalle (Bronzezeit); später, mit Temperaturkontrolle und Eisenschmelze, wurde Eisen zum Primärmetall.
Traditionelle Produkte: Küchengeräte, Beschläge, Handwerkzeuge, Blankwaffen. Die Industrielle Revolution machte Schmieden effizienter und serienfähig. Seither entwickelte es sich mit Fortschritten bei Ausrüstung, Robotik, Elektroniksteuerung und Automatisierung weiter.
Heute ist Schmieden eine weltweite Industrie mit modernen Anlagen, die hochwertige Metallteile in großer Vielfalt an Größen, Formen, Werkstoffen und Oberflächen produzieren.
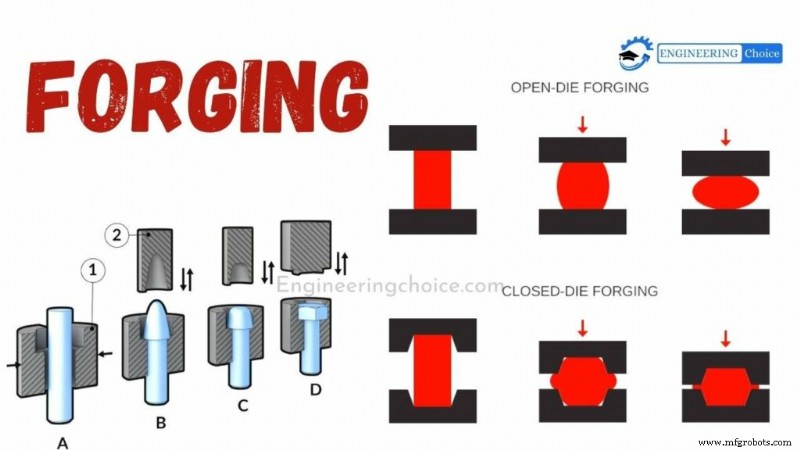
Arten von Schmiedeprozessen
Es gibt mehrere Schmiedeverfahren mit unterschiedlichen Fähigkeiten und Vorteilen.
- Freiformschmieden (Gesenkschmieden)
- Walzschmieden
- Pressschmieden
- Upset-Schmieden (Stauchschmieden)
- Kaltschmieden
- Präzisionsschmieden
- Isothermes Schmieden
1. Freiformschmieden (Drop Forging)
Freiformschmieden leitet sich vom Herablassen eines Hammers auf das Metall ab, um es in die Matrizengestalt zu formen. Die Matrize bezeichnet die mit dem Metall in Kontakt kommenden Flächen.
Zwei Arten: Freiformschmieden (Open-Die) und Gesenkschmieden (Closed-Die). Matrizen sind typischerweise flach, manche mit speziell geformten Flächen für Spezialoperationen.
Freiformschmieden (Smith Forging)
Freiformschmieden = Schmiedeschmieden. Ein Hammer verformt Metall auf einem festen Amboss. Das Metall wird nie vollständig in den Matrizen eingeschlossen – es kann fließen, außer an den Kontaktflächen mit den Matrizen.
Der Bediener ist verantwortlich für Ausrichtung und Positionierung des Metalls zur Erreichung der Endform. Flache Matrizen, manche mit speziellen Flächen für Spezialoperationen. Freiformschmieden eignet sich für einfache, große Teile und kundenspezifische Komponenten.
Vorteile des Freiformschmiedens:
- Bessere Ermüdungsfestigkeit und Festigkeit
- Reduziert Fehler- und Hohlraumbildung
- Verbessert Mikrostruktur
- Kontinuierlicher Faserverlauf
- Feineres Gefüge
Gesenkschmieden (Impression-Die)
Gesenkschmieden = Eindruckschmieden. Das Metall wird in eine Matrize gelegt und auf einem Amboss fixiert. Der Hammer fällt auf das Metall, lässt es fließen und die Matrizennischen füllen.
Der Hammer trifft in schneller Folge (Millisekundenbereich). Überschüssiges Metall wird aus den Nischen gedrückt → Grat. Der Grat kühlt schneller ab als der Rest, wird härter. Nach dem Schmieden wird der Grat entfernt.
Für den Endzustand durchläuft das Metall eine Reihe von Matrizennischen:
- Vorscheiden (Vollern/Biegen): Erste Nische für Rohform.
- Vormatrizennischen: Form nähert sich Endprodukt. Großzügige Biege- und Rundungsradien.
- Endmatrizennische: Endbearbeitung und Detaillierung zur Wunschform.
Vorteile des Gesenkschmiedens:
- Teile bis 25 Tonnen
- Nahezu Endkontur (Near-Net-Shape), minimaler Nacharbeit
- Wirtschaftlich bei Großserie
2. Walzschmieden
Walzschmieden nutzt zwei zylindrische oder halbtzylindrische horizontale Walzen, die Rund- oder Flachstäbe verformen. Dies reduziert Dicke und erhöht Länge.
Der erhitzte Stab wird zwischen die beiden Walzen eingelegt, jede mit einer oder mehreren geformten Nuten, und schrittweise geformt während des Walzvorgangs. Der Prozess wiederholt sich bis zur gewünschten Form und Größe.
Vorteile des automatischen Walzschmiedens:
- Kaum Materialverlust
- Günstige Gefügestruktur
- Reduziert Querschnittsfläche
- Erzeugt konische Enden
3. Pressschmieden
Pressschmieden nutzt langsamen, kontinuierlichen Druck statt Schlag wie beim Fallhammerschmieden. Der langsamere Kolbenhub bewirkt tiefere Verformung – der gesamte Metallvolumen wird einheitlich beeinflusst.
Im Gegensatz dazu: Beim Fallhammerschmieden oft nur oberflächennahe Verformung, Inneres bleibt undeformiert. Durch Steuerung der Pressgeschwindigkeit lässt sich die innere Spannung kontrollieren.
Vorteile des Pressschmiedens:
- Wirtschaftlich bei Großserie
- Höhere Maßgenauigkeit innerhalb 0,01–0,02 Zoll
- Weniger Matrizenschräge → bessere Maßhaltigkeit
- Geschwindigkeit, Druck, Kolbenweg automatisiert gesteuert
- Prozessautomatisierung möglich
- Presskapazitäten 500–9000 Tonnen
4. Upset-Schmieden (Stauchschmieden)
Upset-Schmieden erhöht den Durchmesser durch Längenkompression. Kurbelpressen (Spezial-Hochgeschwindigkeitsmaschinen) werden eingesetzt.
Kurbelpressen meist horizontal für Effizienz und schnellen Werkstücktransport zwischen Stationen. Vertikale Kurbelpressen oder Hydraulikpressen sind Alternativen.
Vorteile des Upset-Schmiedens:
- Hohe Ausbringung bis 4500 Teile/Stunde
- Vollautomatisierung möglich
- Entfall von Matrizenschräge und Grat
- Kaum Materialverlust
5. Automatisches Heißschmieden
Bei automatischem Heißschmieden werden Walzstahlstangen bei Raumtemperatur in die Maschine eingelegt, heißgeschmiedete Teile kommen am anderen Ende heraus. Der Stab wird durch Hochleistungs-Induktionsspulen in <60 s auf 2190–2370 °F erhitzt.
Entzundern mit Rollen, Abscheren in Rohlinge. Danach Durchlauf durch mehrere Formstufen, koppelbar mit Hochgeschwindigkeits-Kaltumformung. Kaltumformung typischerweise für Endbearbeitung – nutzt Kaltumformvorteile bei Beibehaltung der Heißschmiedegeschwindigkeit.
Vorteile des automatischen Heißschmiedens:
- Hohe Ausbringung
- Annahme günstiger Werkstoffe
- Minimaler Personalbedarf
- Kaum Materialverlust (20–30 % Materialersparnis vs. konventionelles Schmieden)
6. Präzisionsschmieden (Net-Shape / Near-Net-Shape)
Präzisionsschmieden erfordert wenig bis keine Nachbearbeitung. Verfahren zur Minimierung von Kosten und Verschnitt nach dem Schmieden. Kosteneinsparung durch Reduktion von Material, Energie und Zerspanung.
7. Isothermes Schmieden
Isothermes Schmieden: Werkstück und Matrize auf gleiche Temperatur erhitzt. Adiabatische Erwärmung – kein Netto-Masse- oder Wärmeaustausch mit Umgebung. Änderungen nur durch innere Vorgänge → hochkontrollierte Umformgeschwindigkeiten. Durch geringeren Wärmeverlust können kleinere Maschinen eingesetzt werden.
Anwendungen des Schmiedens
Neben Motor- und Getriebeteilen werden Schmiedeteile für diverse Zahnräder, Kettenräder, Hebel, Wellen, Spindeln, Kugelgelenke, Radnaben, Rollen, Gabeln, Achsträger, Lagerhalter, Gelenke usw. eingesetzt.
- Hauptsächlich geschmiedete Produkte in jeder mechanischen Industrie.
- Turbinenrotoren, Generatorrotoren etc. sind Schmiedeteile.
- Höhere Ermüdungsfestigkeit → bewegte Teile wie Kurbelwellen, Nockenwellen, Zahnräder meist geschmiedet.
- Kaltschmieden für Meißel, Schrauben etc.
- Meist in Handwerkzeug- und Beschlagfertigung.
- Schiffbau: diverse Strukturarbeiten.
Vorteile des Schmiedens
Schmieden liefert bessere mechanische Eigenschaften, Duktilität, Ermüdungs- und Schlagzähigkeit, da der Prozess den Faserverlauf entlang der Bauteilgeometrie ausrichtet und verfeinert. Fast alle Metalle, ferro und nicht-ferro, sind schmiedbar.
- Geschmiedete Teile sind fester
- Zuverlässiger und kostengünstiger
- Besseres Ansprechen auf Wärmebehandlung
- Konsistentere und bessere metallurgische Eigenschaften
- Breites Produktspektrum
- Weniger Nachbearbeitungsschritte
- Hohe konstruktive Flexibilität
Nachteile des Schmiedens
- Beim Heißschmieden sind Nachbearbeitungen schwierig
- Hohe Investitionskosten
- Sehr hohe Sicherheitsanforderungen an Personal und Material
Herstellungsprozess
- Fräsen erklärt: Definition, Prozess & wesentliche Operationen
- Drehen in der Zerspanung: Definition, Arten & wesentliche Operationen
- Bohren erklärt: Definition, Prozess & 12 Profi-Tipps für Metall
- Pulvermetallurgie: Definition, Prozesse & Vorteile im Überblick
- Schmieden erklärt: Prozess, Arten & Materialien
- Metallbeschichtung erklärt: Arten, Vorteile und Anwendungen
- Einsatzhärten (Carburizing) erklärt: Definition, Verfahren & Prozess der Stahloberflächenhärtung
- Blech einfach erklärt: Definition, Arten und gängige Anwendungen
- Metal Casting Explained: Definition, Types & Process
- Umfassender Leitfaden zum Metallguss: Definitionen, Typen und Prozesse