



Kaltumformung erklärt: Techniken, Unterschiede zur Warmumformung & Hauptvorteile
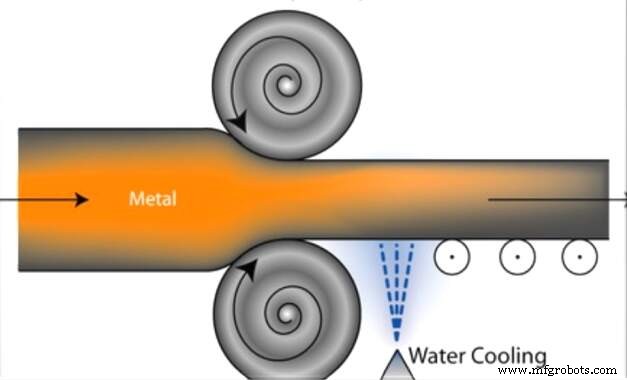
In diesem Artikel lernen wir Kaltumformung-Prozesse, Methoden, den Unterschied zwischen Warm- und Kaltumformung sowie Vor- und Nachteile kennen.
Was ist Kaltumformung?
Kaltumformung ist der Prozess der Metallumformung, bei dem die Verformung des Metalls unterhalb seiner Rekristallisationstemperatur erfolgt.
Kaltformen, auch bekannt als Kaltumformung, ist jeder Metallbearbeitungsprozess, bei dem Metall unterhalb seiner Rekristallisationstemperatur geformt wird, was normalerweise bei Raumtemperatur der Fall ist. Warmumformungsverfahren wie Warmwalzen, Schmieden, Schweißen usw. stehen im Kontrast zu solchen Prozessen.
Dies ist eine Technik, die häufig bei nicht-spröden Metallen mit extrem hohen Schmelzpunkten angewendet wird. Diese Methode kann verwendet werden, um eine Vielzahl von Polymeren zu verstärken. Kaltverformte Bereiche von Metall sind andererseits anfälliger für Korrosion aufgrund erhöhter Versetzungsdichte.
Was ist Rekristallisationstemperatur?
Die Temperatur, bei der neue spannungsfreie Körner in einem Metall entstehen, wird als Rekristallisationstemperatur bezeichnet.
Auswirkungen der Kaltumformung
Kaltumformung wird hauptsächlich als Endbearbeitungsschritt eingesetzt, nachdem das Metall durch Warmumformung in Form gebracht wurde. Sie steuert auch in großem Maße die mechanischen Eigenschaften von Stahl. Sie erhöht die Zugfestigkeit, Streckgrenze und Härte des Stahls, verringert aber seine Duktilität. Der Härteanstieg durch Kaltumformung wird als Arbeitshärtung (Work Hardening) bezeichnet.
Im Allgemeinen erzeugt Kaltumformung folgende Auswirkungen:
- Innere Spannungen werden erzeugt, die im Metall verbleiben, es sei denn, sie werden durch ordnungsgemäße Wärmebehandlung entfernt.
- Eine Verzerrung der Kornstruktur wird erzeugt.
- Festigkeit und Härte des Metalls werden erhöht, aber die Duktilität verringert.
- Eine glatte Oberflächenbeschaffenheit wird erzeugt.
- Genauere Abmessungen der Teile können eingehalten werden.
Kaltumformungsprozesse
Kaltumformung ist der Prozess des Arbeitens bei Temperaturen unterhalb der Rekristallisationstemperatur oder bei Raumtemperatur.
Der Metallvorrat wird während dieses Prozesses hinter einem Paar von zwei Walzen platziert.
Der Metallvorrat befindet sich bei Raumtemperatur oder leicht darüber, aber unterhalb der Rekristallisationstemperatur, wenn er durch die Walzen läuft.
Da der Metallvorrat bei Raumtemperatur durchläuft, erfordert diese Methode im Allgemeinen eine hohe Presskraft.
Die Kornstruktur des Metalls ändert sich und bildet eine neue Form als Ergebnis der hohen Presskraft. Sprödes Metall wird kalt umgeformt.
Methoden der Kaltumformung
Die wichtigsten Methoden der Kaltumformung sind:
- Kaltwalzen
- Kalt-Schmieden
- Kaltziehen
- Kaltbiegen
- Kaltdrehen (Spinning)
- Kaltstrangpressen (Extrusion)
- Kaltpressen (Squeezing)
- Kalthämmern (Peening)
- Richten, Prägen, Hobbeln
1. Kaltwalzen
Stäbe aller Formen, Stangen, Bleche und Bänder werden häufig durch Kaltwalzen endbearbeitet. Folie wird aus weicheren Metallen auf diese Weise hergestellt. Zwei Hauptgründe für das Kaltwalzen von Metallen sind eine glatte, helle Oberflächenbeschaffenheit und verbesserte physikalische Eigenschaften. Wenn das Ziel nur darin besteht, dem Metall eine saubere, glatte Oberfläche zu verleihen, wird nur eine oberflächliche Walzung benötigt.
Andererseits, wenn es wünschenswert ist, dass Zugfestigkeit, Steifigkeit und Härte erheblich erhöht und die Querschnittsstärke merklich verringert werden, sind höhere Walzdrücke und tieferes Kneten notwendig. Kaltwalzen verbessert auch die Zerspanbarkeit, indem es die Eigenschaft der Sprödigkeit verleiht, eine Bedingung, die zu glatten Werkzeugoberflächen und gut gebrochenen Spänen führt.
Als vorbereitender Schritt zum Kaltwalzen werden Bleche, Bänder usw. aus warmgewalztem Stahl in eine Säurelösung getaucht, um die Zunder zu entfernen, in Wasser gewaschen und dann getrocknet. Der gereinigte Stahl wird wiederholt durch einen Satz Walzen geführt, wobei bei jedem Durchgang eine leichte Reduzierung erzielt wird, bis die erforderliche Dicke erreicht ist.
2. Kalt-Schmieden
Kalt-Schmieden ist der Prozess der Verformung eines Metallmaterials bei Raumtemperatur unter extrem hohem Druck. Der Rohling wird in eine Matrize gelegt und von einer Presse so lange komprimiert, bis er die gewünschte Form annimmt. Je nach geometrischer Komplexität des Bauteils können mehrere Operationen erforderlich sein, um das Metall schrittweise zu verformen.
3. Kaltziehen
Kaltzieh-Operationen beinhalten das Ziehen von Metall durch eine Matrize mittels einer Zugkraft, die auf der Austrittsseite der Matrize angewendet wird. Der größte Teil der Verformung wird durch die Druckkraft verursacht, die durch die Reaktion mit der Matrize entsteht. Meistens hat das Metall eine kreisförmige Symmetrie, eine absolute Voraussetzung.
Stäbe, Rohre und Strangpressprofile erhalten oft eine Kaltendbearbeitung, um die Größe zu reduzieren, die Festigkeit zu erhöhen, die Oberfläche zu verbessern und eine bessere Genauigkeit zu gewährleisten.
4. Kaltbiegen
Biegen ist der Prozess, bei dem eine gerade Länge in eine gekrümmte Länge umgewandelt wird. Es ist einer der am häufigsten verwendeten Umformprozesse, um Platten (oder Bleche) in Trommeln, gekrümmte Profile usw. umzuwandeln. Stäbe, Drähte, Rohre und Profilstähle sowie Bleche werden im kalten Zustand durch Matrizen in viele Formen gebogen.
Bei jedem Metallbiegen ist das Metall, das über die Elastizitätsgrenze hinaus beansprucht wird, auf der Außenseite unter Zug und auf der Innenseite des Biegens unter Druck. Dehnung des Metalls auf der Außenseite macht den Vorrat dünner. Das Biegen eines flachen Streifens wird häufig durch Rollformen durchgeführt.
5. Kaltdrehen (Cold Spinning)
Kaltdrehen ist der Vorgang, sehr dünnes Metall durch Pressen gegen eine Form zu formen, während es rotiert. Die Methode ist genau ähnlich wie Heißdrehen, außer dem Zustand des Metalls. Beim Kaltdrehen wird das Metall bei Raumtemperatur bearbeitet.
Die für das Drehen erforderliche Ausrüstung besteht aus einer Drehbank, Formwerkzeugen und einem Metall- oder Holzformer, der der gewünschten Form entspricht. Ein runder Rohling wird geschnitten und durch einen Mitnehmer gegen den Former positioniert. Ein Rundwerkzeug wird verwendet, und während die Drehbank den Rohling dreht, wird dieser in die Form des Formers gezwungen.
6. Kaltstrangpressen (Cold Extrusion)
Das Prinzip der Kaltstrangpressung ist genau ähnlich wie das der Warmstrangpressung. Von den verschiedenen Strangpressverfahren ist das Impact-Extrusion im Wesentlichen eine Kaltstrangpressmethode.
6. Impact-Extrusion (Stoßstrangpressen)
Impact-Extrusion wird hauptsächlich zur Herstellung kleiner Werkstücke aus duktileren Metallen verwendet. Das Werkstoffmaterial wird in eine Sackmatrize positioniert, und ein Stempel mit Spielraum wird in die Matrize gezwungen, wodurch das Metall plastisch um den Stempel herumfließt. Der Außendurchmesser des Rohrs entspricht dem Durchmesser der Matrize, und die Wanddicke wird durch den Spielraum zwischen Stempel und Matrize gesteuert. Die Strangpresskraft wird meist von einer mechanischen Presse geliefert. Zusammenklappbare Medikamententuben und Zahnpastatuben werden auf diese Weise hergestellt.
7. Kaltpressen (Cold Squeezing)
Kaltpressen ist ein Pressvorgang, der bei Temperaturen weit unter dem Schmelzpunkt durchgeführt wird, um die Oberfläche eines Werkstücks für verbesserte Dimensionsgenauigkeit und Oberflächenbeschaffenheit zu veredeln.
Pressen ist eine schnelle und weit verbreitete Methode zum Formen duktiler Metalle. Von den verschiedenen Pressverfahren sind Kaltfließpressen (Cold Heading) und Rotationsstauchen (Rotary Swaging) sehr verbreitet.
Kaltfließpressen (Cold Heading): Kaltfließpressen ist ein Kalt-Schmiedeprozess, der hauptsächlich zur Herstellung von Bolzen, Schrauben, Nieten, Nägeln und ähnlichen Artikeln verwendet wird.
Rotationsstauchen (Rotary Swaging): Rotationsstauchen ist der Prozess zur Reduzierung des Querschnitts von Stäben und Rohren. Stauchen wird oft als Kalt-Schmiedeoperation angesehen, da die Metallumformung unter den Hämmerschlägen von Matrizensegmenten stattfindet. Die Stauchmaschine besteht hauptsächlich aus einer hohlen Spindel, die die Matrizensegmente und Rollen trägt.
8. Kalthämmern (Cold Peening)
Kalthämmern (Shot Peening) wird eingesetzt, um einen oberflächlichen Zustand von Druckspannungen an der Oberfläche zu erzeugen, wodurch das Innere des Bauteils eine entgegengesetzte Zugspannung annimmt. Da Ermüdung allgemein von zyklisch in Zug beanspruchten Oberflächen ausgeht, werden die Nutzungsdauern solcher Bauteile häufig durch Kugelhämmern (Shot Peening) verlängert. Diese Methode wird manchmal auch eingesetzt, um einen dekorativen Effekt zu erzielen.
Kugelhämmern erfolgt durch Bestrahlen oder Schleudern eines Regens kleiner Kugeln mit hoher Geschwindigkeit gegen Werkstücke, um leichte Eindrücke zu erzeugen. Abbildung 7.15 zeigt die Kugelhämmern-Aktion an einem Werkstück.
9. Richten, Prägen und Hobbeln (Sizing, Coining and Hobbing)
Teile aus Temperguss, Schmiedestahl, Pulvermetallen, Aluminium und anderen duktilen Nichteisenmetallen werden häufig durch Pressen auf Dicke endbearbeitet, ein Vorgang, der als Richten (Sizing) bezeichnet wird. Für fast jeden Auftrag wird eine spezielle Matrize benötigt, aber jedes Teil kann in einem Bruchteil der Bearbeitungszeit gerichtet werden. Daher ist Richten dort wirtschaftlich, wo es in der Großserienfertigung anwendbar ist.
Vorgänge wie Richten wurden als Prägen (Coining) bezeichnet, aber Prägen beinhaltet eigentlich den Abdruck und das Erheben von Bildern oder Zeichen von einem Stempel und einer Matrize in das Metall. Das Metall wird zum Fließen gebracht, und die Designs auf den gegenüberliegenden Seiten eines geprägten Teils sind nicht notwendigerweise miteinander verwandt wie beim Prägen (Embossing). Hartgeld ist wohl das bekannteste Produkt des Prägens.
Hobbeln (Hobbing) oder Hubben (Hubbing) ist eine Methode zur Herstellung von Formen für die Kunststoff- und Druckgussindustrie. Ein Stempel, der als Hob oder Hub bezeichnet wird, wird aus Werkzeugstahl in die Form der Kavität bearbeitet, für Härte wärmebehandelt und poliert. Er wird dann in einen Rohling aus weichem Stahl gepresst, um die Form herzustellen. Ein Hauptvorteil dieser Methode ist, dass ein ordnungsgemäß angewendeter Hob mehrere Kavitäten in einer Form oder in einer Reihe von Formen herstellen kann. Richten, Prägen, Hobbeln etc. sind in Abb. 7.16 dargestellt.
Unterschied zwischen Warm- und Kaltumformung
| WARMUMFORMUNG | KALTUMFORMUNG |
| 1. Das Verfahren der plastischen Verformung eines Metalls oberhalb seiner Rekristallisationstemperatur wird als Warmumformung bezeichnet. | 1. Das Verfahren der Verstärkung eines Metalls durch plastische Verformung bei Temperaturen unterhalb der Rekristallisationstemperatur wird als Kaltumformung oder Arbeitshärtung bezeichnet. |
| 2. Warmumformung erfolgt bei Temperaturen oberhalb der Rekristallisationstemperatur des Metalls. | 2. Kaltumformung erfolgt bei Temperaturen unterhalb der Rekristallisationstemperatur des Metalls. |
| 3. Beim Warmumformen entstehen keine inneren oder Restspannungen im Metall. | 3. Bei der Kaltumformung entstehen innere und Restspannungen im Metall. |
| 4. Beim Warmumformen wird das Metall gleichzeitig verformt und rekrystallisiert (Erholung). | 4. Bei der Kaltumformung findet keine nennenswerte Metallerholung statt. |
| 5. Warmumformung kann verwendet werden, um Risse oder Poren zu beseitigen. | 5. Kaltumformung lässt Risse wachsen und neue Risse entstehen. |
| 6. Nach Warmumformung ist die Homogenität des Metalls extrem hoch. | 6. Nach Kaltumformung ist die Homogenität des Metalls gering. |
Vorteile der Kaltumformung
- Das Kaltumformungsverfahren ergibt eine glatte Oberflächenbeschaffenheit.
- Dies führt zu genauen Abmessungen der Teile.
- Es verbessert die Festigkeit und Härte des Metalls, verringert aber seine Duktilität.
- Da dieses Verfahren ohne Wärme durchgeführt wird, bildet sich kein Oxid auf der Oberfläche, was zu einer glatten Oberfläche führt.
- Diese Methode wird hauptsächlich für die Massenfertigung verwendet.
- Der Fehler in diesem Prozess ist leicht erkennbar und reparierbar.
- Da Zugfestigkeit, Streckgrenze und Duktilität verbessert werden, wird die Rostbeständigkeit verringert (Anmerkung: Im Originaltext steht „rust resistance is reduced“, was vermutlich ein Fehler ist – Kaltumformung erhöht meist die Korrosionsanfälligkeit).
- Verhindert Metallverlust durch Korrosion (widersprüchlich zum vorherigen Punkt).
- Es ist nicht nötig, das Metall zu erhitzen.
- Es spart Geld, da keine Erhitzung erforderlich ist.
- Strain Hardening (Arbeitshärtung) tritt auf.
Nachteile der Kaltumformung
- Kaltumformung erfordert eine saubere, glatte Oberfläche.
- Spröde Metalle können nicht ordnungsgemäß kalt umgeformt werden.
- Es erfordert mehr Kraft, um die Arbeit zu beginnen und zu beenden.
- Es erfordert leistungsstärkere Maschinen.
- Die maximal mögliche Verformung ist durch die Leistungsfähigkeit von Presse und Hammer begrenzt, da die Streckgrenze höher und die Duktilität geringer ist.
Anwendungen der Kaltumformung
1. Kaltumformung wird verwendet, um eine Vielzahl von Produkten in Branchen wie großen Flachblechen, Metallrohren, Schraubenköpfen, Nietverbindungen und vielem mehr herzustellen.
2. Sie wird in verschiedenen Branchen eingesetzt, darunter Luftfahrt, Eisen und Stahl, Automobil usw.
3. Sie wird am häufigsten mit duktilen Metallen verwendet.
4. Dieser Prozess wird auch nach der Warmumformung von Metallen eingesetzt, da er glatte Endbearbeitung und Festigkeit bietet.
5. Mehrere Produkte werden durch den Einsatz verschiedener Kaltumformungsmethoden wie Scheren, Kaltwalzen und Kaltstrangpressen hergestellt.
Was ist der Zweck der Kaltumformung?
Kaltumformung bezeichnet den Prozess der Stärkung von Metall durch Veränderung seiner Form ohne Wärmeeinsatz. Die Unterwerfung des Metalls unter diese mechanische Spannung verursacht eine permanente Veränderung der kristallinen Struktur des Metalls, was zu einer Festigkeitssteigerung führt.
Dies stärkt die Materialien durch einen Prozess, der als Strain Hardening (oder Work Hardening) bezeichnet wird. Dies ist der Fall, wenn ein duktiles Metall härter und fester wird, während es plastisch verformt wird. Der Preis dieser Stärkung ist eine Verringerung der Duktilität.
Häufig gestellte Fragen (FAQs)
Kaltumformung von Metall erhöht
1. Streckgrenze
2. Zugfestigkeit
3. Härte
4. Alle oben genannten
Richtige Antwort ist 4. Alle oben genannten
Erklärung: Arbeitshärtung ist das, was bei Metallbearbeitungsprozessen auftritt, die absichtlich plastische Verformung induzieren, um eine Formänderung zu bewirken. Diese Prozesse werden als Kaltumformung oder Kaltformen bezeichnet. Die Kaltumformung des Metalls erhöht Härte, Streckgrenze und Zugfestigkeit.
Was Kaltumformung erhöht
1. Duktilität
2. Schlagzähigkeit
3. Dehnungsprozent
4. Ermüdungsfestigkeit
Richtige Antwort ist 4. Ermüdungsfestigkeit
Meistens wird Kaltformen bei Raumtemperatur durchgeführt und verwendete Materialien sind niedrig- und mittelkohlenstoffhaltige Stähle, niedriglegierte Stähle, Kupfer und Leichtlegierungen, Titan und Beryllium.
Kaltumformung von Stahl ist definiert als Arbeiten
1. Bei seiner Rekristallisationstemperatur
2. Oberhalb seiner Rekristallisationstemperatur
3. Unterhalb seiner Rekristallisationstemperatur
4. Bei zwei Dritteln der Schmelztemperatur des Metalls
Antwort: Option 3
Welches der folgenden wird durch Kaltumformung von Metallen NICHT verbessert?
1. Härte
2. Zähigkeit
3. Oberflächenbeschaffenheit
4. Korrosionsbeständigkeit
Antwort: 4. Korrosionsbeständigkeit
Die Kaltumformung von Metall wird durchgeführt bei
1. Unterhalb der Rekristallisationstemperatur
2. Unterhalb der Rekristallisationstemperatur
3. Rekristallisationstemperatur
4. Beliebiges der oben genannten
Antwort: 1. Unterhalb der Rekristallisationstemperatur
Industrietechnik
- Kaltverschweißen erklärt: Metall verbinden ohne Hitze
- Metallermüdung verstehen: Ursachen, Folgen und Prävention
- Branchen, die auf Metallfertigung angewiesen sind: Ein umfassender Überblick
- Warum die Partnerschaft mit einem lokalen Metallfertiger Zuverlässigkeit und Kosteneffizienz steigert
- Gießen erklärt: Definition, Verfahren & Fertigungsarten
- Verzinken erklärt: Definition, Verfahren & Prozesse zum Korrosionsschutz
- Wärmebehandlung erklärt: Prozesse, Methoden & Vorteile
- Flachmeißel (Cold Chisel): Definition, Einsatz & Vorteile
- Pot Metal (Zinkdruckguss-Legierungen): Zusammensetzung, Verwendung & Qualitätsprobleme
- Palladium: Eigenschaften, Verwendung & Wert