



10 häufige Spritzgussfehler & Präventionstipps
Fehler lassen sich schwer vermeiden, aber leicht kontrollieren. Kunststoff ersetzt Metall in fast allen Branchen. Die Nachfrage nach Kunststoffspritzguss nimmt daher zu. Leider können Kunststoffteile wie Metallteile auch Fehler aufweisen.
Ursachen können der Fertigungsprozess, Materialien, Materialhandhabung oder anderes sein. In diesem Artikel untersuchen wir verschiedene Spritzgussfehler, deren Ursachen und Lösungen.
Kunststoffteilfehler treten in fast jedem Formverfahren auf. Aber Spritzguss führt die Liste an, da es das am weitesten verbreitete Kunststoffformverfahren ist.
Oft lassen sich diese Fehler leicht vermeiden oder zumindest durch besseres Teiledesign, bessere Formgestaltung, andere Materialien und weitere Schritte kontrollieren, die wir hier besprechen.
Faktoren, die Spritzgussfehler beeinflussen
Folgende Schlüsselfaktoren beeinflussen Spritzgussfehler und lassen sich leicht kontrollieren:
Spritzguss-Materialauswahl
Die richtige Materialwahl ist entscheidend. Beispielsweise hat ABS bessere Verformbarkeit als PC. Einige Materialien haben bessere Schwindung als andere. Wählen Sie ein Material, das weniger Fehler im Spritzguss erzeugt.
Kunststoffteil-Designrichtlinien
Wir sollten das Teil immer nach Best Practices für Kunststoffteile designen. Zum Beispiel gleichmäßige Wandstärke, keine Hinterschneidungen, richtige Rippendicke, richtige Bundhöhe und -dicke usw. Es gibt viele Best Practices, die wir befolgen sollten, um Fehler zu minimieren.
Spritzguss-Formdesign
Die Wahl des besten Formtyps bleibt einer der wichtigsten Faktoren für Spritzgussfehler. Zum Beispiel erzeugt Heißkanalform weniger Fehler als Kaltkanalform. Anschnittlage, Düsendurchmesser, Fließlinie, Einspritzdruck usw. spielen eine große Rolle bei der Reduzierung von Kunststoffteilfehlern.
1. Schwindmarken (Sink Marks)
Schwindmarken entstehen durch ungleichmäßige Wandstärke. Der dickere Bereich kühlt langsamer als der dünnere, weshalb das Material einsinkt und Eindrücke erzeugt. Es sieht aus wie eine konkave Senke, und die Kontraktion erfolgt in Richtung des dünneren Abschnitts. Schwindmarken sind auf flachen Oberflächen am auffälligsten.
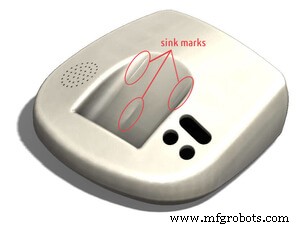
Ursachen
- Unzureichendes Teiledesign: Gleichmäßige Wandstärke erforderlich. Falls nicht, sollte der Dickenübergang zumindest glatt verlaufen.
- Schlechter Kühlmechanismus: Ungleichmäßige Kühlung erzeugt Schwindmarken.
- Schlechte Materialwahl: Manche Materialien schwinden stärker. Weise Materialwahl treffen.
- Niedriger Einspritzdruck
- Sehr hoher Schmelzpunkt des Kunststoffs
Lösung
- Gleichmäßige Wandstärke
- Kühlzeit anpassen
- Nachdruckzeit und -druck anpassen
- Anschnittlage ändern
2. Fließlinien (Flow Lines)
Fließlinien, auch Fließspuren genannt, finden sich meist an spritzgegossenen Teilen. Es sind abgetönte wellenförmige Linien oder Muster auf Oberflächen. Dieser Fehler entsteht durch ungleichmäßige Abkühlung der Oberfläche beim Materialfluss durch die Form.
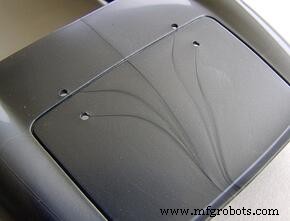
Ursachen
- Variation der Abkühlgeschwindigkeit
- Langsamer Einspritzdruck
- Niedrige Formtemperatur
- Kleine Anschnitt- und Fließkanalgröße
Lösung
- Einspritzdruck und -geschwindigkeit erhöhen
- Düsendurchmesser vergrößern
- Heißkanalform verwenden
3. Schweißlinien (Weld Lines)
Dieser Fehler tritt auf, wenn zwei oder mehr Fließlinien zusammenstoßen, aber während des Formprozesses nicht verschmelzen, und konvergente Linien bilden – sogenannte Schweißlinien. Dies geschieht in und um Bohrungen und erzeugt eine lokal schwache Zone.
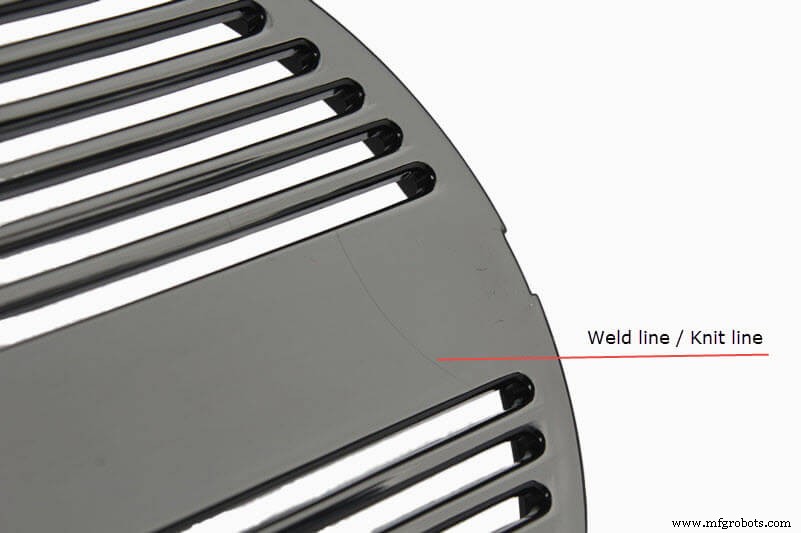
Ursachen
- Ungleichmäßige Wandstärke
- Bohrungen, Bünde, Rippen nicht nach Best Practices des Kunststoffteil-Designs
- Zu hohe Schmelztemperatur
Lösung
- Position von Anschnitt und Entlüftungsschlitz anpassen
- Gleichmäßige Wandstärke beibehalten
- Bunde, Bohrungen und Rippen nach Best Practices designen
- Fließfähigkeit der Schmelze erhöhen
4. Brandmarken (Burn Marks)
Brandmarken sind im Spritzguss sehr häufig. Sie treten meist am Ende des Fließwegs oder dort auf, wo Luft eingeschlossen wurde. Brandmarken sind meist schwarz, braun oder rostfarben. Manchmal sind es nur Verfärbungen, sodass das Teil verwendet werden kann, wenn es für Endverbraucher nicht sichtbar ist. Manchmal verursachen sie strukturelle Instabilität – dann wird das Teil ausgeschieden.
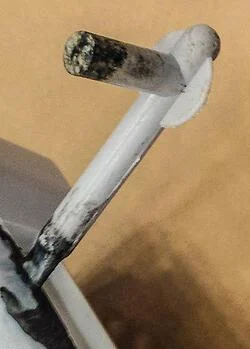
Ursachen
- Zu hoher Formdruck
- Nicht genug Entlüftung zum Entfernen von Luft
- Verzögerung beim Entfernen eingeschlossener Luft
- Unangemessenes Angussdesign
Lösung
- Ausreichend Entlüftungsbohrungen hinzufügen
- Schmelztemperatur reduzieren
- Einspritzgeschwindigkeit reduzieren
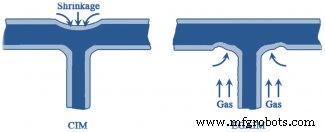
5. Schwindung (Shrinkage)
Schwindung tritt auf, wenn ein Bereich des Kunststoffteils schneller abkühlt als ein anderer. Dadurch schwindet das Teil – eine Verformung von der tatsächlichen Form. Soll die Form eine flache Oberfläche sein, wird sie nach Schwindung nicht mehr flach sein, sondern Welligkeit aufweisen. Dasselbe Phänomen tritt bei Holz auf, das in Wintermonaten schwindet.
Ursachen
- Ungleichmäßige Wandstärke
- Ungleichmäßige Kühlung
- Ineffizienter Formfluss
- Hohe Temperatur
Lösung
- Teil mit gleichmäßiger Wandstärke designen
- Sicherstellen, dass der Kühlprozess reibungslos und allmählich verläuft
- Auf Material mit geringerer Schwindung umsteigen
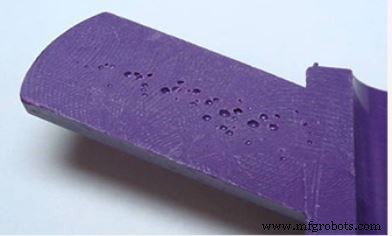
6. Lunker (Voids)
Lunker im Kunststoffteil entstehen durch eingeschlossene Luft. Dies geschieht, wenn keine ausreichende Entlüftung vorhanden ist und die Luft nicht entweichen kann. Durch eingeschlossene Luft kann das geschmolzene Material den Raum nicht füllen – das Teil ist kurzgeschossen. Lunker beeinträchtigen die strukturelle Stabilität, wenn sie zu groß sind.
Ursachen
- Ineffizienter Entlüftungsmechanismus
- Niedriger Formdruck
Lösung
- Einspritzdruck erhöhen
- Kunststoff mit niedrigerer Viskosität wählen
- Anschnittlage näher am dickeren Abschnitt des Teils wählen
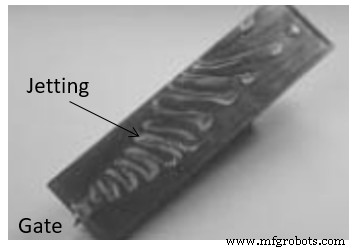
7. Freistrahl (Jetting)
Freistrahl tritt auf, wenn der erste Schuss geschmolzenen Materials abkühlt, bevor die gesamte Kavität gefüllt ist. Bei kleiner Anschnittgröße und hohem Einspritzdruck spritzt das Material oft schnell durch den Anschnitt und kühlt ab, bevor die Form vollständig gefüllt ist. Idealerweise sollte die Form allmählich gefüllt werden.
Ursachen
- Kleine Anschnittgröße
- Hoher Einspritzdruck
- Ineffizienter Kühlmechanismus
Lösung
- Einspritzdruck reduzieren
- Material- oder Formtemperatur erhöhen
- Anschnittlage so designen, dass die Kavität mit gleichmäßiger Kühlung gefüllt wird
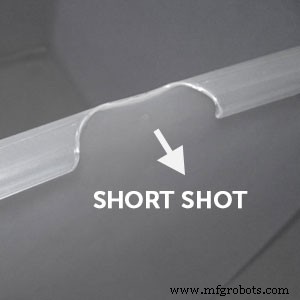
8. Kurzschuss (Short Shot)
Kurzschuss ist ein schwerwiegender Fehler an spritzgegossenen Teilen. Wenn die Form nicht vollständig vom geschmolzenen Material gefüllt wird, tritt dieses Problem auf. Ein Teil des Kunststoffs hat dann gar kein Material – das Teil ist unvollständig.
Hauptursache ist Flusseinschränkung durch verstopfte oder enge Anschnitte. Wenn das Material zu viskos ist, kann auch Kurzschuss entstehen. Eingeschlossene Luft verhindert ebenfalls das Füllen des Bereichs und verursacht Kurzschuss.
Ursache
- Niedriger Einspritzdruck
- Material zu viskos
- Enge Anschnitte
- Nicht ausreichende Entlüftung
Lösung
- Einspritzdruck erhöhen
- Anschnitt neu designen
- Ausreichend Entlüftungsbohrungen für Luftentweichung vorsehen
9. Grat (Flash)
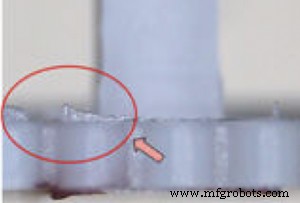
Grat ist excessives Material, das an der Trennfläche austritt (wo Kern auf Kavität trifft). Er sieht aus wie ein dünner Rand am Bauteilrand. Grat entsteht, wenn Material in den Raum außerhalb des Fließkanals fließt. Hauptsächlich bei abgenutzten Formen. Grat ist kein großes Problem, es sei denn, es handelt sich um ein Sichtteil. Grat lässt sich in der Nachbearbeitung leicht entfernen.
Ursache
- Schlecht designte Form
- Abgenutzte Form
- Übermäßiger Einspritzdruck
- Niedrige Schließkraft
Lösung
- Form neu designen
- Schließkraft erhöhen
- Formtemperatur und Einspritzdruck anpassen
10. Verfärbung (Discoloration)
Verfärbung liegt vor, wenn die Teilfarbe nicht der beabsichtigten entspricht. Manchmal das ganze Teil, manchmal nur ein lokaler Bereich. Ursachen sind vielfältig, hauptsächlich aber übriggebliebene Pellets im Trichter oder Harzreste in Düse oder Form aus vorherigem Produktionslauf. Verfärbung beeinträchtigt nicht die strukturelle Festigkeit, ist aber für Sichtteile unerwünscht.
Ursache
- Übriggebliebenes Material im Trichter nicht gereinigt
- Schlechte thermische Stabilität des Kunststoffmaterials
Lösung
- Düse und Trichter nach jedem Produktionslauf reinigen
- Farbstoff mit guter thermischer Stabilität verwenden
Fazit: Spritzgussfehler
Das war alles in diesem Artikel. Ich hoffe, Sie erhielten einen Überblick über die verschiedenen Fehler an Kunststoffteilen. Obwohl es viele Fehler gibt, sind diese zehn die häufigsten.
Bei weiteren Fragen schreiben Sie in den Kommentarbereich – ich helfe gerne.
Sie möchten auch lesen: Blechdicken-Tabelle
Industrietechnik
- Der komplette Leitfaden zum Spritzgießen: Von Granulat zum Fertigteil
- Transfer Molding erklärt: Prozess, Vorteile und Varianten
- Spritzguss vs. Kunststoffbearbeitung: Wie man den richtigen Prozess für kundenspezifische Befestigungselemente wählt
- Makerspaces erklärt: Wie moderne Hersteller Wettbewerbsvorteile gewinnen
- Vier Arten von Cyberangriffen – Bewährte Präventionsstrategien
- Schweißporosität verstehen: Ursachen, Erkennung & Vermeidungstechniken
- Premium, kosteneffiziente Kunststoff-Spritzguss-Services
- Wesentliche Maschinenausfall-Ursachen identifizieren und Strategien zur Vermeidung von Stillstand
- Industriekupplungen erklärt: Typen, Anwendungen & Auswahlhilfe
- 1-2-3 Blöcke erklärt: Unverzichtbare Werkzeuge für Präzisionsbearbeitung