



Top 13 Probleme beim Kunststoff-Spritzguss und ihre Lösungen
Vorteile des Kunststoff-Spritzgusses für die Teilefertigung: hohe Produktionsgeschwindigkeit, Effizienz, Automatisierung, Form- und Größenvariabilität. Spritzgussteile sind maßgenau, leicht austauschbar, und Werkzeugteile können komplexe Formen annehmen. Dieses umweltfreundliche Verfahren eignet sich für Massenfertigung und komplexe Formprodukte.
Dennoch sind, obwohl Bediener Maschinen und Fertigkeiten kennen, diverse Rapid Injection Molding Fehler an Werkzeugdesign und Materialien unvermeidbar. Dieser Artikel behandelt Kunststoff-Spritzguss Probleme und Lösungen, hauptsächlich wie folgt:
Analyse der Ursachen aus Rohmaterialien, Kunststoffteilen, Werkzeugdesign, Prozessparametern etc. und Vorschlag entsprechender Lösungen.
1. Kurzschuss (Short Shots)
Kurzschuss: Die Werkzeugkavität wird nicht vollständig gefüllt.
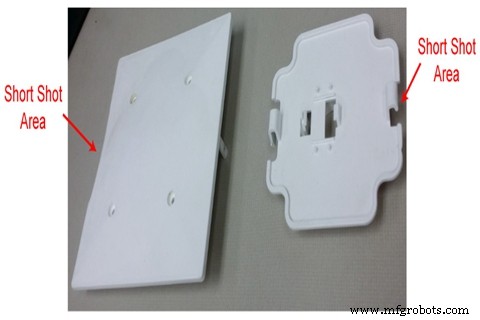
Ursachen: (1) Werkzeugtemperatur, Materialtemperatur, Einspritzdruck oder -geschwindigkeit zu niedrig (2) Ungleichmäßige Plastifizierung des Rohmaterials (3) Schlechte Entlüftung (4) Unzureichende Fließfähigkeit des Rohmaterials (5) Teil zu dünn oder Anguss zu klein (6) Polymerschmelze erstarrt vorzeitig durch unvernünftiges Strukturgestaltung
Abhilfe: Material: Fließfähigeres Material nutzen. Werkzeugdesign: (1) Dicke Wand vor dünner Wand füllen, um Rückstau zu vermeiden. (2) Angusszahl und -querschnitt erhöhen, um Strömungswiderstand und Prozessverhältnis zu verringern. (3) Entlüftungsposition und -größe richtig dimensionieren. Maschine: (1) Prüfen, ob Rückschlagventil und Zylinderinnenwand stark verschlissen sind. (2) Prüfen, ob Einfüllöffnung Material hat oder brückt. Prozess: (1) Einspritzdruck und -geschwindigkeit erhöhen für Schubwärme. (2) Einspritzvolumen erhöhen. (3) Zylinder- und Werkzeugtemperatur erhöhen.
2. Lufteinschlüsse (Air Traps)
Lufteinschlüsse: Luft wird in der Kavität eingeschlossen und bildet Blasen im Teil.
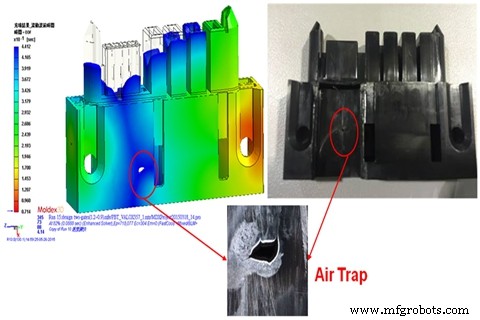
Ursachen: Luft kann nicht über Trennfläche, Auswerfer oder Entlüftung entweichen, wenn zwei Schmelzefronten aufeinandertreffen.
Abhilfe: Strukturgestaltung: Wandstärkeninkonsistenz reduzieren, gleichmäßige Wandstärke anstreben. Werkzeugdesign: (1) Entlüftung an der zuletzt gefüllten Stelle hinzufügen. (2) Anguss- und Kanalsystem neu gestalten. Prozess: (1) Einspritzgeschwindigkeit der Endphase reduzieren. (2) Werkzeugtemperatur erhöhen.
3. Sprödigkeit (Brittleness)
Sprödigkeit: Kunststoffteil bricht oder reißt leicht an bestimmten Stellen.
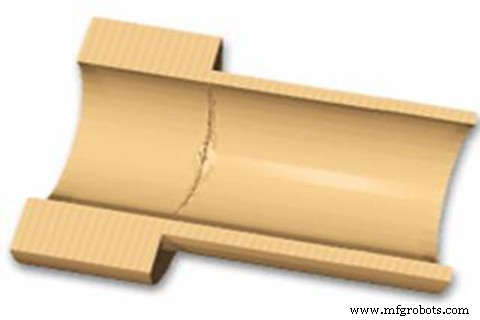
Ursachen: (1) Ungeeignete Trocknungsbedingungen; zu viel Regranulat (2) Falsche Einspritztemperatureinstellung (3) Ungeeignete Anguss- und Kanaleinstellungen (4) Geringe Schmelzefestigkeit
Abhilfe: Material: (1) Geeignete Trocknungsbedingungen vor Spritzguss einstellen. (2) Regranulatanteil reduzieren, Neumaterialanteil erhöhen. (3) Hochfesten Kunststoff verwenden. Werkzeugdesign: Hauptanguss, Verzweigungsanguss und Anguss vergrößern. Maschine: Gut designte Schnecke wählen für gleichmäßigere Temperaturverteilung beim Plastifizieren. Prozess: (1) Zylinder- und Düsentemperatur reduzieren. (2) Rückdruck, Schneckendrehzahl und Einspritzgeschwindigkeit reduzieren. (3) Materialtemperatur und Einspritzdruck erhöhen, Schmelzefestigkeit verbessern.
4. Verbrennungszeichen (Burn Marks)
Verbrennungszeichen: Gas in der Kavität kann nicht rechtzeitig entfernt werden, was zu Schwärzung am Fließende führt.
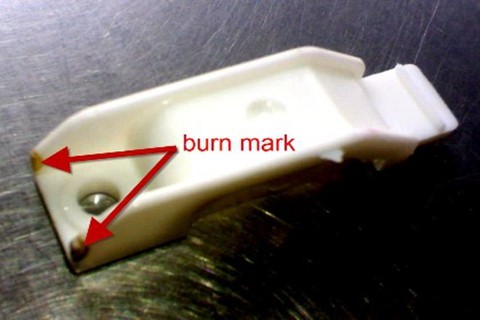
Ursachen: (1) Luft in Kavität nicht rechtzeitig entfernbar. (2) Materialabbau: zu hohe Schmelzetemperatur; zu hohe Schneckendrehzahl; ungeeignetes Kanaldesign.
Abhilfe: Werkzeugdesign: (1) Entlüftungssystem an gasentstehungsgefährdeten Stellen hinzufügen. (2) Kanalsystemquerschnitt vergrößern. Prozess: (1) Einspritzdruck und -geschwindigkeit reduzieren. (2) Zylindertemperatur reduzieren. (3) Prüfen, ob Heizung und Thermoelement funktionieren.
5. Grat (Flash)
Überschüssiger Kunststoff an der Werkzeugtrennfläche oder Auswerferstelle.
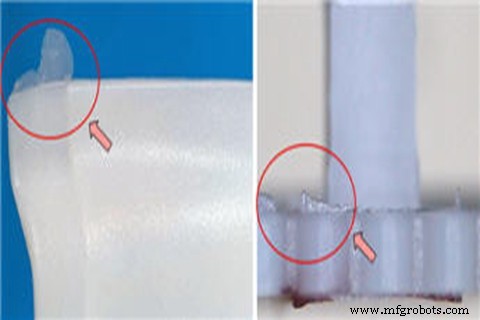
Ursachen: (1) Unzureichende Schließkraft (2) Werkzeugdefekte (3) Unvernünftige Verarbeitungsbedingungen (4) Ungeeignetes Entlüftungssystemdesign
Abhilfe: Werkzeugdesign: (1) Werkzeug vernünftig designen für sauberen Schließvorgang. (2) Entlüftungsgröße prüfen. (3) Werkzeugoberfläche reinigen. Maschine: Passende Maschinengröße wählen. Prozess: (1) Einspritzzeit erhöhen, Einspritzgeschwindigkeit reduzieren. (2) Zylinder- und Düsentemperatur reduzieren. (3) Einspritzdruck und Nachdruck reduzieren.
6. Delamination (Schichtung)
Teiloberfläche lässt sich schichtweise abziehen.
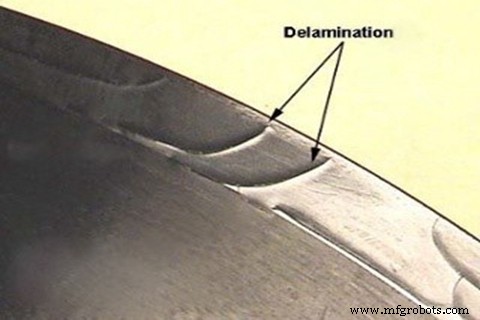
Ursachen: (1) Vermischung inkompatibler Polymere (2) Übermäßiges Trennmittel beim Formen (3) Inkonstante Harztemperatur (4) Übermäßige Feuchtigkeit (5) Scharfe Winkel an Anguss und Flusskanal
Abhilfe: Material: Inkompatible Verunreinigungen oder kontaminiertes Regranulat im Rohmaterial vermeiden. Werkzeugdesign: Alle Angüsse und Kanäle mit scharfen Winkeln abrunden. Prozess: (1) Zylinder- und Werkzeugtemperatur erhöhen. (2) Material vor dem Formen 적절히 trocknen. (3) Zu viel Trennmittel vermeiden.
7. Freistrahl (Jetting)
Schlangenförmige Spritzspur durch zu schnelles Schmelzefließen.
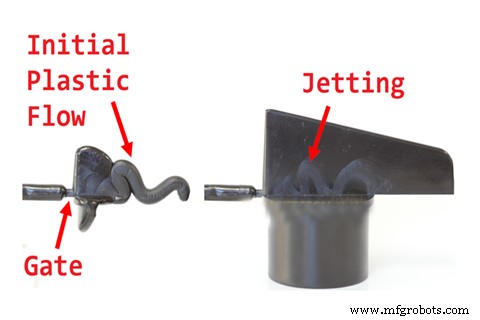
Ursachen: (1) Anguss zu klein, auf große Querschnitts-Fläche des Produkts gerichtet (2) Füllgeschwindigkeit zu hoch
Abhilfe: Werkzeugdesign: (1) Anguss vergrößern. (2) Seitenanguss in Überlaufanguss ändern. (3) Sperrstift vor dem Anguss hinzufügen.
8. Fließspuren (Flow Lines)
Fließspuren: wellenförmige Oberflächenfehler („Froschsprünge“) durch langsames Schmelzefließen.
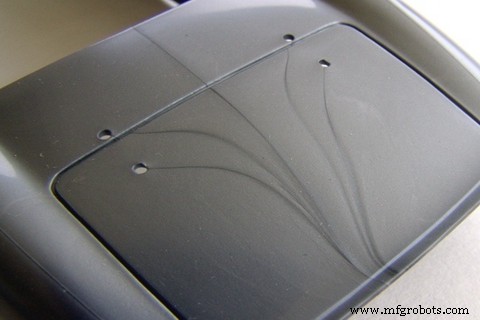
Ursachen: (1) Werkzeug- und Materialtemperatur zu niedrig (2) Einspritzgeschwindigkeit und -druck zu niedrig (3) Kanal- und Angussquerschnitt zu klein (4) Durch Produktstruktur zu große Beschleunigung beim Füllfluss
Abhilfe: Werkzeugdesign: (1) Kaltlaufbrunnen im Kanal vergrößern. (2) Kanal- und Angussquerschnitt vergrößern. (3) Hauptkanal verkürzen oder auf Heißkanal umstellen. Prozess: (1) Einspritzgeschwindigkeit erhöhen. (2) Einspritz- und Nachdruck erhöhen. (3) Nachdruckzeit verlängern. (4) Werkzeug- und Materialtemperatur erhöhen.
9. Nebel (Fog)
Wolkenartige Verfärbung nahe dem Anguss. Ursache: Schmelzebruch.
Ursachen: Zu kleiner Anguss oder zu dünne Kavität am Einlass → hohe Fließgeschwindigkeit, kleine Bruchsfläche, hoher Schergeschwindigkeitsgradient, hoher Scherspannung → Schmelzebruch und Nebelverschiebung.
Abhilfe: Moldflow-Simulation. Vorhersage von Temperatur, Schergeschwindigkeit, Scherspannung der Schmelze im engen Bereich. Moldflow liefert obere Grenzwerte für diverse Kunststoffe. Ingenieure können basierend auf Analyseergebnissen passende Angussgröße und Kavitätswandstärke am Einlass finden, um Nebel zu eliminieren.
10. Streifen (Streaks)
Streifen: Wasser, Luft oder Verkohlung entlang der Fließrichtung auf der Teileoberfläche verteilt.
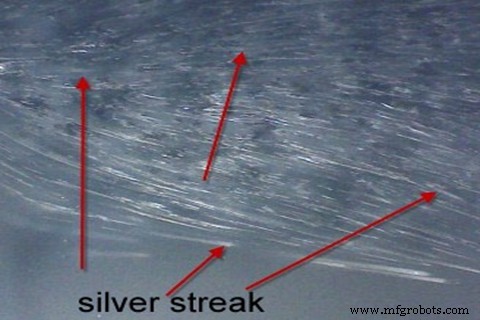
Ursachen: (1) Zu hoher Feuchtegehalt im Rohmaterial (2) Luft im Rohmaterial eingeschlossen (3) Polymerabbau: Materialverunreinigung, zu hohe Zylindertemperatur; unzureichendes Einspritzvolumen
Abhilfe: Werkzeugdesign: Entlüftungsposition und -ausreichendkeit prüfen. Prozess: (1) Passende Spritzgussmaschine und Werkzeug wählen. (2) Bei Materialwechsel alten Kunststoff vollständig aus Zylinder reinigen. (3) Entlüftungssystem verbessern. (4) Schmelzetemperatur, Einspritzdruck oder -geschwindigkeit reduzieren.
11. Schwindmarken (Sink Marks)
Oberflächenvertiefung an wanddicken Stellen.
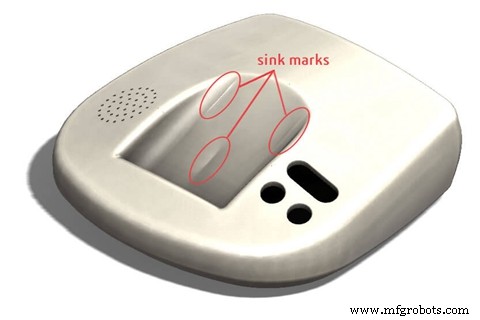
Ursachen: (1) Einspritz- oder Nachdruck zu niedrig (2) Nachdruck- oder Kühlzeit zu kurz (3) Schmelze- oder Werkzeugtemperatur zu hoch (4) Ungeeignetes Strukturgestaltung des Teils
Abhilfe: Design: (1) Riffeloberfläche an schwindengefährdeten Stellen. (2) Dicke Wandbereiche reduzieren, Aspektverhältnis minimieren, benachbarte Wandstärkenverhältnis 1,5–2 steuern, stetigen Übergang schaffen. Rippen-, Gegenbohrungs- und Rippendicke neu gestalten: allgemein 40–80 % der Basiswandstärke empfohlen. Prozess: (1) Einspritz- und Nachdruck erhöhen. (2) Angussgröße erhöhen oder Angussposition ändern.
12. Schweißlinien (Weld Lines)
Oberflächenfehler durch Verschweißen zweier Schmelzefronten.
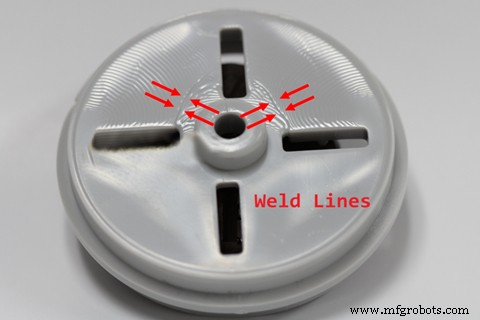
Ursachen: Bohrungen, Einlegeteile oder Mehrfachanguss-Spritzguss im gefertigten Teil oder ungleichmäßige Wandstärken erzeugen Schweißlinien.
Abhilfe: Material: Fließfähigkeit der Polymerschmelze erhöhen. Werkzeugdesign: (1) Angussposition ändern. (2) Entlüftungsschlitz hinzufügen. Prozess: (1) Schmelzetemperatur erhöhen. (2) Trennmittelmenge reduzieren.
13. Verzug (Warpage)
Das schwierigste Problem in Design und Fertigung von Kunststoffteilen.
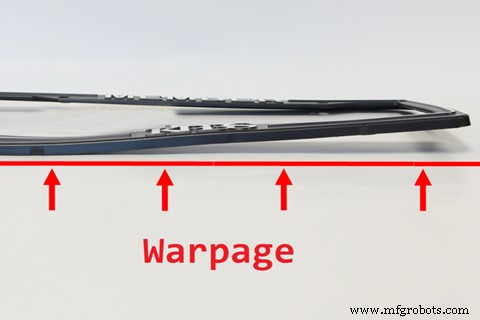
Ursachen: (1) Werkzeugstruktur: Anguss-, Kühl- und Auswerfersystem (2) Produktstruktur: Wandstärkenänderungen, gekrümmte/asymmetrische Geometrie, unvernünftige Rippen- und BOSS-Säulen-Design (3) Fertigungsprozess: Teile nicht vollständig abgekühlt, unvernünftige Einspritz- und Nachdruckkurven (4) Kunststoffmaterialien: ohne Füllstoffe, Schwindungsverhalten
Abhilfe: (1) Unstabile Werkzeugtemperatur: Ausgewogenes Kühl-/Heizwerkzeug bereitstellen. (2) Ungleichmäßige Querschnittsstärke: Produktform und -abmessungen gemäß Harzeigenschaften neu gestalten.
Bei WayKen sind wir in Prototypen-Spritzguss-Fällen oft auf ähnliche Kunststoff-Spritzguss Probleme und Lösungen gestoßen. Um Spritzgussprodukte für unsere Kunden zu fertigen, legen wir größten Wert auf Spritzgussmaschinenteile-Details und Schritt-für-Schritt-Spritzgussprozess vor und während der Fertigung.
Industrietechnik
- Der komplette Leitfaden zum Spritzgießen: Von Granulat zum Fertigteil
- Duroplast-Spritzguss: Vorteile, Nachteile & Expertenberatung
- Spritzguss vs. Kunststoffbearbeitung: Wie man den richtigen Prozess für kundenspezifische Befestigungselemente wählt
- Hochviskose PEEK-Compounds: Optimal für Spritzguss und Extrusion
- Wie Kunststoff-Spritzguss Geschäftseffizienz und Rentabilität steigert
- 10 häufige Spritzgussfehler & Präventionstipps
- Warum Kunststoff-Spritzgießen die moderne Fertigung dominiert
- Top Kunststoff-Spritzgieß-Materialien für höchste Qualität & Performance
- Premium, kosteneffiziente Kunststoff-Spritzguss-Services
- Top Kunststoffe für Spritzguss: Leitfaden zur optimalen Materialwahl