



Laserstrahlbearbeitung: Komponenten, Prinzipien, Anwendungen und Grenzen
In diesem Artikel erfahren Sie was Laserstrahlbearbeitung ist, wie sie funktioniert, erklärt ihre Bestandteile, das Funktionsprinzip mit Diagramm. Außerdem die Vorteile und Nachteile der Laserstrahlbearbeitung.
Einführung
Was ist Laserstrahlbearbeitung?
Laserstrahlbearbeitung (LBM) ist ein unkonventionelles Bearbeitungsverfahren, bei dem ein Laserstrahl auf das Werkstück gerichtet wird zur Bearbeitung. Dieses Verfahren nutzt thermische Energie, um Metall von metallischen oder nichtmetallischen Oberflächen abzutragen.
Der Laser ist elektromagnetische Strahlung. Er erzeugt monochromatisches Licht in Form eines fast kollimierten Strahls, der optisch auf sehr kleine Flecken von weniger als 0,002 mm Durchmesser fokussiert werden kann.
Das Wort „LASER“ steht für Light Amplification by Stimulated Emission of Radiation (Lichtverstärkung durch stimulierte Emission von Strahlung).
Funktionsprinzip der Laserstrahlbearbeitung
Betrachten wir, dass die Atome eines Mediums (z. B. ein Rubin-Kristallstab) sich im Grundzustand befinden. Wenn ein Energiequantum aus einer Lichtquelle auf dieses Medium trifft, bewirkt es die Absorption der Strahlung durch die Atome des Mediums.
Dadurch springt ein Elektron der Atome des Mediums auf ein höheres Energieniveau.
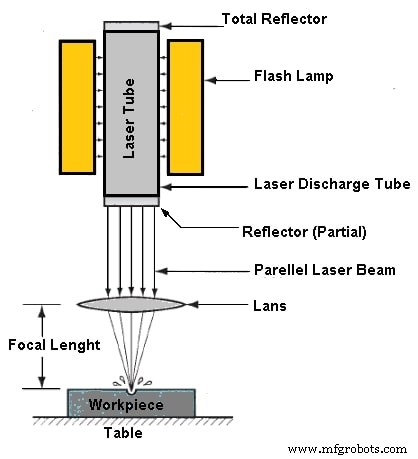
Die Atome im oberen Energieniveau befinden sich dann in einem angeregten Zustand. Das Atom im angeregten Zustand beginnt sofort, spontan in den metastabilen (zwischenliegenden) Zustand zu fallen.
Vom metastabilen Zustand aus emittiert das Atom ein Photon zufällig, bevor es auf das ursprüngliche Energieniveau fällt. Diese Photonenemission wird als spontane Emission bezeichnet, die extrem schnell ist.
In Gegenwart von Licht der passenden Frequenz tritt jedoch stimulierte Emission im oberen Energieniveau auf, wenn die Atome beginnen zu emittieren und eine Kettenreaktion auslösen, indem sie weitere zur Emission veranlassen und die gesamte Lawine gemeinsam zusammenbricht. Dies wird als Lasereffekt bezeichnet.
Weiterlesen: Abrasivstrahlbearbeitung: Teile, Funktionsweise, Vorteile & Mehr
Bestandteile des Laserkreislaufs
Folgende sind die Hauptbestandteile der Laserstrahlbearbeitung:
- Ein Paar Spiegel
- Eine Energiequelle
- Ein optischer Verstärker
Dieser Verstärker wird als Laser bezeichnet. Zu diesen Grundbestandteilen müssen ein Steuersystem und ein Kühlsystem hinzugefügt werden. Der wichtigste Teil der Laserapparatur ist der Laserkristall. Der häufig verwendete Laserkristall ist ein künstlicher Rubin, der aus Aluminiumoxid besteht, in das 0,05 % Chrom eingeführt wurde.
Die Kristallstäbe sind meist rund und die Endflächen werden durch Spiegel reflektierend gemacht. Das Lasermaterial benötigt eine Energiequelle, die als Pumpe bezeichnet wird. Dies kann eine Blitzlampe sein, gefüllt mit Xenon, Argon oder Kryptongas. Die Lampe wird in der Nähe des Verstärkers oder Kristallstabs in einem hochreflektierenden Zylinder platziert, der das Licht der Blitzlampe in den Stab leitet, damit so viel Energie wie möglich vom Lasermaterial absorbiert werden kann.
Die Chromatome im Rubin werden so auf hohe Energieniveaus angeregt. Das angeregte Atom emittiert Energie (Photonen), nachdem es in seinen Normalzustand zurückgekehrt ist. Auf diese Weise wird sehr hohe Energie in kurzen Impulsen gewonnen. Der Rubinstab wird bei hohen Temperaturen weniger effektiv, daher wird er kontinuierlich mit Wasser, Luft oder flüssigem Stickstoff gekühlt.
Funktionsweise der Laserstrahlbearbeitung
Im Betrieb wird das zu schneidende Werkstück auf den Aluminium-Arbeitstisch gelegt (der beständig gegen das Durchschneiden durch den Laserstrahl ist).
Der Laserkopf wird über das Werkstück bewegt und ein Bediener überprüft den Schnitt visuell, während er das Bedienfeld manuell einstellt.
Das tatsächliche Profil wird von einem gekoppelten Mechanismus gewonnen, der die Meisterzeichnung oder das tatsächliche Profil kopiert, das auf einer nahegelegenen Bank platziert ist.
Der Laser in kurzen Impulsen hat eine Leistungsausgabe von fast 10 kW/cm² des Strahlquerschnitts.
Durch Fokussieren eines Laserstrahls auf einen Fleck von 1/100 Quadratmillimeter Größe kann der Strahl in einem kurzen Blitz auf eine Leistungsdichte von 100.000 kW/cm² und Energie von mehreren Joule konzentriert werden, die für einen winzigen Bruchteil einer Sekunde andauern.
Für die Bearbeitung werden kurze Impulse von z. B. 100 Joule Energie benötigt.
Der Laser kann daher genügend Wärme liefern, um jedes bekannte Material zu schmelzen und zu verdampfen.
Der Mechanismus, durch den ein Laserstrahl Material von der bearbeiteten Oberfläche entfernt, umfasst eine Mischung aus Schmelz- und Verdampfungsprozessen.
Bei einigen Materialien ist der Mechanismus jedoch reine Verdampfung.
Abtragsrate
Der Laser kann sowohl zum Schneiden als auch zum Bohren verwendet werden. Die Materialabtragsrate bei LBM ist vergleichsweise gering und liegt in der Größenordnung von 4000 mm³/hr.
Die Schnittgeschwindigkeit ergibt sich aus folgender Beziehung:
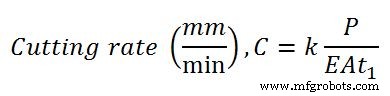
Wobei:
| P = Auf das Werkstück treffende Laserleistung, W |
| E = Verdampfungsenergie des Materials, W/mm³ |
| A = Fläche des Laserstrahls im Brennpunkt, mm² |
| t₁ = Materialdicke, mm |
| k = materialspezifische Konstante und Umwandlungseffizienz der Laserenergie in das Material, mm/min |
Die approximative Energie E, die benötigt wird, um ein Volumen Metall auf seinen Verdampfungspunkt zu bringen, ist gegeben durch:
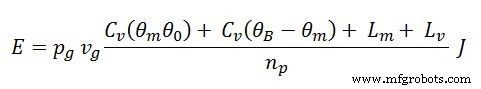
Wobei:
| ρ = Dichte des Materials, kg/m³ |
| V = Zu verdampfendes Volumen, m³ |
| cp = Spezifische Wärme, cal/kg·K |
| θm = Schmelzpunkt, K |
| θb = Siedepunkt, K |
| θ0 = Umgebungstemperatur, K |
| Lm = Schmelzwärme, cal/kg |
| Lv = Verdampfungswärme, cal/kg |
| η = Prozesseffizienz |
Genauigkeit
Wie hoch ist die Genauigkeit dieses Bearbeitungsverfahrens?
- Der Laser eignet sich am besten zum Schneiden und Bohren.
- Um bestmögliche Ergebnisse beim Bohren zu erzielen, ist es zwingend erforderlich, dass das Material innerhalb einer Toleranz von ±0,2 mm zum Brennpunkt positioniert ist.
- Genauigkeit beim Profilschneiden mit numerischer Steuerung oder photoelektrischem Tastkopf beträgt ca. ±0,1 mm.
Anwendung der Laserstrahlbearbeitung
- Das Laserstrahlbearbeitungsverfahren ist derzeit nur in Ausnahmefällen geeignet, wie bei der Bearbeitung sehr kleiner Bohrungen und dem Schneiden komplexer Profile in dünnen, harten Materialien wie Keramik.
- Es wird auch zum teilweisen Schneiden oder Gravieren verwendet.
- Weitere Anwendungen umfassen Blechzuschnitt, Stanzen und Widerstandstrimmen.
- Obwohl LBM kein Massenabtragsverfahren ist, kann es in der mikroskopischen Massenfertigung eingesetzt werden.
Vorteile der Laserstrahlbearbeitung
Die Hauptvorteile der Laserstrahlbearbeitung umfassen:
- Kein direkter Kontakt zwischen Werkzeug und Werkstück.
- Bearbeitung jedes Materials einschließlich Nichtmetallen möglich.
- Bohren und Schneiden an schwer zugänglichen Stellen möglich.
- Wärmebeeinflusste Zone ist klein wegen des kollimierten Strahls.
- Extrem kleine Bohrungen können bearbeitet werden.
- Kein Werkzeugverschleiß.
- Weiche Materialien wie Gummi und Kunststoffe können bearbeitet werden.
Nachteile der Laserstrahlbearbeitung
Eine der Hauptbeschränkungen des Lasers ist, dass er nicht zum Schneiden von Metallen mit hoher Wärmeleitfähigkeit oder hoher Reflexion verwendet werden kann, z. B. Al, Cu und deren Legierungen. Zusätzlich hat das Verfahren folgende Nachteile:
- Der Gesamtwirkungsgrad ist extrem niedrig (10 bis 15 %).
- Das Verfahren ist auf dünne Bleche beschränkt.
- Es hat eine sehr niedrige Materialabtragsrate.
- Die bearbeiteten Bohrungen sind nicht rund und gerade.
- Das Lasersystem ist ziemlich ineffizient, da die Lebensdauer der Blitzlampe kurz ist.
- Hohe Kosten.
Fazit:
Laserstrahlbearbeitung ist eines der besten konventionellen Bearbeitungsverfahren – jedes feste Material, das ohne Zersetzung geschmolzen werden kann, kann mit dem Laserstrahl geschnitten werden. Das war's, wir haben alles zu diesem Thema besprochen, aber falls Sie noch Zweifel oder Fragen haben, können Sie diese in den Kommentaren stellen.
Sie können auch unserer Facebook-Community beitreten für mehr Ingenieurwissen. Wenn Ihnen dieser Artikel gefällt, teilen Sie ihn bitte mit Ihren Freunden.
Abonnieren Sie unseren Newsletter – er ist kostenlos:
Industrietechnik
- 3D-Druck verstehen: Prinzipien, Verfahren und zentrale Anwendungen
- Laserstrahlbearbeitung (LBM): Verfahren, Typen & industrielle Anwendungen
- Plasma-Lichtbogenbearbeitung (PAM): Prinzip, Komponenten & Einsatzgebiete
- Ionenstrahlbearbeitung (IBM): Prinzip, Prozess & Industrielle Anwendungen
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Laserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Komponenten, Mechanik, Anwendungen & Grenzen
- Wasserstrahlschneiden (WJM): Prinzip, Ausrüstung, Vorteile & industrielle Nutzung
- Ultraschallbearbeitung: Prinzipien, Vorteile und Anwendungen
- Ultraschallbearbeitung (USM): Aufbau, Prozess, Anwendungen & Vorteile – PDF-Leitfaden