



Ultraschallbearbeitung: Prinzipien, Vorteile und Anwendungen
Was ist Ultraschallbearbeitung?
Die Ultraschallbearbeitung (USM) ist ein Fertigungsverfahren zur Entfernung harter und spröder Materialien mittels eines axial oszillierenden Werkzeugs bei ultraschallfrequenzen [18–20 Kilohertz (kHz)].
Während der Oszillation wird ein abrasiver Schlamm aus B₄C oder SiC kontinuierlich in die Bearbeitungszone zwischen einem weichen Werkzeug (Messing oder Stahl) und dem Werkstück eingespeist. Die abrasiven Partikel werden dadurch in die Werkstückoberfläche gehämmert und lösen feine Partikel daraus heraus.
Das oszillierende Werkzeug mit Amplituden von 10 bis 40 µm übt einen statischen Druck auf die abrasiven Körner aus und fährt weiter nach unten, während Material entfernt wird, um die gewünschte Werkzeugform zu erzeugen. Balamuth entdeckte die USM 1945 beim ultraschallgestützten Schleifen von abrasiven Pulvern. Die industrielle Anwendung begann in den 1950er Jahren mit dem Erscheinen neuer Werkzeugmaschinen. Die USM zeichnet sich durch das Fehlen jeglicher schädlicher Auswirkungen auf die metallische Struktur des Werkstückmaterials aus.
Funktionsprinzip der Ultraschallbearbeitung
Das Verfahren basiert auf denselben Prinzipien wie das Ultraschallschweißen.

Diese Bearbeitungsmethode nutzt Ultraschallwellen, um hochfrequente, niedrigamplitudige Kräfte zu erzeugen, die als Antriebskräfte für die Abrasivpartikel wirken. Die Ultraschallmaschine erzeugt eine hochfrequente Schwingungswelle mit einer Frequenz von etwa 20.000 bis 30.000 Hz und einer Amplitude von etwa 25–50 µm.
Diese hochfrequente Vibration wird auf die abrasiven Partikel im abrasiven Schlamm übertragen. Dadurch dringen die abrasiven Partikel in das spröde Werkstück ein und entfernen Material von der Kontaktfläche.
Bestandteile der Ultraschallbearbeitungsanlage
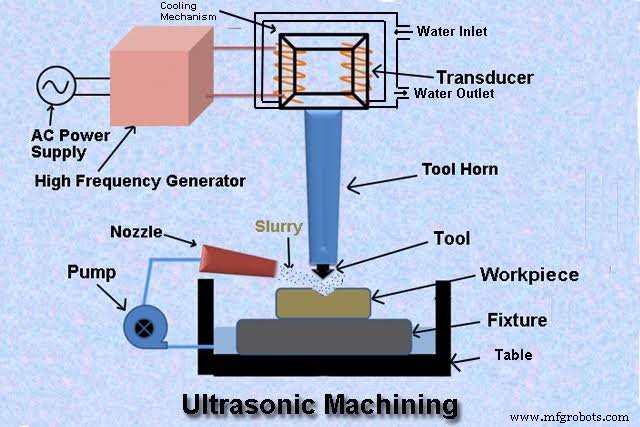
- Stromversorgung
- Wandler (Transducer)
- Hochfrequenzgenerator
- Ultraschall-Amplitudentransformator oder Werkzeughorn
- Kühlmechanismus
- Werkzeuge
- Werkzeughalter
- Düse
- Schlamm-Lösungen
- Pumpen
1. Stromversorgung
Dieser Bearbeitungsprozess erfordert typischerweise eine Netzstromversorgung von 50 bis 60 Hz. Daher steht eine Wechselstromversorgung zur Verfügung, um den Prozess zu starten.
2. Wandler (Magnetostriktiver Wandler)
Dieser Wandler ist magnetostriktiv aufgebaut. Er wandelt magnetische Energie in mechanische Schwingungen um, indem er den magnetostriktiven Effekt nutzt. Der Wandler schwingt in Auf- und Abwärtsrichtung.
3. Hochfrequenzgenerator
Ein Hochfrequenzgenerator, auch als Ultraschall-Leistungsversorgung oder elektronischer Oszillator bekannt, wandelt konventionelle Netzstromversorgungen mit 50 oder 60 Hertz in hochfrequente elektrische Energie um. Die am häufigsten verwendeten Frequenzen liegen bei 20 bis 40 kHz. Diese Frequenzen werden dann dem elektrischen Wandler zugeführt.
4. Ultraschall-Amplitudentransformator oder Werkzeughorn
Diese Einheit verbindet, wie der Name andeutet, das Werkzeug mit dem Wandler. Sie überträgt verstärkte Schwingungen vom Booster zum Werkzeug. Sie sollte eine hohe Dauerfestigkeitsgrenze aufweisen.
Sie wird auch als Werkzeugkonzentrator bezeichnet. Die vom Wandler erzeugte Schwingungsamplitude von ca. 0,025 mm reicht für die Bearbeitung nicht aus. Der Konzentrator dient zur Erhöhung der Schwingungsamplituden.
Die Schwingung wird zudem in Richtung der Werkzeugspitze gelenkt und konzentriert. Das Werkzeug wird am unteren Ende des Werkzeughorns befestigt und unterstützt die Materialabtragung. Schweißen, Schrauben, Löten oder Hartlöten werden verwendet, um das Werkzeug mit dem Horn zu verbinden.
5. Kühlmechanismus
Ein Kühlsystem ist oberhalb des Wandlers installiert. Kaltwasser strömt durch einen Einlass, nimmt die Wärme des Wandlers auf und fließt wieder ab. Ein Gehäuse umgibt den Wandler zu Kühlzwecken, wobei Wasser durch dieses Gehäuse fließt.
6. Werkzeuge
Ultraschallbearbeitungswerkzeuge bestehen typischerweise aus zähen, duktilen Materialien, die nicht durch spröden Bruch versagen, wie Wolframcarbid, Edelstahl, Titan, Kupfer usw.
Material wird vom Werkstück mithilfe der Werkzeuge entfernt. Die Werkzeuge werden in der gleichen Form gefertigt wie die Kavität, die auf der Werkstückoberfläche erzeugt werden soll.
7. Werkzeughalter
Er dient zur Aufnahme des Werkzeugs.
8. Düse
Die Düse besteht aus Wolfram. Wolfram wird verwendet, da der Schlamm aus der Pumpe eine weichere Düse beschädigen würde; daher wird ein hartes Material wie Wolfram gewählt.
9. Schlamm-Lösungen
Im Bearbeitungsbereich werden kontinuierlich Siliciumcarbid, Borcarbid und gemischte Aluminiumoxid-Lösungen mit harten abrasiven Partikeln in Wasser oder Öl zugeführt.
10. Pumpen
Die Pumpe dient der Förderung der abrasiven Lösungen zur Düse.
Ablauf der Ultraschallbearbeitung
Das Bearbeitungssystem besteht hauptsächlich aus dem Magnetostriktor, dem Konzentrator, dem Werkzeug und der Schlammzuführung.
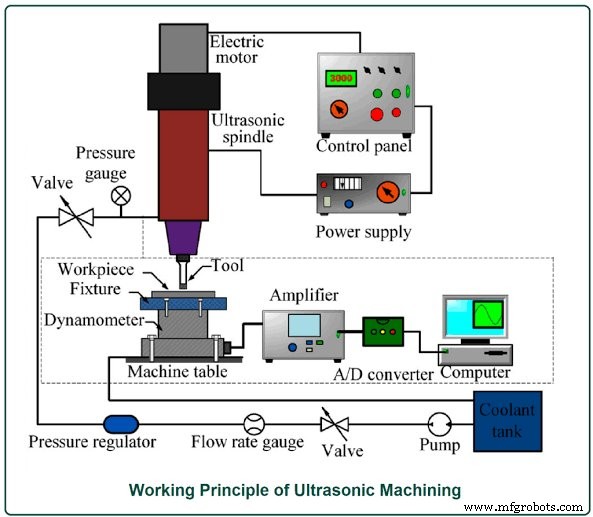
Dieser hochfrequente Eingang wird dem elektromechanischen Wandler (Magnetostriktor) zugeführt, der mit der Ultraschallfrequenz erregt wird und kleinamplitudige Schwingungen erzeugt.
Der Horn liegt zwischen dem Wandler und dem Werkzeughalter. Er dient zur Erhöhung der Amplitude der Wandlerschwingung, die dann auf das Werkzeug fokussiert und gerichtet wird. Wenn eine Wechselstromversorgung an den Hochfrequenzgenerator angeschlossen wird, steigt die Frequenz der Eingangsspannung auf 20 bis 40 kHz an. Während das Gerät schwingt, hält der Werkzeughalter das Werkzeug.
Der abrasive Schlamm wird mit konstanter Rate mithilfe der Pumpe zwischen Werkzeugoberfläche und Werkstück zugeführt, während das Gerät schwingt. Das Werkzeug wird dann leicht gegen das Werkstück gedrückt, wobei genügend Spalt für den Schlammfluss zwischen Werkzeug und Werkstück verbleibt. Die im Werkstück durch Materialabtragung erzeugte Größe entspricht der Werkzeuggröße.
Wenn das schwingende Werkzeug gegen das Werkstück gedrückt wird, wird die hohe kinetische Energie der Schwingung auf diese abrasiven Partikel übertragen, die auf die Werkstückoberfläche einwirken und Material durch mikroskopische Reibung entfernen.
Materialabtragsmechanismus bei der Ultraschallbearbeitung (USM)
Die Abbildung zeigt den vollständigen Materialabtragsmechanismus der USM, der drei unterschiedliche Aktionen umfasst:
- Mechanische Abrasion durch lokalisiertes direktes Hämmern der abrasiven Körner, die zwischen dem schwingenden Werkzeug und der angrenzenden Werkstückoberfläche eingeklemmt sind.
- Mikro-Abtrag durch freie Stöße von Partikeln, die den Bearbeitungsspalt durchqueren und das Werkstück an zufälligen Stellen treffen.
- Oberflächenabtrag durch Kavitation im Schlammstrom.
Der relative Beitrag des Kavitationseffekts wird auf weniger als 5 % des gesamten abgetragenen Materials geschätzt. Der dominierende Mechanismus bei der USM aller Materialien ist das direkte Hämmern. Weiche und elastische Materialien wie Baustahl werden zunächst plastisch verformt und anschließend mit geringerer Rate abgetragen.
Bei harten und spröden Materialien wie Glas ist die Bearbeitungsrate hoch, und die Rolle des freien Aufpralls ist ebenfalls spürbar.
Faktoren, die die Schneidrate bei der Ultraschallbearbeitung beeinflussen
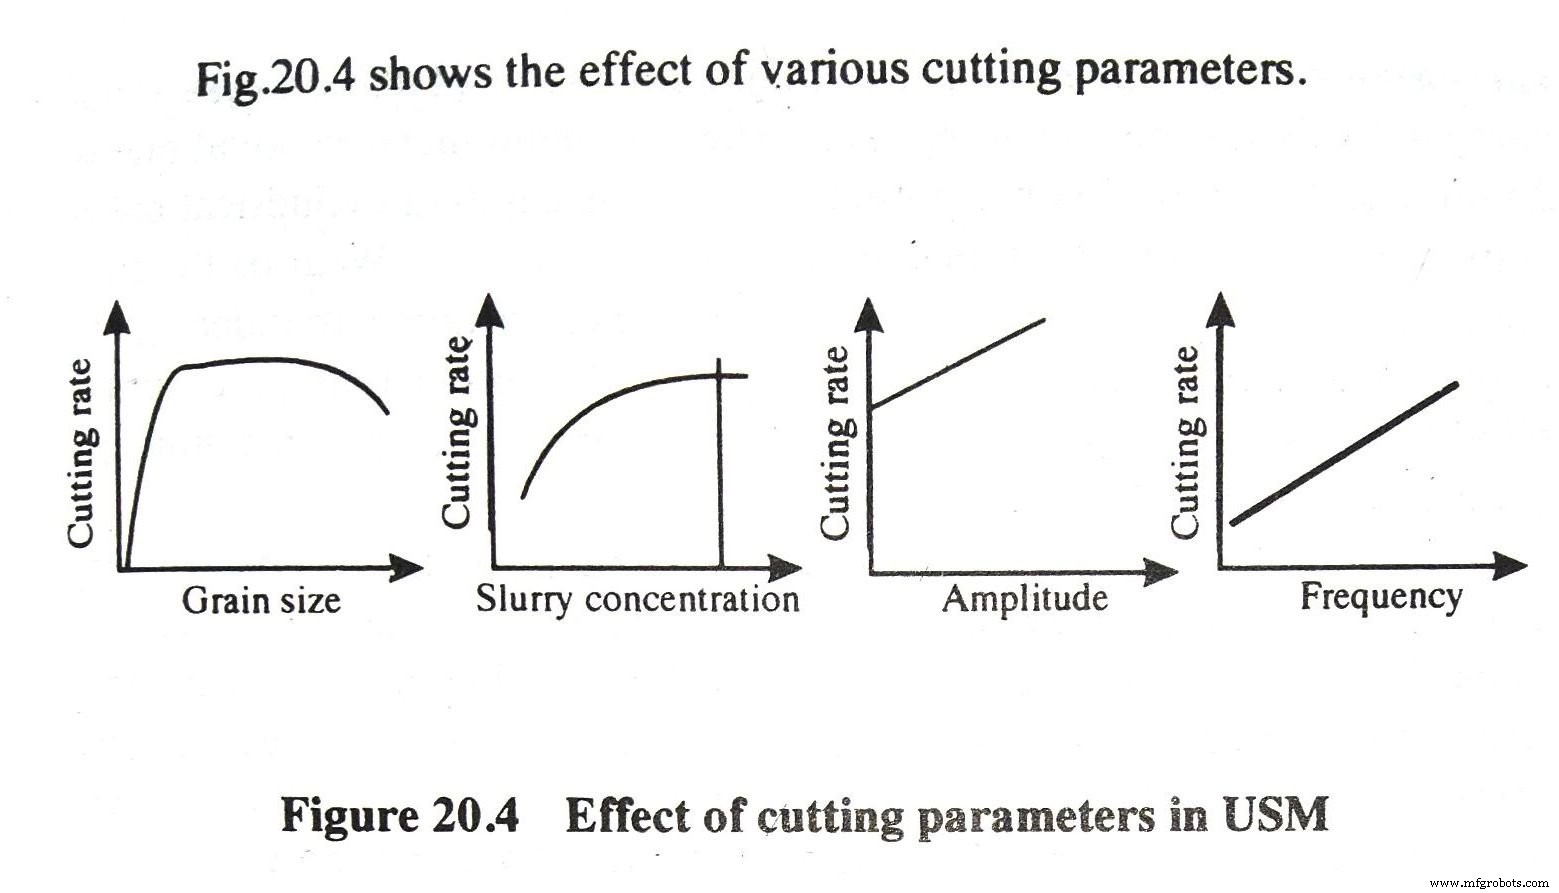
Schneidrate: Die Schneidrate bei der USM variiert in Abhängigkeit von folgenden Faktoren:
- Korngröße des Abrasivs
- Abrasivmaterial
- Schlammkonzentration
- Schwingungsamplitude
- Frequenz
Genauigkeit: Die maximale Vorschubgeschwindigkeit bei weichen und spröden Materialien wie weichen Keramiken beträgt ca. 20 mm/min, bei harten und zähen Materialien ist die Eindringrate geringer. Eine Dimensionsgenauigkeit von ± 0,005 mm ist erreichbar, Oberflächengüten bis zu einem Rₐ-Wert von 0,1–0,125 µm können erzielt werden. Ein minimaler Eckenradius von 0,10 mm ist bei der Feinbearbeitung möglich. Die Größenordnung von USM-Maschinen reicht von leichten tragbaren Typen mit ca. 20 W Eingangsleistung bis zu schweren Maschinen mit bis zu 2 kW.
Anwendungen der Ultraschallbearbeitung
Die Einfachheit des Verfahrens macht es wirtschaftlich für eine breite Palette von Anwendungen:
- Herstellung von Rundbohrungen und Bohrungen beliebiger Form, für die ein Werkzeug gefertigt werden kann. Der Formenbereich kann durch Bewegen des Werkstücks während des Schneidens erweitert werden.
- Bearbeitungsvorgänge wie Bohren, Schleifen, Profilieren und Fräsen an allen Materialien, sowohl leitenden als auch nicht-leitenden.
- Bearbeitung von Glas, Keramik, Wolfram und anderen harten Carbiden, Edelsteinen wie synthetischem Rubin.
- Gewindeschneiden in Bauteilen aus harten Metallen und Legierungen durch approximatives Drehen und Verschieben entweder des Werkstücks oder des Werkzeugs.
- Herstellung von Ziehwerkzeugen aus Wolframcarbid und Diamant sowie Werkzeugen für Schmiede- und Extrusionsprozesse.
- Ermöglicht Zahnärzten, Bohrungen beliebiger Form in Zähnen ohne Schmerzen durchzuführen.
Vor- und Nachteile der Ultraschallbearbeitung
Vorteile
- Spröde, nicht-leitende, harte und fragile Materialien können alle mittels Ultraschallbearbeitung zerspant werden.
- Da während dieses Bearbeitungsprozesses keine Wärme entsteht, kommt es zu sehr geringen oder gar keinen physikalischen Veränderungen am Werkstück.
- Nichtmetalle, die aufgrund schlechter elektrischer Leitfähigkeit nicht durch EDM oder ECM bearbeitet werden können, lassen sich sehr gut durch Ultraschallbearbeitung zerspanen.
- Es ist ein gratfreier und verzugsfreier Prozess.
- Es kann in Kombination mit anderen modernen Technologien wie EDM, ECG und ECM eingesetzt werden.
- Während des Betriebs entsteht kein Lärm.
- Sowohl qualifizierte als auch unqualifizierte Bediener können die für diese Bearbeitung verwendeten Geräte bedienen.
- Es ist möglich, eine hohe Genauigkeit bei gleichzeitig hoher Oberflächengüte zu erreichen.
- Unabhängig von seiner Leitfähigkeit kann jedes Material bearbeitet werden.
Nachteile
- Wegen des Mikro-Abtrags- oder Erosionsmechanismus ist der Materialabtrag langsam.
- Die Sonotrodenspitze nutzt sich schneller ab.
- Tieflochbearbeitung ist mit dieser Methode aufgrund der Unfähigkeit des abrasiven Schlamms, zum Boden des Lochs zu fließen, schwierig (außer bei rotierender Ultraschallbearbeitung).
- Nur Materialien mit einer Härte von mindestens 45 HRC können mittels Ultraschallvibrationsbearbeitung zerspant werden (HRC: Rockwell-Skala zur Messung der Materialhärte).
Grenzen der Ultraschallbearbeitung
Verfahrensgrenzen: Die wesentliche Einschränkung ist die vergleichsweise niedrige Metallabtragsrate. Die maximale Metallabtragsrate beträgt 3 mm³/s bei hohem Energieverbrauch. Die Tiefe zylindrischer Bohrungen ist derzeit auf das 2,5-fache des Werkzeugdurchmessers begrenzt. Werkzeugverschleiß vergrößert den Bohrungswinkel, während scharfe Ecken abgerundet werden. Dies bedeutet, dass ein Werkzeugwechsel für die Herstellung präziser Sacklöcher unerlässlich ist. Zudem ist das Verfahren in seiner gegenwärtigen Form auf die Bearbeitung verhältnismäßig kleiner Flächen beschränkt.
Das in der USM verwendete Werkzeugmaterial sollte zäh und duktil sein. Schwierigkeiten bei sehr duktilen Metallen wie Aluminium lassen sich auf die kurze Werkzeugstandzeit zurückführen. Dieses Problem kann durch die Verwendung von niedriglegiertem Stahl und Edelstahl als Werkzeugmaterial behoben werden.
Experimentelle Untersuchungen haben gezeigt, dass die Metallabtragsrate mit dem Verhältnis von Werkstückhärte zu Werkzeughärte abnimmt. Steigt also die Werkstückhärte, muss auch die Werkzeughärte erhöht werden.
Die Wahl des Werkzeugmetalls ist eine der wichtigsten Entscheidungen zur Optimierung von Metallabtrag und Werkzeugkosten. Die Massenlänge des Werkzeugs bereitet ebenfalls Schwierigkeiten, da das Werkzeugmaterial einen Großteil der Ultraschallenergie absorbiert und so den Wirkungsgrad verringert. Längere Werkzeuge führen zu Überlastung. Auch die Korngröße und der abrasive Schlamm müssen die korrekte Dimension aufweisen. Es wurde beobachtet, dass die Bearbeitungsrate abnimmt, wenn die Korngröße größer oder kleiner als die Schwingungsamplitude ist.
Bei der Wahl des Korns für die Feinbearbeitung sollte keine Überlappung mit den für das Schruppen angegebenen Körnungen auftreten. Beim Bohren tiefer Löcher sind spezielle Techniken zur Schlammzufuhr durch den Werkzeughalter erforderlich, da sonst eine Ansammlung von Kornpartikeln im Loch die weitere Bearbeitung behindert.
Zwangs-zirkulation, abwechselndes Mischen größerer und kleinerer Körner, Absaugung sind einige der vielen wirksamen Methoden, um dieses Tieflochbearbeitungsproblem zu lösen.
Neuere Entwicklungen in der Ultraschallbearbeitung
Neuentwicklung: Kürzlich hat eine neue Entwicklung in der Ultraschallbearbeitung stattgefunden, bei der ein mit Diamantstaub imprägniertes Werkzeug verwendet wird und kein Schlamm mehr benötigt wird. Das Werkzeug wird mit Ultraschallfrequenz oszilliert und gleichzeitig rotiert. Falls eine Rotation des Werkzeugs nicht möglich ist, kann das Werkstück rotiert werden.
Diese Innovation hat die Nachteile des konventionellen Verfahrens beim Tieflochbohren beseitigt. So können die Bohrungsmaße innerhalb von ± 0,125 mm gehalten werden. Bohrungen bis 75 mm Tiefe wurden in Keramik ohne Rückgang der Bearbeitungsrate gebohrt, wie sie im konventionellen Prozess auftritt.
Häufig gestellte Fragen
Bei der Ultraschallbearbeitung wird das Material entfernt durch:
- A. Verwendung von abrasivem Schlamm zwischen Werkzeug und Werkstück
- B. Direkter Kontakt des Werkzeugs mit dem Werkstück
- C. Halten eines Elektrolyten zwischen Werkstück und Werkzeug in einem sehr kleinen Spalt
- D. Erosion durch sich schnell wiederholende Funkenentladungen zwischen Werkzeug und Werkstück
Antwort: Option A
Ultraschallbearbeitung (USM) ist die Materialabtragung durch die abreibende Wirkung von körnig beladenem flüssigem Schlamm, der zwischen Werkstück und einem senkrecht zum Werkstück schwingenden Werkzeug mit einer Frequenz oberhalb des hörbaren Bereichs zirkuliert.
Die Funktion der Wandler in der Ultraschallbearbeitung ist:
- A. Umwandlung mechanischer Energie in Wärme
- B. Umwandlung elektrischer Energie in Wärme
- C. Umwandlung elektrischer Energie in mechanische Schwingungen
- D. Umwandlung mechanischer Energie in elektrische Energie
Antwort: C
Der Wandler wandelt den Wechselstrom in eine mechanische Schwingung um. In der Ultraschallbearbeitung wurden zwei Arten von Wandlern verwendet: piezoelektrische oder magnetostriktive. Magnetostriktion ist ein Effekt, der bewirkt, dass ein Material seine Form leicht ändert, wenn sich das magnetische Feld durch es ändert.
Bei der Ultraschallbearbeitung bewegt sich das Werkzeug:
- A. in Querrichtung
- B. in Längsrichtung
- C. schwingt in Querrichtung
- D. schwingt in Längsrichtung
Antwort: D
Dies waren alle Informationen zum Ultraschallbearbeitungsverfahren, seiner Funktionsweise, den Prinzipien, Vor- und Nachteilen. Wenn Ihnen der Artikel gefallen hat, teilen Sie ihn bitte mit Ihren Freunden und geben Sie Ihr Feedback in den Kommentaren unten.
Industrietechnik
- Honen-Prozess: Definition, Aufbau, Funktionsweise, Vorteile und industrielle Anwendungen
- Chemisches Bearbeiten: Präzise Metallabtragung ohne Spannungen
- Ultraschallbearbeitung erklärt: Funktionsweise & Hauptanwendungen
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- Ultraschallschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Komponenten, Mechanik, Anwendungen & Grenzen
- Wasserstrahlschneiden (WJM): Prinzip, Ausrüstung, Vorteile & industrielle Nutzung
- Der Cupola-Ofen: Aufbau, Betrieb & Anwendungen erklärt
- Ultraschallbearbeitung: Prinzipien, Prozess und zentrale Vorteile
- Ultraschallbearbeitung (USM): Aufbau, Prozess, Anwendungen & Vorteile – PDF-Leitfaden