



Wasserstrahlschneiden (WJM): Prinzip, Ausrüstung, Vorteile & industrielle Nutzung
Was ist Wasserstrahlschneiden (Water Jet Machining – WJM)?
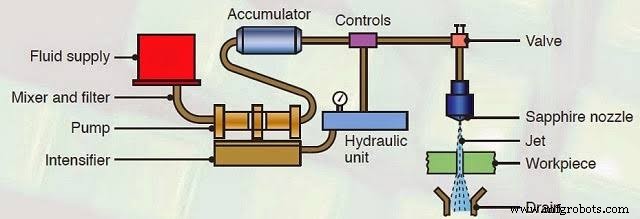
Nicht-traditionelles Trennverfahren: Hochgeschwindigkeits-Wasserstrahl (200–400 MPa) schneidet Werkstück. Reines Wasser (Pure WJM) für weiche Werkstoffe; mit Schleifmittelzusatz (AWJM – Abrasive Water Jet Machining) für harte Metalle, Keramik, Verbundwerkstoffe. Natürliche Wassererosion technisch genutzt. Kinetische Energie → Druckenergie im Aufprallpunkt → Spannungsüberhöhung → Materialausbruch.
Anlagenkomponenten
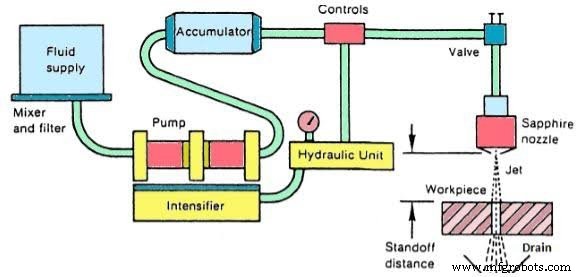
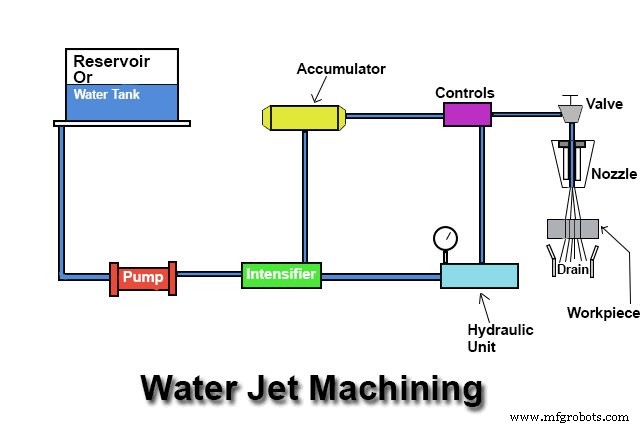
- Wasserspeicher (Reservoir): Über dem System für druckstabile Zufuhr.
- Hydraulikpumpe: 30 kW E-Motor → Öldruck bis 117 bar → treibt Intensifier.
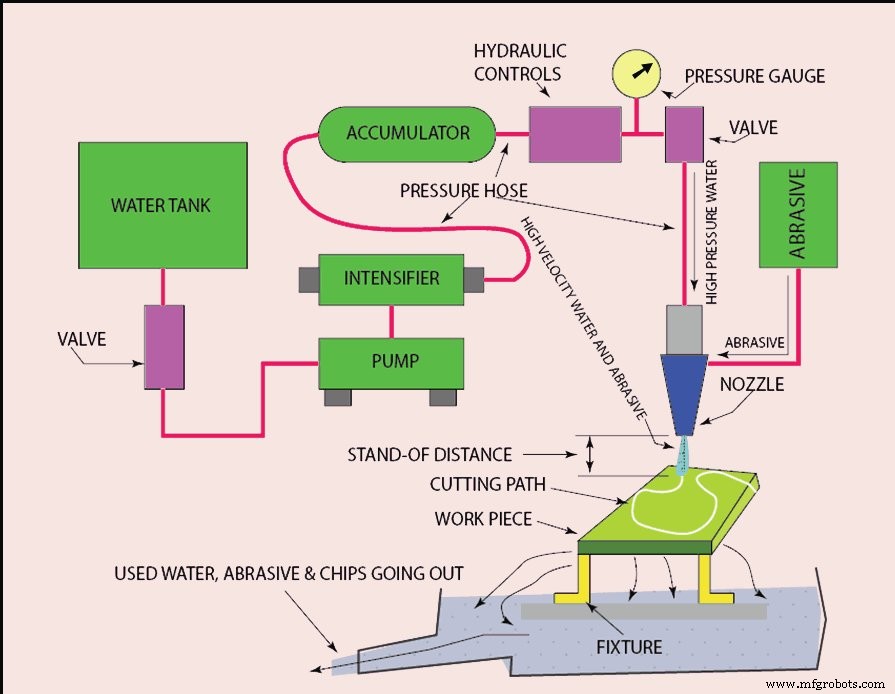
- Intensifier (Druckverstärker): Nimmt Wasser bei ~4 bar, verdrängt es über Akkumulator auf 3000–4000 bar. Hydrauliköl bewegt Kolben im Intensifier.
- Akkumulator: Puffert Hochdruckwasser, glättet Druckschwankungen (Kolbenumkehr). Nutzt Wasserkompressibilität (12 % bei 3800 bar).
- Hochdruckleitung: 6–14 mm Ø, flexibel für Schneidkopf-Bewegung. Manuelle/Fernsteuer-Ventil.
- Düse (Nozzle): Druck- → kinetische Energie. Rubin/Diamant-Spitze (Verschleißschutz).
- Steuerventil: Regelt Druck & Durchfluss, leitet an Durchflussregler.
- Durchflussregler: Feinjustage Volumenstrom → Düse.
- Auffangbehälter (Catcher): Sammelt Späne/Wasser, dämpft Lärm (105 dB → unterschallig).
Prozessablauf
Pumpe → Intensifier (4 bar → 3800 bar) → Akkumulator → Steuerventil (Druck → kinetisch) → Durchflussregler → Düse (v ~900 m/s, überschall) → Werkstück. Kinetische Energie → Druckspannung → Rissbildung → Materialabtrag. Abgetragene Partikel mit Wasser mitgeführt → Auffang → Aufbereitung/Kreislauf.
Vor- & Nachteile
Vorteile
- Mehrachsiges Schneiden (3D/5-Achs).
- Keine Wärmeeinflusszone (HAZ).
- Schnittstart überall – kein Vorloch.
- Minimale Benetzung.
- Keine Verformung der Restwerkstück.
- Minimaler Grat.
- Kein Werkzeugverschleiß (kein Nachschärfen).
- Umweltfreundlich (keine giftigen Dämpfe, Öle).
- Kein luftgetragener Gefahrstoffstaub / Entsorgungsproblem.
- Mehrkopf-Bearbeitung, einfache Spanntechnik → Rüstzeit & Kosten ↓.
- Entfall Nachbearbeitung (Schleifen/Polieren).
- Schmaler Schnittspalt → enges Nesting (Materialausnutzung ↑).
- Ideal für Near-Net-Shape Vorformung.
- Perfekt für laserreflektierende Metalle (Cu, Al).
- Präzises Schneiden weicher Werkstoffe.
- Sehr dicke Schnitte: Ti 383 mm, Inconel 307 mm.
Nachteile / Limitationen
- Nicht für Massenfertigung (hoher Wartungsaufwand).
- Sehr hohe Investitionskosten.
- Extrem dicke Werkstücke nicht bearbeitbar.
- Reines WJM nur für weiche Werkstoffe; AWJM begrenzt dicke harte Werkstoffe.
Anwendungsbereiche
- Branchen: Bergbau, Automotive, Luftfahrt – Schneiden, Formen, Entgraten.
- Materialien: Gummi, Textil, Kunststoff, Schaum, Leder, Composites, Fliesen, Stein, Glas, Lebensmittel, Metall, Papier (WJM/AWJM).
- WJM: Dünne Bleche, Folien, Holz, NE-Metalle, Textilien, Honeycomb, Polymere, Leder, Frosterzeugnisse.
- AWJM: Dicke Stahl-/Alu-Platten, verstärkte Kunststoffe, MMC/CMC, Schichtverbunde, Stein, Glas.
- Nebenbearbeitung: Lackentfernung, Spannungsarmglühen (Peening), Reinigung, Chirurgie. Bohren, Taschenfräsen, Drehen, Reiben mit AWJM möglich.
Praxiswissen & FAQ
- Produkte: Verzahnungen, Automotive, Elektro, Großbaugruppen, Prototypen, Kunstobjekte.
- Nachhaltigkeit: Keine Kühl-/Schmieröle, keine thermischen Emissionen, Granat inert & ungiftig, minimaler Metallverlust.
- Präzision: Toleranzen bis 0,025 mm (0,001″); typisch 0,075–0,125 mm. > 25 mm Dicke: 0,125–2,5 mm. Herstellerabhängig.
- Druck: 50.000–60.000 psi (345–415 MPa); Neuanlagen bis 90.000 psi (620 MPa). Düse 5–15 µm (Saphir/Diamant). Strahl überschallig, Durchfluss ~0,5 gal/min.
- Sicherheit: Strahleintritt in Haut, Fliegende Partikel, Lärm (Gehörschutz). Enge Räume, Absturzgefahr, Augen/Atemwege, Stromschlag, Gefahrstoffe.
MCQ (Auswahl)
F: Schlüsselelement für Materialabtrag? A: Wasserstrahl (c).
F: Kein WJM-Bauteil? A: Wandler (Transducer) (a).
F: Strahlgeschwindigkeit? A: ~900 m/s (d).
F: Was kann AJM nicht bearbeiten? A: Weiche Werkstoffe (a).
Wasserstrahlschneiden: Vielseitiges, umweltfreundliches Trennverfahren ohne Thermik – von der Lebensmittelindustrie bis zur Titan-Luftfahrtstruktur. Fragen? Kommentieren. Teilen & abonnieren.
Industrietechnik
- 3D-Druck verstehen: Prinzipien, Verfahren und zentrale Anwendungen
- Wasserstrahl- & Abrasivwasserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Komponenten, Mechanik, Anwendungen & Grenzen
- Abrasiv-Wasserstrahlschneiden: Präzisionsschneiden für die moderne Fertigung
- Ultraschallbearbeitung: Prinzipien, Prozess und zentrale Vorteile
- Delrin-Zerspanung meistern: Expertentipps, Vorteile & Schlüsselanwendungen
- PEEK-Zerspanung: Expertentipps, Vorteile und praxisnahe Anwendungen