



Abrasivstrahlbearbeitung (AJM): Komponenten, Mechanik, Anwendungen & Grenzen
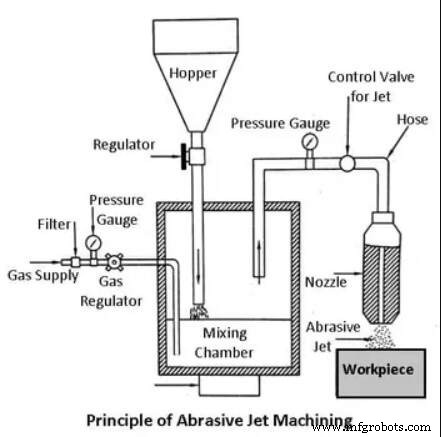
Abrasivstrahlbearbeitung (Abrasive Jet Machining – AJM)
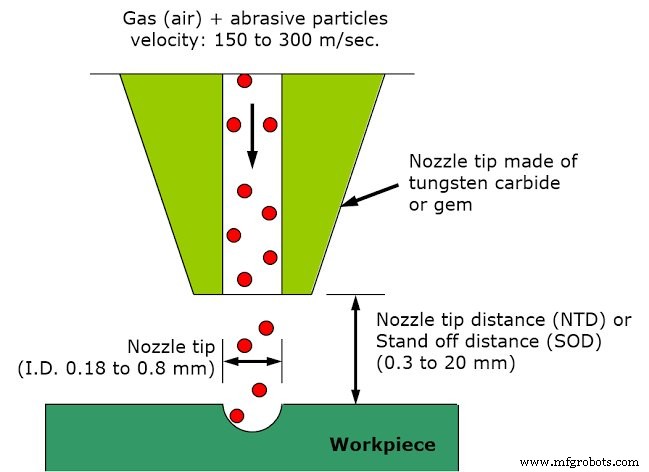
Nicht-traditionelles Trenn-/Bearbeitungsverfahren: Fokussierter Strahl aus Schleifkörnern (Al₂O₃, SiC, 10–50 µm) in Hochdruckgas (N₂, CO₂, Druckluft; 2–8 bar) durch Düse (0,2–0,8 mm) auf Werkstück. Abtrag durch Erosion bei Teilchengeschwindigkeiten 150–300 m/s. Keine thermische Beeinflussung – ideal für hitzeempfindliche, spröde, harte Werkstoffe.
Funktionsprinzip
Hochgeschwindigkeits-Schleifstrahl trifft Werkstück → Mikroausbrüche → neuer Werkstoff exponiert. Hauptanwendungen: Dünne Abschnitte harter Legierungen, hitzeempfindliche Werkstoffe, feine Bohrungen, Entgraten, Ätzen, Polieren.
Anlagenkomponenten
- Gasversorgung: N₂, CO₂, Druckluft (2–8 bar). Kein O₂ (Oxidationsgefahr).
- Filter: Reinigt Gas von Verunreinigungen.
- Manometer: Überwacht/regelt Betriebsdruck (bestimmt Schnitttiefe & Kraft).
- Mischkammer: Schleifpulperdosierung über Vibrator (50 Hz) → homogenes Gas-Schleifmittel-Gemisch.
- Düse: Wandelt Druckenergie in kinetische Energie (100–300 m/s). Hartmetall (WC), korrosionsbeständig, rund/rechteckig, gerade/gewinkelt.
- Schleifmittel: Al₂O₃ (12, 20, 50 µm – Schneiden, Reinigen, Entgraten), Dolomit (200 Mesh – Ätzen, Polieren), Natron (27 µm – weiche Werkstoffe). Wahl nach Abtragsrate, Werkstoff, Genauigkeit.
- Werkstück: Abtragsrate abhängig von Düsen-Ø, Gas-Schleifmittel-Gemisch, Härte (Werkzeug & Werkstück), Korngröße, Strahlgeschwindigkeit, Stand-off-Distanz. Typisch: Glas 16 mm/min.
- Regler: Steuert Druckluftdurchsatz.
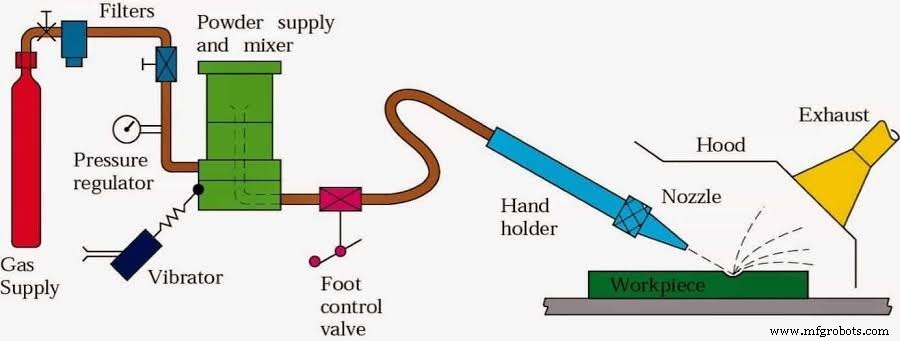
Prozessablauf
Gas → Filter → Regler → Mischkammer (Schleifmittel + Vibration) → Düse (0,45 mm WC, 150–300 m/s) → Werkstück. Masken (Cu, Glas, Gummi) begrenzen Strahl auf Kontur → komplexe Geometrien. Absaugung Pflicht (Staub, Gesundheit). Stand-off ~0,81 mm. Relativbewegung manuell/CNC (Nocken, Pantograf, Tracer).
Anwendungen
- Bohren, Nuten, Reinigen, Entgraten, Polieren.
- Präzisionsteile: Querbohrungen, Nuten, Gewinde (Hydraulikventile, Flugzeug-Kraftstoffsysteme, Medizintechnik).
- Komplexe Formen in spröden/dünnen/schwer zerspanbaren Werkstoffen.
- Isolationsabstreifen & Drahtreinigung ohne Leiterangriff.
- Mikro-Entgraten Kanülen.
- Glasmattieren, Leiterplatten-Trimmen, Hybrid-Widerstände, Kondensatoren, Si, GaAs.
- Schichtentfernung & Reinigung konturierter Flächen.
- Glas, Keramik, Feuerfest – günstiger als Ätzen/Schleifen.
- Widerstandsschichten-Reinigung.
- Entgraten Kleinteile (Spritzguss, Schmieden).
- Gravur auf ESG (Autoscheiben).
- Formen- & Kavitätenreinigung.
- Korrosion, Lack, Kleber entfernen.
Vor- & Nachteile
Vorteile
- Kaltes Verfahren → ideal für spröde/hitzeempfindliche Werkstoffe (Glas, Quarz, Saphir, Keramik).
- Bearbeitet Superlegierungen & Feuerfeste.
- Chemisch inert zu allen Werkstoffen.
- Kein Werkzeugwechsel.
- Scharfe Ecken & komplexe Konturen möglich.
- Keine Kaltverfestigung.
- Kein Vorloch nötig (vs. Draht-EDM).
- Hoher Materialausnutzungsgrad.
- Dünne Werkstoffe bearbeitbar.
- Hohe Oberflächengüte erreichbar.
Nachteile
- Niedrige Abtragsrate.
- Streuabtrag unvermeidbar (Genauigkeit ±0,1 mm).
- Konizität (Taper) bei Tiefbohrungen.
- Schleifmittel kann sich in Oberfläche einbetten.
- Absauganlage zwingend (Staub, Gesundheit).
- Weiche Werkstoffe nicht bearbeitbar (Einbettung → schlechte Oberfläche).
- Quarzstaub-Gefahr (Silikose).
- Druckluft trocknen/entölen.
- Geringe Prozesskapazität (niedrige Abtragsrate).
- Düsenstandzeit begrenzt (~300 h).
- Schleifmittel nicht wiederverwendbar (Verschleiß, Verunreinigung, Verstopfung).
- Kurze Stand-off → Düsenschaden.
- Streuung des Strahls → Genauigkeitsverlust.
- Tiefe Bohrungen konisch.
- Umweltbelastung (Staub, Lärm).
- Schleifmittel in Luft → Gefahrenbereich.
Einflussfaktoren auf Abtragsrate (MRR)
- Korngröße & Massestrom: MRR steigt mit Massestrom bis Optimum, dann fällt er (Gas-Massenstrom sinkt, Mischungsverhältnis ungünstig).
- Gas-Austrittsgeschwindigkeit & Teilchendichte: vgas sinkt mit steigender Teilchendichte (kinetische Energie für Teilchenbeschleunigung).
- Mischungsverhältnis: Höherer Schleifmittelstrom → niedrigere Teilchengeschwindigkeit → weniger Erosionsenergie.
- Düsendruck: Höherer Druck → höherer Gas- & Schleifmittelstrom → höhere MRR.
Warum Schleifmittel nicht wiederverwenden?
- Verschleißpartikel (Werkstoff) verunreinigen Schleifmittel.
- Schneidkanten stumpf → Wirksamkeit sinkt.
FAQ & MCQ (Auswahl)
F: Womit wird Material bei AJM abgetragen? A: Mechanische Abrasion (Erosion).
F: MRR steigt mit… A: Stand-off-Distanz (bis Optimum).
F: Welche Werkstoffe? A: Glas, Keramik, harte & superharte Materialien – alle genannten.
AJM: Nischenverfahren für Präzision an harten/spröden Werkstoffen ohne Thermik. Fragen? Kommentieren. Teilen & abonnieren.
Industrietechnik
- Honen-Prozess: Definition, Aufbau, Funktionsweise, Vorteile und industrielle Anwendungen
- Plasma-Lichtbogenbearbeitung (PAM): Prinzip, Komponenten & Einsatzgebiete
- Ionenstrahlbearbeitung (IBM): Prinzip, Prozess & Industrielle Anwendungen
- Schleuderschneiden (AJM): Funktionsweise & Hauptvorteile
- Wasserstrahl- & Abrasivwasserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- Wasserstrahlschneiden (WJM): Prinzip, Ausrüstung, Vorteile & industrielle Nutzung
- Abrasiv-Wasserstrahlschneiden: Präzisionsschneiden für die moderne Fertigung