



Gewindefräsen vs. Gewindebohren: Experten-Vergleich von Vor‑, Nachteilen & Performance
Viele Zerspaner betrachten Gewindefräsen als die bevorzugte Methode zur Erzeugung von Innengewinden. Gewindebohren hingegen ist deutlich schneller, gilt als einfacher einzurichten und erfordert generell günstigere Schneidwerkzeuge.
Beim Vergleich von Bearbeitungsmethoden ist es jedoch immer am besten, mit Experten zu sprechen, die beide Verfahren kennen. Marlon Blandon, Produktmanager Gewindefräser bei EMUGE Corp., und Kyle Matsumoto, Produktmanager bei OSG, verbringen ihre Tage damit, über Gewinde und die beste Art zu deren Schneiden, Formen oder Fräsen nachzudenken.
Hier diskutieren Blandon und Matsumoto die Vor‑ und Nachteile dieser beiden Gewindeschneidmethoden.
Werkzeuggröße und Verfügbarkeit
Es gibt eine riesige Auswahl an Gewindebohrern. Allein bei geraden Nutengewindebohrern finden Sie Werkzeuge für winzige #000‑120‑Gewinde bis hin zu Werkzeugen für 1‑1/2″‑6‑Gewinde – letztere kaum mit etwas anderem als einer hochleistungsfähigen, getriebelastigen Spindel zu treiben.
Im Vergleich dazu ist beim Gewindefräsen der Himmel die Grenze. Fräser für diese und praktisch jede andere Gewindegröße sind problemlos verfügbar, ohne Bedenken hinsichtlich Spindeldrehmoment.
Schnittgeschwindigkeit
Mit einem Vollprofil‑1/4″‑20‑Gewindefräser in Baustahl benötigen Sie etwa 10 Sekunden für das Einrampen, einen vollen Kreis und das Ausfahren. Ein Ein-Ebenen-Gewindefräser dauert jedoch deutlich länger, da der Fräser für jede Steigung einen vollständigen Umlauf machen muss.
Dasselbe Gewinde per Schneid- oder Rollgewindebohren auf einem Bohr-/Gewindezentrum oder einem CNC-Bearbeitungszentrum mit einem EMUGE Speedsynchro-Gewindebohrkopf dauert vielleicht eine oder zwei Sekunden, vielleicht weniger, pro Loch.
Siehe MSCs Gewindebohrer-Tabelle, um die richtige Schraubengröße zu finden
Bearbeitungsflexibilität
Während Gewindebohren beim Tempo den ersten Preis gewinnt, liegt es bei der Bearbeitungsflexibilität weit hinten. Jede der vier Dutzend Schraubengrößen im ANSI-Gewindechart erfordert ihren eigenen Gewindebohrer. Addieren Sie dazu die Notwendigkeit von Grundbohrern, Durchgangsbohrern, Formgewindebohrern, geraden Nuten, Spiralnut und Spiralspitze – mit verschiedenen H‑Größen für jede – und Sie sehen, warum Gewindebohrer der Albtraum eines Werkzeuglagerverwalters sind.
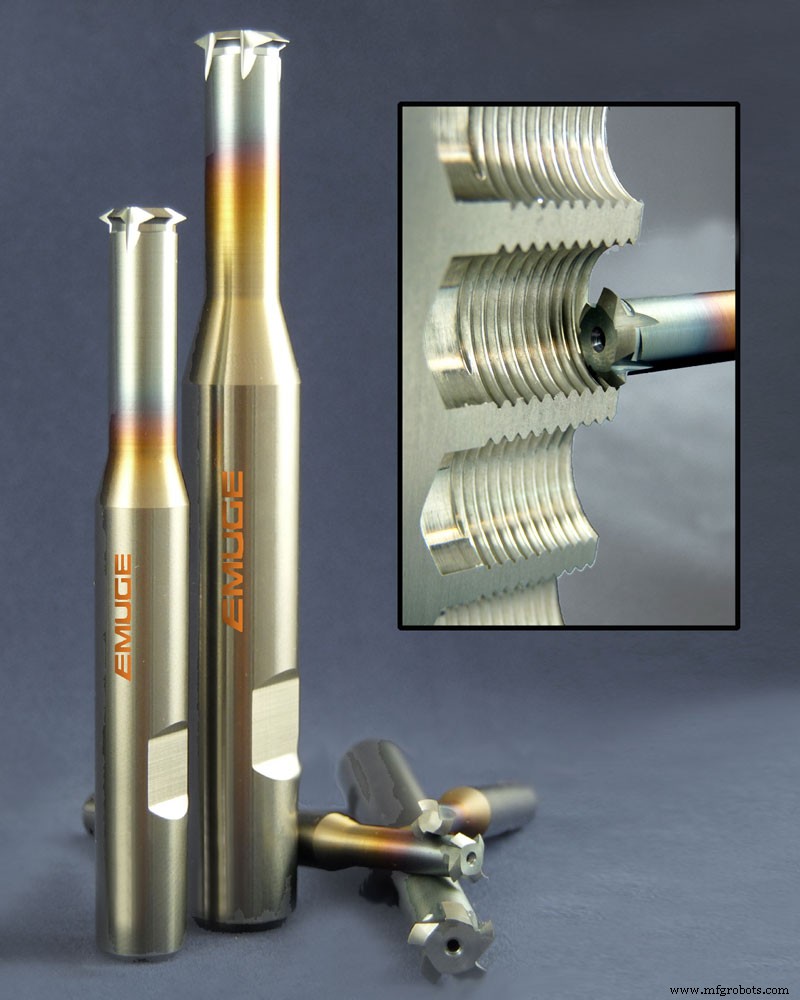
Im Gegensatz dazu kann ein Ein-Ebenen-Gewindefräser all diese Gewindebohrer ersetzen – sofern Lochgröße und -tiefe es zulassen.
Aufgabeneinfachheit
Mit Flexibilität kommt jedoch etwas mehr Komplexität. Gewindefräsen rampet in den Schnitt ein und aus, und zähe Materialien benötigen eventuell einen „Federpass“, um Werkzeugdurchbiegung auszugleichen. Der richtige Vorschub muss eingestellt werden, bestimmt vom Außendurchmesser des Gewindefräsers und nicht von seinem programmierten Werkzeugpfad, der kleiner ist. Dennoch können CAM-Systeme all diese Berechnungen mühelos bewältigen, genauso wie ein erfahrener manueller Programmierer. Gewindefräsen ist nicht mehr der große Aufwand, den es einmal war.
Ein Gewindebohren erfordert nichts weiter als einen passenden Werkzeughalter, einen Standard-CNC-Gewindezyklus und einen Gewindebohrer, der für eine bestimmte Gewindegeometrie und Werkstückwerkstoff ausgelegt ist. Reinstecken, ein paar Parameter setzen – und die Chancen stehen gut, dass das erste Teil gut ist.
Weitere Überlegungen
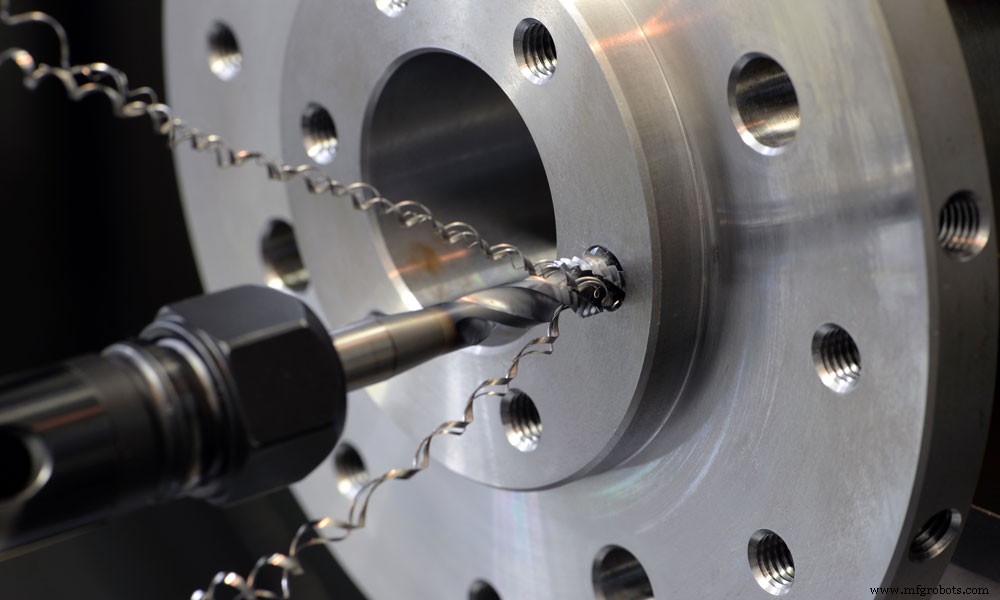
EMUGEs Blandon weist darauf hin, dass Gewindefräsen eine deutlich bessere Spankontrolle bietet als Gewindebohren. Das ist ein signifikanter Aspekt bei großen oder tiefen Gewinden in duktilen Materialien, wo Späne meterlang werden können. OSGs Matsumoto sagt, Form- oder Rollgewindebohrer eliminieren dieses Problem, erzeugen aber höhere Gewindebohrkräfte. Beide Hersteller bieten Gewindebohrer mit variabler Spiralgeometrie, um Späne „schön und kompakt“ zu machen, wie Matsumoto sagt.
Blandon und Matsumoto empfehlen zudem den richtigen Werkzeughalter. Fürs Gewindebohren hat OSG seinen SynchroMaster, EMUGE bietet eine Reihe synchroner Gewindebohrköpfe. Fürs Gewindefräsen sollte ein Werkzeughalter verwendet werden, der hohen Radialkräften standhält. ER-Spannzangenfutter sollten, wenn möglich, vermieden werden – besonders beim Fräsen gehärteter oder nickelbasierter Werkstoffe oder bei Verwendung von Vollprofilfräsern; stattdessen Schrumpffutter oder ein hochwertiges mechanisches Spannsystem wie EMUGEs FPC Tool Holding System wählen.
Generell liefert Gewindefräsen höherwertige Gewinde, und die Gefahr, ein teures Teil durch einen Werkzeugbruch zu verschrotten, ist geringer.
Das Fazit? Für High‑Mix‑Low‑Volume‑Metallbearbeitungsbetriebe – besonders solche, die eine Vielzahl von Werkstoffen bearbeiten – gewinnt Gewindefräsen. Wo Zykluszeit das oberste Kriterium ist, ist Gewindebohren wahrscheinlich der Weg.
Finden Sie Gewindebohren oder Gewindefräsen effektiver für Ihr Geschäft? Teilen Sie Ihre Erkenntnisse in den Kommentaren.
Industrietechnik
- Druckguss: Vorteile, Herausforderungen und Schlüsselerkenntnisse für Hersteller
- Fracking erklärt: Prozess, Geschichte & die Debatte um die Auswirkungen
- Ladder Logic 102: Vorteile, Nachteile & Einsatzgebiete
- Oxyfuel-Schneiden erklärt: Prozess, Vor- & Nachteile
- Polyurethan entdecken: Typen, Anwendungen und warum es die moderne Industrie dominiert
- Der beste Dichtstoff: Polyurethan, Silikon oder Gummi? Klare Entscheidungshilfe
- Hochleistungskeramik: Vorteile, Herausforderungen und industrielle Anwendungen
- Sollten Sie Ihre Pumpe beschichten? Vor- und Nachteile abwägen
- Technologie in der Fertigung: Vorteile, Herausforderungen und Zukunftsaussichten
- Gängige CNC-Gewindebearbeitungstechniken erklärt