



Gängige CNC-Gewindebearbeitungstechniken erklärt
Gewindebearbeitung ist eine der wichtigsten Anwendungen von CNC-Bearbeitungszentren. Die Qualität und Effizienz der Gewindefertigung beeinflusst direkt die Teilequalität und damit die Produktionseffizienz des Bearbeitungszentrums. Mit der Leistungssteigerung von CNC-Bearbeitung und der Verbesserung von Schneidwerkzeugen entwickeln sich Gewindemethoden ständig weiter – Genauigkeit und Effizienz steigen stetig. Damit Technologen die passende Gewindebearbeitungsmethode wählen können, um Produktionseffizienz zu steigern und Qualitätsunfälle zu vermeiden, werden hier die in der Praxis häufig genutzten Gewindebearbeitungsmethoden an CNC-Bearbeitungszentren zusammengefasst.
Die häufigste Methode – Gewindeschneiden mit Gewindebohrer (Tap Processing)
Klassifikation und Eigenschaften des Gewindebohrens
Die Bearbeitung von Gewindebohrungen mit Gewindebohrern ist das gängigste Verfahren. Hauptsächlich geeignet für kleine Gewindedurchmesser (D < 30 mm) und geringe Anforderungen an die Bohrungslagen-Genauigkeit.

In den 1980er Jahren nutzten alle Gewindebohrungen flexible Gewindeschneidmethoden: Spannfutter mit axialer Kompensation glichen den Vorschubfehler aus, der durch asynchrone Vorschub- und Spindeldrehzahl entstand, um den korrekten Steigungswinkel zu gewährleisten. Diese flexiblen Spannfutter hatten komplexe Struktur, hohe Kosten, waren anfällig für Schäden und wiesen geringe Bearbeitungseffizienz auf. In jüngster Zeit hat sich die Leistung von CNC-Bearbeitungszentren stetig verbessert, und starres Gewindeschneiden (Rigid Tapping) ist zur Standardausstattung geworden.
Daher ist starres Gewindeschneiden heute die häufigste Gewindebearbeitungsmethode. Der Gewindebohrer wird in ein starres Spannfutter (Federspannzange) eingespannt, und der Spindelvektor sowie die Spindeldrehzahl werden von der Maschine synchron gesteuert. Im Vergleich zum flexiblen Spannfutter: einfachere Struktur, niedrigerer Preis, breiterer Einsatzbereich. Zudem kann das Spannfutter neben Gewindebohrern auch Fräser, Bohrer und andere Werkzeuge aufnehmen – was Werkzeugkosten senkt. Gleichzeitig wird starres Gewindeschneiden oft für Hochgeschwindigkeitsbearbeitung genutzt, was die Effizienz des Bearbeitungszentrums steigert und Fertigungskosten senkt.
Bestimmung des Gewindebohrungs-Vorlochs vor dem Gewindeschneiden
Die Bearbeitung des Vorlochs hat großen Einfluss auf die Standzeit des Gewindebohrers und die Gewindequalität. Generell wird der Bohrdurchmesser nahe der oberen Toleranzgrenze des Vorlochdurchmessers gewählt.
Beispiel: M8-Gewindebohrung – Vorlochdurchmesser Ø6,7+0,27 mm, Bohrer Ø6,9 mm. Dadurch wird der Bearbeitungszuschlag für den Gewindebohrer reduziert, die Belastung verringert und die Standzeit erhöht.
Wie wählt man den richtigen Gewindebohrer?
Bei der Auswahl muss zunächst der passende Gewindebohrer zum zu bearbeitenden Material gewählt werden. Werkzeughersteller bieten verschiedene Gewindebohrertypen für unterschiedliche Materialien an – hier ist besondere Aufmerksamkeit geboten.
Im Vergleich zu Fräsern und Bohrern reagieren Gewindebohrer sehr empfindlich auf das Werkstückmaterial. Beispiel: Ein für Gusseisen gedachter Gewindebohrer an Aluminiumteilen eingesetzt, führt wahrscheinlich zu Gewindeausbrüchen, Fehlgängen oder sogar Werkzeugbruch – Ausschuss ist die Folge. Zweitens: Unterschied zwischen Durchgangs- und Sacklochgewindebohrern beachten. Durchgangsgewindebohrer haben längere Führungskehle und Späneauswurf nach vorne; Sacklochgewindebohrer kürzere Führung und Späneauswurf nach hinten. Bei Sacklöchern mit Durchgangsgewindebohrern kann die Gewindetiefe nicht gewährleistet werden. Weiterhin: Bei flexiblen Spannfuttern müssen Gewindebohrerschaftdurchmesser und Vierkantbreite zum Spannfutter passen; bei starrem Gewindeschneiden muss der Schaftdurchmesser dem Spannzangendurchmesser entsprechen. Kurz: Nur die richtige Gewindebohrerwahl sichert präzise CNC-Bearbeitung.
CNC-Programmierung für Gewindebohren
Die Programmierung ist relativ einfach. Moderne Bearbeitungszentren haben feste Gewindebohr-Unterprogramme, bei denen nur Parameter zugewiesen werden müssen. Beachten Sie: Unterschiedliche CNC-Steuerungen haben unterschiedliche Unterprogramm-Formate und Parameterbedeutungen. Beispiel SIEMENS 840C: Format G84 X_Y_R2_R3_R4_R5_R6_R7_R8_R9_R10_R13_ – nur diese 12 Parameter müssen bei der Programmierung zugewiesen werden.
Große & komplexe Lochgewinde – Gewindefräsen (Thread Milling)
Eigenschaften des Gewindefräsens
Gewindefräsen nutzt ein Gewindefräswerkzeug und die 3-Achs-Verknüpfung des Bearbeitungszentrums: X/Y-Kreisbogeninterpolation, Z-Lineareinsatz zum Gewindefräsen.
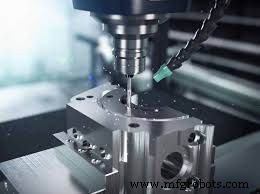
Gewindefräsen eignet sich besonders für große Lochgewinde und schwer zerspanbare Materialien. Hauptmerkmale:
- Hohe Bearbeitungsgeschwindigkeit, hohe Effizienz, hohe Präzision. Werkzeugmaterial meist Hartmetall – hohe Schnittgeschwindigkeit. Hohe Werkzeugherstellungsgenauigkeit – hohe Gewindepräzision.
- Großer Anwendungsbereich der Fräswerkzeuge. Bei gleichem Steigungswinkel – egal ob Links- oder Rechtsgewinde – reicht ein Werkzeug, was Werkzeugkosten senkt.
- CNC-Fräsen: Späne leicht abzuführen, Kühlung besser als bei Gewindebohrern. Besonders geeignet für Aluminium, Kupfer, Edelstahl und andere schwer zerspanbare Materialien.
- Ideal für große Teile und wertvolle Materialien – sichert Gewindequalität und Werkstücksicherheit.
- Kein Werkzeugführungskegel – geeignet für Sacklöcher mit kurzem Vorloch und Löcher ohne Unterschneidung.
Klassifikation der Gewindefräswerkzeuge
CNC-Fräswerkzeuge für Gewindefräsen lassen sich in zwei Typen unterteilen: Wendeschneidplatten-Fräser (maschinengespannte Hartmetallplatten) und Vollhartmetall-Fräser. Der Wendeschneidplatten-Fräser hat breiteren Anwendungsbereich: Gewindetiefe kleiner als Schneidenlänge oder größer. Vollhartmetall-Fräser werden allgemein für Gewindetiefen kleiner als Werkzeuglänge eingesetzt.
CNC-Programmierung für Gewindefräsen
Die Programmierung unterscheidet sich von anderen Werkzeugen. Falsche Programmierung führt leicht zu Werkzeugschaden oder Gewindefehlern. Bei der Erstellung beachten:
- Zuerst Gewindevorloch bearbeiten: kleine Durchmesser bohren, größere ausbohren für Vorlochgenauigkeit.
- Beim Ein- und Ausfahren Bogenbahn nutzen: meist 1/2 Kreis für Ein-/Ausfahrt, Z-Achse dabei 1/2 Steigung verfahren für korrekte Gewindeform. Werkzeugradius-Korrekturwert hier einbinden.
- X/Y-Kreisbogeninterpolation ein Kreis – Spindel verfährt eine Steigung in Z-Richtung, sonst Fehlgänge.
Alternative Methode – Einstechdrehen (Pick-and-Click / Single Point Threading)
Merkmale der Einstechmethode: Bei großen Gewindebohrungen an Gehäuseteilen, wenn keine Gewindebohrer oder Gewindefräser verfügbar sind, kann eine dem Drehen ähnliche Einstechmethode angewendet werden.
Industrietechnik
- CNC-Maschinen: Wichtige Einsatzbereiche in der modernen Fertigung
- Häufige CNC-Maschinen-Störungen und wie man sie verhindert
- Gängige Wartungsleiter-Typen: Eigenschaften und Einsatzbereiche
- Umfassender Leitfaden zu Rohrbiegetechniken
- Arten von Instandhaltungsmitarbeitern: Rollen, Verantwortlichkeiten und Kragenfarbe erklärt
- Lebensmittelverarbeitungsmaschinen: Überblick über Schlüsseltechnologien
- Schweißverfahren im Überblick: Typen, Funktionsweise und Anwendungen
- 5-Achs-CNC-Maschinen: Schlüsselanwendungen in verschiedenen Branchen
- Top 6 Präzisions-CNC-Zerspanungstechniken, die jeder Hersteller kennen sollte
- Die 7 Kernarten der Technologie im Überblick