



Werkzeughalter: Der Schlüssel zur maximalen Zerspanungsproduktivität
Präzise Werkzeugmaschinen und fortschrittliche Schneidwerkzeuge bieten gemeinsam herausragende Metallabtragsproduktivität. Doch das Bindeglied zwischen Schneidwerkzeug und Maschinenspindel – der Werkzeughalter – ist entscheidend, um diese Produktivität voll auszuschöpfen. Werkzeughersteller bieten eine Vielzahl von Werkzeughaltertypen an, die jeweils für optimale Leistung in bestimmten Zerspanungsanwendungen ausgelegt sind. Ein Zerspanungsbetrieb sollte seine Wahl der Werkzeughalter daher auf seine spezifischen Operationen und die gefertigten Teile stützen. Dennoch legen Betriebe oft minimalen Wert auf die Auswahl, Anwendung und Wartung von Werkzeughaltern, die am besten zu ihren spezifischen Produktionsanforderungen passen – während sie nach modernster Maschinentechnologie und Schneidwerkstoffen streben.
Nicht alle Halter sind gleich
Keine einzelne Werkzeugspannmethode ist für alle Anwendungen geeignet. Ein für Hochgeschwindigkeits-Schlichtoperationen ausgelegter Werkzeughalter verfügt typischerweise nicht über die Steifigkeit und Festigkeit, die für tiefes Schruppen von Rohguss erforderlich sind. Umgekehrt fehlt einem für Schruppbearbeitung konzipierten Halter meist die Wuchtqualität, um bei hohen Drehzahlen im Schlichtbetrieb ruhig zu laufen. Zudem können das robuste Design und der Umfang eines Schrupthalters den Zugang zu feinen oder tiefen Bauteilmerkmalen einschränken. Harte Werkstoffe erfordern Werkzeughalter mit erhöhter Festigkeit und Steifigkeit. Auch die Fähigkeit eines Werkzeughalters, Vibrationen zu dämpfen und Kühlschmierstoff zuzuführen, sind wichtige Auswahlkriterien.
Der Einsatz eines ungeeigneten Werkzeughalters kann zu Maßfehlern und Ausschuss sowie übermäßigem Verschleiß an Maschinenspindeln, kürzerer Standzeit und erhöhtem Werkzeugbruch führen. Bei unwichtigen Aufträgen kann ein preiswerter Werkzeughalter zufriedenstellende Ergebnisse liefern. Doch in Operationen, in denen reproduzierbare Präzision zwingend ist – und besonders dann, wenn der Ausschuss eines teuren Werkstücks die Teilemarge schmälert – bietet die Investition in anwendungsfokussierte, hochwertige Werkzeughalter eine günstige Versicherung gegen solche unvorhergesehenen Verluste.
Für manche Shopmanager ist der Einsatz langer Werkzeughalterversionen über verschiedene Anwendungen hinweg eine gültige Kostensenkungsstrategie. Dennoch maximiert die stets kürzeste mögliche Halterlänge die Steifigkeit, minimiert oberflächenverschlechternde Vibrationen und erhält die Standzeit.
Werkzeughalter machen weniger als zwei Prozent der Gesamtproduktionskosten aus. Selbst eine Halbierung dieses Kostenanteils bringt vernachlässigbare Einsparungen, während ein Ausschusswerkstück oder ein gebrochenes Werkzeug messbare finanzielle Auswirkungen hat. Premium-Werkzeuge und -Halter können die Metallabtragsraten für sofortigen Return on Investment steigern. Besonders in Branchen wie der Luftfahrtkomponentenfertigung, wo Prozessstabilität oberste Priorität hat, fokussieren sich viele Hersteller vor allem auf den Erwerb von Premium-Werkzeugen, um fehlerhafte Teile und Zeitverluste durch Fehlersuche und Produktionsstopps zu vermeiden. Luftfahrtfertiger nehmen sich typischerweiseextended Zeit, um neue Halterkonzepte zu validieren, bevor sie sie für die Produktion zertifizieren.
Werkstückfaktoren beeinflussen die Halterauswahl
Faktoren, die die Werkzeughalterwahl beeinflussen, sind die Zerspanbarkeit des Werkstückmaterials in jedem Auftrag sowie die Konfiguration des Endteils, die die benötigten Werkzeughalterabmessungen bestimmen kann, um bestimmte Konturen und/oder Merkmale zu erreichen. Dennoch sollten Werkzeughalter so einfach und benutzerfreundlich wie möglich sein, um Bedienfehler zu minimieren.
Unabhängig von der angewendeten Werkzeugspanntechnologie bestimmen die Steifigkeit einer Werkzeugmaschine, ihre Spindelleistung und die Fähigkeit, enge Toleranzen zu erzeugen, welche Operationen durchführbar sind. Der Versuch, mikrometergenaue Toleranzen auf einer verschlissenen Maschine zu erzielen, ist Zeitverschwendung.
Die Grundelemente einer Werkzeugmaschine spielen eine Schlüsselrolle – eine schnelle Maschine mit Lineargführungen nutzt Werkzeughalter für Hochgeschwindigkeitsanwendungen optimal, während Maschinen mit Führungsbahnen (Box Ways) Unterstützung für schwere Bearbeitung bieten. Eine Multitasking-Maschine nutzt die Fähigkeiten von Werkzeughaltern voll aus, die sowohl Drehen als auch Fräsen/Bohren in einer Aufspannung ermöglichen.
Die verwendete Bearbeitungsstrategie leitet ebenfalls die Werkzeughalterwahl. Beispielsweise können Betriebe Werkzeuge wählen, um die Produktivität bei High‑Speed‑Cutting (HSC) mit geringen Schnitttiefen zu maximieren, oder bei High‑Performance‑Cutting (HPC), das auf hohe Spanabfuhrraten bei Maschinen mit ausreichender Leistung, aber begrenzter Drehzahl, abzielt.
Geringe, reproduzierbare Rundlaufwerte sichern konstanten Werkzeugeingriff und reduzieren Vibrationen sowie maximieren die Standzeit. Wucht ist entscheidend, und ein hochwertiger Werkzeughalter sollte fein gewuchtet sein auf G2,5‑25.000 U/min (1 g·mm). Zerspanungsbetriebe können eigene Recherchen durchführen und sich mit ihren Werkzeuglieferanten beraten, um das oder die Werkzeugspannsysteme zu ermitteln, die ihre Produktionsbedürfnisse kosteneffizient abdecken.
Jeder Halter hat seine Nische
Ob einfaches Weldon-, Spannzangen-, Schrumpf-, mechanisches oder hydraulisches System – Werkzeughalter sollten auch an spezifische operative Anforderungen angepasst werden. Einfache Schaftfräserhalter für Weldon-Schaftwerkzeuge sind beispielsweise steif, einfach zu bedienen, können hohes Drehmoment übertragen und bieten sichere, starke Spannung mit starker Ausziehsicherung. Sie eignen sich gut für schweres Schruppen, weisen jedoch keine präzise Konzentrizität auf. Generell sind sie inhärent unausgewuchtet und für Anwendungen mit hohen Drehzahlen nicht produktiv einsetzbar.
Spannzangenfutter und austauschbare Spannzangen sind die gängigste Form der Rundwerkzeugspanntechnologie. Kosteneffiziente ER‑Typen sind in vielen Größen erhältlich und bieten ausreichenden Halt für zuverlässiges leichtes Fräsen und Bohren. Hochpräzise ER‑Spannzangenhalter zeichnen sich durch geringen Rundlauf (< 5 µm an der Werkzeugspitze) und symmetrisches Design aus, das für Hochgeschwindigkeitsbetrieb gewuchtet werden kann; verstärkte Versionen stehen für schwere Bearbeitung zur Verfügung. ER‑Halter ermöglichen schnellen Wechsel und decken einen Bereich von Werkzeugdurchmessern ab.
Schrumpfspannfutter bieten starke Spannkraft, Konzentrizität von 3 µm bei 3×D und ausgezeichnete Wuchteigenschaften. Ihre kleinen, einfachen Nasenkonfigurationen ermöglichen guten Zugang zu engen Bauteilmerkmalen.
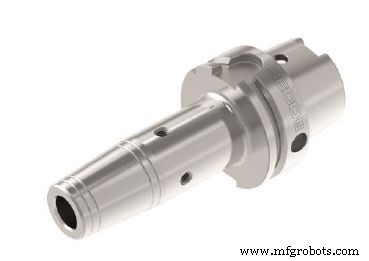
Verstärkte Versionen können mittleres bis schweres Fräsen leisten, aber die Spannkraft hängt von den ID‑Toleranzen von Werkzeugschaft und Halter ab. Schrumpffutter erfordern den Kauf einer speziellen Heizeinheit, und der Heiz‑/Kühlprozess verbraucht mehr Rüstzeit als der einfache Spannzangenwechsel.
Mechanische Frässpannfutter bieten starke Spannkraft und hohe Radialsteifigkeit durch mehrere Reihen von Nadelrollen. Das Design ermöglicht schweres Fräsen und schnelle Werkzeugwechsel, aber der Rundlauf kann größer sein als bei Spannzangensystemen. Mechanische Spannfutter sind generell größer als andere Werkzeughaltertypen, was den Zugang zu manchen Bauteilmerkmalen einschränken kann.
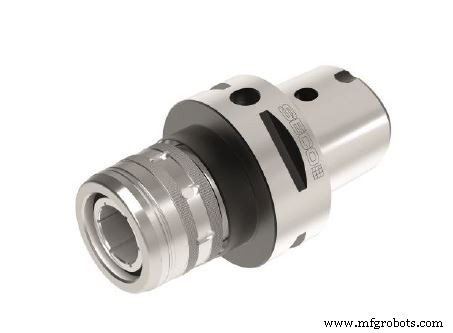
Hydraulische Spannfutter, die Öldruck zur Erzeugung der Spannkraft nutzen, haben weniger innere Elemente als mechanische Spannfutter und daher ein vergleichsweise schlankeres Profil. Hydraulische Spannfutter weisen geringen Rundlauf auf und eignen sich für Reiben, Bohren und leichtes Fräsen bei hohen Spindeldrehzahlen, sind aber empfindlich gegenüber hohen Radiallasten.
Genauso wichtig wie die Art, wie ein Halter ein Schneidwerkzeug sichert, ist die Art, wie er an der Maschinenspindel montiert wird. Der Spindel- oder Kegelende eines Werkzeughalters bestimmt die Drehmomentübertragungsfähigkeit und legt die Zentriergenauigkeit fest. Traditionelle BT‑, DIN‑ und CAT‑Werkzeugkegel sind auf kleineren Maschinen effektiv, können aber in der Hochgeschwindigkeitsfähigkeit begrenzt sein. Versionen, die sowohl am Kegel als auch an der Planfläche Kontakt bieten, erhöhen Steifigkeit und Genauigkeit – besonders bei großen Überhängen. Größere Kegelgrößen sind erforderlich, um höhere Drehmomente zuverlässig zu übertragen. Ein HSK‑E32‑Halter kann beispielsweise einen HSK‑A125A in einer schweren Bearbeitungssituation nicht ersetzen.
Die Wahl des Halterkegeltyps wird oft durch regionale Vorlieben bestimmt. HSK entstand Mitte der 90er in Deutschland, als 5‑Achsen‑Maschinen an Popularität gewannen. CAT‑Kegel dominieren in den USA, während in Asien BT‑Schäfte beliebt sind, häufig in Kegel‑/Planflächenkontakt‑Versionen.
HSK ist sehr verbreitet bei 5‑Achsen‑Bearbeitung. PSC (Polygon Clamping System: Capto) und KM‑Anschlüsse werden hauptsächlich an Multitasking‑Maschinen eingesetzt und sind nun ISO‑Standards. Sowohl KM als auch Capto sind auch modulare Systeme, die den Aufbau spezifischer Werkzeuge in verschiedenen Längen durch Stapeln von Verlängerungen oder Reduzierstücken erlauben. Werkzeughalterstile, die Drehen, Fräsen oder Bohren in einer Aufspannung ermöglichen, gewinnen an Beliebtheit, da Multitasking‑Maschinen zunehmen.
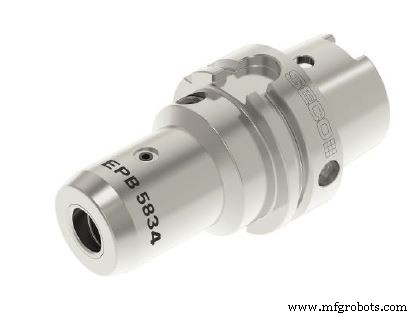
Während es proprietäre Werkzeugspannsysteme gibt, die einzigartige Halter und Spannzangen auf innovative Weise nutzen, um beeindruckende Ergebnisse zu erzielen, muss ein Betrieb deren Nutzen kalkulieren. Diese Systeme beinhalten typischerweise höhere Kosten und eine begrenzte Werkzeugauswahl durch einen einzelnen Lieferanten.
Kosten und weitere Überlegungen
Während die Grundkosten eines hydraulischen oder mechanischen Halters höher sind als die eines Spannzangen- oder Schrumpffutters, spielen weitere Faktoren eine Rolle: die Kosten der Schrumpfheizanlage und die für den Werkzeugwechsel benötigte Zeit. Es ist auch notwendig, für jeden Werkzeugdurchmesser ein passendes Schrumpfspannfutter zu haben, im Gegensatz zum einfachen Wechsel der Spannzangen in einem Spannzangenfuttersystem.
Maschinenbediener und Werkzeugwartungspersonal spielen ebenfalls eine wichtige Rolle bei der erfolgreichen Werkzeughalteranwendung. Wie bei Werkzeugmaschinen und anderen Fertigungsanlagen erfordern Werkzeughalter korrekte Nutzung und Wartung, um ihre Vorteile zu maximieren und sie voll auszuschöpfen. Beispielsweise muss der Bediener den Werkzeugschaft vollständig in den Halter einführen, da unsachgemäßes Einsetzen vibrationsbedingte Genauigkeitsverluste oder sogar das Auswerfen des Werkzeugs verursacht. Die Einhaltung der Werkzeugmontagespezifikationen ist kritisch. Bediener sollten keine Verlängerungshebel verwenden, um übermäßiges Drehmoment beim Anziehen eines Spannfutters aufzubringen – das verdreht die Spannzange und führt zu einem fehlausgerichteten Werkzeug.
Werkzeugwartung ist ebenfalls wichtig, wird aber oft vernachlässigt. Bediener sollten Halter vor dem Einsatz reinigen und die Maschinenspindel ebenfalls prüfen. Halter sollten sauber und trocken gelagert werden, mit Kappen zum Schutz des Werkzeugkegels. Der Flüssigkeitsdruck hydraulischer Spannfutter sollte regelmäßig überprüft werden.
Fazit
Werkstätten müssen die Bedeutung von Werkzeughaltern im Zerspanungssystem erkennen und lernen, wie die richtige Anpassung des passenden Werkzeughalters an ihre spezifischen Werkzeugmaschinen, Bearbeitungsstrategien und Werkstücke die Produktivität steigern und Kosten senken kann. Gleichzeitig bieten Werkzeughersteller umfassendere Auswahlmöglichkeiten an Haltern (siehe Sidebar), die auf individuelle operative Bedürfnisse ausgelegt sind.
Zukünftige Verbesserungen gehen über die Halterhardware hinaus. Werkzeugmanagement mittels Software und RFID‑Tags ist ein Element datenbasierter Fertigung und wird immer häufiger. Fortschritte in der Werkzeughaltertechnologie umfassen sensorbestückte Halter, die eine Echtzeitüberwachung der auf den Halter wirkenden Kräfte ermöglichen. Die gesammelten Daten erlauben eine prozessinterne Anpassung der Bearbeitungsparameter – entweder durch den Bediener oder sogar automatisch via Künstlicher Intelligenz (KI) in Verbindung mit der Maschinensteuerung. Diese und andere neue Technologien werden die produktiven Beiträge von Werkzeughaltern in Zerspanungsoperationen weiter stärken.
Industrietechnik
- Fräsmaschinen im Wandel der Zeit: Von Handwerk zu High-Tech-Präzision
- 3-Achs vs. 5-Achs-Zerspanung: Was Sie wissen müssen
- Unausgewuchtete Maschinen: Das stille Problem, das jede Werkstatt lösen muss
- Titanbearbeitung meistern: Die besten Fräswerkzeuge für Superlegierungen auswählen
- Zerspaner befähigen: In-Prozess-Oberflächeninspektion für überlegene Produktqualität
- High-Performance-Zerspanung: Warum Werkzeughalter den Unterschied machen
- Warum Kühlschmierstoffe für den Bearbeitungserfolg entscheidend sind: Werkzeugstandzeit, Oberflächenqualität & Effizienz
- CNC-Bearbeitung: Der Präzisions-Motor moderner Fertigung
- Werkzeugmaschinenspindeln: Das Kernbauteil für präzise Fertigung
- Produktivität maximieren durch Kombination von Fräsen & Drehen mit Revolverwerkzeugen