



Fast-Track Excellence: Hochwertige Flugzeugtriebwerke termingerecht liefern
In diesem ersten Artikel einer Serie über Flugzeugbau fokussieren wir Triebwerksteile und -komponenten und beleuchten die realen Probleme, die Werkzeughersteller täglich für ihre Kunden lösen. Wir werfen auch einen tiefen Blick auf die aktuelle Lage in der Luftfahrtbauteilfertigung.
Wie steht es um die Luftfahrt- und Rüstungsindustrie? Der Druck, Flugzeuge schnell zu bauen und termingerecht zu liefern, ist real – aber nicht ohne Hindernisse und Kosten.
Auf Bauteilebene sind hitze- und verbundwerkstoffe extrem zäh zu zerspanen. Daher müssen Luftfahrtfertiger in Prozessplanung, Maschinenprogrammierung und Werkzeugauswahl sehr strategisch vorgehen, so drei führende Werkzeughersteller, die wir interviewten.
Strategisch vorzugehen gilt für all die komplexen Komponenten eines Strahltriebwerks, wo einzelne 75.000-$ Schmiedeteile Standard sind – und Ausschuss eine teure, unerwünschte Option darstellt. Geschwindigkeit ist essenziell, aber nicht auf Kosten vorhersehbarer, zuverlässiger Ergebnisse.
Luftfahrt & Verteidigung: Produktionssteigerung erfordert fortschrittliche Werkzeugstrategien
„Da OEMs Produktionsraten erhöhen, bleibt das Risiko, dass Zulieferer Schwierigkeiten beim Hochfahren haben“, sagt Robin Lineberger, Leiter der Luftfahrtdivision von Deloitte, im „2019 Global Aerospace and Defense Industry Outlook“. „Um dies zu meistern, sollten Hersteller Lieferketten stärken, effektives Programmmanagement betreiben und fortschrittliche Technologien nutzen, um Produktivität und Effizienz zu steigern.“
Deloitte erwartet für 2018 ca. 1.600 Flugzeuge und prognostiziert 100 mehr für 2019. Die Nachfrage bedeutet oft höhere Durchsatz- und Mehrtasking-Maschinen. „Fortschrittliche Technologien“ umfassen alles von in-prozess-sensorischer Messtechnik über Hochgeschwindigkeits-5-Achs-Bearbeitung bis hin zu hochspezialisierten, für die hochregulierte Branche entwickelten Werkzeugen.
Was Deloitte nicht erwähnt: Ein fortschrittlicher 5-Achser kann 6–12 Monate Lieferzeit haben. Während diese auf Bestellung sind, managen manche Subunternehmer mit bestehenden 3-Achs-Systemen oder alternden Maschinen – und viele fertige Luftfahrtbauteil-„Zulieferer“ müssen Werkzeugstrategien neu denken, während sie warten, erklären Werkzeughersteller.
„Sie wollen schnellere Fertigungswege“, sagt Bill Durow, globaler Engineering-Manager mit Luftfahrt-Fokus bei Sandvik Coromant. „Sie wollen höhere Geschwindigkeiten fahren, ob Schruppen oder Schlichten. Heute werden Triebwerksvolumen in einem Tempo produziert, das die Branche noch nie gesehen hat.“
Passende Sorten und Wendeschneidplatten für hitzebeständige Superlegierungen (HRSAs) sind heute verfügbar. Aber es gibt noch eine Lernkurve zu diesen neueren Materialien und den nötigen Geometrien, sagen die Werkzeughersteller.
Werkzeuge für 4140-Stahl sind z. B. wahrscheinlich nicht optimal für Inconel, Titan oder CFRP. In den letzten Jahren werden einige statische und rotierende Triebwerkskomponenten, die früher aus Titan waren, nun aus Keramik-Matrix-Verbundwerkstoffen (CMCs) gefertigt, berichten Ingenieure von Seco Tools.
„Die Kunst ist die Synergie, alles zusammenzufügen“, sagt Dave Todd, Western Zone und Aerospace Manager bei Seco Tools. „Unsere Skills haben sich in der Luftfahrt gewandelt – wir sind viel mehr zu einer Consultancy geworden, die mit Technologiepartnern, Tier-1-Zulieferern und Wissenschaft zusammenarbeitet … Ein Großteil der Prozessplanung passiert off-site in unserem Technologie-Hub.“
Alle drei Werkzeughersteller haben Testlabore, um potenzielle Lösungen für Kunden zu validieren. Alle bevorzugen eine Mischung aus Labor- und Vor-Ort-Tests, um sicherzustellen, dass die Strategien auf der physischen Produktionslinie funktionieren.
Denken Sie über Bauteilchancen in Luftfahrt & Verteidigung nach? Lesen Sie „Manufacturing 101: Teil der Luftfahrtindustrie werden“.
Das Problem und Lösungen für Wärmemanagement in der Schneidzone
Kraftstoffeffizienz treibt die Nachfrage nach leichteren Komponenten aus hitze-beständigen Materialien, die schwer zu zerspanen sind. Ein Teil des Antriebs für effizientere Triebwerksleistung ist ökologisch: Sauberere Verbrennung ist auch effizienter.
„Die Engineering-Anforderungen reichen bis auf Zuliefererebene – Sie brauchen schnellere Reaktionszeiten bei Werkzeugtechnologie für fortschrittliche Materialien“, sagt Scott Causey, Market Segment Specialist bei Seco Tools. „Und manche Materialien erfordern eine völlig andere Werkzeugstrategie, basierend auf ihrer Komplexität: Ein reguläres HRSA-Material nutzt nicht dieselbe Schneidstrategie wie ein Keramik-Matrix-Verbund.“
CMC-Material ist geschichtet und kann leicht brechen, wenn es nicht korrekt gehandhabt wird.
Bedenken Sie auch: Hitzebeständiges Material – hervorragend für die Effizienz eines extrem heißen Turbinentriebwerks – erzeugt auch beim Schneiden viel Hitze. Die Werkzeugsorten benötigen selbst eine gewisse Hitzebeständigkeit, um den Job zu schaffen.
Zur Kühlmittelzufuhr ist die Innenkühlung (through-the-tool) ein essenzielles Detail in Werkzeugen für fortschrittliche Bearbeitung. Werkzeughersteller finden kontinuierlich Innovationen in der Kühlmittelzufuhr – einschließlich Werkzeuge mit mehreren Kanälen, die Kühlmittel an den unmittelbarsten Schneidstellen zum effektivsten Zeitpunkt platzieren.
Apropos Kühlmittel: Wohin geht die Kühltechnologie? Erfahren Sie in „Die Zukunft von Metallbearbeitungsflüssigkeiten, Maschinenschmierstoffen und Kühlmitteln“.
Fokus auf Flugzeugtriebwerke
Die Geometrien zum Schneiden von Triebwerksteil-Formen und -Materialien erfordern dimensionales Denken. Es gibt einzigartig geformte Blisks und Airfoils, die verschiedene Materialien kombinieren – z. B. Verbundwerkstoff mit Titan.
Um dem zu begegnen, entwickeln und testen diese Hersteller ein komplettes Sortiment an Sorten für die anspruchsvollsten Materialien – Inconel, HRSAs, Titan und viele mehr. Und es gibt noch einen Weg: Sie bauen kundenspezifische Luftfahrtwerkzeuge nach Bedarf. Diese werden oft, einmal im Feld bewährt, zu Standardproduktlinien für alle Kunden.
Drei große Werkzeughersteller beschreiben, wie OEM-Spezifikationen und einzigartige Geometrien kundenspezifisches Werkzeug zu Standardlinien trieben – einmal bewährt. Alle drei haben Luftfahrtprogramme und sehr spezifische Werkzeuge für heutige Triebwerkskomponentenanwendungen optimiert: Blisks/Impellors, Airfoils, Turbinenscheiben, Turbinengehäuse, Spool, Fangehäuse, Wellen.
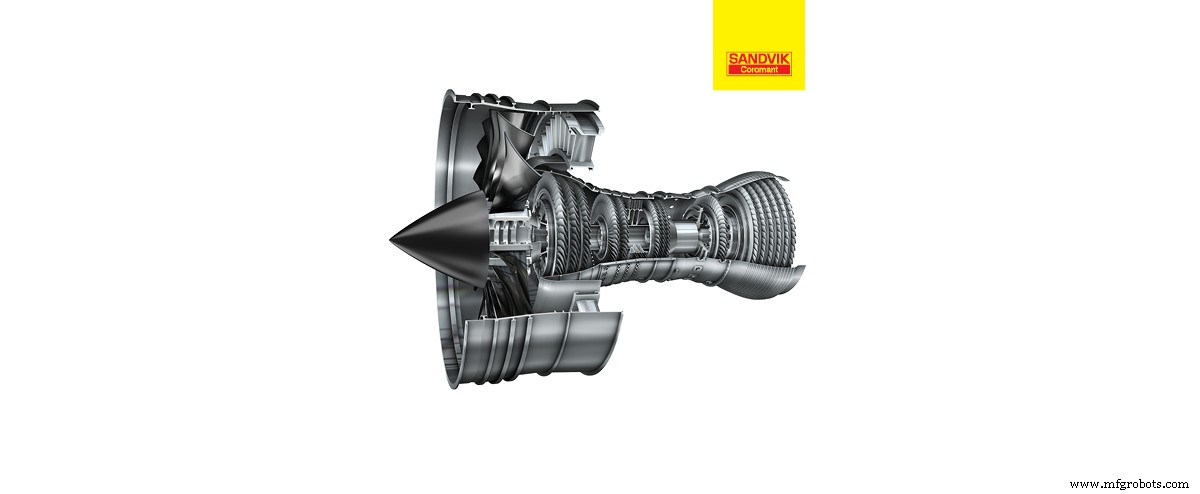
Hier sind vier reale Beispiele für Triebwerkskomponenten, wo das richtige Werkzeug den Unterschied machte. Alle betreffen Tier-1-Luftfahrtfertiger mit durchschnittlich 35–40 Maschinen, die 365/24/7 laufen. Dies sind keineswegs die einzigen Bereiche im Portfolio dieser Hersteller.
Sandvik Coromant meistert Produktivität bei Blisks
Herausforderung: Ein Blisk brauchte 7 Tage. Das nickelbasierte Teil hatte tiefe Schaufeln und schmale Nuten. Schruppen der langen Ausladung war mit traditionellen Fräsansätzen ineffektiv. Spanverstopfung war extrem. Maschinen stürzten ab.
„Wir sahen, was sie taten: Fräser verbrannten, Vollnut: Hin und her, hin und her“, sagt Durow. „Sie hatten Reservewerkzeuge, ließen sie nachschleifen, nutzten sie wieder … Es kostete viel Zeit und viele Fräser.“
Lösung: Ein VHM-Senkerwerkzeug, ähnlich wie im Werkzeug- und Formenbau. Zusätzlich ein zweites Werkzeug mit kleinerem Durchmesser zum Entfernen der Grate (Cusps).
„Wir brachten unser Teststück ins Labor und entwickelten die Idee, Senkroutinen zu nutzen“, sagt Durow. „Es funktionierte extrem gut. Und der Clou: Wir konnten fast einen weiteren Halbschlichtvorgang mit der sekundären Bereinigung eliminieren.“
Ergebnis: 4 Tage von den 7 Tagen Blisk-Produktion bei Schruppen und Halbschlichten eingespart. Wurde zum Standardangebot für Blisk-Anwendungen.
Kennametal rettet große Investition bei Airfoil
Herausforderung: Ein unregelmäßig geformtes Airfoil aus Inconel wurde im elektrochemischen Bearbeitungsprozess (ECM) gespannt mit Bismut-Legierung. Aggressive Rohbearbeitung war unmöglich, Produktion langsam. Pulsierende Kräfte verursachten Chatter, Vibration – und schlechte Standzeit.
Lösung: Schneidstrategie entwickelt, die Helix, Schneidenanzahl und Mikrogeometrie anpasste, um das Abdrängen in schwere Schnitte zu minimieren. Für leichte Schnitte Helix erhöht, Durchmesser und Schneidenanzahl geändert, um drei Kontaktpunkte pro Rotation sicherzustellen.
Ergebnis: Ruhiges Schneiden, erhöhte Standzeit, erhöhte max. Zerspanungsleistung. Kunde konnte den Auftrag für eine 1-Mio.-$-Neumaschine stornieren, die kurz vor Bestellung stand.
Seco Tools kontrolliert Nutenschneiden in Triebwerksscheibe
Herausforderung: Spankontrollprobleme beim Schneiden tiefer Nuten in wärmebehandeltem Inconel 718 in einer Verdichterscheibe, die die Lüfterschaufeln hält. Tiefe Stoßroutinen führten zu Werkzeugbruch und schlechter Standzeit.
Lösung: Mehrrichtungs-Dreh- und Nuten-System kombiniert mit Hochdruckkühlmittel. Zickzack-Rampen-Geometrie half, Späne zu dünnen, Hitze zu reduzieren und erhebliche Standzeit zu gewinnen.
Ergebnis: 15–20 % Zykluszeitreduktion. Prozesskontrolle gewonnen, manueller, zeitaufwändiger Eingriff verringert.
Kennametal eliminiert Vibration im Triebwerksgehäuse
Herausforderung: 1 Zoll (25,4 mm) Titanabtrag für ein Triebwerksgehäuse, aber Drehen war unmöglich. Zu hohe Schneidkräfte, geringe Produktivität mit bestehenden Werkzeugen. Spezifische Feature-Bereiche schwer zugänglich.
„Triebwerksgehäuse sollen rund sein, richtig? Sind sie aber nicht“, sagt Mark Francis, Project Staff Engineer Aerospace & Defense bei Kennametal. „Sie sind voll von Features, die einen einfachen Drehzyklus verhindern … Ich würde sagen, 80 % der Zeit wird Material durch Fräsen abgetragen.“
Lösung: Spezielles Werkzeug, das um den Durchmesser passt und gleichzeitig Vibration und Abdrängen eliminiert.
Ergebnis: Stabile, zuverlässige Produktionslinie mit vorhersagbarer Schneideffizienz. Kundenspezifische Werkzeuge, die zu Standards wurden.
Die Bedeutung von Fertigungsprozess und Kosten pro Komponente
Beachten Sie: Die meisten Tier-1-Luftfahrtbauteil-Zulieferer fahren nicht exakt dieselben Maschinen – auch wenn sie dieselben Teile nach denselben OEM-Spezs bauen. Werkzeughersteller und Metallbearbeitungsspezialisten müssen jede Bearbeitungsumgebung verstehen und Strategien entwerfen, die für jede einzigartige Umgebung funktionieren.
Unabhängig voneinander wollten alle drei Werkzeughersteller – Wettbewerber – eines klarstellen: Der Fokus sollte auf Produktivitätsgewinnen durch die richtigen Werkzeuge liegen, die wirklich Impact auf Produktivität und Genauigkeit haben. Sie glauben auch, dass ein ganzheitlicherer Blick auf die Kosten-pro-Komponente-Metrik hilft, termingerechte Lieferung immer mehr Flugzeuge zu sichern.
Der Beweis, sagen sie, liegt in der Produktivität.
Sind Luftfahrtproduktionsraten real? Diskutieren Sie im Metalworking-Forum. [Registrierung erforderlich]
Industrietechnik
- Wie Qualitätsverbesserung operativen Erfolg in der Fertigung antreibt
- Hamilton Aerospace erhält vierten FAA Diamond Certificate für Instandhaltungstraining-Exzellenz
- Auswahl des optimalen Motorkabels für Frequenzumrichter (FU)
- Wann Arbeitsmittel aufrüsten: Kluge Geschäftsentscheidungen
- 7 Schlüsselindikatoren: Zeit für ein Generator-Upgrade
- Drei Warnsignale: Ihr Motor braucht Wicklungsreparatur
- Wesentliche Kriterien für die Wahl eines vertrauenswürdigen Urethan-Fertigungspartners
- Warum 5G für modernes Smart Manufacturing unverzichtbar ist
- Wie operative Intelligenz intelligentere Geschäftsentscheidungen ermöglicht
- Fortgeschrittene TOMOPLEX-Sensorfolie für Echtzeit-Luft- und Raumfahrtüberwachung