



Schnelles & sicheres Titan-Zerspanen für die Luftfahrt mit Walters Xpress-Werkzeugen
Walter verbessert Titan-Zerspanen mit Spezialwerkzeugen
Tübingens Spezialist Walters Xpress-Sortiment für die Luftfahrtindustrie ist maßgeschneidert für die exakten Anforderungen der Luftfahrtindustrie. Insbesondere ihre VHM-Werkzeuge mit kundenspezifischen Abmessungen sind innerhalb von zwei bis maximal drei Wochen lieferbar. Eine innovative neue Werkzeugbeschichtung und Werkzeugtechnologie sorgen dafür, dass die Standzeit in manchen Fällen mehr als verdoppelt wird.
In der Luftfahrtindustrie läuft einiges anders als in anderen Sektoren. Gewicht spielt eine entscheidende Rolle, und jedes Gramm weniger zählt. Letztlich ist es das Gewicht eines Produkts, das seine Rentabilität bestimmt, nicht Teil- und Komponentenpreise. Kein Wunder also, dass Titan in diesem Sektor beträchtliches Wachstum und Beliebtheit genießt. Dies gilt besonders für Strukturkomponenten, für die auch hohe Festigkeit wichtig ist. Typische Beispiele sind Türen und Türrahmenumgebungen, Fahrwerksstützen, Fahrwerksstreben oder Landeklappenführungen. Titan ist auch korrosions- und temperaturbeständig.
Hersteller von Flugzeugen für die zivile Luftfahrt sehen sich jedoch zunehmend den Druck eines Serieneherstellers ausgesetzt, wie man ihn beispielsweise aus der Automobilindustrie kennt. Bisher teilten sich hauptsächlich Boeing, Airbus und in geringerem Umfang Bombardier den Markt. Mittlerweile bereiten neue Wettbewerber aus China und Russland den Markteintritt vor. Der Druck, die Fertigung so kosteneffektiv wie möglich zu gestalten, nimmt daher zu. Walter leistet hierzu mit dem Xpress Aerospace-Sortiment einen wichtigen Beitrag.
Weiterentwicklung der Werkzeugsysteme
Die Herausforderung: Titan ist schwieriger zu zerspanen als Aluminium, das bisher weitgehend verwendet wurde. Seine hohe chemische Reaktivität führt dazu, dass Späne an der Schneide beim Zerspanen aufschweißen. Die schlechte Wärmeleitfähigkeit des Materials lässt die Temperaturen an der Schneide stark ansteigen. Die resultierenden Späne sind oft extrem zäh und abrasiv. Der minimale Elastizitätsmodul führt leicht zum Werkstückbiegen. Zusammen mit der Materialverfestigung in der Randzone reduziert dies die Schneidkantenstandzeit sogar bei niedrigen Schnittgeschwindigkeiten.
Die Werkzeugkosten hängen auch signifikant von den Anforderungen an das Bauteil und das Material sowie vom Prozess ab. Das Verringern der Wanddicke kann Teile extrem instabil machen, daher ist ein wichtiger Fokus die Stabilität von Maschine und Spannung. Die richtige Kühlmittelstrategie hat auch signifikanten Einfluss auf die Standzeit. Walter entwickelt seine Werkzeugsysteme kontinuierlich weiter mit dem Ziel, Zerspanungszeiten zu reduzieren. Hartmetallsubstrate, neue Beschichtungstechnologien und Makro- und Mikrogeometrien der Schneidwerkzeuge spielen hier eine wichtige Rolle. Die Zerspanungsstrategie kann jedoch auch in Zusammenarbeit mit CAD/CAM-Spezialisten weiter optimiert werden.
All dies macht High Performance Cutting (HPC) und High Dynamic Cutting (HDC) für Schlichten und Schruppen von Titan heute möglich. Dynamisches Fräsen mit dem Walter Prototype Ti38 Z6-10 und innovativer neuer Beschichtung ermöglicht Schnittgeschwindigkeiten von bis zu 140 m/min. Mehrzahnlösungen mit bis zu zehn Zähnen erlauben, den Vorschub bei geringen Eingriffsbreiten um bis zu 50 Prozent zu erhöhen. Diese VHM-Werkzeuglösungen können letztendlich eine Steigerung der Zerspanungsleistung um bis zu 50 Prozent im Vergleich zu konventionellen Lösungen erreichen.
Beschichtung bestimmt Standzeit
Ein Beispiel für die neu entwickelten Substrat- und Beschichtungstechnologien ist die PVD-basierte Beschichtung (Physical Vapor Deposition) für VHM-Werkzeuge in der Walter Prototype Ti-Reihe. Diese Beschichtung erhöht die Standzeit im Vergleich zur konventionellen ANC-Beschichtung (Aluminium-Chrom-Nitrid) erheblich – um bis zu 100 Prozent und mehr. Das bedeutet, dass die Standzeit eines Fensterrahmens aus 3.7164 Titan mit einer Zugfestigkeit von 1250 N/mm² beim Halbschlichten und Schlichten mit einem Prototype HPC Ti40 um 154 % gesteigert werden konnte – von 175 Minuten auf 444 Minuten. Mit einem Prototype HDC Ti38 L für das Außenschlichten wurde die Standzeit um 116 % verlängert. Die Geschwindigkeit wurde um 25 % erhöht und der Zerspanungsvolumen um 23 %.
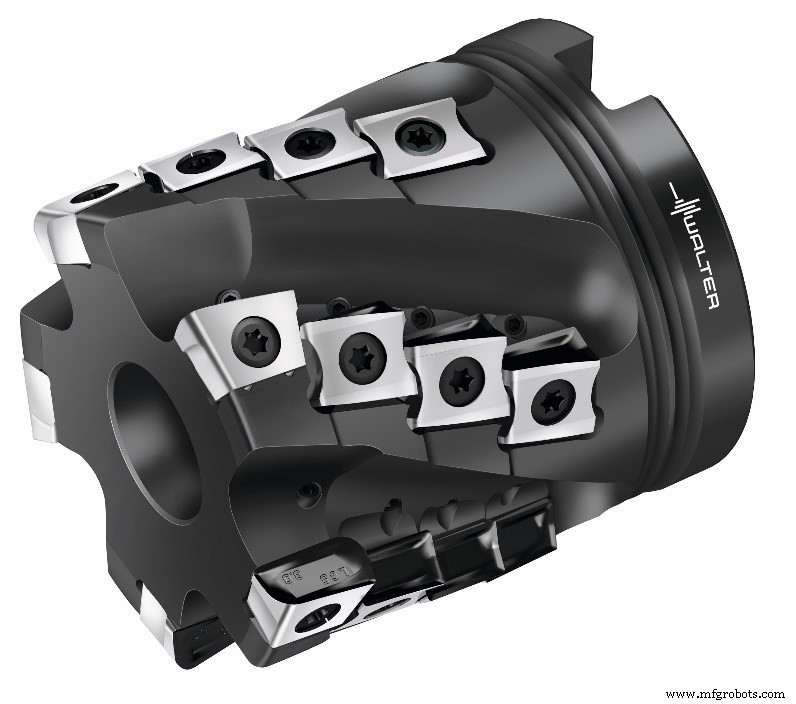
Eine weitere Innovation ist die CVD-Beschichtungstechnologie für den wendeschneidplattenbestückten Schneidstoff WSM45X, der beispielsweise für den Walter BLAXX M3255 Igel-Fräser verwendet wird. Die Beschichtung fungiert als Hitzeschutzschild, ermöglicht hohe Schnittgeschwindigkeiten von bis zu 65 m/min und verlängert die Schneidkantenstandzeit auf bis zu 130 Minuten. Dies ermöglicht es, die Standzeit von Titan-Strukturkomponenten, die typischerweise mit einer Mischung aus Vollnutfräsen und Gleichlauffräsen bei einer Schnittgeschwindigkeit von 45 m/min und einem Vorschub von 0,12 mm gefertigt werden, zu verdoppeln. Eine weitere Option ist, die Schnittgeschwindigkeit auf 65 m/min bei konstanter Standzeit von ca. 60 Minuten zu erhöhen. Schlichtfräsen kann auch mit PKD (polykristallinem Diamant) Schneidkanten durchgeführt werden, die zu den härtesten bekannten Materialien gehören.
Eine angemessene Kühlmittelstrategie muss in diesem Fall jedoch implementiert werden, um die Bearbeitungstemperatur an der Schneide unter 600 °C zu halten. Generell haben der Kühlschmierstoff und die Konzentration des Kühlmediums signifikanten Einfluss, besonders auf die Standzeit. Es ist am wichtigsten, das Kühlmedium so direkt wie möglich in die Arbeitszone einzubringen. Dies wird durch spezielle Kühlmittelkanäle in den Werkzeugen erleichtert. Hochdruckkühlung bis zu 70 bar ist State-of-the-Art für neue Werkzeugmaschinen. Spezielle Werkzeuglösungen für kryogene Bearbeitung gehen noch weiter, indem sie mit flüssigem Kohlendioxid oder Stickstoff arbeiten, was noch kälter ist.
Vom Werkzeuglieferanten zum Technologiepartner
Walter betrachtet sich als digitaler Prozesspartner und entwickelt daher Werkzeuge, die immer enger anwendungsbezogen im Sinne von „Komponentenlösungen“ sind. Dies erfordert ein ganzes Team von Spezialisten. Angemessene CAD/CAM-Kenntnisse sind eine Schlüsselvoraussetzung für die vollständige Bewertung der Prozesse. Walter geht auf Kundenbedürfnisse ein und bietet Werkzeuge, Lösungen und Services über den gesamten Prozess hinweg.
In Bezug auf diese Entwicklung hat Walter vor einiger Zeit das „Component Solutions“-Projekt in Zusammenarbeit mit dem Advanced Manufacturing Research Centre der Universität Sheffield entwickelt. Im Rahmen des Projekts wurden spezielle Zerspanungsstrategien für alle Taschenformen entwickelt, die bei Strukturkomponenten auftreten, unter Verwendung der in der Luft- und Raumfahrtindustrie gängigen CAM-Programme. Dieser „Werkzeugkasten“ ermöglicht es, einen geeigneten Zerspanungsprozess schnell und effizient aus einem 3D-Modell eines Kundenbauteils abzuleiten.
Höchste Qualität in kürzester Zeit
„Gute Dinge kommen zu denen, die warten“ stimmt heute nicht mehr. Selbst Hochleistungswerkzeuge mit kundenspezifischen Sonderabmessungen stehen unter immensem Zeitdruck. Seit Anfang des Jahres bietet Walter daher den langjährigen Walter Xpress Service besonders für den Luftfahrtsektor an. Xpress-Werkzeuglösungen sind innerhalb von zwei bis maximal drei Wochen lieferbar. Die Geschwindigkeit beginnt bereits beim Bestellprozess selbst. Die my.Walter-Softwarelösung ermöglicht es dem Kunden, das Werkzeug online selbst zu designen oder zusammen mit einem geschulten Außendienstmitarbeiter. Mit „Walter Online Xpress“ erhält der Kunde ein verbindliches Angebot inklusive 2D-Zeichnung und 3D-Modell per E-Mail innerhalb von maximal einer Stunde. Der Auftrag selbst, der häufig ein Flaschenhals im Unternehmen ist, wird durch Walter-Werkzeugmanagement ebenfalls signifikant beschleunigt.
Industrietechnik
- Lieferoperationen sicher skalieren für schnelles Wachstum
- Funkenerosion (EDM): Mechanik, Prinzipien und Schaltungsdesign erklärt
- Premium CNC-Bearbeitung & Werkzeugbau-Services in Portland, Oregon
- Zerspanen erklärt: Definition, Verfahren & wichtige Werkzeuge
- Werkzeugauswahl und ‑parameter optimieren: Der Grundstein für Zerspanungsexzellenz
- Titanbearbeitung meistern: Die besten Fräswerkzeuge für Superlegierungen auswählen
- Fortgeschrittene Zerspanung von Titan & HRSA-Metallen: Bearbeitbarkeit, Kühlschmierstoffe und Werkzeuge optimieren
- Bohren & Fräsen von CFRP-Verbundwerkstoffen in der Luftfahrt optimieren
- 7 essenzielle Werkzeugbeschichtungen für überlegenes CNC-Zerspanen
- Umfassender Leitfaden zu modernen Zerspanungsverfahren & -techniken