



Die richtigen CNC-Bearbeitungswerkzeuge wählen: Ein praktischer Leitfaden
Obwohl CNC-Bearbeitung noch zur Kategorie der Metallzerspanung gehört, hat sie ihre eigenen Merkmale. Sie wird hauptsächlich durch einen hohen Automatisierungsgrad, einen langen kontinuierlichen Bearbeitungsprozess und eine aufwendigere und zeitaufwendigere Werkzeugeinstellung als bei der traditionellen Bearbeitung realisiert. Daher gibt es bei der Werkzeugauswahl viele Aspekte zu bedenken. Dieser Artikel vermittelt Ihnen das relevante Wissen über gängige CNC-Werkzeuge. Ich glaube, dass ein gutes Werkzeug der erste Schritt zur Steigerung der CNC-Bearbeitungseffizienz ist.
Werkzeugmaterial & Beschichtung
Die derzeit verwendeten verschiedenen Werkzeugmaterialien haben ihre Eigenschaften für unterschiedliche Bearbeitungsanforderungen. Notwendige Eigenschaften allgemeiner Werkzeugmaterialien sind niedriger Reibungskoeffizient, hohe Präzision, gute Wärmeleitfähigkeit, ausreichende Zähigkeit und Schlagfestigkeit.
Gängige Werkzeugmaterialien traditioneller CNC-Werkzeugmaschinen sind Schnellarbeitsstahl (HSS) und Hartmetall. Für besondere Anwendungen wie Hochgeschwindigkeitszerspanung, Trockenzerspanung, Zerspanung schwer zerspanbarer Materialien und Drehen statt Schleifen sind jedoch superharte Materialien erforderlich, darunter Keramik, CBN, PCBN, Diamant etc. Der Preis dieser superharten Materialien ist relativ hoch, der Schneidprozess und die Parameter sind nicht leicht zu beherrschen, sie stellen bestimmte Anforderungen an die Steifigkeit der Werkzeugmaschine und finden in der konventionellen Bearbeitung weniger Anwendung.
Superharte Werkzeugmaterialien
Werkzeugoberflächenbeschichtung ist eine der wichtigen Methoden zur Verbesserung der Werkzeugleistung, die in den letzten Jahren weit verbreitet eingesetzt wird. Die Standzeit beschichteter Werkzeuge beträgt das Zehnfache unbeschichteter Werkzeuge. Gängige Beschichtungen sind Titannitrid (TiN), Titankohlenstoffnitrid (TiCN) und Aluminiumoxid. Die folgende Abbildung zeigt, dass die Schnittgeschwindigkeit von HSS und Hartmetall um das Hundertfache verkürzt wurde, während der Einsatz beschichteter Werkzeuge die Bearbeitungszeit um das Vierfache verkürzt hat.
Werkzeugklassifizierung
Gängige CNC-Werkzeuge werden je nach Form in drei Typen unterteilt: Schaftfräser, Radiusfräser (Rundnasenfräser) und Kugelkopffräser. Jedes Werkzeug hat seine spezifische Rolle.
Schaftfräser (End Mill)
Die Schaftfräser von CNC-Bearbeitungszentren werden auch Flachbodenschneider genannt, die von Hauptschneiden umgeben sind und deren Boden eine Nebenschneide ist. Außenkante und Bodenfläche des Schaftfräsers haben Fräszähne, die die Schneide bilden, sodass er zur Bearbeitung der senkrechten Fläche des Werkstücks verwendet werden kann. Die Formänderung des Schaftfräsers ist sehr komplex, und er eignet sich für alle Arten von Bearbeitungen wie Flächenfräsen, Nutenfräsen, Konturflächenfräsen etc. Man kann sagen, er ist der am weitesten verbreitete Fräser.
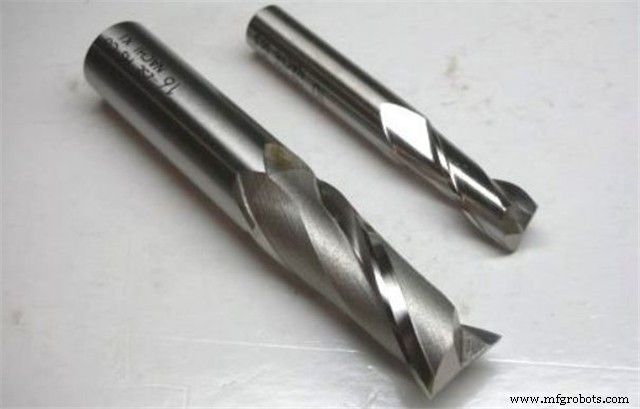
Beim Fräsen eines 2D-geformten Werkstücks, da der mit dem Werkstück in Kontakt stehende Bereich die Außenkante und die Bodenfläche ist, können für sowohl Werkzeugteilung als auch Schnitttiefe extrem effiziente Werte verwendet werden. Beim Schneiden der Form eines 3D-Werkstücks ist der Kontaktbereich mit dem Werkstück jedoch fast immer nahe der scharfen Spitze. Daher müssen Werkzeugteilung oder Schnitttiefe reduziert werden, was die Bearbeitungseffizienz verringert.
Kurz gesagt: Schaftfräser eignen sich für 2D-geformte Werkstücke, aber nicht für 3D-geformte Werkstücke.
Kugelkopffräser (Ball Knife)
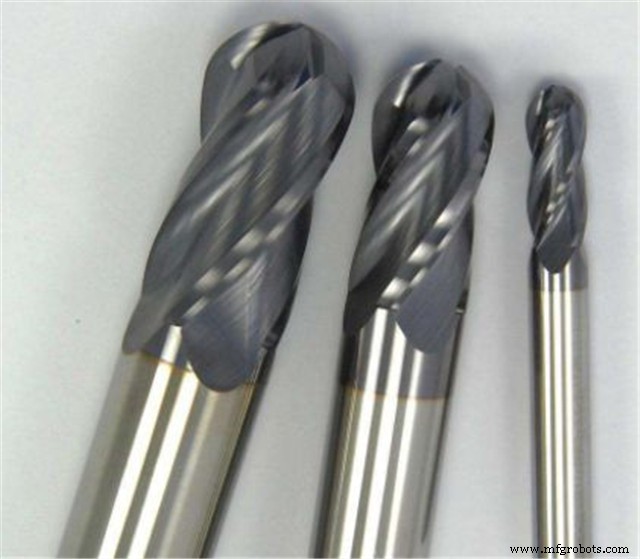
Die Schneide mit kugelförmiger Bodenschneide ist ein Kugelkopffräser, auch R-Fräser genannt. Im Gegensatz zu Schaftfräsern sind Kugelkopffräser unverzichtbare Werkzeuge für das Fräsen von 3D-Werkstücken. Da der Boden des Kugelkopffräsers keine scharfe Spitze wie beim Schaftfräser hat, sondern eine Schneide mit R-Winkel, ist die Schneide des Kugelkopffräsers stabiler und bruchunempfindlicher.
In der Formenbearbeitung werden Kugelkopffräser meist für das Fräsen von 3D-Formen verwendet, besonders beim Finishing und Eckreinigen. Allerdings ist der Kontaktbereich zwischen dem Kugelschneider und dem Werkstück klein, und der Abstand kann nicht vergrößert werden, sodass er sich nicht für das Fräsen relativ flacher Bereiche eignet.
Rundnasenfräser (Round Nose Knife)
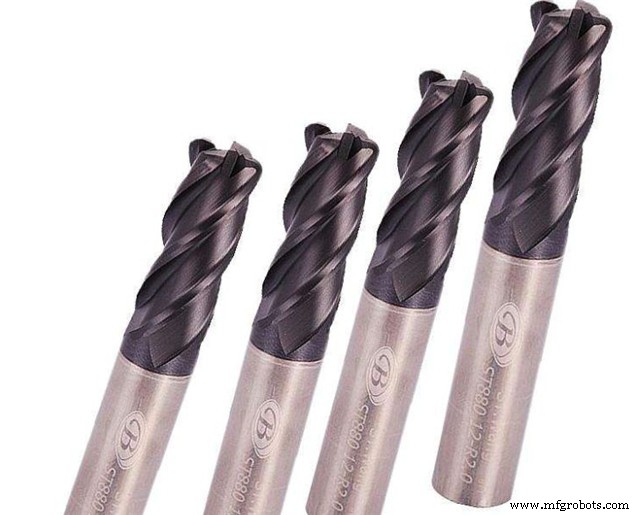
Der Rundnasenfräser des CNC-Bearbeitungszentrums wird auch Flachboden-R-Fräser genannt und kann für Schruppen, Flachfinishen und Konturflächenfinishen verwendet werden. Im Vergleich zu Schaft- und Kugelkopffräsern vereinen Rundnasenfräser die Vorteile beider und haben eine bessere Arbeitsleistung. Der horizontale Werkzeugabstand des Rundnasenfräsers kann größer sein als beim Kugelkopffräser, und er hat die gleichen Vorteile wie der Kugelkopffräser beim Finishing. Daher ist der Rundnasenfräser eine gute Wahl für Schruppen oder Finishing.
Wenn das Werkstück groß ist, die Oberflächenänderung gering, der enge Vertiefungsbereich klein und der relativ flache Bereich groß ist, ist es am besten, einen Rundnasenfräser zu verwenden und dann die sekundäre Schruppmethode anzuwenden, um den Bereich zu finden, der einer nachfolgenden Bearbeitung bedarf. Bei einigen Vertiefungsbereichen hat der Rundnasenfräser jedoch einen toten Winkel der Schneide, und das Phänomen des „Anstoßens“ tritt auf.
Häufige Probleme und Lösungen
Im tatsächlichen Betrieb treten immer wieder verschiedene Probleme auf. Hier sind einige häufige Probleme und Lösungen. Ich glaube, dass mit der Lösung dieser Probleme die Bearbeitungseffizienz der Werkzeugmaschinen verbessert wird.
Werkzeugschwingung
Da immer mehr schwer zerspanbare Materialien verwendet werden, ist Schwingung zu einem Hindernis für die Verbesserung der Bearbeitungseffizienz geworden. Das Auftreten von Schwingungen beeinflusst direkt die Bearbeitungsgenauigkeit und Oberflächenrauheit, beschleunigt den Werkzeugverschleiß, beeinträchtigt die Standzeit stark und kann in schweren Fällen die Schneidarbeit unmöglich machen.
Werkzeugschwingung erfordert drei gleichzeitig bestehende Bedingungen: Das Prozesssystem einschließlich des Werkzeugs ist nicht ausreichend steif, was zu niedriger Eigenfrequenz führt. Während des Schneidens wird eine ausreichend große externe Erregungskraft erzeugt. Die Frequenz der externen Erregungskraft entspricht der Eigenfrequenz des Prozesssystems – Resonanz.
Die Lösungsidee für Werkzeugschwingung gliedert sich in drei Teile. Erstens: Schneidkraft auf ein Minimum reduzieren. Um die Schneidkraft zu reduzieren: kleinstmöglichen Spitzentoradius verwenden. Werkzeugspanwinkel erhöhen. Gepresste Wendeschneidplatten durch geschliffene ersetzen. Schnitttiefe reduzieren, Geschwindigkeit verringern und Vorschub erhöhen. Eintrittswinkel von 90 Grad für verlängerte Schäfte verwenden. Für Fräser mit schlanken Schäften sind runde Wendeschneidplatten am schwingungsdämpfendsten.
Zweitens: Statische Steifigkeit des Werkzeugsystems oder der Spannvorrichtung und des Werkstücks maximieren.
Drittens: Eine weitere Schwingung im Werkzeughalter erzeugen, um die Schwingungsfrequenz der extern erregten Schneidkraft zu stören, wodurch die Werkzeugschwingung beseitigt wird.
Schneidenverschleiß
Während des Bearbeitungsprozesses nutzen sich die Vorder- und Hinterschneiden oft zu schnell ab. Je nach Verschleißart sollten unterschiedliche Gegenmaßnahmen ergriffen werden.
1. Übermäßiger Flankenverschleiß führt zu rauer Oberfläche und schlechten Bearbeitungsmaßen
Gründe: zu hohe Schnittgeschwindigkeit oder schlechte Verschleißfestigkeit der Schneide. Lösungen: Methoden zur Reduzierung der Schnittgeschwindigkeit verbessern, während der Schnittbetrag schrittweise erhöht wird, verschleißfestere Schneidenmaterialien oder Beschichtungen verwenden, und möglichst Gleichlauffräsen statt Gegenlauffräsen einsetzen.
2. Kerbverschleiß
Nach dem Schleifen der Schneidenkerbe kann diese beschädigt werden und Oberflächenrauheit und Ausbrüche verursachen. Gründe: Vorschub zu gering; Werkstoff neigt zur Kaltverfestigung; Werkstückoberfläche hat Zunderschicht etc. In dieser Situation muss der Kerbverschleiß der Schneide häufig mit einem Nagel geprüft werden.
3. Aufbauschneide beim Fräsen von Edelstahl und hitzebeständiger Legierung
Aufbauschneide (Built-up Edge) macht die bearbeitete Oberfläche rau und graterzeugend. Das Ablösen der Aufbauschneide führt zum Ausbruch der Spanfläche der Schneide und zum Schneidenbruch, und der sekundäre Spanbruch bei hitzebeständigen Legierungswerkstücken führt zum schnellen Schneidenbruch. Gründe sind: stumpfe Schneide, negativer Spanwinkel, zu niedrige Schnittgeschwindigkeit, zu geringe Spandicke, schlechte Spanabfuhr.
Die Lösung der Aufbauschneide basiert grob auf „sechs Schritten“. Erster Schritt: Schnittgeschwindigkeit für Edelstahl und Aluminiumlegierung erhöhen. Zweiter Schritt: physikalisch beschichtete oder unbeschichtete Schneiden verwenden. Dritter Schritt: Schnittbetrag schrittweise erhöhen, um optimale Spandicke zu erreichen. Vierter Schritt: Ausreichend Hochdruckkühlschmierstoff oder Luft bereitstellen, um Sekundärspäne zu verhindern. Fünfter Schritt: Gleichlauffräsen statt Gegenlauffräsen verwenden. Sechster Schritt: Reines Mineralöl bei niedriger Geschwindigkeit zum Waschen des Schneidbereichs bei hitzebeständiger Titanlegierung und ausscheidungshärtendem Edelstahl verwenden.
4. Schneidenbruch oder Werkzeuganstoß
Es gibt viele Gründe für solchen Schneidenausbruch. Zu hartes Schneidenmaterial, zu schwache Schneidengeometrie, zu niedrige Schnittgeschwindigkeit können die Schneide zerquetschen, was zu ungleichmäßigem Werkstückmaterial oder unterbrochenem Schnitt führt.
Bei dieser Situation: Erstens prüfen, ob die Unterlegscheibe gebrochen ist und ob die Schneidenschraube verformt ist und ersetzt werden muss; zweitens den Schwingungsfaktor beseitigen, zähigeres Schneidenmaterial verwenden und auf Schneide mit starker Kante wechseln; schließlich die Schnittgeschwindigkeit erhöhen, um das Zerquetschen der Schneide zu eliminieren. (Verwandter Beitrag: Zusammenfassung von Bearbeitungsverschleißproblemen und Lösungen)
Herstellungsprozess
- Werkzeugbiegen beim CNC-Fräsen verstehen und minimieren
- Die richtigen CNC-Fräser auswählen: Auswahl-Tipps & Betriebsvorsichtsmaßnahmen
- CNC-Zerspanung meistern: Experten-Tipps & Best Practices
- Fasen & Radien in der CNC-Bearbeitung meistern: Design, Funktionalität & Qualität
- Flachboden-CNC-Fräswerkzeuge: Wichtige Vorteile & Praktische Anwendungen
- 5 Anzeichen, dass Ihr CNC-Werkzeug verschlissen ist
- Häufige CNC-Bearbeitungsfehler & bewährte Gegenmaßnahmen
- Werkzeugauslenkung in der CNC-Bearbeitung verstehen – Ursachen & Reduktionsstrategien
- Fortschrittliche CNC-Horizontalbearbeitungszentren für überlegene Produktionseffizienz
- Expertenratgeber: Die richtigen Fräswerkzeuge für optimale Leistung wählen