



CNC-Bearbeitung: 4 bewährte Strategien für höhere Genauigkeit & Effizienz
Oft ist die Bearbeitung mancher Werkstücke dringend, während CNC-Bearbeitung zeitaufwändig und kostspielig ist. Wie lässt sich die Bearbeitungseffizienz steigern, ohne die Genauigkeit zu beeinträchtigen? JTR hat die wichtigsten Punkte zusammengefasst.
Sofern die Steifigkeit es zulässt, nutzt die Schruppbearbeitung größere Schnitttiefen, um die Anzahl der Übergänge zu reduzieren und die Produktivität zu steigern; die Schlichtbearbeitung verwendet kleinere Schnitttiefen für höhere Oberflächenqualität.
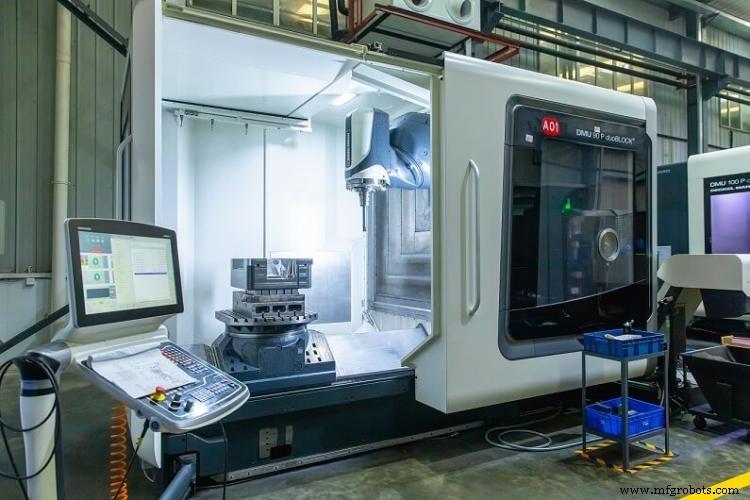
Die endgültige Bearbeitungsgenauigkeit und -effizienz wird nicht nur von der CNC-Maschine selbst beeinflusst, sondern auch von: sinnvoller Bearbeitungsweg-Festlegung, Werkzeugauswahl und -montage, sinnvoller Schnittdatenwahl, Programmiertechniken und schneller Dimensionskontrolle. All diese Aspekte sind ganzheitlich zu betrachten.
Programmiertechniken – Ein direkter Faktor für die Genauigkeit
Die CNC-Programmierung ist die Grundarbeit der CNC-Bearbeitung. Die Qualität der Werkstückprogrammierung beeinflusst direkt die finale Genauigkeit und Effizienz. Ansatzpunkte: clevere Nutzung inhärenter Programme, Reduzierung des kumulativen CNC-Systemfehlers, flexible Nutzung von Haupt- und Unterprogrammen.
- Flexible Nutzung von Haupt- und Unterprogrammen
Bei komplexen Formen werden oft ein Hauptprogramm und mehrere Unterprogramme genutzt. Wenn mehrere identische Formbereiche auf der Form vorhanden sind, sollte die Beziehung Haupt-/Unterprogramm flexibel genutzt werden: Das Unterprogramm wird im Hauptprogramm wiederholt aufgerufen, bis die Bearbeitung abgeschlossen ist. Das sichert Dimensionskonsistenz und steigert die Effizienz.
- Reduzierung des kumulativen CNC-Systemfehlers
Meist wird inkrementell programmiert (Bezug auf den vorherigen Punkt). Die kontinuierliche Ausführung mehrerer Programmabschnitte erzeugt zwangsläufig kumulative Fehler. Daher: Absolute Programmierung (Bezug auf Werkstücknullpunkt) bevorzugen, um kumulative Fehler zu reduzieren und die Bearbeitungsgenauigkeit zu sichern.
Bearbeitungsgenauigkeit beurteilt den Grad der Produktfertigung. Sowohl Genauigkeit als auch Fehler bewerten geometrische Parameter der bearbeiteten Oberfläche. Kein Bearbeitungsverfahren liefert absolut exakte Parameter. Aus Sicht der Teilfunktion: Solange der Bearbeitungsfehler im Zeichnungstoleranzbereich liegt, gilt die Genauigkeit als gewährleistet.
Bearbeitungsgenauigkeit = tatsächliche geometrische Parameter (Größe, Form, Lage) nach der Bearbeitung. Der Unterschied zum Sollmaß ist der Bearbeitungsfehler. Je größer der Fehler, desto niedriger die Genauigkeit.
Methoden zur Verbesserung der Werkstückgenauigkeit:
- Prozesssystem einstellen
① Anschnittmethode: Anschnitt – Messen – Werkzeugeinstellung korrigieren – erneut anschneiden, bis Sollmaß erreicht. Geringe Produktivität, meist für Einzel- und Kleinserienfertigung.
② Einstellmethode: Erforderliches Maß durch Voreinstellung der relativen Positionen von Maschine, Spannvorrichtung, Werkstück und Werkzeug. Hohe Produktivität, für Serienfertigung.
- Maschinenfehler reduzieren
– Drehgenauigkeit des Lagers verbessern:
① Hochpräzisions-Wälzlager wählen
② Hochpräzise Mehrkeil-Hydrodynamische Lager
③ Hochpräzise Hydrostatische Lager
– Genauigkeit lagerbezogener Zubehörteile verbessern:
① Bearbeitungsgenauigkeit von Gehäuse-Lagerbohrung und Spindelzapfen
② Passflächen-Genauigkeit zum Lager
③ Radiallauf-Ausgleich entsprechender Teile messen und justieren
– Wälzlager適度 vor spannen:
① Spiel eliminieren
② Lagersteifigkeit erhöhen
③ Wälzkörperfehler angleichen
– Spindeldrehfehler nicht auf Werkstück übertragen
- Übertragungsfehler der Antriebskette reduzieren
(1) Wenige Übertragungselemente, kurze Kette, hohe Übertragungsgenauigkeit
(2) Getriebe mit reduziertem Übersetzungsverhältnis am Ende der Kette – wichtiges Prinzip für Übertragungsgenauigkeit
(3) Endglieder höhere Genauigkeit als andere Übertragungsteile
- Werkzeugverschleiß reduzieren
(1) Werkzeug nachschärfen, bevor Verschleiß das scharfe Stadium erreicht
(2) Spezialschneidöl für ausreichende Schmierung
(3) Werkzeugmaterial muss Prozessanforderungen entsprechen
- Kraftverformung des Bearbeitungssystems reduzieren
(1) Systemsteifigkeit verbessern, besonders an Schwachstellen
(2) Last und Laständerungen reduzieren
- Thermische Verformung des Bearbeitungssystems reduzieren
(1) Wärmequellenleistung reduzieren und isolieren
(2) Temperaturfeld ausgleichen
(3) Sinnvolle Maschinenkomponentenstruktur und Aufspannbezug
(4) Wärmeübergleichgewicht beschleunigen
(5) Umgebungssteuerung
- Eigenspannungen reduzieren
(1) Wärmebehandlungsprozess zur Spannungsarmglühen ergänzen
(2) Technologischen Ablauf sinnvoll anordnen
Die obigen Methoden reduzieren Bearbeitungsfehler; eine sinnvolle Prozessanordnung verbessert die Werkstückgenauigkeit effektiv.
Sinnvolle Festlegung des Bearbeitungswegs
Die sinnvolle Festlegung von Bearbeitungsweg und -reihenfolge ist wichtige Basis für optimierte Werkstückprogrammierung. Betrachtungspunkte: Bearbeitungstrajektorie und Vorschubverfahren.
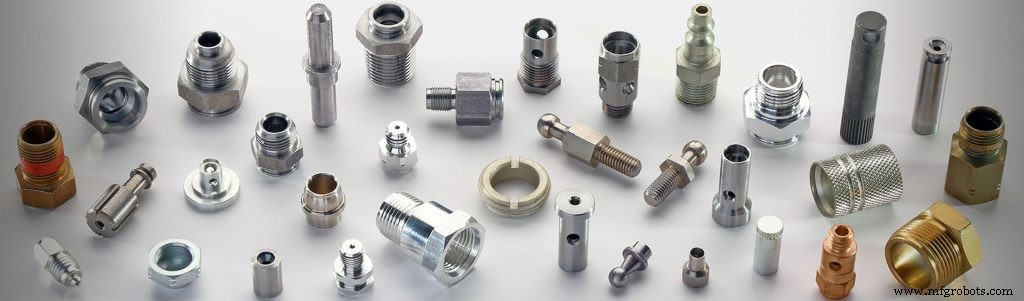
Beim CNC-Fräsen muss das passende Vorschubverfahren nach Prozessanforderungen gewählt werden, um Schnittgenauigkeit und Effizienz zu sichern. Bei der Außenkonturfräsung von Plattenwerkstücken: Ein- und Ausfahrweg des Werkzeugs entlang der Konturverlängerung planen, um Nahtspuren zu vermeiden. Gleichzeitig Gleichlauf- oder Gegenlauffräsen je nach Werkstückzustand wählen.
Werkzeugauswahl und korrekte Montage
Ob CNC- oder konventionelle Bearbeitung: Das Werkzeug wirkt direkt auf das Werkstück. Daher sind Auswahl und Montage die wichtigsten Faktoren für Genauigkeit und Oberflächenqualität. Besonders im CNC-Bearbeitungszentrum: Werkzeuge werden im Magazin vorgehalten und können nach Bearbeitungsstart nicht willkürlich getauscht werden. Allgemeines Auswahlprinzip: einfache Montage/Einstellung, gute Steifigkeit, hohe Standzeit, hohe Präzision.
Sinnvolle Wahl der Schnittdaten
Die Bestimmung der Schnittdaten ist ein wichtiger Inhalt des CNC-Bearbeitungs-Prozesses. Sie sind Hauptbewegungs- und Vorschubparameter der Maschine und beeinflussen Genauigkeit, Effizienz und Werkzeugverschleiß maßgeblich. Schnittdaten umfassen: Schnittgeschwindigkeit, Schnitttiefe, Vorschub. Grundprinzip: Bei zulässiger Steifigkeit größere Schnitttiefe beim Schruppen (weniger Übergänge, höhere Produktivität); beim Schlichten kleinere Schnitttiefe für höhere Oberflächenqualität.
Industrietechnik
- CNC-Bearbeitungseffizienz maximieren: Bewährte Strategien für überlegene Produktion
- Entdecken Sie, wie CNC-Bearbeitung Präzision, Effizienz & Innovation in der modernen Fertigung verbessert
- 14 bewährte Design-Strategien zur Senkung der CNC-Bearbeitungskosten
- Von den Anfängen zur Innovation: Die Entwicklung der CNC-Bearbeitung
- CNC-Maschineneffizienz steigern: 4 bewährte Zeitspartipps
- Produktions effizienz steigern mit fortschrittlichen CNC-Bearbeitungsdiensten
- Werkstückgenauigkeit steigern: Expertenstrategien für CNC-Bearbeitung
- CNC-Bearbeitungskosten verstehen: Schlüsselfaktoren & Optimierung
- Wie CNC-Robotik-Bearbeitung das Automatisierungswachstum antreibt
- Präzisions-CNC-Bearbeitung: Branchen, die unerreichte Genauigkeit fordern