



Drahterodieren: 3 entscheidende Tipps für maximale Präzision & Effizienz
Drahterodiermaschinen sind Hochpräzisionsmaschinen: Genauigkeit im µm-Bereich, Rauheit Ra < 0,2 µm erreichbar. Doch manche Betriebe vernachlässigen Details bei Langsamdrahtmaschinen und glauben, eine gute Maschine liefere automatisch effiziente Hochpräzision.
Tatsächlich erfordern Präzision und Effizienz beim Langsamdrahtschneiden Beachtung von drei Hauptpunkten!
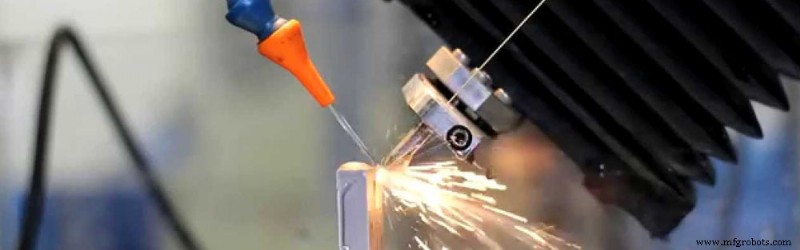
1. Prozessvoraussetzungen
Drahterodiermaschinen verfügen über eine Prozessparameterbibliothek. Parameter wurden unter spezifischen Bedingungen ermittelt (Werkstoff, Drahtelektrode, Temperatur 20 ± 3 °C, Luftfeuchte 40–80 %).
Abweichungen davon führen zu Verarbeitungsabweichungen:
- Spülspezifikation: Bei Standardparametern muss der Differenzwert zwischen Manometeranzeige und Theoriewert < 0,5 bar sein (1 bar = 0,1 MPa).
- Abstand Werkstück–Düse: 0,05–0,10 mm.
- Drahtwahl: Bei Ra ≥ 0,35 µm kann effizienzoptimierter Draht gewählt werden (empfohlen: Maschinenhersteller-Draht). Bei Ra < 0,35 µm für gute Oberfläche: verzinkter Draht.
- Wasserqualität beim Feinschnitt: Leitfähigkeit μS < 10 sicherstellen, strikt nach Prozessparametern verfahren. Gegebenenfalls Harz oder Reinstwasser tauschen.
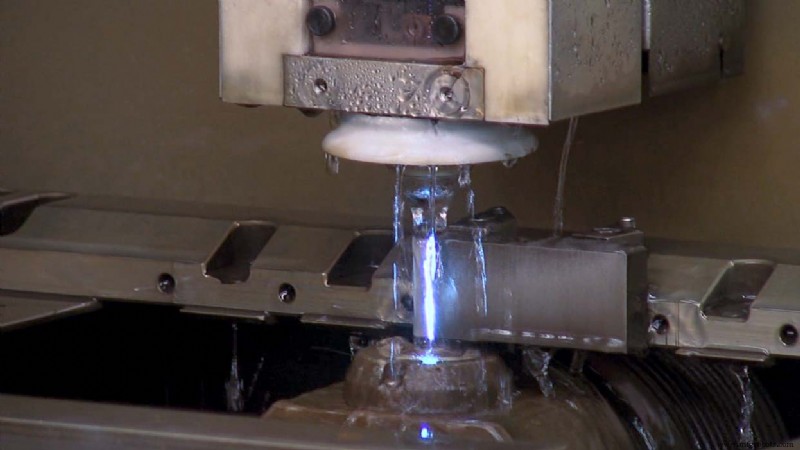
2. Temperatureinfluss auf Bearbeitungsgenauigkeit
Für hochpräzises Langsamdrahtschneiden muss die Umgebung stabil sein und den Spezifikationen genügen: Kein direkte Sonneneinstrahlung, kein Luftzug. Temperaturschwankungen überwachen. Maschinenarbeitsbereich: (20 ± 3) °C. Große Temperatunterschiede beeinträchtigen Genauigkeit und Rauheit.
Raumtemperaturänderungen wirken sich stark auf die Genauigkeit aus – in drei Dimensionen: Größe, Lage, Form. Je größer die Temperaturschwankung und das Werkstück, desto stärker der Einfluss. Beispiel: 200 mm langes Werkstück bei 5 °C Differenz → 0,01 mm Maßfehler. Große Teile idealerweise in einem Durchgang (einem Einschalten) fertigen. Übernachtpause: Hauptschnitt kaum betroffen, aber bei Unterbrechung während Feinschnitts Genauigkeit schwer haltbar.
Thermische Eigenschaften von CNC-Maschinen beeinflussen die Genauigkeit zu fast 50 %. Genauigkeit im langfristig abgeschalteten Zustand unterscheidet sich stark vom thermischen Gleichgewichtszustand. Grund: Spindel- und Achstemperaturen pendeln sich nach Laufzeit auf festem Niveau ein; thermische Genauigkeit stabilisiert sich mit der Bearbeitungszeit. Selbst Hochpräzisionsmaschinen liefern stabile Genauigkeit nur unter stabiler Temperatur und thermischem Gleichgewicht.
Vorheizen (Warm-up) ist bei Hochpräzision nach Maschinenstart elementar. Doch der „Aufwärmphase“ wird in vielen Betrieben keine Beachtung geschenkt.
- Maschine > mehrere Tage still: ≥ 30 Min. vorheizen vor Hochpräzision.
- Maschine nur wenige Stunden still: 5–10 Min. vorheizen.
Vorheizprozess: Maschine führt wiederholte Bewegungen der Bearbeitungsachsen aus. Ideal: Mehrachs-Verknüpfung, z. B. XYZ-Achse von linker unterer zur rechten oberen Ecke des Koordinatensystems, diagonale Bahnen wiederholen. Ausführung per Makroprogramm auf der Steuerung.
3. Faktoren für Bearbeitungseffizienz
Viele Faktoren beeinflussen die Effizienz beim Langsamdrahtschneiden. Bei Ineffizienz zwei Hauptbereiche prüfen:
(1) Struktur- und Spanntechnik bedingte Spülprobleme
Hochdruckwasser kann nicht effektiv spülen. Prüfen, ob Spannung optimiert werden kann: Werkstück durch Stützbacke angehoben, Spannschraube zwingt Obere Düse nach oben, Bediener setzt Obere Düse nicht auf tiefsten Punkt.
- Unterseite angehoben: Prüfen, ob Spannvorrichtung mit Auflagfläche in Werkzeugtischebene genutzt werden kann oder Werkstück direkt auf Tisch gespannt wird.
- Spannschraube/Backe im Weg: Prüfen, ob Backenspannung möglich.
- Bediener setzt Obere Düse nicht tief genug: 0,1 mm Fühlerlehre als Hilfsmittel vorgeben.
- Strukturbedingt keine effektive Spülung möglich: Nur Schnittenergie reduzieren. Dann ist richtiges Verständnis von Schnittwirkung nötig.
(2) Drahttransportsystem (wartungsbedingt)
- Kühlwasser der Kontaktblöcke prüfen. Besonders unterer Kontaktblock: Kupferpulver aus Schneidprozess verstopft langfristig Kühlwasser oder Spülwasser der unteren Düse → reinigen, freispülen.
- Unterer Führungsrollenlauf auf unterem Arm prüfen – dreht frei? Reinigen.
- Aufwickelrolle prüfen – läuft normal?
- Drahtspannung und -geschwindigkeit prüfen, ggf. nachjustieren.
- Drahtführungsdüse und Kontaktblock prüfen und reinigen.
Herstellungsprozess
- Wie Sie die ideale CNC-Maschine für langfristige Leistung auswählen
- 5 wesentliche Sicherheits-Praktiken für Schwergeräte-Bediener
- Senkerodieren vs. Drahterodieren: Unterschiede & Anwendungen im Überblick
- Den richtigen Draht für Funkenerosion (EDM) wählen: Geschwindigkeit, Präzision & Oberfläche
- Produktivität maximieren durch Kombination von Fräsen & Drehen mit Revolverwerkzeugen
- EDM-Drahtschneidmaschinen: Vor- und Nachteile erklärt
- Moderne Drahterodiermaschinen (EDM): Präzision & Zuverlässigkeit
- Kettengliedzaun-Maschine: Funktionsweise & Vorteile
- Spitzen-Draht-EDM-Maschinen: Präzisionsschneidlösungen aus Taiwan
- Top CNC-EDM-Maschinen für Präzisionsbearbeitung