



Gegenlauf- vs. Gleichlauffräsen: Unterschiede & Auswahl des richtigen CNC-Verfahrens
Gegenlauffräsen (Up Milling) und Gleichlauffräsen (Down Milling) sind zwei gängige CNC-Fräsverfahren. Anhand der Definitionen vergleichen wir sie und beleuchten den Unterschied zwischen Gegenlauf- und Gleichlauffräsen.
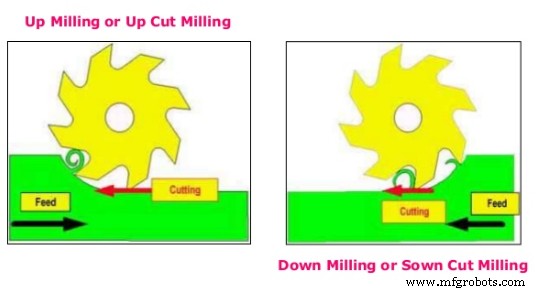
Was ist Gegenlauffräsen und Gleichlauffräsen?
Gegenlauffräsen (konventionelles Fräsen) liegt vor, wenn die Schnittgeschwindigkeitsrichtung des Fräsers der Vorschubrichtung des CNC-Frästeils entgegengesetzt ist.
Gleichlauffräsen (Down Milling / Climb Milling) bezeichnet den Fräsprozess, bei dem die Drehrichtung des Fräsers der Vorschubrichtung des Werkstücks entspricht – die Kraftkomponente, die der Fräser in Vorschubrichtung auf das Werkstück ausübt, zeigt in dieselbe Richtung wie der Vorschub.
Unterschiede: Gegenlauf- vs. Gleichlauffräsen – Vor- & Nachteile
Gleichlauffräsen vs. Gegenlauffräsen – was sind die Unterschiede und welches Verfahren wählen? Hier die Schlussfolgerungen:
1) Anwendung
- Gleichlauffräsen: Die vertikale Kraftkomponente wirkt immer nach unten – presst das Werkstück auf den Tisch, ruhiger Schnitt, geeignet für schwer spannbare, dünne und schlanke Blechwerkstücke.
- Gegenlauffräsen: Vertikale Kraftkomponente wirkt nach oben – Werkstück benötigt größere Spannkraft.
2) Oberflächenqualität
- Gleichlauffräsen: Beim ersten Schneideneingriff ist die Spandicke maximal, nimmt dann auf 0 ab. Langsamerer Schneidenverschleiß, gute Oberflächenqualität.
- Gegenlauffräsen: Spandicke steigt von 0 auf Maximum. Schneide kann anfangs nicht in das Material schneiden, Kaltverfestigung mindert Oberflächenqualität.
3) Tischbewegung
- Gleichlauffräsen: Horizontale Kraftkomponente entspricht Vorschubrichtung. Bei großem Spiel zwischen Vorschubspindel und Mutter neigt der Tisch zum Axialschlagen → Schneidenbruch, Wellenbiegen, Werkstück- und Spannmittelführung verschoben, sogar Maschinenschaden.
- Gegenlauffräsen: Kraft entgegengesetzt zur Vorschubrichtung – Tisch bewegt sich nicht.
4) Werkzeugverschleiß: schneller beim Gegenlauffräsen.
- Gleichlauffräsen: Schnitt von dick nach dünn; Schneiden greifen in unbearbeitete Oberfläche ein – vorteilhaft für Fräserstandzeit.
- Gegenlauffräsen: Beim Werkstückkontakt können Schneiden nicht sofort in die Metallschicht schneiden, sondern rutschen kurz auf der Oberfläche. Durch starke Reibung entsteht viel Wärme. Gleichzeitig bildet sich leicht eine gehärtete Schicht auf der zu bearbeitenden Oberfläche, was die Standzeit des Fräsers verringert.
5) Energieverbrauch
Vorschubleistung: Gegenlauffräsen höher als Gleichlauffräsen. Unter gleichen Schnittbedingungen ist der Energieverbrauch beim Gleichlauffräsen um 5–15 % niedriger.
6) Spanabfuhr: Gleichlauffräsen besser für Spänemanagement geeignet.
Gleichlauffräsen ist die generelle Wahl zur Verbesserung der Oberflächengüte und Sicherung der Genauigkeit. Liegt jedoch eine harte Schicht, Schlacke oder unebene Werkstückoberfläche vor – z. B. bei Schmiederohlingen – sollte Gegenlauffräsen eingesetzt werden.
Industrietechnik
- CNC vs. VMC: Die wesentlichen Unterschiede verstehen
- 4 wesentliche Unterschiede zwischen CNC-Routern und 3D-Druckern erklärt
- CNC-Drehmaschine vs. Fräsmaschine: Die wichtigsten Unterschiede
- Kettengetriebe vs. Zahnradgetriebe: Ein umfassender Vergleich
- Riemenantrieb vs. Kettenantrieb: Wichtige Unterschiede im Detail
- Drehen vs. Fräsen: Wesentliche Unterschiede in der Zerspanung
- Zerspanen vs. Schleifen: Grundlegende Unterschiede in der Fertigung
- Fügen vs. Schweißen: Wichtige Unterschiede erklärt
- CNC-Fräsen vs. CNC-Drehen: Wesentliche Unterschiede und Designimplikationen
- CNC-Drehen vs. Fräsen: Die wichtigsten Unterschiede erklärt