



CNC-Fräsen erklärt: Wann Gegenlauffräsen (Up Milling) vs. Gleichlauffräsen (Down Milling) einsetzen
Experten nutzen unzählige CNC-Frästechniken, um das Beste aus CNC-Maschinen herauszuholen – abhängig von Größe, Form, Merkmalen und Material der zu bearbeitenden Teile. Eine dieser Techniken in der Maschinenindustrie ist der Einsatz unterschiedlicher Schneidverfahren: Gleichlauffräsen (Down Milling) und Gegenlauffräsen (Up Milling). Die Wahl des richtigen Schneidverfahrens für eine spezifische Anwendung spielt eine entscheidende Rolle für den Bearbeitungserfolg.
Nach ihrer relativen Richtung lässt sich das Umfangsfräsen in zwei Kategorien unterteilen: Gegenlauffräsen und Gleichlauffräsen. Beide sind gängige CNC-Fräsverfahren. Jedes hat spezifische Vor- und Nachteile. Ausgehend von der Definition vergleichen und verstehen wir den Unterschied.
Was ist Gegenlauffräsen und Gleichlauffräsen?
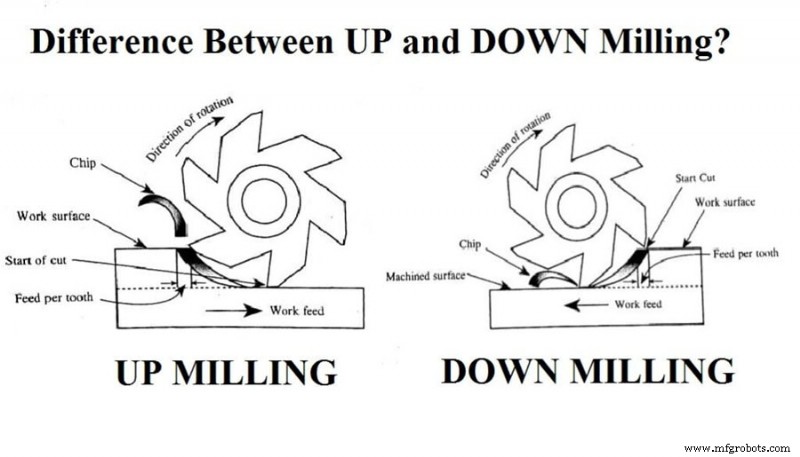
Gegenlauffräsen (Up Milling) – auch Rückwärtsfräsen genannt.
Dieses Verfahren wird als konventionelles Fräsen bezeichnet. Dabei wird das Werkstück in Richtung der Werkzeugdrehung bewegt, wodurch eine aufwärts gerichtete Schneidkraft entsteht; die Schneidgeschwindigkeit Richtung ist der Vorschubrichtung des CNC-gefrästen Teils entgegengesetzt. Hier wird das Werkzeug beim Eintritt gegen das Werkstück gedrückt, was relativ hohe Reibungskraft und damit viel Wärme erzeugt. Beim Gegenlauffräsen – im Gegensatz zum Gleichlauffräsen – beginnt der Fräser mit minimalem Materialabtrag und schneidet bei fortschreitender Drehung zunehmend mehr Material ab.
Gleichlauffräsen (Down Milling) – auch Kletternfräsen genannt.
Dieses Verfahren bewegt das Werkstück in dieselbe Richtung wie die Werkzeugdrehung, wodurch eine abwärts gerichtete Schneidkraft entsteht. Die Richtung der vom Fräser beim Vorschub auf das Werkstück ausgeübten Komponentenkraft entspricht der Vorschubrichtung des Werkstücks. Der Eingriff von Schneide und Werkstück am Eintritt schneidet das maximale Material, das dann bei weiterer Drehung allmählich auf null abnimmt. Wenn Vorschubrichtung und Werkzeugdrehrichtung gleich sind, ist der Widerstand zwischen Schneide und Werkstück gering – was weniger Wärmeentwicklung bedeuten kann.
Unterschied zwischen Gegenlauffräsen und Gleichlauffräsen
1) Anwendung
Gleichlauffräsen: Der Fräser wirkt immer in vertikaler Richtung auf das Teil, die Kraft ist immer nach unten gerichtet. Dies hat einen Presswirkung auf das gefräste Teil – stabiler Schnitt. Geeignet für dünne, schlanke Werkstücke, die schwer zu spannen sind.
Gegenlauffräsen: Die vertikale Komponentenkraft zeigt nach oben; das Werkstück benötigt höhere Spannkraft.
2) Oberflächenqualität
Gleichlauffräsen: Beim ersten Schneideneingriff in das Werkstück ist die Spandicke maximal und nimmt allmählich auf 0 ab. Die Schneide verschleißt langsam, die Oberflächenqualität ist gut.
Gegenlauffräsen: Die Spandicke ändert sich von 0 zum Maximum. Das Werkzeug kann initially nicht in das Teil schneiden; Kaltverfestigung mindert die Oberflächenqualität.
Idealerweise muss für exzellente Oberflächengüte die Spandicke am Schnittende minimiert werden. Deshalb ist Gegenlauffräsen beim Schruppen und Gleichlauffräsen beim Schlichten vorzuziehen.
3) Bewegung des Arbeitstisches
Gleichlauffräsen: Die horizontale Kraftkomponente entspricht der Vorschubrichtung des Tisches. Bei großem Spiel zwischen Vorschubspindel und Mutter des Tisches schwingt der Tisch leicht axial – was Schneidenbruch, Wellenbiegen, Verschiebung der Werkstückspannung oder sogar Maschinenschaden verursachen kann.
Gegenlauffräsen: Die Kraft wirkt entgegengesetzt zur Tischvorschubrichtung – der Tisch bewegt sich nicht in diese Richtung.
4) Werkzeugverschleiß
– Gleichlauffräsen: Schneiden von dick nach dünn; Schneidezähne treten von der unbearbeiteten Fläche aus. Beim Gleichlauffräsen ist der Werkzeugverschleiß relativ minimal, da es Material in Vorschubrichtung schneidet – fördert Fräserstandzeit.
– Gegenlauffräsen: Beim Kontakt der Schneidezähne mit dem Werkstück können diese nicht sofort in die Metallschicht schneiden, sondern rutschen kurz auf der Werkstückoberfläche. Durch starke Reibung entsteht viel Wärme. Gleichzeitig bildet sich leicht eine verfestigte Schicht auf der zu bearbeitenden Fläche, was die Werkzeugstandzeit verringert.
5) Spanabfuhr (Chip Removal)
Ein weiterer Unterschied: Die entstehenden Späne lösen sich unterschiedlich vom Werkstück. Beim Gegenlauffräsen werden Späne nach oben ausgeworfen; beim Gleichlauffräsen werden sie nach unten abgetrennt. Beim Gegenlauffräsen neigen Späne dazu, sich im Schneidbereich anzusammeln und können beim Fräsen blockiert oder von der Schneide mitgerissen werden – was die Oberflächenqualität beeinträchtigt. Beim Gleichlauffräsen können Späne das Werkstück leicht verlassen, ohne den Schnitt stark zu stören. Deshalb gilt Gleichlauffräsen als besser für Spanmanagement.
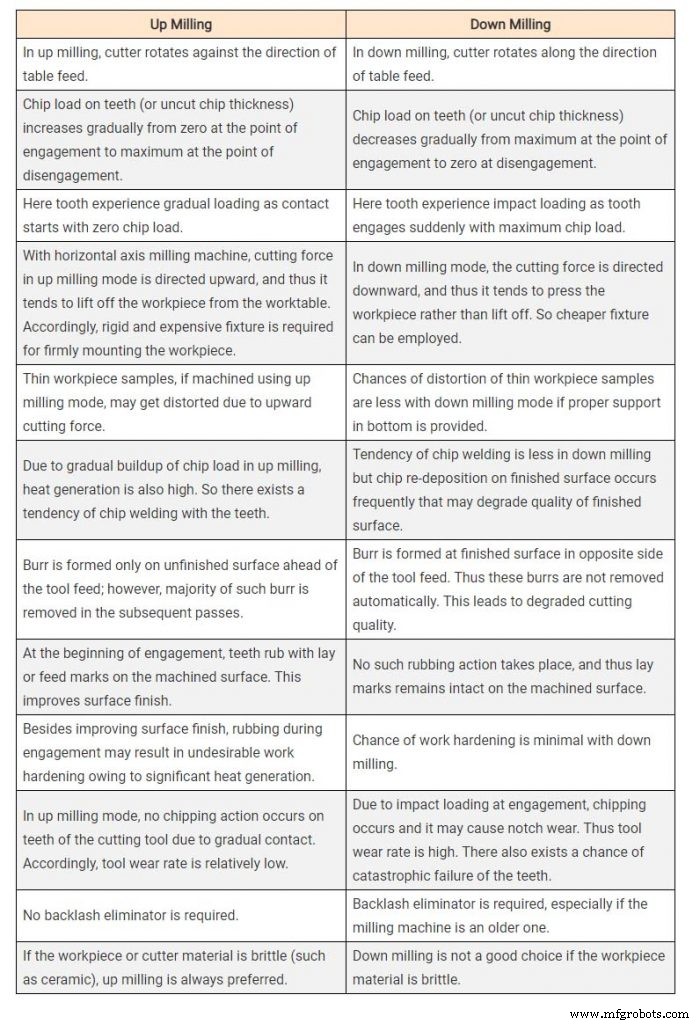
Die folgende Bildtabelle zeigt Ähnlichkeiten und Unterschiede zwischen Gegen- und Gleichlauffräsen.
(Quelle: https://www.difference.minaprem.com/machining/difference-between-up-milling-and-down-milling/)
Fazit:
Gleichlauffräsen und Gegenlauffräsen sind weitere Methoden für CNC-Fräsdienstleistungen, die in bestimmten Situationen Vorteile bieten. Der fundamentale Unterschied liegt in ihrer Schneid- und Vorschubrichtung. Beim Gleichlauffräsen wird das Material in dieselbe Richtung wie die Werkzeugdrehung zugeführt. Beim Gegenlauffräsen ist die Schneidrichtung des Materials der Werkzeugdrehrichtung entgegengesetzt.
- Bei geforderter glatter Oberflächenqualität ist Gleichlauffräsen der bevorzugte Prozess; beim Schruppen ist Gegenlauffräsen erforderlich.
- Gleichlauffräsen hat bessere Wärmeentwicklung, geringere Belastung und bessere Spanabfuhr.
- Zur Reduzierung von Maschinenspiel und Durchbiegung ist Gegenlauffräsen ein guter Prozess.
- Gegenlauffräsen wird meist für Guss- und Schmiedeteile eingesetzt; Gleichlauffräsen für Schlichtoperationen.
- Gleichlauffräsen wird auch für schmale Aufgaben genutzt: Nutenfräsen, Schlitzfräsen, Trennschneiden etc.
Herstellungsprozess
- CNC vs. VMC: Die wesentlichen Unterschiede verstehen
- CNC-Drehmaschine vs. Fräsmaschine: Die wichtigsten Unterschiede
- Drehen vs. Fräsen: Wesentliche Unterschiede in der Zerspanung
- CNC-Fräsen vs. CNC-Drehen: Wesentliche Unterschiede und Designimplikationen
- CNC-Drehen vs. Fräsen: Die wichtigsten Unterschiede erklärt
- Galvanisieren vs. Eloxieren: Wichtige Unterschiede bei Metall-Oberflächenbehandlungen
- CNC-Fräsmaschinen & -Methoden: Präzision & Automatisierung
- CNC-Drehen vs. CNC-Fräsen: Unterschiede, Gemeinsamkeiten & Entscheidungshilfe
- Hartlöten vs. Weichlöten: Metallurgische Unterschiede und Praxiseinsatz
- Zweitakt- vs. Viertaktmotoren: Wichtige Unterschiede erklärt