



Verbesserung der SMT-Lötzuverlässigkeit in der Automobil-Elektronik: Studie zu Multi-Chip-Modul-Herausforderungen
Forschung zur SMT-Lötzuverlässigkeit von Schaltmodulen
Unter Cold Solder Joints (Kaltlötstellen) versteht man, dass die Zinnschicht nicht vollständig auf der Oberfläche der zu verbindenden Teile benetzt, keine Metalllegierung zwischen Bauteil-Lötfläche und Pad entsteht, mechanische Belastung Bauteile lockern und schlechten Kontakt verursachen kann, und die minimale Lötpunkthöhe unter 25 % des Wertes aus minimaler Lötpunkthöhe plus lötbarer Höhe liegt.
Häufige Ursachen für Cold Solder Joints: schlechte Lötpastenqualität, Flussmittelzusammensetzung, Oxidschicht auf Bauteilbeinchen, schlechte Pad-Oberflächenveredelung, falsche Lötparameter und instabiles Reflow-Löten.
Ursachenanalyse der Probleme
a. Analyse des Kernmodul-Substrats
Wichtige Parameter für PCB-Substratmaterial: Tg (Glasübergangstemperatur), CTE (Wärmeausdehnungskoeffizient) und Td (Delaminierungstemperatur).
In der frühen Entwicklung wurde FR-4 Tg150 (Material >145) als Kernmodul-Substrat verwendet, mit relativ dickem Lötstopplack auf der Unterseite. Durch das niedrige Tg trat beim Reflow-Löten leichte Verformung (Buckling) auf, was die Lötzuverlässigkeit beim zweiten Reflow verringerte und Cold Solder Joints verursachte.
b. Analyse der Lötpastenmenge
Nach normaler Prozessanforderung sollte die Schablonendicke 0,13 mm betragen, ebenso die Pad-Lötpastendicke beim Kernmodul nach dem Druck. Durch die Verformung des Kernmoduls traten Cold Solder Joints und geringe Lötzuverlässigkeit auf, was Qualitätsrisiken birgt.
Verbesserungsexperiment
a. Substratmaterial und Experimentdesign
Das Substratmaterial ist einer der wichtigsten Faktoren für die Produktzuverlässigkeit. Frühe Produkte nutzten kostengünstiges FR-4 Tg150 (Material >145). Im Experiment wurde FR-4 Tg170 (Material >175) als Ersatz mit höherer Zuverlässigkeit eingesetzt.
Der Lötstopplack auf der Substratunterseite wurde neu gestaltet: Dickenreduzierung und Verbesserung der Materialqualität, um die Lötstopplack-Qualität zu sichern und die Zuverlässigkeit des zweiten Reflows nicht zu beeinträchtigen.
b. Experimentdesign zum Schablonenausschnitt
Ursprünglich war die Schablonendicke 0,13 mm (QFP-Bauteile mit 0,5 mm Pinabstand). Beim ersten Fertigungsversuch traten Cold Solder Joints beim Kernmodul auf (Pastendicke 0,13 mm). Die Schablonendicke wurde auf 0,15 mm (Mindestdicke Standarddesign) erhöht – Verhältnis Schablonenloch zu Außenerweiterung 1:1,2 –, doch die Qualität verbesserte sich nicht.
Daraufhin wurde eine spezielle Kaskaden-Schablone (Step-Stencil) getestet: Dicke von 0,15 mm auf 0,3 mm erhöht, um die Lötpastenmenge auf den Modul-Montagepads zu gewährleisten.
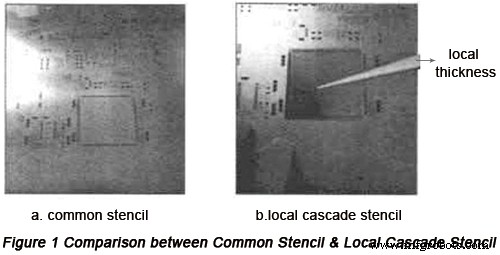
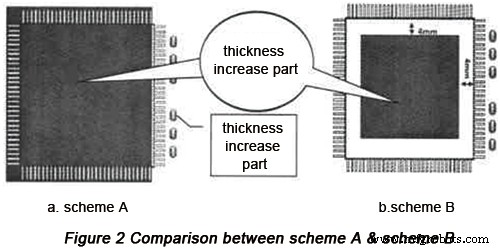
Verschiedene Versuchsanordnungen mit der Kaskaden-Schablone; die vernünftigsten sind:
- Schema A: Gesamter Modulbereich um 0,3 mm erhöht, Seitenbereich mit kleinem Maßstab unverändert.
- Schema B: Erhöhter Bereich 4 mm kleiner als Schema A, Dicke um 0,3 mm erhöht, Pad-Löcher unverändert.
Nach Pilotfertigung und Vergleich trat bei Schema A kontinuierlicher Zinnwulst (Tin Bridging) am Widerstandspaket auf – Schema B erwies sich als besser.
c. Fertigungsprozess-Verbesserungsexperiment
Vor dem Reflow-Ofen muss Klebstoff dosiert werden. Durch Aushärtung und Schrumpfung des Klebstoffs wird das Modul fixiert, wodurch Verformung und Verschiebung des Modul-Substrats beim Löten effektiv reduziert werden.
Versuchsergebnis
Durch Schablonen-Designverbesserung, Neuauswahl und Positionierung des PCB-Materials sowie Fertigungsprozess-Verbesserung erreichten Lötpastenmenge und Zinnkletterhöhe im Kernmodul IPC-Standard. Die Ausschussrate sank von 686 PPM auf 23 PPM. Die Daten in der folgenden Tabelle belegen dies.
| Ergebnis | Substratmaterial | Produktionsvolumen | Testpunkte | Fehlertyp | Fehleranzahl | Fehlerhafte Einheiten | Ausschussrate (PPM) |
|---|---|---|---|---|---|---|---|
| Initialer Pilotversuch | Tg150 | 50 | 43.750 | Cold Solder Joints Kernmodul | 20 | 20 | 457 |
| Kontinuierlicher Zinnwulst Kernmodul | 0 | 0 | 0 | ||||
| Summe | 20 | 20 | 457 | ||||
| 1. Verbesserung (Schema A) | Tg170 | 50 | 43.750 | Cold Solder Joints Widerstandspaket | 0 | 0 | 0 |
| Kontinuierlicher Zinnwulst Widerstandspaket | 30 | 30 | 686 | ||||
| Summe | 30 | 30 | 686 | ||||
| 2. Verbesserung (Schema B) | Tg170 | 50 | 43.750 | Cold Solder Joints Kernmodul | 1 | 1 | 23 |
| Kontinuierlicher Zinnwulst Kernmodul | 0 | 0 | 0 | ||||
| Summe | 1 | 1 | 23 |
Fazit
Kernmodule beschleunigen Entwicklung und Upgrade automobiler Elektronik. In der Neuproduktphase erlaubt Transplantation Kosten- und Komplexitätsreduktion. Doch große Modulabmessungen und hohe Fertigungsanforderungen führten in der frühen Pilotphase zu Problemen, die die Zuverlässigkeit minderten.
Als PCB müssen Kernmodule Hochtemperatur-Reflow, Lagerung und erneut Hochtemperatur-Reflow durchlaufen – dabei treten PCB-Verformung, Cold Solder Joints und Zinnwulst auf. Diese Probleme wurden durch Experimente und Pilotfertigung gelöst, was die Anwendung von Kernmodulen und den Modulfortschritt in der Automobil-Elektronik vorantreibt.
Weiterführende Ressourcen
- Faktoren, die SMT-Lötqualität beeinflussen, und Verbesserungsmaßnahmen
- Automobil-PCB-Eigenschaften und Design-Überlegungen
- 5 Tipps für Automobil-Schaltungsdesign zur EMI-Bekämpfung
- 5 bewährte Methoden zur Beurteilung der Zuverlässigkeit von Automobil-PCB-Herstellern
- Praktische Methoden zur Bewertung der Fähigkeiten von SMT-Bestückern
- Full Feature PCB Manufacturing Service von PCBCart – Mehrere Mehrwertoptionen
- Advanced PCB Assembly Service von PCBCart – Ab 1 Stück
Industrietechnik
- Zukunft des Automobil-Tests: HIL-Systeme mit RTI DDS integrieren
- Wie 3D-Druck Innovation, Effizienz und Individualisierung in der Automobilindustrie vorantreibt
- OpenLicht: KI-getriebener Smart-Lighting-Prototyp transformiert Raumbeleuchtung
- Automobil-Logistik: COVID-19-Herausforderungen meistern und zukünftiges Wachstum vorantreiben
- CNC-Bearbeitung: Präzisionslösungen für die Automobilindustrie
- Zukunft antreiben: Wie digitale Transformation & IoT die Automobilfertigung revolutionieren
- EMI in Automotive-Schaltungen besiegen: 5 Experten-Design-Tipps
- Wesentliche PCB-Design-Prinzipien für Automotive-Elektronik
- Wie 3D-Druck die Automobilindustrie revolutioniert
- Wie elektronische Wasserpumpen Kühlsysteme im Automobil revolutionieren