



Top 5 Design-Strategien für komplexe spritzgegossene Komponenten
Design for Manufacturability (DFM) – Fertigungsgerechtes Design – ist die allgemeine Praxis, Teile so zu designen, dass sie auch effizient produziert werden können. Während spezifische Best Practices je nach Fertigungstechnologie variieren, ist das ultimative Ziel von DFM im Allgemeinen, das Teiledesign so zu optimieren, dass die Fertigungskosten minimiert werden – ohne Leistung oder Funktion zu opfern. DFM hilft Ihnen auch, potenzielle Probleme oder Fehler frühzeitig zu erkennen und störende Neudesigns später zu vermeiden, weshalb die Bewertung möglicher Fertigungsmethoden in der initialen Design- und Prototyping-Phase entscheidend ist.
Absichtliches, methodenfokussiertes Design ist besonders wichtig, wenn versucht wird, Teile mit komplexen Geometrien oder filigranen Merkmalen herzustellen. Und obwohl es viele tragfähige Fertigungsmethoden für die Produktion von Teilen mit komplexen Geometrien gibt, gehört Spritzguss zu den häufigsten.
DFM ist besonders wichtig für spritzgegossene Teile, da die harten Werkzeuge und Formen, die zur Herstellung spritzgegossener Teile verwendet werden, eine Reihe von Variablen einführen, die das Design beeinflussen können – einschließlich Formtemperatur, Materialtemperatur und Luftdruck. Was mehr ist, Spritzgussformen sind teuer und zeitaufwendig im Werkzeugbau, und der Prozess wird typischerweise nur kosteneffektiv, wenn Teile in großen Stückzahlen produziert werden, weshalb Konsistenz und Reproduzierbarkeit beim Design von Teilen mit komplexen Geometrien oder filigranen Merkmalen kritisch sind.
Hier sind 5 wichtige Tipps, wie man Kunststoff-Spritzgussteile mit komplexen Merkmalen designed.
1. Schiebeverschlüsse (Sliding Shutoffs) für Clips und Snap-Fits nutzen
Clips und Snap-Fits sind zwei Formen von Befestigungsmechanismen, die direkt in das Spritzgussformdesign integriert werden können – einige gängige Beispiele sind Werkzeugkofferdeckel und Elektronikgehäuse. Beide funktionieren ähnlich: Auf einer Seite des Mechanismus greift ein flexibler Materialtab in einen Schlitz oder eine Tasche im Gegenstück, wodurch die beiden gesichert werden.
Schiebe- oder Teleskopverschlüsse sind Komponenten, die in eine Seite der Form bearbeitet werden und in die andere Hälfte hineinragen, indem sie beim Schließen der Form in Position gleiten. Dies verhindert, dass Material in bestimmte Bereiche fließt, was es ermöglicht, Merkmale wie Haken und Löcher (einschließlich langer Durchgangslöcher) einfach zu integrieren, ohne die Notwendigkeit teurer Seitenbewegungen, Bumpoffs, Einsätze und anderer Merkmale, die die Kosten und Komplexität des Formdesigns erhöhen.
Schiebeverschlüsse können so gestaltet werden, dass sie denselben Tab und Schlitz haben, um zu den Clips und Snap-Fits des Teils zu passen, wodurch Merkmale entstehen, die sicher zusammenpassen und genug Flexibilität behalten, um ohne Bruch auseinandergezogen zu werden. Shutoffs können Formdesign- und Betriebskosten reduzieren und auch allgemein als Workaround für Unterschneiden und versenkte Merkmale verwendet werden.
Im Allgemeinen sollten sowohl das Teil als auch die Form mindestens 3 Grad Entformungsschräge haben, um Metall-auf-Metall-Reibung zu verhindern, die Gratbildung und Beschädigung des Shutoffs verursachen kann.
2. Das richtige Material für Film Scharniere (Living Hinges) wählen
Film Scharniere, ein weiteres flexibles Deckelmerkmal, sind eine hervorragende Möglichkeit, die beiden Hälften spritzgegossener Kunststoffkomponenten zu verbinden (denken Sie an die Deckel der einzelnen Behälter eines wöchentlichen Vitamin-Spenders).
Während Materialüberlegungen immer ein kritischer Aspekt in Design und Produktentwicklung sind, sollte es Ihre primäre Sorge sein, wenn Sie Film Scharniere designen. Polypropylen ist beispielsweise besser für dieses Merkmal geeignet als Polycarbonat (das ein hervorragendes Material für Clips und Snap-Fits sein kann). Abhängig vom erwarteten Bewegungsbereich des Deckels müssen Sie möglicherweise einen Radius an der Mitte des Scharniers einplanen, um den beiden Teilen ein leichteres Schließen zu ermöglichen.
3. Wanddicke im Auge behalten
Die Wanddicke sollte wann immer möglich gleichmäßig bleiben, da Variationen in der Dicke ernsthafte Komplikationen einführen können. Teile mit inkonsistenter Wanddicke riskieren Verzug (verursacht durch unterschiedliche Abkühlraten verschiedener Abschnitte des Teils, was innere Spannungen erzeugt, die das Teil dauerhaft verbiegen).
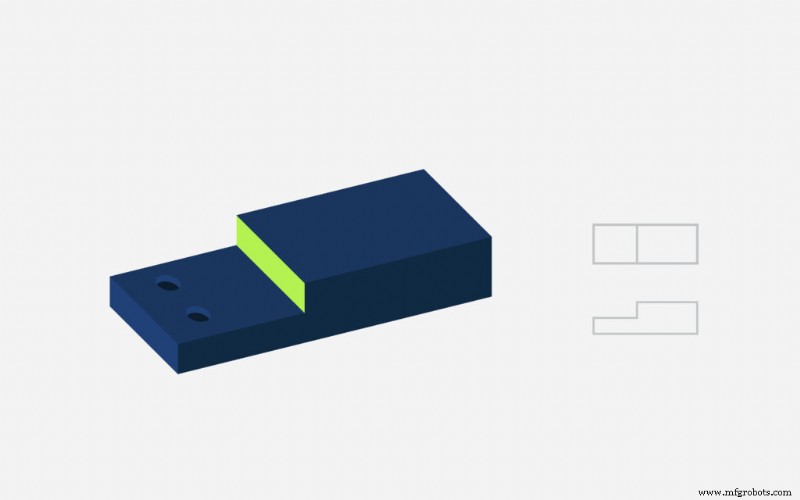
Darüber hinaus können weitere Probleme auftreten, wenn die Wände eines Teils übermäßig dick oder dünn sind. Zum Beispiel können dünne Wände und schlecht designte Verstärkungsrippen die Fließfähigkeit behindern, was Kurzschüsse (oder unvollständige Formfüllungen) verursacht. Andererseits neigen Teile mit dicken Wänden und schlecht designeten Rippen dazu, Sinkmarken zu entwickeln – Eindrücke auf der Oberfläche des Teils, verursacht durch das schnellere Abkühlen des inneren Harzes als des äußeren Materials. Wenn Sie Anzeichen eines dieser Fehler sehen, ist es vielleicht an der Zeit, Ihr Formdesign zu überprüfen.
4. Entformungsschräge hinzufügen und die Höhe hoher Merkmale reduzieren
Hohe Merkmale wie Ansätze (Bosses), Rippen und Standoffs können erfordern, dass Sie größere Entformungsschrägen (generell bis zu 3°) einplanen, um sicherzustellen, dass das Teil die Form ohne Schleifspuren oder andere Auswurfsprobleme verlässt. Ansätze und hohe Merkmale ermöglichen Gewindeeinsätze und zusätzliche Teifeste, erhöhen aber das Risiko der Entwicklung von Sinkmarken.
Darüber hinaus erhöht die Erhöhung der Höhe von Rippen und anderen Merkmalen ebenfalls die Tiefe der Form, was den Bedarf an längeren Fräsern, mehr Entlüftung und langsameren Schnittgeschwindigkeiten während des Bearbeitungsprozesses erhöht. Eine Möglichkeit, dies zu umgehen, ist, Ansätze mit peripheren vertikalen Rippen zu unterstützen, die dünnere Wände haben, was die Chance von Sinkmarken reduziert.
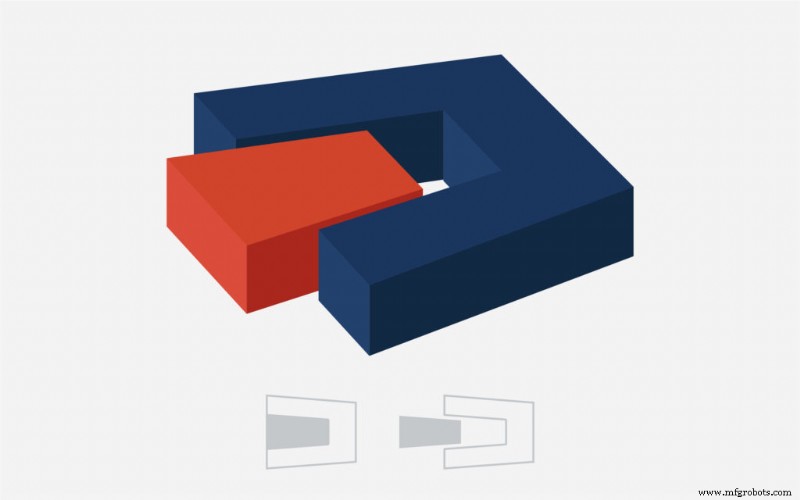
Angewinkelte Ansätze und andere Merkmale erhöhen die Komplexität der Produktion, da die Achse des Ansatzes nicht mehr mit der Trennlinie oder der Zuglinie übereinstimmt – was praktisch erfordert, dass ein Einsatz vor jedem Schuss manuell in die Form geladen wird.
5. Strategisch bei Text und Logos vorgehen
Text (wie ein Produkt- oder Firmenname) oder Logos werden häufig zu spritzgegossenen Produkten hinzugefügt. Die gute Nachricht ist, dass kleine Schriftgrößen tatsächlich ziemlich einfach durch Spritzguss zu erreichen sind – solange Sie einige wichtige Richtlinien befolgen.
Erstens sollte Text eine serifenlose Schriftart sein und die kürzeste Strichlänge (der Querbalken eines T oder A, zum Beispiel) muss mindestens 0,020" (0,5 mm) lang sein. Erhabener Text ist leichter zu lesen und zu produzieren als in die Teileoberfläche eingesenkter Text. Sofern der Text nicht übermäßig groß ist, sollte er nicht mehr als 0,015" (0,38 mm) hoch sein.
Schließlich sollte Text, sofern Sie nicht mit flexiblen Materialien wie Silikonkautschuk oder thermoplastischem Elastomer (TPE) arbeiten, wenn möglich in Ziehrichtung zeigen – andernfalls könnten manuell geladene Einsätze oder Seitenbewegungen notwendig sein, um einen reibungslosen Auswurf zu gewährleisten.
Beginnen Sie noch heute mit der Verfeinerung Ihres Spritzgussdesigns
Komplexe Geometrien und ein hoher Grad an Merkmalskomplexität sind nicht das Ende der Welt für spritzgegossene Teile. Indem Sie auf wichtige Designfaktoren wie Formdesign, Materialauswahl, Ansatzorientierung und Textstil und -größe achten, können Sie die Fertigbarkeit Ihres Teils (und damit Kosteneffizienz) und Qualität gleichzeitig verbessern.
Natürlich ist die Partnerschaft mit einem erfahrenen Hersteller ein weiterer sicherer Weg, um die Design- und Produktionsphasen der Produktentwicklung zu straffen. Fast Radius bringt jahrzehntelange Ingenieur- und Designerfahrung mit und wir arbeiten gewissenhaft neben jedem Kunden, um sicherzustellen, dass Ihre Teile nicht nur gut gemacht sind – sondern dass sie auf die effizienteste und kosteneffektivste Weise hergestellt werden. Kontaktieren Sie uns noch heute, um herauszufinden, wie wir Ihre Designs Realität werden lassen können.
Industrietechnik
- E3.series für Industrieanlagen: Einheitliche Elektro- & Mechanik-Konstruktion
- 5 Expertentipps für präzises Blechdesign
- Top 5 Design-Strategien für erfolgreiches Reaction Injection Molding (RIM)
- Bewährte Designstrategien für das Gießen mit Thermoset-Polyurethanen
- Kosten sparen bei Custom Blechteilen & Gehäusen: 19 bewährte Strategien
- Effizientes Multitasking für kleine, komplexe Teile mit Mazak Integrex i-150
- Top 5 bewährte Sicherheitspraktiken für den Betrieb industrieller Maschinen
- EMI in Automotive-Schaltungen besiegen: 5 Experten-Design-Tipps
- Experten-Design-Richtlinien für hochwertigen Spritzguss
- Experten-Design-Tipps zur Optimierung von Direct Metal Laser Sintering (DMLS) 3D-Druck