



7 häufige Spritzgussfehler vermeiden: Expertentipps für konstante Qualität
Spritzguss ist eine effiziente Produktionsmethode für hohe Stückzahlen identischer Teile. Sie erfordert jedoch hohes technisches Know-how. Bei vielen Variablen können kleine, scheinbar unbedeutende Fehler in frühen Entwicklungsphasen zu großen Problemen führen – bis hin zu beeinträchtigter Produktintegrität.
Fehler reduzieren Tempo und Kosteneffizienz der gesamten Produktentwicklung und können bei Nichtbehebung die Produktlebensdauer verkürzen. Ursachen sind vielfältig: schlechtes Design, Prozessfehler, Qualitätskontrollversagen. Ein proaktiver Risikomanagement-Ansatz über den gesamten Entwicklungsprozess ist entscheidend.
Hier sind die häufigsten Fehler beim Kunststoffspritzguss – und wie Produktteams sie vermeiden.
1. Fließlinien
Fließlinien sind farblich abweichende Linien, Streifen oder Muster auf der Bauteiloberfläche. Ursache: Die Schmelze fließt mit unterschiedlichen Geschwindigkeiten durch das Werkzeug, was zu unterschiedlichen Erstarungsgeschwindigkeiten führt. Oft ein Zeichen für zu niedrige Einspritzgeschwindigkeit und/oder -druck.
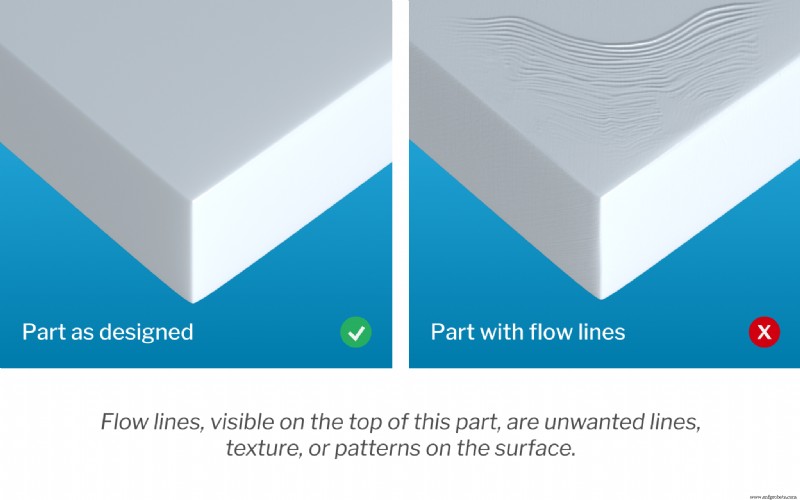
Fließlinien entstehen auch bei unterschiedlichen Wandstärken im Werkzeug – daher ist gleichmäßige Wandstärke oder korrekte Fase-/Radiuslängen kritisch. Die Angussplatzierung in dünnwandigen Bereichen des Werkzeugs reduziert Fließlinien zusätzlich.
2. Sinkmarken
Sinkmarken sind Vertiefungen, Dellen oder Krater in dicken Bauteilbereichen. Dickere Bereiche kühlen langsamer, wodurch innere Bereiche bei anderer Rate schwinden als äußere.
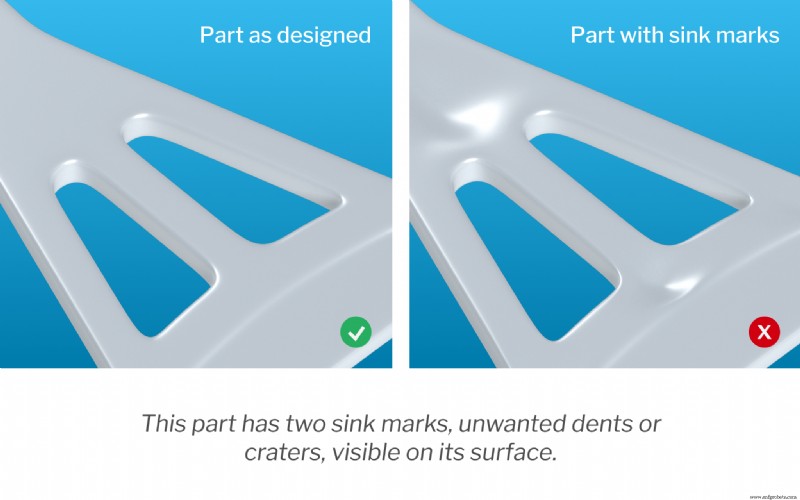
Meist Zeichen dafür, dass der Kunststoff mehr Zeit im Werkzeug zum Abkühlen und Aushärten braucht. Manchmal behebbar durch Reduzierung der dicksten Wandbereiche für gleichmäßigeres Abkühlen. Unzureichender Kavitätendruck oder zu hohe Temperaturen am Anguss können ebenfalls beitragen.
Konstruktiv lässt sich das Risiko durch korrekte Rippen- und Wandstärken minimieren – was auch die Gesamtfestigkeit erhöht.
3. Oberflächendelamination
Delamination: Die Bauteiloberfläche trennt sich in dünne Schichten, die sich wie Beschichtungen abziehen lassen. Ursache: Verunreinigungen im Material, die nicht mit dem Kunststoff verbinden und lokale Fehler erzeugen. Übermäßiger Einsatz von Trennmitteln kann ebenfalls Delamination verursachen.
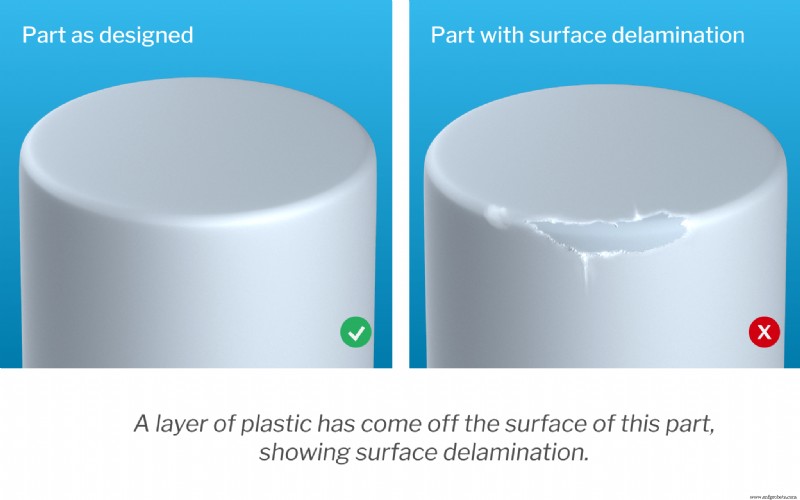
Zur Vorbeugung: Werkzeugtemperaturen erhöhen, Auswurfmechanismus so gestalten, dass er weniger von Trennmitteln abhängt. Kunststoff vor dem Spritzguss ordnungsgemäß vortrocknen.
4. Schweißlinien
Auch Nahtlinien genannt: Defekte an Stellen, wo zwei Schmelzeströme im Werkzeug zusammenfließen. Tritt um Löcher herum auf: Die Schmelze umströmt beide Seiten, die Ströme treffen aufeinander. Stimmt die Temperatur nicht, verbinden sie sich nicht richtig – sichtbare Schweißlinie, reduzierte Festigkeit und Haltbarkeit.
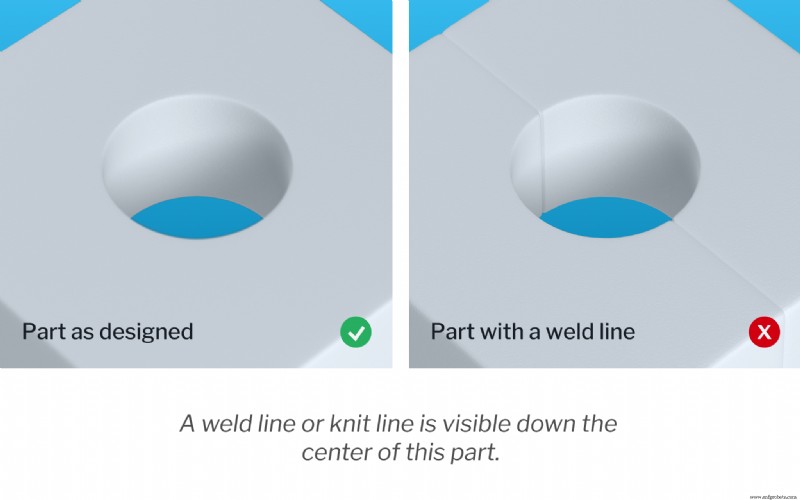
Erhöhen der Schmelzetemperatur verhindert zu frühes Erstarren, ebenso Erhöhung von Einspritzgeschwindigkeit und -druck. Harze mit niedrigerer Viskosität und Schmelzpunkt sind weniger anfällig. Durch Entfernen von Trennwänden im Werkzeugdesign lassen sich Schweißlinien eliminieren.
5. Kurzschüsse (Short Shots)
„Short Shots“: Die Schmelze füllt die Werkzeugkavität nicht vollständig – unvollständige, unbrauchbare Teile.
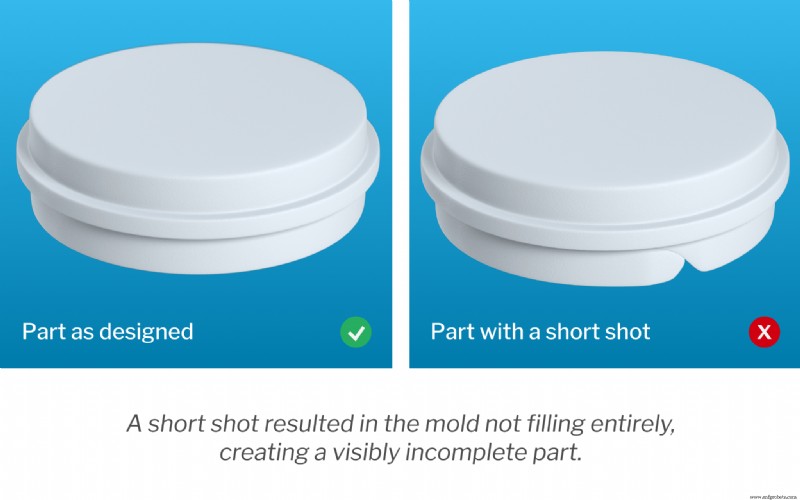
Ursachen: behinderter Fluss im Werkzeug (zu enge oder verstopfte Angüsse, Lufteinschlüsse, unzureichender Einspritzdruck). Materialviskosität und Werkzeugtemperatur sind weitere Faktoren. Erhöhen der Werkzeugtemperatur und zusätzliche Entlüftung im Werkzeugdesign helfen.
6. Verzug (Warping)
Unbeabsichtigte Verwindungen oder Biegungen durch ungleichmäßiges inneres Schwinden beim Abkühlen. Meist Folge ungleichmäßiger oder inkonsistenter Werkzeugkühlung, die Spannungen im Material erzeugt.
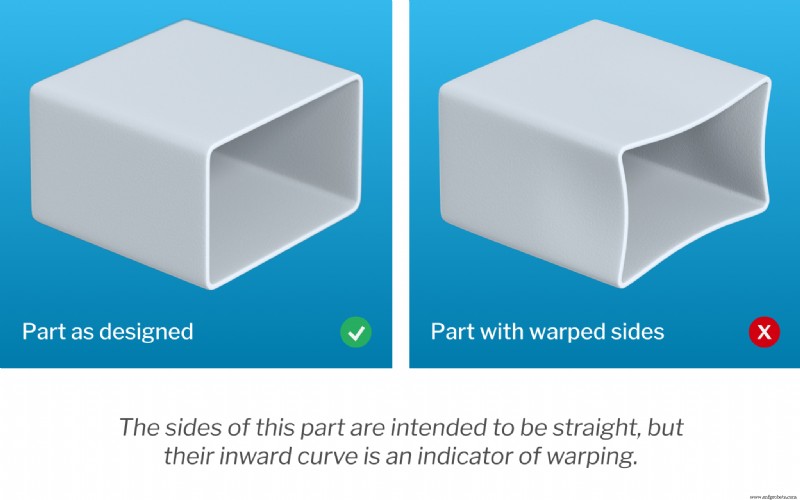
Vermeidung: Ausreichend Zeit und ausreichend gradueller Abkühlprozess, um innere Spannungen zu verhindern. Gleichmäßige Wandstärke im Werkzeugdesign ist entscheidend – sie sorgt für einrichtungsgerechten Schmelzefluss.
Hinweis: Halbkristalline Materialien neigen stärker zu Verzug.
7. Strahlbildung (Jetting)
Jetting: Ein initialer Schmelzestrahl gelangt in das Werkzeug und hat Zeit, anzufangen zu erstarren, bevor die Kavität gefüllt ist. Sichtbare, wellenförmige Fließmuster auf der Oberfläche, reduzierte Festigkeit.
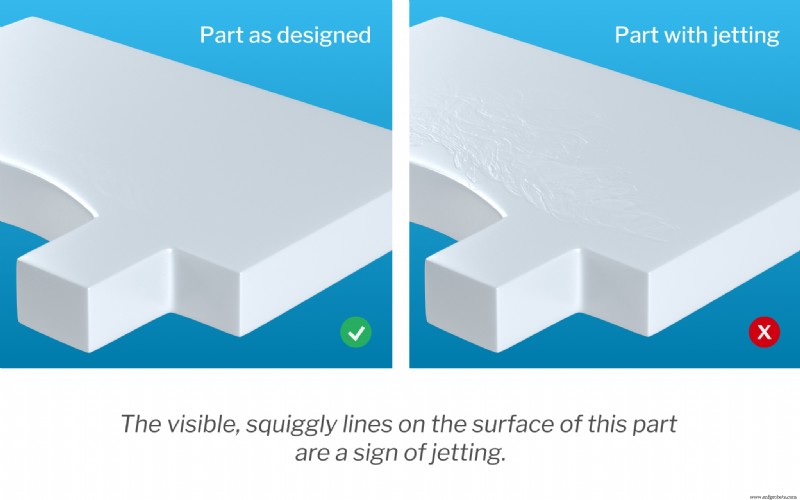
Reduzierung des Einspritzdrucks für graduelleres Füllen ist oft der beste Weg. Erhöhung von Werkzeug- und Schmelzetemperatur verhindert vorzeitiges Erstarren. Angussplatzierung so, dass der Materialfluss die kürzeste Achse des Werkzeugs durchläuft, minimiert Jetting ebenfalls.
Spritzgussfehler vorbeugen
Spritzguss kann hocheffizient für hochwiederholbare Kunststoffteile sein, erfordert aber hohe Detailgenauigkeit und proaktives Risikomanagement. Alle Beteiligten – vom Design über Proof-of-Concept bis zur Auslieferung – müssen Sorgfalt walten lassen, um höchste Qualitätsstandards zu gewährleisten und häufige Probleme zu vermeiden.
Ein Fertigungspartner wie Fast Radius, der häufige Spritzgussfehler und deren Behebung kennt, macht den Unterschied: hochwertige Teile – termingerecht und im Budget – statt Teile mit Schweißlinien, Jetting, Grat, Sinkmarken und anderen Fehlern. Neben On-Demand-Fertigung bieten wir Designberatung und -optimierung, damit jedes Team funktionale, elegante, leistungsstarke Teile so effizient wie möglich fertigt. Kontaktieren Sie uns für mehr über unsere Spritzguss-Services.
Industrietechnik
- Spritzguss erklärt: Expertenvideo & praktischer Leitfaden
- Expertenleitfaden zum Design und zur Fertigung von Spritzgussformen
- Metro Mold & Design erweitert Kapazität mit vier neuen Engel Pressen
- Wie Kunststoff-Spritzguss-Hersteller Innovation & Qualität vorantreiben
- Präzisions-Kunststoff-Spritzgießen: Effiziente Produktion langlebiger Komponenten
- Warum Spritzguss das bevorzugte Fertigungsverfahren ist
- Experten-Antworten: FAQs zum Kunststoff-Formenbau
- Experten-Kunststoff-Spritzguss-Services – Hochwertig, kosteneffizient
- Kunststoff-Spritzgusswerkzeug-Produktion und Kostenfaktoren verstehen
- Fortgeschrittener Kunststoff-Spritzguss: Hochmoderne Lösungen für die moderne Produktion