



Ausgleichbohrkopf (Offset Boring Head): Höhere Bohrgenauigkeit & Oberflächengüte
Lernziele
Nach dieser Einheit können Sie:
- Einen Ausgleichbohrkopf identifizieren.
- Das korrekte Einrichten eines Rundtischs (Rotary Table) erklären.
Ausgleichbohrkopf (Offset Boring Head)
Der Ausgleichbohrkopf ist ein Aufsatz für die Frässpindel, der den meisten gebohrten Löchern eine bessere Oberflächengüte und höhere Durchmessergenauigkeit verleiht. Er wird eingesetzt, wenn Toleranzen einen Bohrer nicht zulassen oder kein ausreichend großer Bohrer/Reibahle verfügbar ist. Mit einem Ausgleichbohrkopf können Löcher aufgeweitet oder die Lochmitte justiert werden.
Sicherheit
Alle Madenschrauben vor Betrieb festziehen. Sicherstellen, dass der Ausgleichbohrkopf in das Loch passt. Inbusschlüssel vor Maschinenstart entfernen. Fräsdrehzahl vor Betrieb doppelt prüfen.
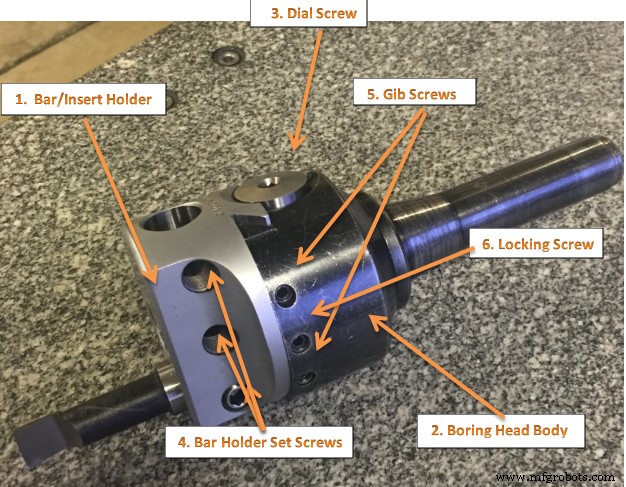
Abbildung 1. Ausgleichbohrkopf
Ausgleichbohrkopf und Werkzeuge
Abbildung 1 zeigt einen Ausgleichbohrkopf. Der Bohrstab (Boring Bar) kann auf einer rechtwinkligen Achse verstellt werden. Dies ermöglicht präzises Positionieren des Bohrschneidens für variable Lochdurchmesser.
Diese Justierung ist bequemer als das Verstellen des Schneidens im Bohrstahlhalter oder der Wechsel des Bohrstabs. Ein weiterer Vorteil: Die mikrometrische Skala am Einstellring erlaubt präzise Verstellung in Schritten von 0,001" (0,025 mm) ohne Feinzeiger oder anderes Messgerät.
Komponenten des Bohrkopfs
Ein Bohrkopf besteht aus drei Hauptkomponenten:
- Bohrkop-Gehäuse (Boring Head Body)
- Stabhalter / Einsatzehalter (Bar Holder / Insert Holder)
- Einstellschraube (Dial Screw)
Das Gehäuse hat eine Schwarzoxid-Beschichtung zum Rostschutz. Der Stabhalter (#1) ist satinverchromt für Verschleißfestigkeit. Die Einstellschraube (#3) ist präzisionsgeschliffen für genaue Bewegung des Halters im Schwalbenschwanz-Führung. Die Klemmbackenspannung (Gib Tension) ist werkseitig voreingestellt. Die beiden Klemmbackenschrauben (#5) dürfen nicht zum Größeneinstellen gelöst werden – sie dienen nur der Klemmdruckeinstellung und sind mit rotem Wachs gesichert. Die Klemmschraube (#6) ist die einzige Schraube für Größenänderungen.
Durchmessereinstellung
Einstellung am Allied Criterion Standard-Bohrkopf:
- Klemmschraube (#6) lösen.
- Einstellschraube (#3) im Uhrzeigersinn drehen → Durchmesser vergrößern; gegen Uhrzeigersinn → verkleinern.
- Klemmschraube (#6) festziehen.
Arbeitsablauf
- Werkstück parallel zur Tischbewegung aufspannen und sorgfältig ausrichten.
- Mitte der Frässpindel mit Referenzpunkt am Werkstück ausrichten.
- Bohrloch mit Zentrierbohrer oder Anbohrer anmarkieren.
- Bei Bohrungen > ½ Zoll: Sicherstellen, dass der Ausgleichbohrkopf Platz hat.
- Bohrkopf in Fräsmaschine einspannen.
- Bohrstab einsetzen, Madenschraube festziehen, Klemmschraube lösen, Bohrstab auf Lochkante einstellen.
- Werkstückausrichtung und Spindelmitte erneut prüfen. Bei Abweichung Schritt 6 wiederholen.
- Fräsdrehzahl für Lochgröße und Material einstellen.
- Schneckengetriebe (Worm Feed) am Fräskopf einrücken. Quille an Werkstück heranfahren. Hebel herausziehen für Kraftvorschub. Bei Erreichter Tiefe Hebel zurückdrücken (Vorschub aus), Maschine ausschalten. Bohrkopf aus Loch ziehen.
- Loch auf Endmaß fertigbohren.
HINWEIS: Schritte 6–9 wiederholen, bis Loch das gewünschte Maß hat.
Rundtisch (Rotary Table)
Ein Rundtisch ermöglicht das Fräsen von Bögen und Kreisen. Beispiel: Der kreisförmige T-Nut im Schwenkfuß eines Schraubstocks. Auch für Teilapparate (Indexing) nutzbar, wo das Werkstück zwischen Operationen exakt gedreht werden muss. Zahnräder können auf der Fräsmaschine mit Rundtisch gefertigt werden. Teilkreise (Dividing Plates) erleichtern das Indexieren.
Rundtische werden meist „flach“ montiert – Tisch dreht sich um vertikale Achse, in derselben Ebene wie der Fräser einer Vertikalfräse. Alternative: Auf der Stirnseite montiert (oder „flach“ auf 90°-Winkellehre), dann dreht er um horizontale Achse. In dieser Konfiguration kann auch eine Reitstockspitze (Tailstock) genutzt werden → Werkstück „zwischen Spitzen“ gespannt.
Mit dem Rundtisch auf einem Kreuztisch (Secondary Table) wird das Werkstück genau auf der Rundtischachse zentriert, die wiederum auf der Schneidenachse zentriert ist. Alle drei Achsen sind koaxial. Der Kreuztisch kann dann in X oder Y versetzt werden, um den Fräser auf den gewünschten Abstand vom Werkstückmittelpunkt zu bringen. Dies erlaubt konzentrische Bearbeitungen. Exzentrisches Spannen erlaubt komplexere Kurven. Wie bei anderen Vertikalfräs-Setups: Bohren von konzentrischen, ggf. gleichabständigen Löchern oder Plan-/Stirnfräsen von kreisförmigen/halbkreisförmigen Formen und Konturen.
Anwendungen des Rundtischs:
- Schlüsselflächen (Spanner Flats) an Bolzen fräsen
- Gleichabständige Löcher auf Kreisflansch bohren
- Rundes Werkstück mit hervorstehendem Zapfen schneiden
- Großbohrungen via Kreisbahnfräsen auf kleinen Fräsmaschinen (kein Antrieb für große Spiralbohrer > 0,500"/13 mm)
- Helixfräsen
- Komplexe Kurven schneiden (mit passendem Setup)
- Gerade Linien in jedem Winkel schneiden
- Bögen schneiden
- Mit Kreuztisch (Compound Table) auf dem Rundtisch: Drehmittelpunkt beliebig auf dem Werkstück positionierbar → Bogen an beliebiger Stelle
- Kreisförmige Werkstücke ausschneiden
Rundtisch einrichten (Setting Up a Rotary Table)
Bei Nutzung eines Rundtischs auf der Fräsmaschine – ob Bogen fräsen oder Löcher im Kreis bohren – sind zwei Dinge zwingend: Erstens, Werkstück auf dem Rundtisch zentrieren. Zweitens, Rundtisch unter der Spindel zentrieren. Dann Frästisch verfahren und schneiden.
Man könnte zuerst den Tisch unter der Spindel zentrieren (am Loch in der Tischmitte indizieren), dann Werkstück aufsetzen und am Werkstück indizieren. Zwei Probleme: 1. Annahme, dass das Tischloch wahr und zentriert ist – nicht garantiert. 2. Fehlerakkumulation durch Messen an zwei verschiedenen Merkmalen (Tischloch + Werkstückmerkmal). Besser: Erst Werkstück auf Rundtisch zentrieren, dann Rundtisch unter Spindel zentrieren.
Werkstück auf Rundtisch zentrieren: Rundtisch drehen, Zeigerausschlag beobachten. Frästisch (X/Y) verstellen, bis Zeiger nicht mehr ausschlägt.
Rundtisch unter Spindel zentrieren: Feinzeiger (Dial Test Indicator) in Bohrfutter oder Spannzange in der Spindel, von Hand drehen, Messspitze im Tischloch. Wenn Maschine auskuppelbar, hilft das für freien Spindellauf. Bohrfutter leichter als Spannzange. Einstellung über Sattel- und Tischhandräder.
Zentrum gefunden (Zeiger zeigt konstanten Wert bei Spindeldrehung) → Beide Einstellringe auf „0“ setzen (statt willkürlicher Position). Rücklauf (Backlash) korrekt einstellen. Anzeige in positiver Richtung lesen für einfache Zählung. Tisch und Sattel mit Wachstift markieren → Mittelpunkt bekannt. Zeigt, wann Handrad bei „0“ stoppen, um Tisch für nächstes Teil zurückzufahren.
Nun oft ein Werkstückmerkmal (Loch oder Außenkante) zentrieren. Gleichen Feinzeiger in Loch oder an Perimeter schwingen. Perimeter erfordert Umgehung der Spannbacken – Quille heben, um Spitzen zu klären. Beim Einrichten des Werkstücks auf bereits zentriertem Tisch: Werkstück anklicken (klopfen), nicht Sattel/Tisch verstellen. Spannbacken leicht anziehen, dann anklicken bis perfekte Lage. Erreicht Maschinengenauigkeit.
Nach Werkstückzentrierung: Spindel von Hand drehen, Messspitze fegt Tischloch. Frästisch verstellen, bis kein Zeigerausschlag mehr.
Rundtisch einrichten – Praxisbeispiele
Methoden zum Zentrieren der Spindel über dem Rundtischmittelpunkt:
Rundtisch mit Vertikalfrässpindel zentrieren
- Vertikalkopf zur Maschinentisch rechtwinklig ausrichten.
- Rundtisch auf Frästisch montieren.
- Prüfstift (Test Plug) in Mittelbohrung des Rundtischs einsetzen.
- Feinzeiger in Frässpindel spannen.
- Feinzeiger knapp über Prüfstift, Spindel von Hand drehen → Stift grob mit Spindel fluchten.
- Feinzeiger an Stiftkontakt bringen, Spindel von Hand drehen.
- Frästisch über Längs- (X) und Quervorschub (Y) justieren, bis Feinzeiger keine Bewegung mehr anzeigt.
- Frästisch und Sattel arretieren, Ausrichtung nachprüfen.
- Bei Bedarf nachjustieren.
Alternative Einrichtmethode (Tabellarisch)
 |
Grobe Position 3/8" Messingstück mit 60°-Spitze, passend in Schaftfräseraufnahme. Sehr nützlich für diverse Einrichtoperationen. |
 |
Visuelle Position Auge beurteilt Zentrierung zweier Kreise gut. Normalerweise innerhalb 0,010". |
 |
Feinzeigern (Indicate) Für hohe Genauigkeit: Feinzeiger in Rundtisch indizieren. Spitze berührt Rückseite des Tischlochs. Tisch 360° drehen, maximalen Ausschlag notieren. Spindel 90° links und 90° rechts drehen. Wahrer Mittelpunkt = halber Weg zwischen den beiden Messwerten. Endjustierung auf derselben Rücklauf-Seite wie beim Schneiden. Wenn Fräser von Mitte nach rechts läuft, auch bei Zentrierung in diese Richtung bewegen. Falsche Rücklauf-Seite → Überkompensation → neu beginnen von korrekter Seite. |
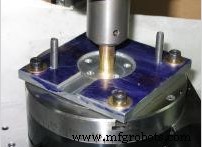 |
Lehre ausrichten (Lineup Jig) Zur Lage einer Lehre/Werkstück auf Rundtisch: Mit grober Ausrichtung beginnen. |
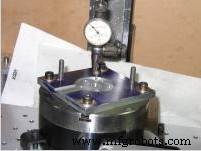 |
Lehre feinzeigern (Indicate Jig) Lehre/Werkstück über Rundtischmitte zentrieren: Rundtisch drehen, Werkstück justieren bis konstanter Rundlauf ringsum. |
Werkstück mit Rundtisch zentrieren
Oft sind mehrere identische Werkstücke mit zentraler Bohrung zu bearbeiten. Zum schnellen Ausrichten: Spezieller Stift, der in Werkstück-Mittelbohrung und Rundtischloch passt. Nach Spindel-Rundtisch-Ausrichtung jedes weitere Stück schnell und präzise über den Stift ausrichten.
Bei wenigen Stücken (kein Sonderstift lohnend) oder Werkstück ohne Mittelbohrung:
- Rundtisch mit Vertikalfrässpindel ausrichten.
- Werkstück mittig auf Rundtisch leicht spannen. Längs- (X) und Quervorschub (Y) nicht bewegen.
- Rundtisch-Schneckengetriebe auskuppeln.
- Feinzeiger in Frässpindel oder Frästisch spannen (je nach Werkstück).
- Feinzeiger an zu messende Fläche bringen, Rundtisch von Hand drehen.
- Mit weichem Metallstift Werkstück (entgegen Zeigerbewegung) anklicken, bis bei voller Rundtischumdrehung keine Zeigerbewegung mehr.
- Werkstück fest spannen, Einrichtgenauigkeit nachprüfen.
Radiusfräsen (Radius Milling)
Zum Fräsen eines Werkstückendes auf bestimmten Radius oder kreisförmige Nuten mit definiertem Radius:
- Vertikale Fräsmaschine auf 90° zum Tisch ausrichten.
- Feinzeiger in Frässpindel spannen.
- Rundtisch auf Frästisch montieren.
- Rundtisch mit Maschinenspindel mittels Prüfstift im Tisch und Feinzeiger an Spindel zentrieren.
- Längs- (X) und Quervorschub (Y) Einstellringe auf Null setzen.
- Werkstück auf Rundtisch montieren, Mitte der Radialschnitte mit Tischmitte fluchten. Spezielle Aufspannwelle (Arbor) oder Wiggler in Maschinenspindel nutzen.
- Entweder Quer- oder Längsvorschub (je nach Bequemlichkeit) um den Betrag des gewünschten Radius verfahren.
- Tisch und Sattel arretieren.
- Passenden Schaftfräser einspannen.
- Korrekte Drehzahl (RPM) einstellen.
- Werkstück über Rundtisch-Handrad zum Schnittstart drehen.
- Schnitttiefe einstellen, Radius auf Zeichnungsmaß fräsen (Hand- oder Kraftvorschub).
EINHEITSTEST
- Wann wird ein Ausgleichbohrkopf verwendet?
- Drei Hauptkomponenten eines Bohrkopfs nennen.
- Warum wird die Klemmschraube nach Werkzeugschlitten-Einstellung festgezogen?
- Warum hat der Werkzeugschlitten mehrere Bohrungen für Bohrwerkzeuge?
- Was bestimmt die Schnittgeschwindigkeit beim Bohren?
- Zu welchen Zwecken kann ein Rundtisch dienen?
- Was ist der Zweck der Mittelbohrung im Rundtisch?
- Kurz beschreiben: Wie wird ein Rundtisch mit Vertikalfrässpindel zentriert?
- Kurz beschreiben: Wie wird ein einzelnes Werkstück auf Rundtisch zentriert?
- Erklären, wie ein großer Radius mit Rundtisch geschnitten wird.
Kapitel-Quellenangaben
Dieses Kapitel basiert auf folgenden Quellen:
- Gewindeschneide-Verfahren abgeleitet aus „Drilling and Tapping“ von University of Idaho, CC:BY-SA 3.0.
- Tramming abgeleitet aus „Tramming Mill Head“ von University of Idaho, CC:BY-SA 3.0.
- Feinzeiger (Foto) abgeleitet aus „Dial Gauge“ von Wikimedia, CC:BY-SA 3.0.
- Fräsmaschinen-Verfahren abgeleitet aus „Mechanical Engineering Tools“ von MIT, CC:BY-NC-SA 4.0.
- Rundtisch abgeleitet aus „Rotary Table“ von University of Idaho, CC:BY-SA 3.0.
Industrietechnik
- Oberflächenrauheit (Rauheit): Kenngrößen, Messverfahren & Tabellen
- Offsetdruckmaschinen: Überblick & Vorteile
- Offsetdruck verstehen: Ein umfassender Leitfaden
- 3 Hauptvorteile einer Bohrwerkmaschine entdecken
- Winkel-Schraubendreher (Offset Screwdriver): Zweck, Vorteile & Einsatzbereiche
- Härteprüfverfahren: Rockwell- & Brinell-Methode
- CNC-Betrieb: Haas Fräsmaschine einrichten & steuern
- Mastercam Einheit 7: Bildverwaltung & Werkzeugpfaderstellung
- Bohrwerke meistern: Techniken, Anwendungen und Präzisionsbearbeitung
- Horizontale Bohrwerke erklärt: Aufbau, Betrieb und Anwendungen