



Bandsägen-Operationen & Sicherheit: Ein umfassender Leitfaden
Lernziele
Nach Abschluss dieser Einheit sollten Sie in der Lage sein:
- Eine Bandsäge zu identifizieren
- Die Sicherheitsregeln zu verstehen
- Den Betrieb der Horizontalbandsäge zu beschreiben
- Den Betrieb der Vertikalbandsäge zu beschreiben
- Die Kappsäge (Chop Saw) zu beschreiben
- Die Auswahl von Sägebändern zu erklären
- Die Zahnteilung (Tooth Set) zu beschreiben
- Das Spannen im Schraubstock (Vise Loading) zu erklären
- Die Schmierung zu beschreiben
Die Bandsäge
Es gibt zwei Arten von Bandsägen auf dem Markt: die Horizontalbandsäge und die Vertikalbandsäge. Bandsägen sind in fast jeder Werkstatt verbreitet und erfordern keine besonderen Fähigkeiten. Angesichts der Art der Arbeit ist es jedoch wichtig, sich mit der Ausrüstung vertraut zu machen und beim Betrieb einer Bandsäge einige einfache Schritte zu befolgen. Hier sind einfache Anweisungen für die sichere Verwendung von Vertikalbandsägen.
Schritt 1: Sicherheit
Vor der Bedienung eines Elektrowerkzeugs ist es wichtig, eine Schutzbrille, Handschuhe und andere relevante Schutzausrüstung zu tragen. Vermeiden Sie lose Kleidung, da diese in das Sägeband gezogen werden könnte.
Schritt 2: Maschine kennen
Die meisten Bandsägen verfügen über variable Drehzahlen; falls Ihre Maschine nur eine feste Geschwindigkeit hat, ist das kein Problem. Der Hauptschalter und die Drehzahlanzeige befinden sich meist auf der linken Seite, wenn man vor der Maschine steht. Der Getriebewahlhebel und die Drehzahlverstellung befinden sich an der Rückseite. Der kippbare Tisch vorne ermöglicht eine einfache Bewegung des Werkstücks. Der Luftbläser am oberen Ende des Bands sorgt dafür, dass Späne von Ihnen weggeblasen werden.
Schritt 3: Messen und Anreißen
Markieren Sie die Maße auf dem zu schneidenden Werkstück. Stellen Sie sicher, dass die abzusägenden Abmessungen durch die Maschine passen. Dies ist besonders wichtig beim Kontursägen im Gegensatz zum geraden Schnitt. Beim geraden Schnitt darf die Werkstückbreite den Abstand zwischen Band und Maschinensäule nicht überschreiten. Beim Konturschnitt muss das Werkstück in alle Richtungen durch den Spalt zwischen Säule und Band passen. Falls nicht, schneiden Sie überstehendes Material vorher ab.
Schritt 4: Drehzahl einstellen
Je nach zu schneidendem Material variiert die Sägegeschwindigkeit. Die Faustregel: hohe Geschwindigkeit für weiche Materialien, niedrigere für harte. Nach dem Einschalten einige Sekunden warten, bis die Maschine ihre Arbeitsdrehzahl erreicht hat.
Schritt 5: Vorschub
Nach Anreißen und Drehzeleinstellung kann das Werkstück zugeführt werden. Je nach Maschinentyp erfolgt der Vorschub manuell oder über einen Vorschubantrieb. Vor dem Einschalten und vor dem Vorschub prüfen, auf welcher Seite die Sägezähne zeigen – das ist die Vorschubseite.
Bei manuellem Vorschub die Hände aus dem Sägebereich halten; bei Vorschubautomat nicht in den Bereich bewegter Teile gelangen. Das Werkstück fest greifen, die Schnittlinie mit dem Band ausrichten, Hände aus dem Sägebereich nehmen und das Werkstück in das Band schieben. Nach dem Durchtrennen die Teile entnehmen und die Maschine ausschalten.
Sicherheit
- Lage der Ein- und Ausschalter kennen.
- Sicherstellen, dass das Sägeband korrekt gespannt ist und die Türen geschlossen sind, bevor die Maschine genutzt wird.
- Das passende Band für die Materialdicke verwenden. Mindestens drei Zähne sollten gleichzeitig im Material eingreifen.
- Die Maschine nie schneller als die empfohlene Geschwindigkeit für das spezifische Material laufen lassen.
- Sicherstellen, dass das Sägeband scharf genug für das Material ist.
- Alle Schutzvorrichtungen vor dem Betrieb einstellen. Die obere Führungs-/Schutzbaugruppe sollte max. 6 mm (¼ Zoll) über dem Werkstück positioniert sein.
- Das Werkstück muss flach auf dem Tisch aufliegen, bevor der Schnitt beginnt.
- Nicht schneiden, bevor das Band seine volle Drehzahl erreicht hat.
- Einen sicheren Abstand zwischen Händen und Sägeband einhalten.
- Die angemessene Vorschubkraft beim Schneiden anwenden.
- Bei unregelmäßigem oder kleinem Material ein Brett oder Schiebeholz (Push Stick) verwenden.
- Auf dünne Stücke achten, die den Schlitz blockieren oder am Ende des Einsatzschlitzes anschlagen können.
- Bei Bandklemmen (Blade Binding): Maschine durch Ziehen des Netzsteckers ausschalten und warten, bis sie vollständig zum Stillstand gekommen ist, bevor man das Band aus dem Werkstück entfernt. Bandklemmen bedeutet, dass das Sägeband im Werkstück stecken bleibt.
- Keine Einstellungen vornehmen, bevor die Maschine vollständig stillsteht.
- Bei Bandbruch: Netzkabel ziehen, Bereich freihalten bis zum vollständigen Stillstand, Ausbilder sofort verständigen.
- Nach Maschinenstopp überschüssige Späne mit Bürsten oder Lappen entfernen, um große Ansammlungen zu vermeiden.
- Vor Verlassen des Arbeitsplatzes sicherstellen, dass die Maschine ausgeschaltet und sauber ist.
Horizontalbandsäge
Schraubstock einstellen
Werkstück spannen
- Den Hebel nach links drehen löst den Schraubstock, nach rechts spannen.
- Der Schraubstock ist manuell verschiebbar, wenn er nicht geklemmt ist. Etwas Kraft kann nötig sein; klemmt er, den Hebel leicht lösen.
- Das Werkstück so spannen, dass es während des Schnitts nicht herausspringen kann.
- Sicherstellen, dass das Werkstück von mehreren Bandzähnen gleichzeitig geschnitten wird, nicht nur von einem.
Schraubstock drehen
- Soll der Schnitt nicht 90° betragen, kann der Schraubstockwinkel bis zu 45° verstellt werden.
- Zum Verstellen den Sägekopf anheben und die Bolzen wie in der Abbildung gezeigt einstellen.
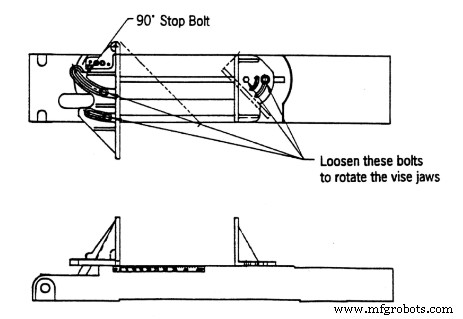
- Vor dem Schnitt Bolzen festziehen und Backen in Originalposition bringen.
- Bei vollem 45°-Winkel beträgt die maximale Werkstückgröße 8" rund und 8" quadratisch.
Arbeitsablauf
- Hebel anheben und Maschine in Position arretieren.
- Werkstück in den Schraubstock einspannen und festziehen.
- Keine dünnen, senkrechten Stücke schneiden – dies kann das Band beschädigen.
- Keine großen, flachen Stücke auf der Horizontalbandsäge schneiden – dafür die Vertikalbandsäge nutzen.
- Bandführungen so einstellen, dass sie das Werkstück freigeben.
- Kühlmittel oder Schneidöl bei Bedarf einschalten.
- Not-Aus-Taster in ausgezogene Position bringen.
- Maschine durch Drücken der grünen Taste einschalten. (Anm.: Im Originaltext steht „Turn the machine off by pressing the green button“ – dies ist vermutlich ein Fehler; gemeint ist Einschalten.)
- Bandgeschwindigkeit den Erfordernissen anpassen.
- Den vertikalen Vorschubhebel langsam betätigen und Geschwindigkeit nach Bedarf ändern. Den Ausbilder nach der richtigen Kopfdrehzahl fragen. Zu niedrige Geschwindigkeit stumpft das Band ab, zu hohe kann es beschädigen. Das Band soll die Arbeit verrichten.
- Die Maschine stoppt nach dem Durchtrennen des Werkstücks automatisch.
- Kopfdrehzahl auf Standard zurücksetzen und Maschine reinigen.
Vertikalbandsäge
Einrichten
- Sicherstellen, dass die Stromversorgung ausgeschaltet ist, und die Höhe des Führungsarms auf 6 mm (¼ Zoll) über der Werkstückoberseite einstellen, indem die Führungsarmklemmung gelöst wird. Nach Einstellung wieder festziehen.
- Einen Schiebeholz (Push Stick) bereitlegen.
Arbeitsablauf
- Maschine einschalten und auf Maximaldrehzahl warten.
- Werkstück schneiden, dabei Finger mindestens 10 cm (4 Zoll) vom Band entfernt halten.
- Bei kleinen Werkstücken Schiebeholz verwenden.
- Bei Kurven- oder komplizierten Schnitten Entlastungsschnitte (Relief Cuts) machen. Dies verringert die Bandbelastung und vermeidet das Zurückfahren aus dem Schnitt.
- Beim Auftrennen (Re-sawing) oder Schneiden langer Stücke einen Helfer (Tail Man) einsetzen.
- Beim Schrägschneiden (Ripping Bevels) den Anschlag (Fence) auf der niedrigen Seite des Bands halten.
- Bei Klickgeräuschen des Bands sofort ausschalten – das Geräusch deutet auf ein brechendes Band hin. Ausbilder sofort verständigen.
- Nach Abschluss Maschine ausschalten und Band mit Fußbremse stoppen. Die Bandsäge nicht verlassen, bevor das Band vollständig stillsteht.
Nachbearbeitung
- Sägespäne und -stücke mit Besen und Kehrblech beseitigen.
- Säge abwischen und auf Schäden prüfen. Bei Schäden sofort Ausbilder informieren.
Kappsäge (Chop Saw) – Arbeitsablauf
- Material auf dem Tisch aufliegen lassen und bündig am Anschlag (Fence) ausrichten.
- Tisch auf gewünschten Winkel schwenken und Pivot sichern.
- Säge in diesem Schritt NICHT einschalten. Sägeblatt auf gewünschte Schnittlänge ausrichten.
- Säge vollständig anheben. Nicht abrupt loslassen.
- Werkstück fest gegen Tisch und Anschlag halten. Hand während des Schnitts mindestens 15 cm (6 Zoll) vom Blatt entfernt halten.
- Bei maximaler Sägehöhe Griff festhalten und Schalter gedrückt halten.
- Sobald das Blatt Volldrehzahl erreicht hat, langsam durch das Werkstück senken.
- Nach Abschluss Schnitt Schalter loslassen – Säge stoppt.
- Nachdem das Blatt vollständig zum Stillstand gekommen ist, Säge langsam in Ausgangsposition zurückführen.
Es gibt verschiedene Kappsägen-Typen, die sich leicht unterscheiden:
- Kombi-Kappsägen (Compound Chop Saws): Neigen und schwenken um die Vertikalachse. Können Winkel an der Seite und auf der Oberseite des Werkstücks schneiden.
- Zug-Kappsägen (Sliding Compound Chop Saws): Neigen und schwenken ebenfalls, können aber zusätzlich auf Linearführungen verfahren. Dies ermöglicht längere Schnitte.
Sägeband-Auswahl
Die Wahl des richtigen Bands für das zu schneidende Material spielt eine entscheidende Rolle für kosteneffektives Bandsägen. Hier sind Richtlinien für die richtige Entscheidung.
Bandterminologie
Ein klares Verständnis der Bandterminologie vermeidet Missverständnisse bei der Diskussion von Schneidproblemen.
- Bandrücken (Blade Back): Der Bandkörper ohne Zahnbereich.
- Dicke (Thickness): Das Maß von Seite zu Seite am Band.
- Breite (Width): Nennmaß eines Sägebands, gemessen von der Zahnspitze bis zum Bandrücken.
- Zahnstellung (Set): Das Biegen der Zähne nach rechts oder links, um Freiraum für den Bandrücken im Schnitt zu schaffen.
- Schnittfuge (Kerf): Die vom Sägeblatt entfernte Materialmenge.
- Zahnteilung (Tooth Pitch): Der Abstand von der Spitze eines Zahns zur Spitze des nächsten Zahns.
- Zähne pro Zoll (TPI): Anzahl der Zähne pro Zoll, gemessen von Zahnlücke zu Zahnlücke.
- Zahnlücke (Gullet): Der gekrümmte Bereich an der Zahnbasis. Die Entfernung von der Zahnspitze bis zum Grund der Lücke ist die Lückentiefe.
- Zahnvorderfläche (Tooth Face): Die Fläche des Zahns, auf der der Span entsteht.
- Zahnwinkel (Tooth Rake Angle): Der Winkel der Zahnvorderfläche bezüglich einer zur Schneidrichtung des Säges senkrechten Linie.
Zahnform (Tooth Form)
Die Form der Schneidkante beeinflusst, wie effizient das Band durch das Material schneidet – unter Berücksichtigung von Standzeit, Geräuschpegel, Schnittglätte und Spanabfuhrkapazität.
- Variable Positive: Variable Zahnteilung und Lückenkapazität reduzieren Geräusche und Vibrationen, ermöglichen höhere Schnittgeschwindigkeiten, lange Standzeit und glatte Schnitte.
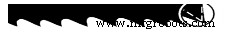
- Variable: Ähnliche Vorteile wie Variable Positive, für niedrigere Schnittgeschwindigkeiten.
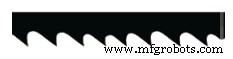
- Standard: Gutes Allzweck-Banddesign für breite Anwendungsbereiche.
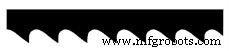
- Skip: Weite Lücken machen dieses Band geeignet für nicht-metallische Anwendungen wie Holz, Kork, Kunststoffe und Verbundwerkstoffe.
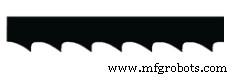
- Hook: Ähnlich wie Skip-Form, dieser Hochwinkel-Zahn kann für Materialien mit diskontinuierlicher Spanbildung (z. B. Gusseisen) sowie für nicht-metallische Materialien verwendet werden.
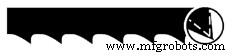
Zahnstellung (Tooth Set)
Die Anzahl der Zähne und der Winkel, in dem sie versetzt sind, wird als „Zahnstellung“ bezeichnet. Die Zahnstellung beeinflusst die Schneideffizienz und die Spanabfuhrfähigkeit.
- Raker: 3-Zahn-Folge mit gleichmäßigem Stellwinkel (Links, Rechts, Gerade). Modifizierter Raker: 5- oder 7-Zahn-Folge mit gleichmäßigem Stellwinkel für höhere Schneideffizienz und glattere Oberfläche (Links, Rechts, Links, Rechts, Gerade). Die Reihenfolge kann produktabhängig variieren.
- Vari-Raker: Die Zahnfolge hängt von Zahnteilung und Produktfamilie ab. Bietet typischerweise leisen, effizienten Schnitt und glatte Oberfläche mit weniger Grat.
- Alternierend (Alternate): Jeder Zahn ist abwechselnd gestellt. Für schnellen Materialabtrag, wenn Oberfläche nicht kritisch ist.
- Wellig (Wavy): Zahngruppen innerhalb des Gesamtmusters abwechselnd zu jeder Seite gestellt. Die Zähne haben variierende Stellbeträge in einem kontrollierten Muster. Welliges Set wird typischerweise bei feiner Teilung verwendet, um Geräusche, Vibrationen und Grat bei dünnen, unterbrochenen Schnitten zu reduzieren.
- Vari-Set: Zahnhöhe/Stellmuster variiert mit Produktfamilie und Teilung. Die Zähne haben variierende Stellbeträge und -winkel, für leiseren Lauf mit reduzierter Vibration. Effizient bei schwer zerspanbaren Materialien und großen Querschnitten.
- Einstufiges Set (Single Level Set): Die Bandgeometrie hat eine einzige Zahnhöhe. Das Setzen erfordert, jeden Zahn an derselben Position mit demselben Biegebetrag zu biegen.
- Zweistufiges Set (Dual Level Set): Variable Zahnhöhen. Erfordert Biegen jedes Zahns auf variable Höhen und Stellbeträge für mehrere Schneidebenen.
Schraubstock-Beladung (Vise Loading)
Die Position, in der das Material im Schraubstock platziert wird, kann die Kosten pro Schnitt erheblich beeinflussen. Oft bedeutet das Spannen kleinerer Bündel eine höhere Sägeeffizienz.
Alle Maschinen haben eine angegebene Belastungskapazität, die praktische Belastung liegt jedoch meist niedriger, bei 1/2 bis 1/3 der Nennkapazität, abhängig vom Material (härtere Materialien am besten bei 1/3 der Nennkapazität schneiden).
Bei Profilen wie Winkel, I-Träger, U-Profile und Rohre ist der Hauptpunkt, das Material so anzuordnen, dass das Band über die gesamte Schnittlänge eine möglichst gleichmäßige Breite schneidet.
Die folgenden Diagramme zeigen kosteneffektive Belade- und Spannmöglichkeiten. Unabhängig von der gewählten Anordnung muss das Werkstück fest gesichert sein, um Maschinenschäden oder Verletzungen zu vermeiden.
Schmierung
Schmierung ist essenziell für lange Bandstandzeit und wirtschaftliches Schneiden. Korrekt in die Scherzone appliziert, reduziert Schmierstoff die Wärme erheblich und erzeugt guten Spanfluss an der Zahnvorderfläche. Ohne Schmierung kann übermäßige Reibung Hitze erzeugen, die hoch genug ist, um den Span am Zahn anzuschweißen. Dies verlangsamt den Schnitt, erfordert mehr Energie und kann Zahnausbrüche oder -abrisse verursachen, was das Band zerstört.
Den Anweisungen des Schmierstoffherstellers bezüglich Mischen und Dosieren folgen. Einen korrekt gemischten Vorrat an Nachschubflüssigkeit bereithalten. Niemals nur Wasser in den Maschinenbehälter geben. Ein zu hoher Wasseranteil schmiert nicht richtig und kann schnellen Zahnverschleiß und Bandbruch verursachen. Mit einem Refraktometer prüfen und die Flüssigkeit visuell auf Sauberkeit kontrollieren. Auch sicherstellen, dass das Schmiersystem korrekt ausgerichtet ist, damit der Schmierstoff genau im Scherpunkt ankommt.
Bandauswahl – Vorgehen
Bei der Bestellung eines Sägebands sind folgende Angaben erforderlich:
Beispiel: Produktname Länge x Breite x Dicke Zähne pro Zoll
CONTESTOR GT 16' x 1-1/4" x .042" ¾ TPI
Schritte zur Auswahl des passenden Produkts:
- Sägeanwendung analysieren – Maschine: Meist genügen die Bandabmessungen (Länge x Breite x Dicke).
- Material: Folgende Eigenschaften ermitteln: Güte, Härte (falls gehärtet), Form, Größe, Gebündelt oder einzeln schneiden?
- Weitere Kundenanforderungen: Produktion oder Universalbetrieb? Was ist wichtiger: schnelles Schneiden oder Standzeit? Ist Oberflächenqualität wichtig?
- Produkt bestimmen: Anhand der Tabellen das empfohlene Band für das Material finden.
- Richtige TPI (Zähne pro Zoll) bestimmen: Zahnauswahltabelle nutzen. Bei Schwierigkeit zwischen zwei Teilungen die feinere wählen. Bei Kompromiss zuerst korrekte TPI wählen.
- Sägeflüssigkeiten und Schmierstoffe bestellen für bessere Leistung und längere Standzeit.
- Band und Flüssigkeit einbauen.
- Band richtig einlaufen.
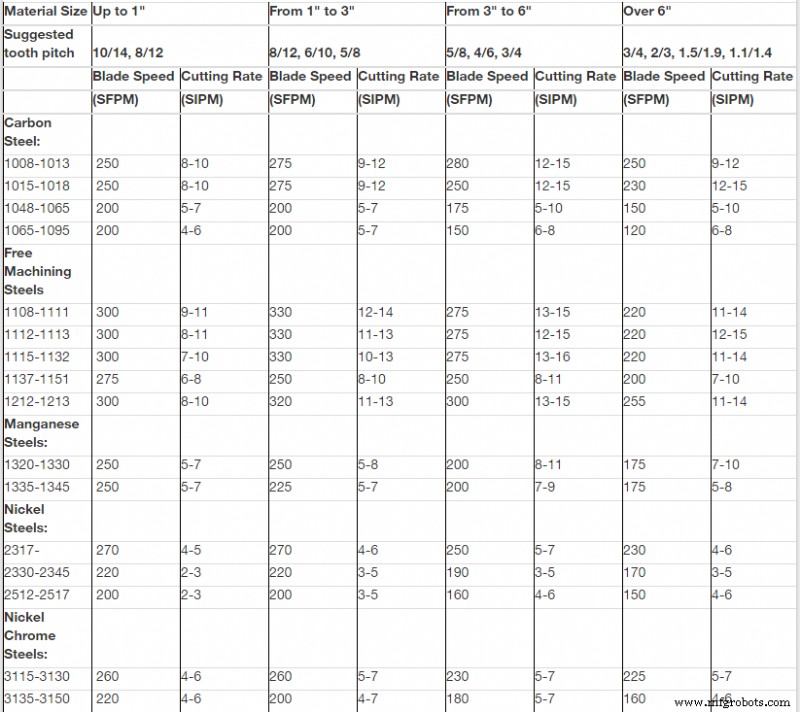
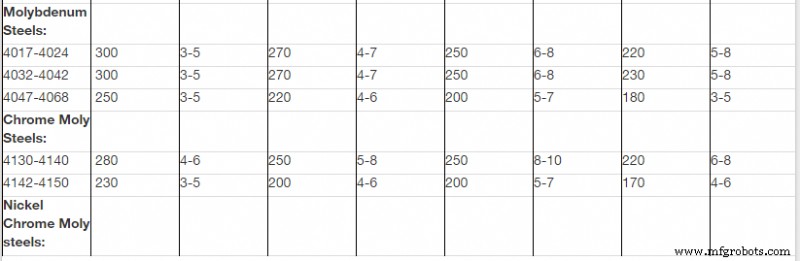
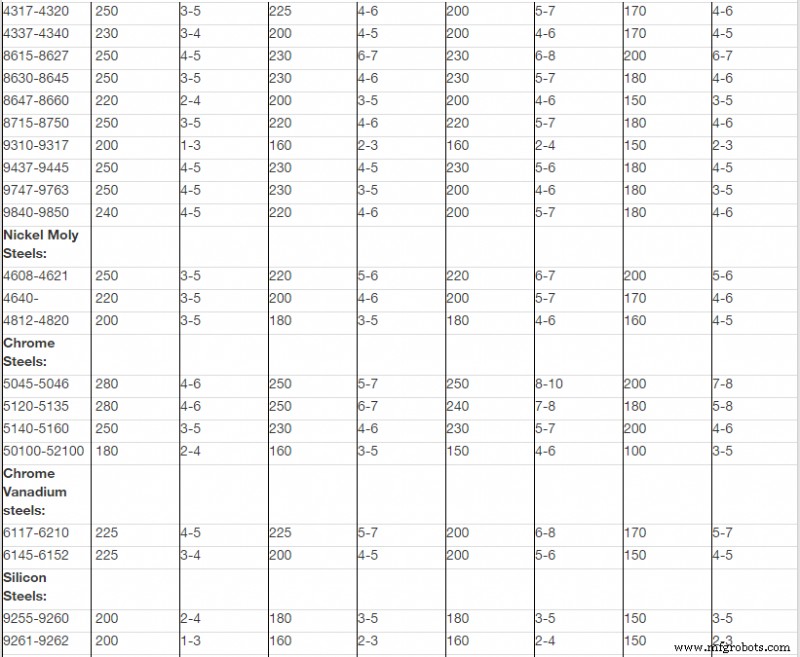
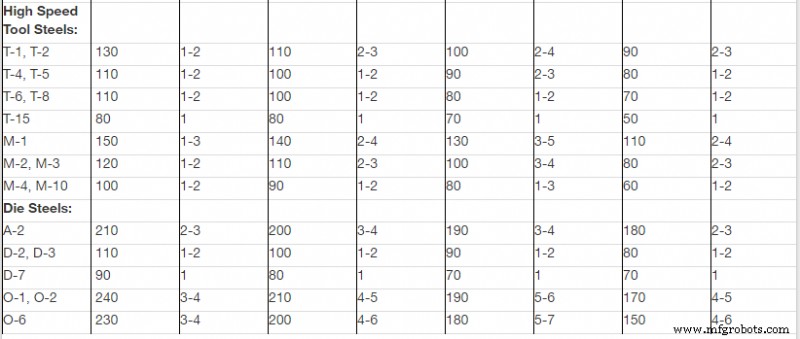
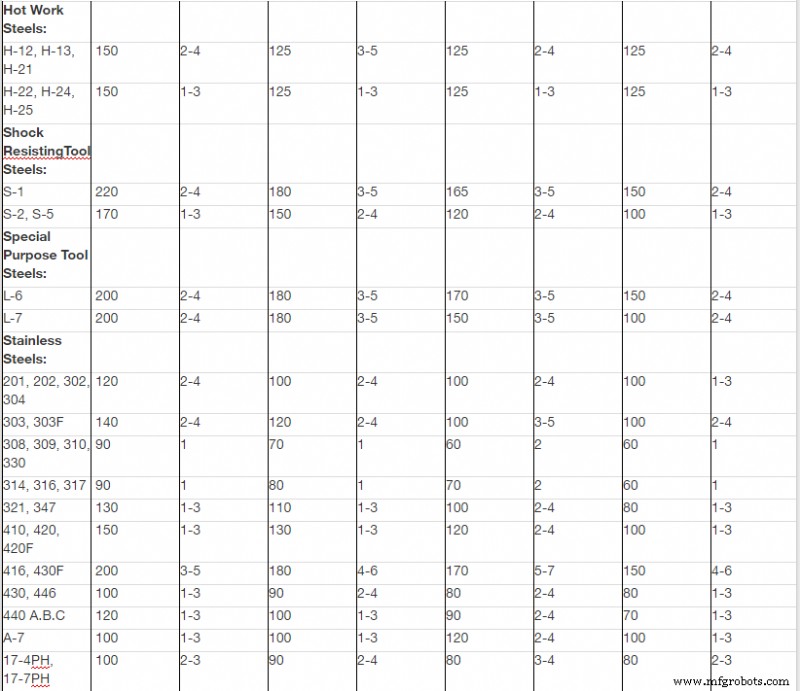
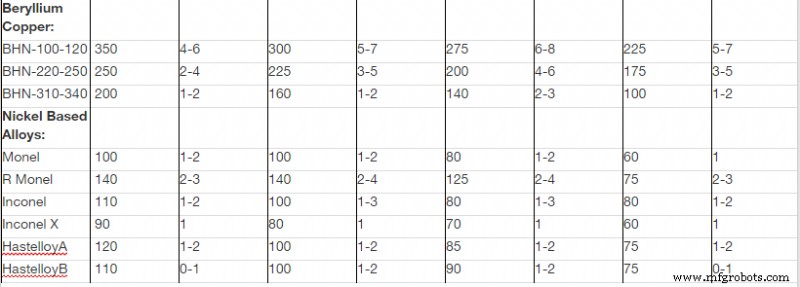
- Band mit korrekter Geschwindigkeit und Vorschub fahren. Siehe Tabelle unten.
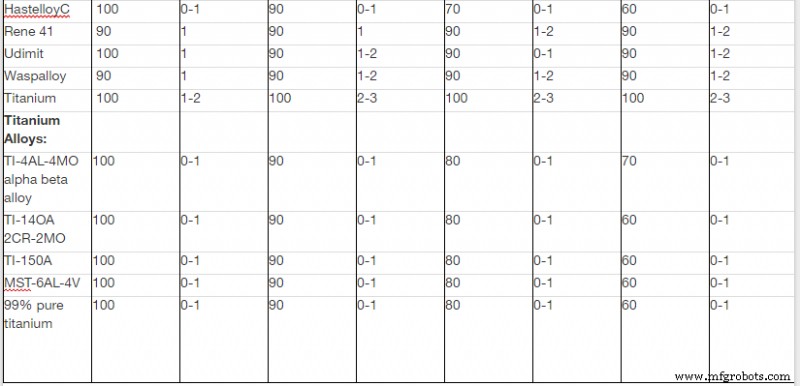
BANDGESCHWINDIGKEIT UND EMPFOHLENE SCHNITTRATEN FÜR BI-METALL-SÄGEANWENDUNGEN
Einheitstest
- Nennen Sie zwei Arten von Bandsägen.
- Nennen Sie fünf wichtige Schritte bei der Verwendung einer Bandsäge.
- Erklären Sie „Kerf“ (Schnittfuge).
- Was ist „Tooth Pitch“ (Zahnteilung)?
- Definieren Sie „TPI“ (Zähne pro Zoll).
- Erklären Sie „Variable Positive“.
- Was ist eine „Zahnstellung“ (Tooth Set)?
- Nennen und beschreiben Sie fünf Zahnstellungen.
- Nennen Sie drei Gründe für die Verwendung von Schmierung.
- Welche Informationen müssen bei der Bestellung eines Sägebands angegeben werden?
Quellenangabe
Dieses Kapitel wurde aus folgenden Quellen abgeleitet:
- Horizontalbandsäge-Verfahren abgeleitet aus „Horizontal Band Saw Operation“ von der University of Idaho, CC:BY-SA 3.0
- Vertikalbandsäge-Verfahren abgeleitet aus [Leer] von [Leer], CC:BY-SA 3.0
- Kappsäge-Verfahren abgeleitet aus „Woodshop Red Safety and Basic Usage“ von novaLABS, CC:BY-SA 3.0.
Industrietechnik
- Die Entwicklung und Fertigung von Nähmaschinen: Von der Innovation des 19. Jahrhunderts zur modernen Automatisierung
- Drehen verstehen: Ein Schlüsselprozess der Präzisionszerspanung
- FOD-Vermeidung: Sicherheit, Qualität & Effizienz in Präzisionsmaschinenbetrieben steigern
- Top 5 Technologien, die die Fertigung revolutionieren
- Vielseitige Fräsmaschinen: Fräsen, Bohren und mehr
- Die Säulenbohrmaschine meistern: Sicherheit, Techniken und Gewindeschneiden
- Wärmebehandlung meistern: Härten & Anlassen von Werkzeugstahl
- CNC-Grundlagen: Computerized Numerical Control meistern
- CNC-Betrieb: Haas Fräsmaschine einrichten & steuern
- Bandsägemaschinen: Revolution im industriellen Metallschneiden