



Einheit 6: Fortgeschrittenes Gewindedrehen an der Drehbank – Präzisionstechniken & Berechnungen
Lernziele
Nach dieser Einheit können Sie:
- Eintauchtiefe (Infeed Depth) bestimmen.
- Korrektes Gewindeschneiden beschreiben.
- Steigung (Pitch), Tiefe, Kerndurchmesser (Minor Diameter), Flankenbreite (Width of Flat) berechnen.
- Korrekte RPM einstellen.
- Korrektes Schnellwechselgetriebe (Quick Change Gearbox) einstellen.
- Korrekten Oberschlittenwinkel (Compound Rest) einstellen.
- Korrektes Werkzeug (Tool Bit) einstellen.
- Beide Mikrometerringe (Oberschlitten & Quervorschub) auf Null setzen.
- Gewindedrehoperation beschreiben.
- Reiben (Reaming) beschreiben.
- Werkzeug schleifen (Grind a Tool Bit) beschreiben.
Gewindedrehen an der Drehbank (Lathe Threading)
Gewindedrehen erzeugt einen helical-förmigen Grat gleichmäßigen Querschnitts am Werkstück. Durch aufeinanderfolgende Schnitte mit einem Gewindemeißel, dessen Form dem gewünschten Gewindeprofil entspricht.
Übungsaufgabe:
- Für diese Gewindeübung: Rundmaterial, auf Außendurchmesser des Gewindes vorgefertigt.
- Mit Abstechmeißel oder speziell geschliffenem Werkzeug: Unterschnitt (Undercut) für Gewinde = Einzeltiefe (Single Depth) + 0,005".
- Formel für Einzeltiefe bei Unified-Gewinden:
d = P × 0,750
Wobei: d = Einzeltiefe (Single Depth), P = Steigung (Pitch), n = Gewindegänge pro Zoll (TPI).
Eintauchtiefe (Infeed Depth) = 0,75 / n
Gewindeberechnungen (Thread Calculations)
Für korrektes Gewinde sind Berechnungen für richtige Abmessungen nötig. Folgende Diagramme und Formeln helfen:
Beispiel: Steigung, Tiefe, Kerndurchmesser, Flankenbreite für ¾–10 NC Gewinde berechnen.
P = 1 / n = 1 / 10 = 0,100 Zoll.
Tiefe = 0,7500 × Steigung = 0,7500 × 0,100 = 0,0750 Zoll.
Kerndurchmesser = Außendurchmesser − (Tiefe + Tiefe) = 0,750 − (0,075 + 0,075) = 0,600 Zoll.
Flankenbreite (Width of Flat) = P / 8 = (1/8) × (1/10) = 0,0125 Zoll.
Gewindedreh-Verfahren
- Drehzahl auf ca. ¼ der Drehdrehzahl einstellen.
- Schnellwechselgetriebe für erforderliche Steigung (Gänge pro Zoll) einstellen.
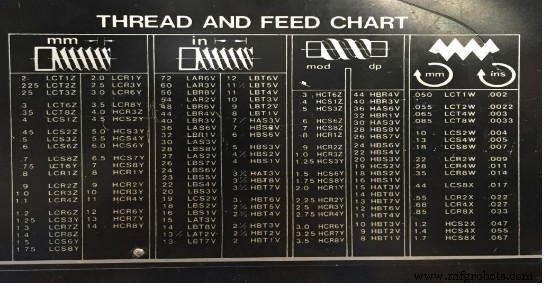
Abbildung 1. Gewinde- und Vorschubtabelle
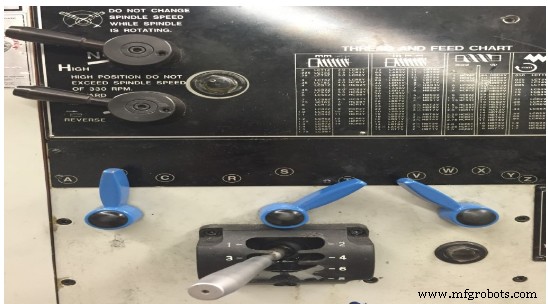
Abbildung 2. Getriebe einstellen
- Oberschlitten (Compound Rest) auf 29° rechts für Rechtsgewinde einstellen.
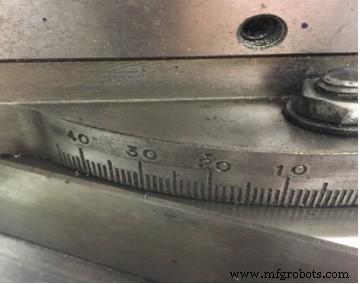
Abbildung 3. 29 Grad
- 60°-Gewindemeißel einsetzen, Höhe auf Spindelmitte einstellen.
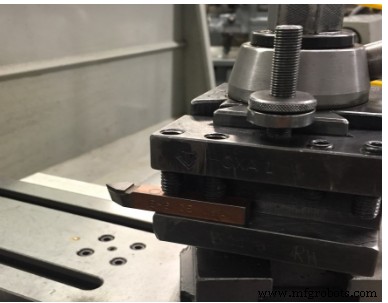
Abbildung 4. 60° Gewindemeißel
- Meißel im rechten Winkel zum Werkstück ausrichten, mit Gewindelehre (Thread Gage).
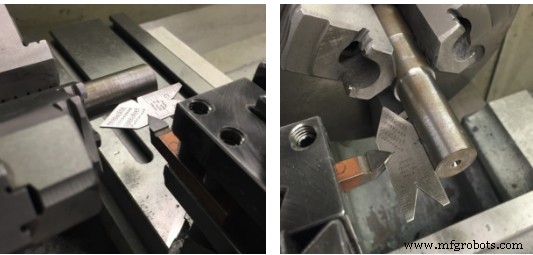
Abbildung 5. Mit Mittenlehre (Center Gage) Werkzeug für Gewinde positionieren
- Anreißlösung (Layout Fluid) auf Gewindebereich auftragen.
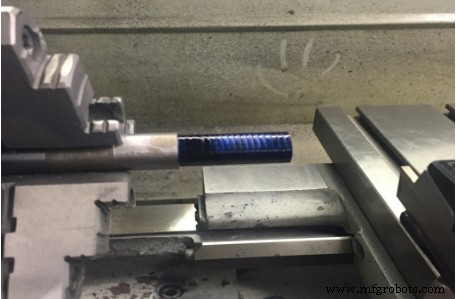
Abbildung 6. Anreißlösung (Layout)
- Gewindemeißel mit Oberschlitten UND Quervorschub an Werkstück heranfahren. Beide Mikrometerringe auf Null setzen.
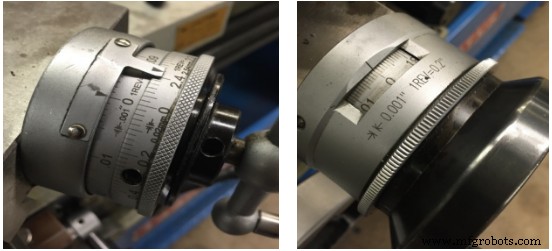
Abbildung 7. Oberschlitten Abbildung 8. Quervorschub
- Quervorschub zurück → Werkzeug vom Werkstück weg. Schlitten an Werkstückende fahren, Quervorschub auf Null zurücksetzen.
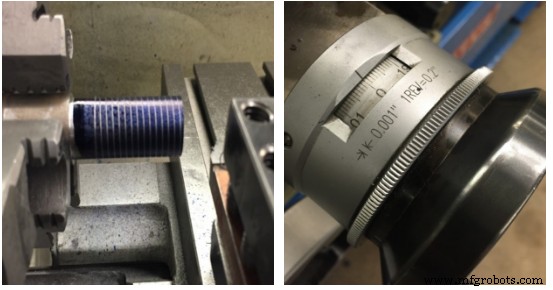
Abbildung 9. Werkstückende & Quervorschub auf Null
- Nur über Oberschlitten-Mikrometer 0,001–0,002" eintauchen.
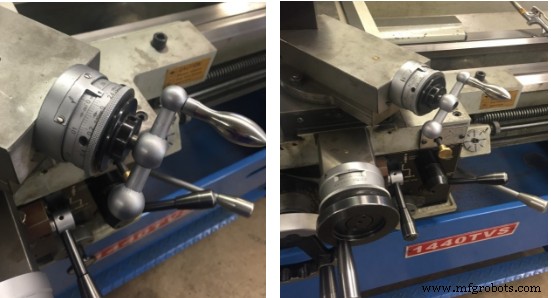
Abbildung 10: Oberschlitten eintauchen 0,002 Zoll
- Drehbank starten, Halbmuttern (Half Nut) einrücken.
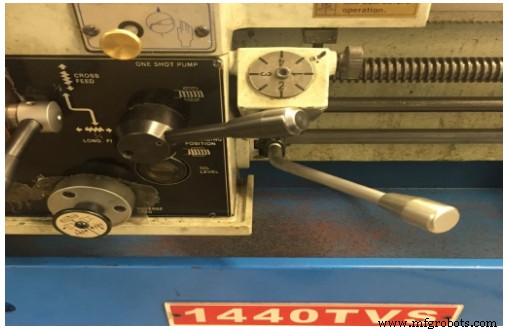
Abbildung 11: Ein/Aus-Hebel & Halbmuttern
- Probeschnitt (Scratch Cut) OHNE Kühlschmiermittel. Am Schnittende: Halbmuttern ausrücken, Drehbank stoppen, Werkzeug per Quervorschub zurückziehen. Schlitten in Startposition zurückfahren.
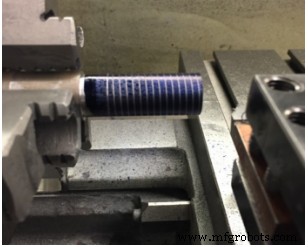
Abbildung 12. Startposition
- Gewindesteigung (TPI) mit Gewindesteigungslehre (Screw Pitch Gage) oder Lineal prüfen.
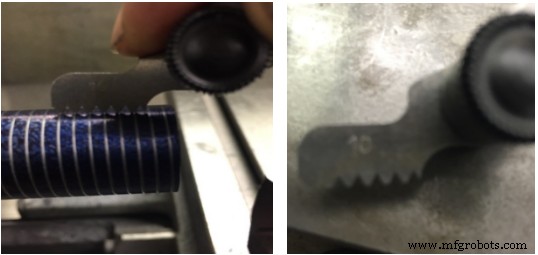
Abbildung 13. Gewindesteigungslehre Abbildung 14. Gewindesteigungslehre (10)
- Oberschlitten 0,005–0,020" eintauchen für ersten Schnitt MIT Schneidöl. Näher an Endmaß: Schnitttiefe auf 0,001–0,002" reduzieren.
- Prozess wiederholen bis Werkzeug ca. 0,010" vor Endtiefe.
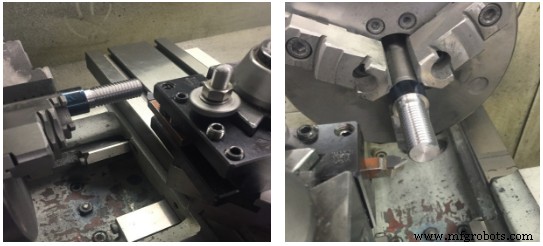
Abbildung 15. Gewindedrehoperation
- Maß prüfen: Gewindemessschraube (Screw Thread Micrometer), Gewindelehre (Thread Gage) oder Drei-Draht-Methode (Three Wire System).
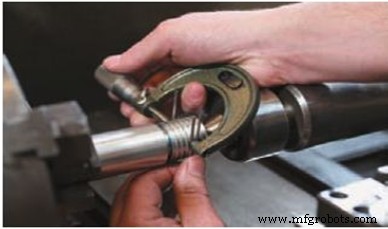
Abbildung 16. Drei-Draht-Messung
- Gewindeende anfassen (Chamfer) zum Schutz vor Beschädigung.
Reiben (Reaming)
Reibahlen (Reamers) fertigen gebohrte/ausgedrehte Löcher schnell & präzise auf Endmaß mit guter Oberfläche. Reiben nach Bohren/Ausdrehen auf 0,005–0,015" (0,13–0,38 mm) Untermaß, da Reibahle wenig Material abträgt.
Werkstück in Futter an Hauptspindel, Reibahle vom Reitstock abgestützt.
Drehzahl für Maschinenreiben ≈ ½ der Bohrdrehzahl.
Handreiben (Reaming with a Hand Reamer)
Loch muss auf 0,005" (0,13 mm) an Endmaß sein. Werkstück in Futter an Hauptspindel, Spindel nach exakter Einrichtung arretieren. Handreibahle in verstellbarem Reibahlenhalter, mit Reitstockspitze abgestützt. Während Halter von Hand gedreht wird, wird Handreibahle durch Drehen des Reitstockhandrads gleichzeitig in Loch geführt. Viel Kühlschmiermittel.
Maschinenreiben (Reaming with a Machine Reamer)
Loch muss auf 0,010" (0,25 mm) an Endmaß vorgebohrt/ausgedreht sein, damit Maschinenreibahle nur Schneidspuren entfernt. Viel Kühlschmiermittel.
Drehmeißel schleifen (Grind a Lathe Tool Bit)
Verfahren:
- Meißel fest greifen, Hand auf Schleifwerkzeugauflage abstützen.
- Meißel im richtigen Winkel für Schneidenwinkel an Schleifscheibe halten. Gleichzeitig Unterseite zum Rad neigen → 10° Seitenfreiwinkel (Side Relief/Clearance) an Schneide schleifen. Schneide ca. 0,5" (12,7 mm) lang, über ca. ¼ der Meißelbreite.
- Beim Schleifen Meißel hin- und herbewegen über Scheibenfläche → beschleunigt Schleifen, verhindert Rillen in Scheibe.
- Meißel häufig in Wasser kühlen. Niemals überhitzen.
- Stirnschneidenwinkel (End Cutting Edge Angle) so schleifen, dass er mit Seitenschneide Winkel < 90° bildet. Gleichzeitig Endfreiwinkel (End Relief) von 15° schleifen.
- Endfreiwinkel prüfen, wenn Meißel im Halter sitzt.
- Meißeloberseite ca. 45° zu Scheibenachse → Spankammwinkel (Side Rake) ca. 14° schleifen.
- Leichten Radius an Schneidenspitze schleifen, dabei gleiche Vorder- und Seitenfreiwinkel beibehalten.
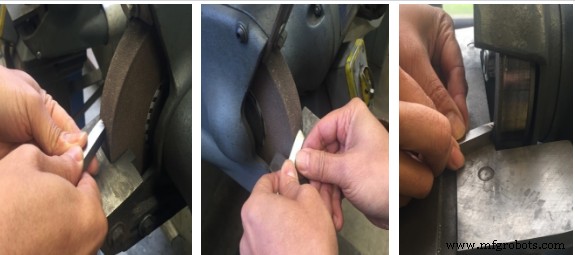
Vorderseite schleifen Seite schleifen Radius schleifen
Schneidwerkzeugwerkstoffe (Cutting Tool Materials)
Drehmeißel bestehen generell aus vier Werkstoffgruppen:
- Schnellarbeitsstahl (High Speed Steel, HSS)
- Gusslegierungen (Cast Alloys)
- Hartmetalle (Cemented Carbides)
- Keramik (Ceramics)
Eigenschaften unterscheiden sich; Anwendung hängt von Werkstoff und Maschinenzustand ab.
Drehmeißel sollten folgende Eigenschaften besitzen:
- Hoch hart.
- Verschleißfest.
- Hohe Temperaturen beim Schneiden aushalten.
- Stoßbelastung beim Schneiden standhalten.
Schneidwerkzeug-Nomenklatur (Cutting Tool Nomenclature)
Drehwerkzeuge sind einschneidige Werkzeuge; Form variiert je nach Anwendung, Nomenklatur bleibt gleich.
Begriffe:
- Basis (Base): Unterseite des Meißelschafts.
- Schneide (Cutting Edge): Führende Kante, die schneidet.
- Spanfläche (Face): Fläche, an der Span anliegt beim Abtrennen.
- Freifläche (Flank): Fläche benachbart zur Schneide, unterhalb.
- Ecke (Nose): Spitze, gebildet durch Schneide und Stirnfläche.
- Eckenradius (Nose Radius): Radius der Ecke. Beeinflusst Oberfläche. Schrupp: 1/16" (1,6 mm). Schlicht: 1/16–1/8" (1,6–3,2 mm).
- Spitze (Point): Für Schneizzwecke geschliffenes Ende.
- Schaft (Shank): Meißelkörper, im Halter gehalten.
- Drehmeißel-Winkel & Freiräume
Richtige Leistung hängt von Frei- und Spanwinkeln ab, die auf Meißel geschliffen werden. Diese variieren je nach Material, Nomenklatur ist gleich.
- Seitschneidenwinkel (Side Cutting Edge Angle): Winkel zwischen Schneide und Meißelseite. 10–20° je nach Material. >30° → Rattern (Chatter).
- Stirnschneidenwinkel (End Cutting Edge Angle): Winkel zwischen Stirnschneide und Lot auf Meißelmittellinie. 5–30° je nach Schnitt/Finish. Schruppen: 5–15°. Allgemein: 15–30°. Größerer Winkel erlaubt Schwenken nach links bei leichten Schnitten nah an Hund/Futter oder bei Schulter.
- Seitenfreiwinkel (Side Relief/Clearance Angle): Winkel an Freifläche unter Schneide. 6–10°. Erlaubt Vorschub in Drehrichtung, verhindert Reibung der Freifläche.
- Stirnfreiwinkel (End Relief/Clearance Angle): Winkel unter Ecke, erlaubt Vorschub in Werkstück. 10–15° für Universal. Muss gemessen werden, wenn Meißel im Halter sitzt. Variiert mit Härte, Material, Schnittart. Härtere Materialien → kleinerer Winkel für Unterstützung unter Schneide.
- Spankammwinkel (Side Rake Angle): Winkel, in dem Spanfläche von Schneide weg geneigt ist. ~14° für Universal. Schärfere Schneide, schneller Spanfluss. Weichere Materialien → größerer Winkel.
- Oberer Spanwinkel (Back/Top Rake): Rückwärtige Neigung der Spanfläche von der Ecke weg. ~20°, im Halter vorgegeben. Ermöglicht Spanabfluss von Schneidenspitze.
EINHEITSTEST
- Steigung (Pitch) für ¼–20 Gewindebohrer?
- Auf welchen Winkel muss Oberschlitten für Unified-Gewinde geschwenkt werden?
- Erklären Sie, warum Oberschlitten in Frage 2 geschwenkt wird.
- Gewindetiefe für UNF ½–20 Schraube?
- Wie Linksgewinde herstellen? (Nicht im Text – selbst ableiten)
- Welcher Meißel für Gewindeschneiden?
- Mittenlehre (Center Gage) beschreiben.
- Womit Gewindesteigung (TPI) prüfen?
- Erster & letzter Schnitt: Wie viel Oberschlitten eintauchen?
- Vier Werkstoffe für Meißel nennen.
Kapitel-Quellenangaben
Dieses Kapitel basiert auf folgenden Quellen:
- Drehbank abgeleitet aus „Lathe“ von MIT, CC:BY-NC-SA 4.0.
- Schneidwerkzeug-Terminologie abgeleitet aus „Lathe Cutting Tools – Cutting Tool Shapes“ von Wisconsin Technical College, CC:BY-NC 4.0.
- Schneidwerkzeug-Terminologie abgeleitet aus „Cutter Types (Lathe)“ von University of Idaho, CC:BY-SA 3.0.
- Zentrieren abgeleitet aus [Manual Lathes Document]
Industrietechnik
- TL-1 Werkzeugdrehmaschine: Nahtloser Übergang von manuell zu CNC
- TF2000 CNC-Drehmaschine – Schwerlast-Präzision & benutzerfreundliche Steuerung
- Trak TRL 1540V CNC-Drehmaschine – Präzision & Flexibilität für die Bearbeitung
- Hochpräzises Oil-Country-Drehmaschine für Großteilefertigung
- Hardinge HLV Drehbank: Elektronischer Servomotor und Gewinderechner für Präzision
- M20 × 60 Mittelgroße Kombidrehmaschine – Vielseitig, Hochleistungsfähig
- Drehbankspindel (Lathe Spindle): Der „Arbeitskopf“ der Drehbank
- CNC-Betrieb: Haas Fräsmaschine einrichten & steuern
- Mastercam Einheit 7: Bildverwaltung & Werkzeugpfaderstellung
- Wichtige Teile einer Drehmaschine: Funktionen & Überblick