



CNC-Drehen Gewindeschneiden mit G33 G-Code – Einfaches Programmbeispiel
Eingereicht von: Brian
Zusammenfassung
Ein sehr einfaches und grundlegendes CNC-Drehprogramm zum Gewindeschneiden an einem Werkstück.
Dieses Programm verwendet den G33-Gewindeschneide-G-Code.
Hier ist nur ein Schnitt programmiert; Sie können je nach Situation und Material so viele Schnitte hinzufügen, wie erforderlich.
Zeichnung / Bild
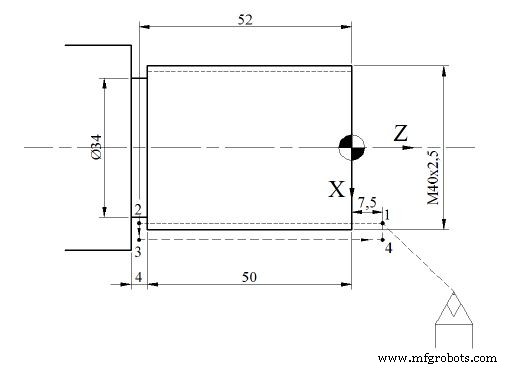
CNC-Programm
%
N10 T103 M06
N20 G97 S640 M03
N30 G00 X36.93 Z7.5 M08
N40 G33 K2.5 Z-52
N50 G00 X45
N60 Z7.5
N70 X200 Z200 M09
N80 M30
Erläuterung
- N10: Werkzeugwechsel (T103) mit M06
- N20: Konstante Drehzahl abschalten (G97), Spindeldrehzahl 640 U/min, Spindel rechts (M03)
- N30: Eilgang zu Startposition X36.93 Z7.5, Kühlmittel ein (M08)
- N40: Gewindeschneiden mit G33, Steigung K2.5 mm, Endposition Z-52
- N50-N60: Rückzug in Eilgang
- N70: Parkposition, Kühlmittel aus
- N80: Programmende
Wichtig: Für Mehrfachschnitte wiederholen Sie den Block N40 mit jeweils kleinerem X-Durchmesser (z. B. X36.5, X36.1, usw.) bis zur Kerndurchmesser-Tiefe.
Präzise Umrechnungstabelle Zoll in Millimeter für CNC-Fachkräfte
CNC-Drehprogrammierung: Konturdrehen mit Radius – Beispiel
CNC-Maschine
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Fanuc CNC G32 Gewinde-G-Code erklärt: Gewindeschneiden meistern
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- Einfaches CNC-Drehprogrammieren: Zollbasiertes Beispiel für Einsteiger
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- CNC-Nutenfräsen Einsteigerprogramm: Einfaches Beispiel & Schritt-für-Schritt Anleitung
- G84 Gewindeschneidzyklus meistern: Praktischer CNC-Programmierleitfaden
- CNC-Drehmaschine G-Code für Einsteiger: Einfaches Beispiel & Tutorial