



Einheit 5: Gewindeschneidetechniken (Tapping) meistern
Lernziele
Nach dieser Einheit können Sie:
- Gewindeschneideverfahren beschreiben.
- RPM für Gewindeschneiden bestimmen.
- Feilen und Polieren an der Drehbank beschreiben.
- Fortgeschrittene Spannmethoden (Advanced Workholding) beschreiben.
Gewindeschneiden (Tapping)
Gewindeschneiden = Schneiden eines Innengewindes in ein Bohrloch für Schrauben/Bolzen. Auch für Mutterngewinde. An der Drehbank per Kraftvorschub oder von Hand. Voraussetzung: Loch mit passendem Kernlochbohrer gebohrt und an der Mündung angefast (Chamfer).
Gewindeschneide-Verfahren – Gute Praxis
Gewindeführungen (Tap Guides) verwenden
Unverzichtbar für nutzbare, gerade Gewinde. An Drehbank/Fräse ist Gewindebohrer bereits zentriert. Bei manueller Ausrichtung: 90°-Gewindeführung präziser als freies Auge.
Öl verwenden
Beim Bohren & Gewindeschneiden essenziell: Verhindert Quietschen, glättet Schnitt, spült Späne, kühlt Werkzeug & Werkstück.
Pickern (Pecking)
Verhindert Überhitzung & Bruch. Stufenweises Bohren/Schneiden, Rückzug zum Späneabwurf & Abkühlen. Üblich: 1 Umdrehung vor, ½ zurück. Bei jedem Rückzug: Späne entfernen, Öl nachlegen.
Manuelles Gewindeschneiden (Hand Tapping Procedure)
- Bohrergröße aus Tabelle wählen. Erste Anlaufstelle bei Gewindebohrerwahl.
Gewindebohrer- & Freiheitsbohrer-Größen (Tap & Clearance Drill Sizes)
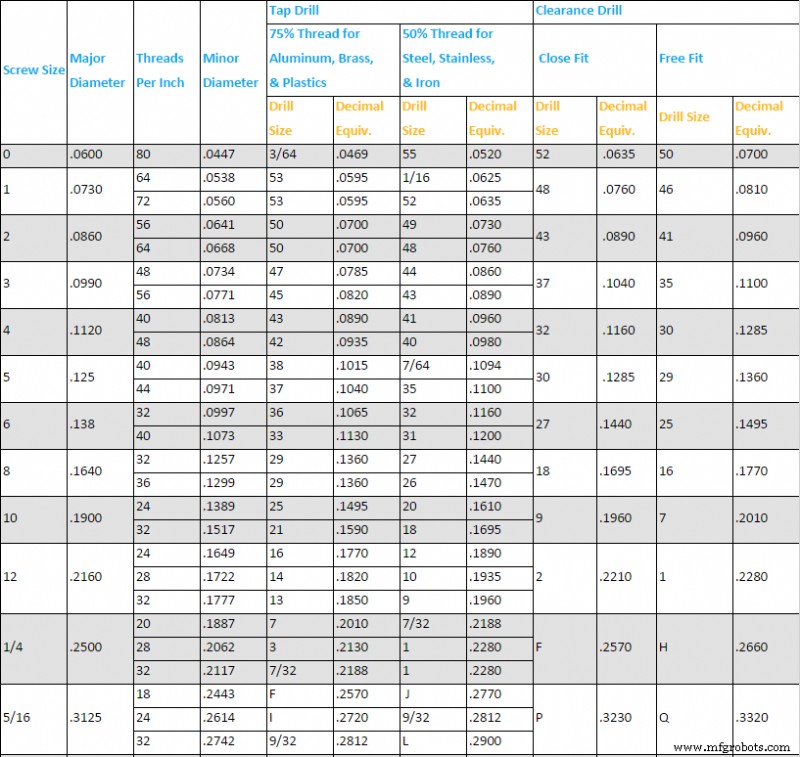
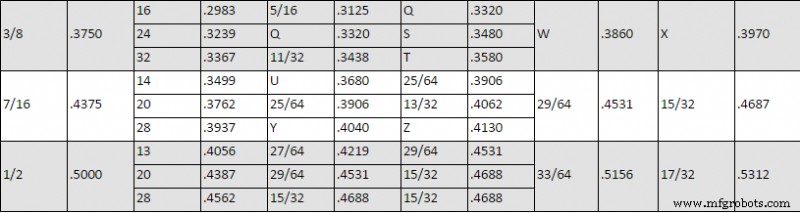
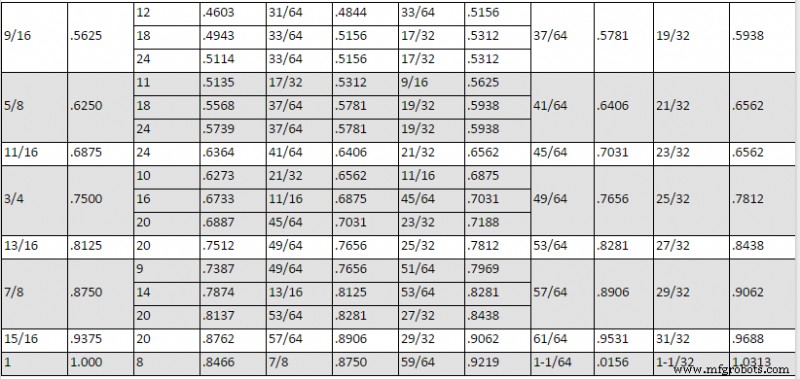
- Ggf. Fase (Chamfer) vor Gewindeschneiden anbringen. Für Schrauben manchmal erwünscht. Optimale Spindeldrehzahl: 150–250 U/min.
- Gewindeführung besorgen. Loch bereit. Gewindebohrer & Führungsblöcke an Handfräsmaschinen. Passenden Block wählen, über Bohrloch setzen.
- Gewinde schneiden. Mit Gewindeschlüssel pickern: Ganz rein, halbe raus. Bis gewünschter Tiefe.
- Gewinde beenden. Wenn Gewindebohrer nicht weitergeht oder Tiefe erreicht: Druck lösen, herausziehen. Weiterer Druck bricht ihn – je kleiner, desto bruchempfindlicher.
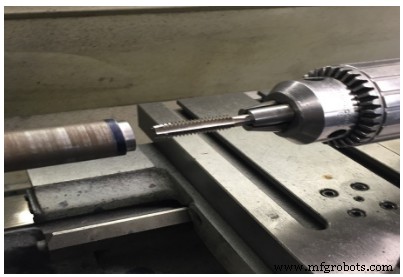
Abbildung 1. Gewindebohrer
Gewindeschneiden an der Drehbank (Tapping Procedure for Lathe)
Verfahren:
- Werkstück in Futter spannen.
- Planen & zentrierbohren.
- Passenden Kernlochbohrer für Gewindebohrer wählen.
- Beispiel: ¼–20 UNC → Bohrer Nr. 7.
- Drehbank auf korrekte Drehzahl einstellen, mit Gewindebohrer auf Tiefe bohren. Viel Kühlschmiermittel.
- Hinweis: Werkstück rotiert beim kraftvorschubgestützten Gewindeschneiden an der Drehbank. Sehr niedrige Spindeldrehzahl (40–60 U/min) und viel Kühlschmiermittel verwenden.
- Lochmündung anfassen (Chamfer).
Feilen an der Drehbank (Filing in a Lathe)
Feilen an der Drehbank nur zum Entfernen kleiner Materialmengen, Anlauffarben beseitigen oder scharfe Kanten brechen. Werkstück zuvor auf ca. 0,002–0,003" (0,05–0,08 mm) Endmaß drehen, wenn gefeilt werden soll. Feilengriff in linker Hand halten → Arme/Hände frei von rotierendem Futter.
Verfahren:
- Spindeldrehzahl ca. doppelt so hoch wie zum Drehen.
- Werkstück in Futter spannen, schmieren, festen Reitstock (Dead Center) im Werkstück einstellen.
- Schlitten soweit rechts wie möglich, Werkzeughalter abnehmen (falls nötig).
- Leitspindel und Vorschubwelle auskuppeln.
- Passende Feile wählen.
- Drehbank starten.
- Feilengriff in linker Hand, Feilenspitze mit rechter Hand abstützen.
- Leichten Druck, Feile vollen Länge nach vorne schieben. Rückzug drucklos.
- Feile pro Hub ca. halbe Feilenbreite versetzen. 30–40 Hübe/Minute bis Oberfläche fertig.
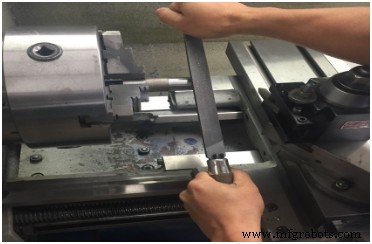
Abbildung 2. Feilen
Sicherheit beim Feilen an der Drehbank:
- Ärmel hochkrempeln.
- Keine Feile ohne passenden Griff.
- Uhren & Ringe ablegen.
- Nicht zu viel Druck auf Feile.
- Feile häufig mit Feilenbürste reinigen. Etwas Kreide in Feilenzähne reiben → verhindert Zusetzen, erleichtert Reinigung.
Polieren an der Drehbank (Polishing in a Lathe)
Nach Feilen: Oberfläche durch Polieren mit Schleifgewebe (Abrasive Cloth) verbessern.
Verfahren:
- Passende Art & Körnung (Grit) Schleifgewebe für gewünschtes Finish wählen. Stück ca. 6–8" (150–200 mm) lang, 1" (25 mm) breit.
- Drehbank auf hohe Drehzahl (ca. 800–1000 U/min).
- Vorschubwelle & Leitspindel auskuppeln.
- Schmieren, festen Reitstock einstellen.
- Drehbank starten.
- Schleifgewebe an Werkstück halten.
- Rechte Hand: Gewebe fest auf Werkstück drücken. Linke Hand: anderes Ende festhalten.
- Gewebe langsam hin- und herbewegen entlang Werkstück.
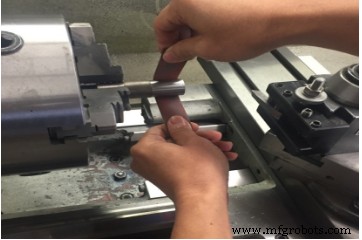
Abbildung 3. Polieren
Sicherheit beim Polieren an der Drehbank:
- Ärmel hochkrempeln.
- Lose Kleidung einklemmen/verstauen.
Normale Finishs: 80–100er Körnung. Bessere Finishs: feinere Körnung.
Fortgeschrittene Spannmethoden (Advanced Workholding)
Manche Teile sind unregelmäßig, erfordern Spezialwerkzeuge für korrektes Spannen vor der Bearbeitung.
- Bei Bearbeitung des gesamten Außendurchmessers: Teil nicht in Spannzange oder Futter spannbar.
- Teile mit Durchgangsbohrung: Auf Drehbankdorn (Lathe Arbor, konische Welle) aufpressen & am Dorn spannen, nicht am Teil.
- Bohrung zu groß für Dorn → keine ausreichende Unterstützung. Stattdessen: Außenbacken greifen Innendurchmesser.
- Komplexe Geometrien: Auf Spannplatte (Faceplate) montieren, diese auf Spindel aufsetzen.
DREHBANK-SPANNMITTEL-VERGLEICH (LATHE WORKHOLDING)
Die folgende Tabelle vergleicht Stärken und Schwächen verschiedener Spannmittel:
| Methode | Präzision | Wiederholgenauigkeit | Komfort | Hinweise |
|---|---|---|---|---|
| Spannzangen (Collets) | Hoch | Hoch | Hoch | Schnell, hochpräzise, hohe Wiederholgenauigkeit, guter Halt, unlikely to mar workpiece, Kraft über großen Bereich. Teure Futtern & Spannzangen. Begrenzt auf Längen. Werkstück muss rund & nahezu exakt auf Spannzangengröße passen. |
| 3-Backenfutter mit Weichbacken (3-Jaw Chuck With Soft Jaws) | Hoch | Hoch | Hoch | Für größere Werkstücke Standard in CNC-Welt. |
| 3-Backen-Selbstzentrierfutter mit Hartbacken | Niedrig | Niedrig | Hoch | Gängig, billig, einfach. Niedrige Präzision/Wiederholgenauigkeit bei Wiederaufspannen. |
| 4-Backenfutter (4-Jaw Chuck) | Hoch | Hoch | Mittel | Einzelne Backenjustierung zeitaufwendig, aber hohe Präzision. Exzentrisches Spannen für Nocken/Exzenter möglich. Unregelmäßige Formen, Vierkant/Rechteck spannbar. |
| 6-Backen-Selbstzentrierfutter | Mittel | Mittel | Hoch | Best für Dünnwandiges oder fertige Kanten. Offensichtlich gut für Sechskant. |
| Spannplattendrehen (Faceplate Turning) | Variiert mit Setup | Mittel | Niedrig | Super für unregelmäßige Formen. Klemmen wie beim Fräsen. Evtl. Gegengewichte für Balance nötig. |
| Spitzenarbeit (Turning Between Centers) | Hoch | Hoch | Niedrig | Hohe Präzision, Wiederholgenauigkeit beim Wiedereinspannen zwischen Spitzen sehr hoch. |
| Konstanztes Stirn-Drehen (Constant Face Turning) | Hoch | Hoch | Hoch | Moderne Alternative zu Spitzenarbeit. Statt Drehbankhaken (lästig einzurichten) hydraulische/andere Kraft zum Spannen & Antreiben des Spindelendes. |
| Aufspann-Dorne (Expanding Arbors) | Hoch | Hoch | Hoch | Arbeiten von innen nach außen statt außen nach innen, sonst wie Spannzangen. |
Methode beschreibt die jeweilige Technik/Werkzeug.
Präzision: Wie präzise das Werkstück gehalten wird / wie konzentrisch es zur Spindel läuft vor dem ersten Schnitt.
Wiederholgenauigkeit: Wie leicht Werkstück herausgenommen und wieder präzise eingespannt werden kann.
EINHEITSTEST
- Welcher Bohrer für ½–20 Gewindebohrer?
- Zweck der Fase (Chamfer)?
- Beste Drehzahl für Gewindeschneiden?
- Welche Spindeldrehzahl beim Feilen?
- Zweck des Polierens?
- Beste Körnung Schleifgewebe für normale Finishs?
- Welche Arbeit eignet sich am besten für Dreibackenfutter?
- Besondere Merkmale des Dreibackenfutters?
- Unterschied 3-Backen- vs. 4-Backenfutter erklären.
- Vor- und Nachteile eines Spannzangenfutters?
Industrietechnik
- Verilog Timescale meistern: Einheiten, Präzision und genaue Simulationszeit
- Gewindefräsen vs. Gewindeschneiden: Welche Gewindemethode passt zu Ihren Teilen?
- Gewindeschneiden meistern: Expertenwissen zu Gewindebohren & Gewindefräsen
- Gewindebohrer erklärt: Wie sie präzise Gewinde in Metall schneiden
- Brückenschaltungen (Bridge Taps) verstehen: Wie sie Ihren Telefonservice beeinflussen
- Härteprüfverfahren: Rockwell- & Brinell-Methode
- CNC-Betrieb: Haas Fräsmaschine einrichten & steuern
- Mastercam Einheit 7: Bildverwaltung & Werkzeugpfaderstellung
- CNC-Gewindeschneiden: Präzises Gewindeschneiden für hochwertige Verbindungen
- ECS G84 Gewindeschneidenzyklus: Einrichtung und Optimierung für Fräsmaschinen