



Metallbiegen: Wann es für die Präzisionsfertigung die richtige Wahl ist
Beim Metallbiegen wird Blech oder Rohr (oder eine beliebige Blechform) um eine Mittellinie gebogen, deren Radius fix oder variabel sein kann. Niet- und Sacklöcher werden meist durch den Umfang gebohrt. Die Details des Vorgangs variieren je nach eingesetztem Biegewerkzeug.
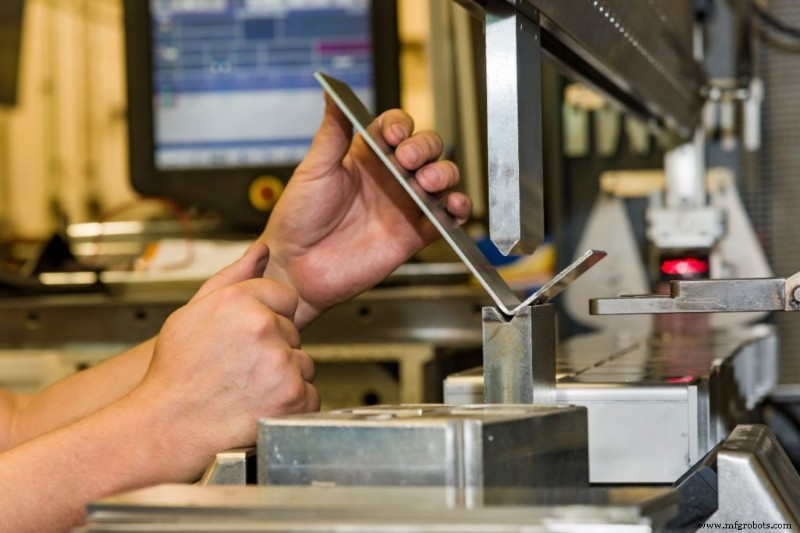
Was ist Metallbiegen?
Metallbiegen ist ein Verfahren, bei dem Metall durch plastische Verformung geformt wird. Dies kann durch Wärme, Kälte oder mechanische Methoden erfolgen. Biegen wird häufig genutzt, um aus geradem Metallvorrat gekrümmte oder winklige Formen zu erzeugen.
Gründe für Metallbiegen sind vielfältig: Kunstwerk, kundenspezifische Maschinenhalterung oder funktionales Bauteil. Metallbiegen kann der ideale Weg zur gewünschten Form sein.
Bei der Entscheidung für oder gegen Metallbiegen sind folgende Punkte zu beachten: Nicht alle Metalle eignen sich dafür. Die nötige Biegekraft variiert je nach Werkstoff und Dicke. Biegen kann Spannungen in das Material einbringen und es schwächen – dieses Risiko muss für das Projekt akzeptabel sein.
Sind Sie unsicher, ob Metallbiegen die richtige Wahl ist? Kontaktieren Sie Elemet Manufacturing – wir helfen Ihnen bei der Entscheidung.
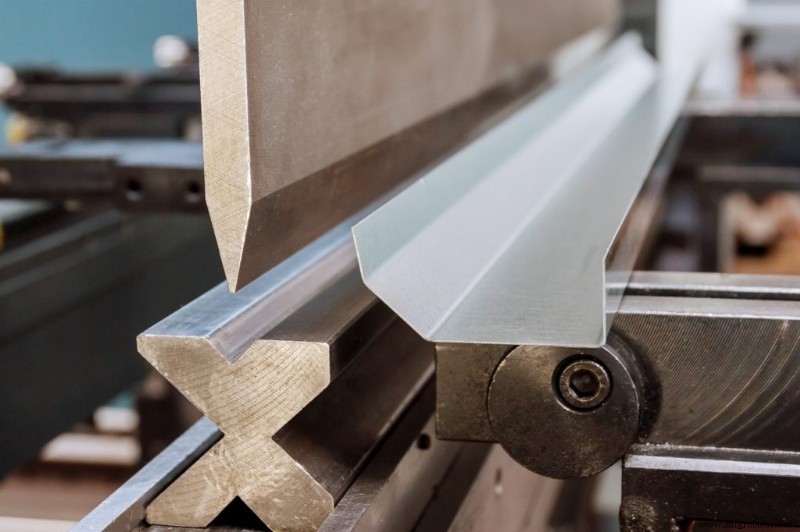
Ermittlung der passenden Biegeform
Metallbiegen formt Bleche in spezifische Formen – per Handwerkzeug, Presse oder Hydraulikmaschine. Maschine und Methode hängen von Blechdicke, Werkstoff und gewünschter Form ab.
Zur Methodenwahl sind folgende Faktoren entscheidend:
- Blechdicke: Schwere Bleche erfordern mehr Kraft – stabilere Maschinen sind nötig.
- Werkstoffart: Weichere Metalle (Aluminium) lassen sich leichter biegen als harte (Stahl).
- Gewünschte Form: Ein 90°-Winkel ist leichter zu realisieren als ein enger Radius.
Nach Abwägung aller Faktoren kann die passende Biegeform gewählt werden. Mit professioneller Unterstützung gelingt Ihr Biegeprojekt sicher.
Wahl der richtigen Biegebreite
Bei der optimalen Biegebreite sind drei Faktoren zu berücksichtigen: Werkstoffart (bei Rohr: Wandstärke), Biegewinkel (größerer Winkel = mehr Kraft = breitere Biegung), verfügbarer Bauraum (breitere Biegungen benötigen mehr Platz).
Allgemeine Richtwerte:
- Dünnwandige Rohre (< 1 mm): Biegebreite = Außendurchmesser (OD)
- Dickwandige Rohre (≥ 1 mm): Biegebreite = 1,5 × OD
- 90°-Biegungen: Biegebreite ≥ 2 × OD
- Winkel > 90°: Biegebreite = 3 × OD
Fertigungsprozess
In der Metallverarbeitung ist Biegen eine der häufigsten Formgebungsmethoden – per Hand oder Maschine, je nach Werkstoff und Ziel.
Wichtige Entscheidungskriterien für den Einsatz von Metallbiegen:
- Werkstoff: Aluminium (weich, leicht biegbar) vs. Stahl (hart, schwieriger).
- Gewünschtes Ergebnis: Enger oder weiter Radius? Bestimmt die optimale Methode.
- Verfügbare Ausrüstung: Nicht jeder Betrieb verfügt über alle Maschinen. Bei begrenzter Ausstattung kann Outsourcing nötig sein.
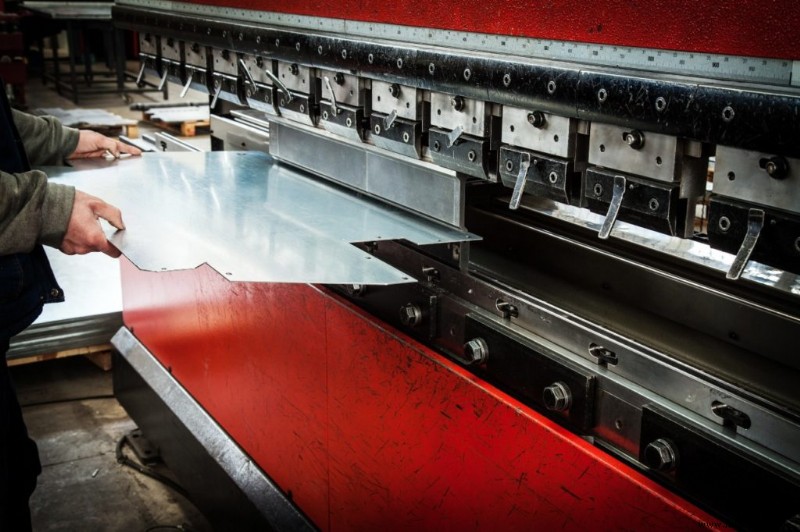
Biegekraft
Biegekraft verformt das Material und erzeugt die neue Form. Sie hängt von Werkstoff, Dicke und Biegewinkel ab. Alltagsbeispiele für gebogene Teile:
- Haarnadeln
- Büroklammern
- Fahrradrahmen
- Rohre
Unterschiedliche Kraftniveaus sind erforderlich: Haarnadeln aus dünnem Draht brauchen wenig Kraft, dicke Rohre deutlich mehr. Der Kraftaufwand bestimmt auch den erreichbaren Biegewinkel (90° erfordert mehr als 45°).
Bei der Planung eines gebogenen Metallteils sind folgende Faktoren zu prüfen:
- Werkstoffart
- Materialdicke
- Gewünschter Biegewinkel
- Erforderliche Biegekraft
Querschnittsbetrachtung
Gewicht und Dicke des Metalls bestimmen maßgeblich das passende Biegeverfahren. Bei schweren oder dicken Metallen kann das Querschnittsverfahren optimal sein.
Dabei wird das Metall zunächst in kleinere, handhabbare Stücke geschnitten, dann erhitzt bis zur Umformbarkeit, in die gewünschte Form gebogen und nach dem Abkühlen behält es die neue Form. Dieses Verfahren eignet sich für größere Projekte mit hohen Präzisionsanforderungen.
Einfluss von Biegeradius und Dicke
Zwei Hauptfaktoren bestimmen das Biegeergebnis: Biegeradius und Materialdicke.
Biegeradius = Abstand vom Biegemittelpunkt zur äußeren Kante. Je dicker das Material, desto größer muss der Radius sein. Für enge, scharfe Biegungen ist ein kleinerer Radius nötig; für sanfte Kurven ein größerer.
Dicke beeinflusst die Biegebarkeit: Dickere Metalle erfordern mehr Kraft für das gleiche Ergebnis. Dies bei der Materialwahl berücksichtigen.
Beachten Sie diese Faktoren bei der Planung, um das gewünschte Ergebnis sicher zu erreichen.
Arten der Metallfertigung
Es gibt diverse Metallfertigungsverfahren, jeweils mit Vor- und Nachteilen. Die Wahl hängt von den projektspezifischen Anforderungen ab: Werkstoff, gewünschte Form/Größe, Stückzahl. Unterschiedliche Biegeverfahren:
- Warmumformen: Geeignet für Großserien mit konstanten Ergebnissen. Metall wird auf Schmelztemperatur erhitzt und geformt. Funktioniert mit den meisten Metallen, besonders gut bei Aluminium und weichen Metallen.
- Kaltumformen: Vielseitiger, für Klein- und Großserien. Umformung bei Raumtemperatur oder darunter – ideal für harte Metalle. Ermöglicht komplexe Formen, die andere Methoden nicht realisieren können.
- Schmieden: Metall wird erhitzt und mit Hämmern/Pressen geformt. Erzeugt hochfeste, langlebige Teile (Stahl, Aluminium, Titan). Weniger geeignet für sehr filigrane Geometrien.
Für weitere Informationen oder Fragen kontaktieren Sie uns oder besuchen Sie die Website von Elemet Manufacturing.
Industrietechnik
- Wesentlicher Leitfaden: Wann und wie man einen Feuerlöscher sicher einsetzt
- Laserschneiden vs. Wasserstrahlschneiden: Welches Verfahren passt zu Ihrem Projekt?
- Den richtigen Zeitpunkt für Edelstahl-Kornfinish wählen: Anwendungen und Vorteile
- Wann Bare-Board-Testing für zuverlässige PCB-Entwicklung sinnvoll ist
- Präzisions-Blechbiegen: Kosteneffiziente & zuverlässige Fertigung
- Wann ein Plasmaschneidetisch sinnvoll ist: Vorteile & Anwendungen
- Wann Luftbiegen beim Abkanten die beste Wahl ist: Effizienz steigern & Kosten senken
- CNC-Fräsen wählen: Wenn präzise Metallbearbeitung entscheidend ist
- 5 wesentliche Überlegungen für die Wärmebehandlung von Metallteilen
- Metall-Drehmaschine bedienen: Schritt-für-Schritt-Anleitung für Einsteiger