



Präzisions-Blechgehäuse-Design: Expertenleitfaden zu Biegen & Lochplatzierung
Ein individuelles Blechgehäuse zu designen ist komplexer, als es am Bildschirm erscheint. Ein Flansch, der zwei Millimeter zu schmal ist, ein Belüftungsschlitz zu nah an der Biegelinie, oder ein fehlender Biegeausschnitt können alle zu verformten Paneelen, fehlgeschlagenen IP-Dichtungen und kostspieliger Nacharbeit führen.
Dieser Leitfaden beschreibt die entscheidenden Entscheidungen, die die Gehäusequalität am stärksten beeinflussen: Biegeometrie, Lochplatzierung und die häufigen Designfehler, die unsere Ingenieure bei CAD-Reviews entdecken.
Wesentliche Funktionsanforderungen an Blechgehäuse
Bevor wir in Geometrieprinzipien eintauchen, verstehen Sie, warum Gehäuse höhere Präzision verlangen als generische Blechteile. Ein Qualitätsgehäuse muss erfüllen:
- IP-zertifizierte Dichtung (z. B. IP54, IP65): erfordert dichte, lückenlose Nähte an jeder Ecke. Biegegenauigkeit beeinflusst direkt die Nahtintegrität.
- EMV-Abschirmung: Kleine Paneellücken können elektromagnetische Abschirmung in Industrieelektronik-Gehäusen kompromittieren.
- Strukturelle Steifigkeit: Paneele müssen Bauteillast und wiederholtes Tür- oder Deckelzyklus standhalten.
Jede Anforderung hängt von Biegepräzision und Lochposition ab. Eine 1–2° Abweichung kann Nahtlücken öffnen; ein Loch zu nah am Biegung verformt den Flansch und verhindert bündigen Sitz. Das sind funktionale Spezifikationen, keine bloßen Fertigungspräferenzen.
Essentielle Blechbiege-Designrichtlinien
Erfolgreiche Gehäusefabrikation hängt von zwei Designentscheidungen ab: die Auswahl des korrekten Radius für das Material und das Dimensionieren von Flanschen, um Post-Forming-Instabilität zu vermeiden. Beide zu beherrschen, mildert strukturelle und Montageprobleme downstream.
Biegeradius für verschiedene Materialien meistern
Der innere Biegeradius wird oft missverstanden. Ein zu enger Radius reißt die Außenseite; ein zu großzügiger kompromittiert Dimensionskontrolle.
Für Aluminium ist ein Startpunkt von 2× Materialdicke typisch. Für Baustahl ist 1,5× Dicke üblich. Tatsächliche Minima hängen von Härte, Dickenbereich und verfügbarem Werkzeug ab.
Besondere Aufmerksamkeit erfordert 6061-T6 Aluminium. Seine Verfestigung beim Umformen bedeutet, dass ein Radius unter 1,5–2T Risse an Gehäuseecken verursachen kann, selbst wenn andere Legierungen engere Biege tolerieren. Edelstahl (304/316) zeigt noch stärkere Verfestigung; 1,5–2T Radius ist ein praktischer Sicherheitsabstand.
Validieren Sie Ihren Radius gegen die Pressbrems-Werkzeugbibliothek des Fertigers, bevor Sie Eckengeometrie finalisieren. Ein Radius, der Non-Standard-Werkzeug erfordert, erhöht Lieferzeit unabhängig von Machbarkeit.
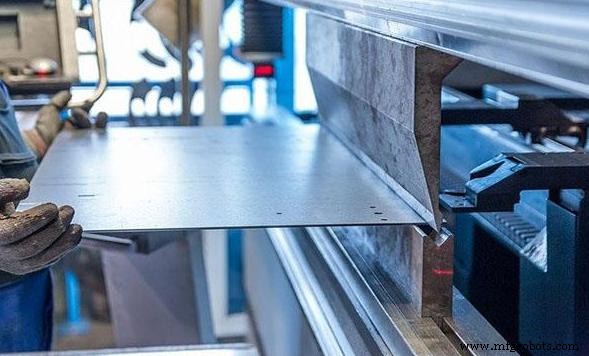
Stabile Flansche & Montagekanten für Gehäuse designen
Flanschbreite wird häufig unterschätzt. Ein schmaler Flansch löst eine Kaskade von Problemen aus:
- Paneelsteifigkeit: Kurze Flansche biegen unter lateraler Belastung, was Rack in Steuerkästen und Industrie-PC-Gehäusen verursacht.
- Schraubenmontage: Ausreichend Material für Durchgangsbohrungen und einen Randabstand von ca. 2× Bohrungsdurchmesser wird benötigt.
- Deckel- & Tür-Ausrichtung: Paneel-montierte Stecker oder Scharniertüren sind sensibel für Flanschebenheit.
- Montagefreiraum: Enge innere Flansche können mit Montagehardware für PCBs oder interne Verkabelung kollidieren.
Branchenrichtlinien empfehlen eine Mindestflanschbreite von 4× Materialdicke für die meisten Materialien. Größere Flansche sind für lasttragende Seitenpaneele oder Schränke mit zusätzlichen Versteifungsbiegen gerechtfertigt.
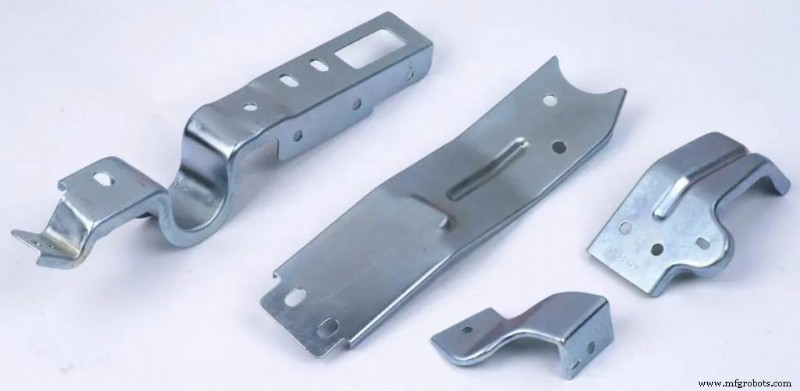
Löcher und Ausschnitte fügen Geometrie hinzu, die das Metall während des Formens navigieren muss. Sitzt ein Merkmal zu nah an der Biegelinie, zieht plastische Verformung das Material, verformt das Loch und das umliegende Paneel.
Schnitte außerhalb der Biegeverformungszone halten, um strukturelle Integrität zu bewahren und bündige Montageprobleme zu vermeiden, besonders bei Steckern oder Belüftungsarrays. Das Sheet Metal Design Handbook empfiehlt:
- Standard-Löcher: Mindestabstand = 2,5T + R (T = Dicke, R = Biegeradius). Einige Handbücher erlauben 2T+R für Löcher <1", aber 2,5T+R eliminiert Out-of-Round-Fehler.
- Lange Schlitze & Ausschnitte: Mindestabstand = 4T + R. Die freie Kante eines langen Schlitzes ist ein Hauptspannungskonzentrator; näherer Abstand erzeugt meist wellige Paneeloberflächen.
Design-Tipp: Wenn Platz begrenzt ist und ein Ausschnitt an einer Biegelinie sein muss, einen Entlastungsschnitt oder eine Kerbe quer zur Biegelinie vor dem Formen einfügen.
Häufige Gehäuse-Designfehler, die Ingenieure vermeiden sollten
Aus unseren häufigen CAD-Reviews die häufigsten Probleme:
| Fehler | Korrektur |
|---|---|
| Inkonsistente Wandstärke über Paneele | Einzelne Blechdicke durchgängig nutzen; gemischte Dicken erfordern separate Werkzeug-Setups und erhöhen Kosten. |
| Fehlende Biegeausschnitte an Eckenschnittpunkten | Entlastungsnut (Breite ≥ 1T, Tiefe ≥ T + R) hinzufügen, wo zwei Biegelinien sich treffen, um Reißen beim Formen zu verhindern. |
| Löcher in der Verformungszone nahe Biegungen | 2,5T + R Minimum für Löcher einhalten; 4T + R für Schlitze. |
| Oberflächenfinish-Zulagen ignorieren | Pulverbeschichtung: typisch 60–80 µm pro Schicht. Typ II Eloxieren: 5–25 µm. Diese beeinflussen Gewindeeingriff und Passungen, wenn nicht berücksichtigt. |
Diese Richtlinien sind Baswerte; an spezifische Teilanforderungen anpassen.
Bereit, die Qualität Ihrer Metallgehäuse zu steigern?
Gutes Gehäusedesign ist Kollaboration zwischen Designintent und Fertigungsrealität. Die zuverlässigsten Gehäuse sind nicht die komplexesten – sie sind die, wo jeder Biegeradius, jede Lochfreigabe und jede Flanschbreite produktionsorientiert durchdacht ist.
Unser Engineering-Team evaluiert alle CAD-Dateien auf Design-for-Manufacturing (DFM) Bedenken, um das Teil vor Produktion zu optimieren. Laden Sie Ihre CAD-Dateien hoch oder kontaktieren Sie JTRs Engineering-Team für eine kostenlose Fertigbarkeitsprüfung und maßgeschneiderte Materialauswahl. Für Projektdetails kontaktieren Sie uns heute.
FAQs
F1: Was ist der Mindestabstand zwischen Biegungen im Blech?
A1: Parallele Biegelinien mindestens 4× Materialdicke auseinander halten als praktisches Designminimum für Gehäuse. Engerer Abstand kann Werkzeuginterferenz beim Formen erzeugen und Flanschstabilität sowie Dimensionskonstanz reduzieren.
F2: Warum verformen sich Löcher nahe Biegungen?
A2: Biegen verformt das Material in der Biegezone plastisch, dehnt die Außenseite und komprimiert die Innenseite. Ein Loch, das zu nah platziert ist – typischerweise innerhalb von ca. 2,5× Materialdicke plus Biegeradius – kann verzerrt werden, da umliegendes Material während des Formens fließt.
F3: Welches Material ist bestens für individuelle Blechgehäuse?
A3: Für die meisten Elektronikgehäuse ist Aluminium 5052 ein praktischer Standard: es biegt sauber, eloxiert gut und hält Gewicht niedrig. Wenn geschweißte Konstruktion, Außendauerhaftigkeit oder höhere Abschirmwirkung gefordert ist, ist 304 Edelstahl oft die stärkere Wahl. Sein Verfestigungsverhalten verlangt sorgfältige Aufmerksamkeit zum Biegeradius, da Edelstahl-Rissversagen häufig an falsch designten Biegungen beginnen.
Verwandte Leitfäden
Industrietechnik
- Ultraschallbearbeitung erklärt: Prozess, Komponenten, Vorteile, Nachteile & Anwendungen
- Schmelzschweißen vs. Festkörperschweißen: Wichtige Unterschiede erklärt
- Präzision trifft Automation: Bildgeführte Robotik transformiert die Fertigung
- Wurzeln verstehen: Definitionen, Eigenschaften und praktische Tipps
- Cybersicherheit für Hersteller: Warum es wichtig ist und wie Sie sicher bleiben
- Whitepaper: Gestaltung der Fertigung von morgen – Der Smart Factory Bauplan
- Wie Supply-Chain-Tech die Zukunft des New-Retail-Kundenerlebnisses antreibt
- Batterien in Reihe-Parallel an Solarmodul anschließen: Schritt-für-Schritt-Anleitung
- KI übertrifft Top-Anwälte bei Vertragsrisiko-Erkennung
- WS2812 vs. WS2812B: Unterschiede bei adressierbaren RGB-LED-Strips