



Aluminiumdruckguss meistern: Porosität & Schwindung eliminieren für konsistente Qualität
Nach einem Produktionslauf von Aluminiumdruckgussteilen treten oft dieselben wiederkehrenden Defekte auf: winzige innere Hohlräume oder unregelmäßige Kavitäten, gehäuft in dickwandigen Bereichen. Für Ingenieure und Produktionsteams reduzieren Porosität und Schwindung stillschweigend die Ausbeute, treiben Kosten und verzögern Produktstarts.
Diese Probleme sind mehr als kosmetisch. Innere Hohlräume in strukturellen oder druckdichten Teilen können zu Feldausfällen führen – ein Risiko, das sich kein Hersteller leisten kann. Der Schlüssel zu einem stabilen Druckgussprozess ist das Verständnis, wie diese Fehler entstehen, und zu lernen, wie man sie kontrolliert.
Dieser Leitfaden erklärt die fundamentalen Ursachen von Porosität und Schwindung im Aluminiumdruckguss, bietet praktische Vermeidungsmaßnahmen und eine schnelle Fehlerbehebungs-Referenztabelle – alles, was Sie brauchen, um Routineinspektionen in systematische Verbesserungen zu verwandeln.
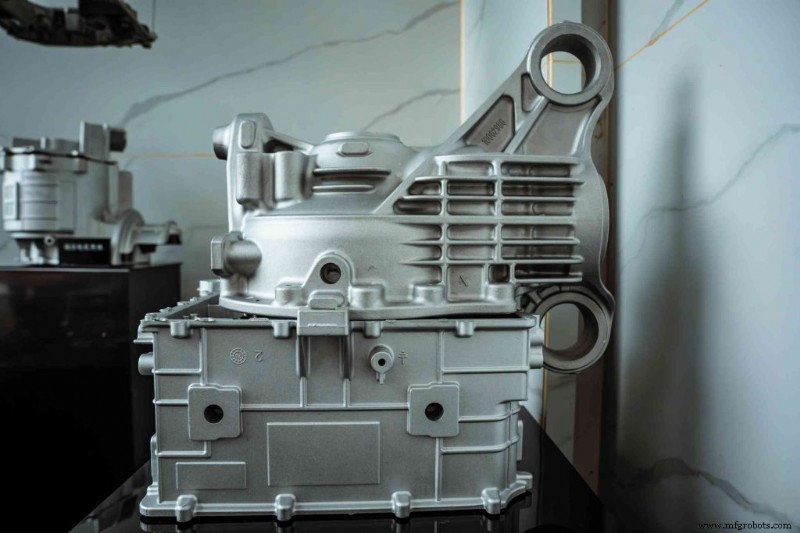
Die verborgenen Feinde: Porosität vs. Schwindung
Bevor Sie einen Defekt beheben können, müssen Sie seinen Ursprung erkennen. Beide, Porosität und Schwindung, erscheinen als innere Löcher, entstehen aber durch unterschiedliche Mechanismen und erfordern verschiedene Korrekturmaßnahmen.
Gasporosität in Druckgussteilen identifizieren
Gasporosität resultiert aus eingeschlossenem Gas, nicht aus Erstarrungsschwindung.
- Erscheinung: Glatte, runde Hohlräume, oft nahezu kugelförmig – im Querschnitt als Blasen sichtbar.
- Typische Positionen: Verstreut im Teil oder konzentriert, wo Gas sich ansammeln kann.
- Ursache: Turbulentes Füllen und eingeschlossene Luft während der Hochgeschwindigkeits-Einspritzung, oder unvollständige Verdampfung von Formschmierstoffen, die Gas an der Schmelzfront freisetzen.
Schwindung im Aluminiumdruckguss verstehen
Schwindung ist eine natürliche Folge der Aluminiumkontraktion während der Erstarrung.
- Erscheinung: Rauhe, unregelmäßige, gezackt-wandige Hohlräume – unter dem Mikroskop oft als „schwammartig“ beschrieben.
- Typische Positionen: Dicke Abschnitte und thermische Hotspots, wo die Erstarrung zuletzt erfolgt.
- Ursache: Wenn die äußere Schale zuerst erstarrt und das Innere abdichtet, kann das verbleibende flüssige Metall den schrumpfenden Kern nicht mehr nachspeisen, was Schwindporosität erzeugt.
Bewährte Strategien gegen eingeschlossenes Gas und Druckguss-Porosität
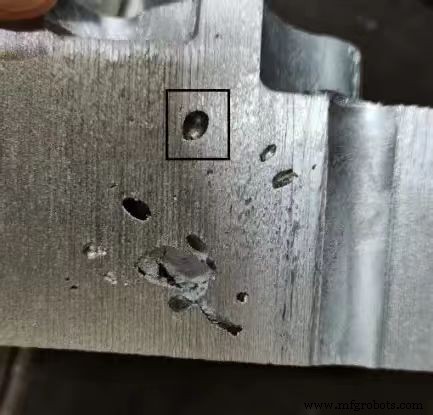
Sobald Gasporosität bestätigt ist, werden die Korrekturhebel klar:
- Entlüftungs- & Überlaufsysteme optimieren
Ausreichende Entlüftungskanäle sicherstellen, damit verdrängtes Gas vor der vorrückenden Schmelzfront entweichen kann. Überlaufmulden am Ende der Füllwege sammeln das kälteste, gasgesättigtste Metall und dienen als zusätzliche Entlüftungspunkte.
- Einspritzgeschwindigkeit kontrollieren
Das Einspritzgeschwindigkeitsprofil präzise managen. Eine langsame initiale Phase füllt Anguss und Ansatz ohne Turbulenz; eine rasche zweite Phase füllt die Kavität schnell, um vorzeitige Erstarrung zu verhindern. Moderne Hochtonnage-Kaltkammer-Maschinen ermöglichen Mehrstufen-Kontrolle, die eingeschlossene Luft drastisch reduziert.
- Vakuum-Druckguss
Für Teile, die null Toleranz auf interne Porosität verlangen – wie Automobil-Hydraulikgehäuse oder Luftfahrtbeschläge – ist vakuumunterstützter Druckguss hochwirksam. Die Kavität vor dem Einspritzen auf nahezu Null-Druck zu evakuieren, verringert eingeschlossenes Gas massiv.
- Richtige Formschmierung
Überschüssigen Schmierstoff auf der Formoberfläche minimieren. Sprühvolumen reduzieren, Abblaszeit verlängern, und Formtemperaturen über 180 °C vor Einspritzung halten, um vollständige Volatilisierung von Feuchtigkeit und organischem Material zu gewährleisten.
Aluminiumguss-Schwindung frontal angehen
Schwindungsdefekte erfordern Strategien, die die Erstarrung steuern, nicht nur das Füllen.
Erstarrungskontrolle im Aluminiumdruckguss optimieren
- Strategische Kühlkanäle: Kühlkanäle in dickwandigen Bereichen platzieren, um gerichtete Erstarrung zum Anguss hin zu fördern, sodass der Anguss den schrumpfenden Kern bis zur vollständigen Erstarrung nachspeisen kann.
- Anguss-Design optimieren: Kleine Angüsse können zu früh erstarren und die Nachspeisung blockieren. Dickere Angüsse und längere Intensivierungsdruckphasen halten den Nachspeiseweg länger offen, reduzieren Schwindung direkt.
- Richtige Legierung wählen: Nicht alle Aluminiumlegierungen schwinden gleich. ADC12 und A380.0 sind ideal für komplexe, dünnwandige Geometrien, die gut fließen. Wenn Heißrissbildung oder Erstarrungsrisse ein Problem sind, kann eine höher-siliciumhaltige Legierung vorzuziehen sein. Legierung an Teilgeometrie anzupassen, ist einer der am wenigsten genutzten Hebel zur Schwindungsreduktion im Designstadium. Die JTR-Materialbibliothek umfasst ein vollständiges Sortiment an Aluminium-, Zink- und Magnesiumlegierungen, was Ingenieuren ermöglicht, Materialauswahl parallel zur Geometrie zu optimieren.
Schnellreferenz: Druckguss-Defekte Troubleshooting
Die folgende Tabelle fasst häufige Defekte, ihre wahrscheinlichen Ursachen und sofortige Korrekturmaßnahmen zusammen, die die Teilequalität schnell stabilisieren können.
| Beobachteter Defekt | Potenzielle Ursache | Sofortige Maßnahme am Arbeitsplatz |
|---|---|---|
| Glatte, runde Hohlräume oder Oberflächenblasen | Eingeschlossene Luft/Gas, übermäßiger Schmierstoff, blockierte Entlüftungen | Formschmierstoff reduzieren; Entlüftungen/Ventile reinigen; Langsamschuss-Geschwindigkeit anpassen |
| Schwammartige, unregelmäßige Löcher in dicken Abschnitten | Abkühlkontraktion; schlechte Metallnachspeisung; lokale Hotspots | Lokale Kühlung erhöhen; Intensivierungsdruck anheben; Haltezeit verlängern |
| Beulen oder Blasen nach Wärmebehandlung oder Backen | Expandierendes eingeschlossenes Gas unter Hitze (versteckte Gasporosität); Feuchterückstände | Wasserbasierten Schmierstoff reduzieren; Vakuumextraktion erhöhen; Form-Ablaszeit verlängern |
| Flache Dellen oder Vertiefungen auf flachen Außenflächen | Interne Kontraktion zieht die Haut (Oberflächenschwindung/Sinkmarken); lokale Hotspots | Hotspot punktuell kühlen; Einspritzdruck erhöhen; Zykluszeit leicht reduzieren |
Wenn Parametereinstellungen einen Defekt nicht beseitigen – oder das Problem wiederkehrt – können tiefere Ursachen vorliegen. Ein breiterer Prozess-Review kann nötig sein:
1. Schmelzequalität bewerten
Wasserstofflöslichkeit in der Schmelze ist ein Hauptkontrollfaktor für unterflächennahe Porosität. Regelmäßiges Rotationsentgasen und richtige Flussmittelbehandlung halten die Schmelze sauber und reduzieren wasserstoffbedingte Porosität. Vernachlässigte Ofenwartung kann andere Prozessverbesserungen untergraben.
2. Formtemperaturverteilung prüfen
IR-Thermografie-Kamera vor und nach Produktion nutzen, um die Formoberfläche zu kartieren. Hotspots deuten auf unzureichende Kühlung hin; kalte Zonen können Überkühlung oder blockierte Wasserkreisläufe signalisieren. Ungleiche Formtemperaturen tragen direkt zu Gas- und Schwindfehlern bei.
3. Teilgeometrie mit Ingenieuren reviewen
Defekte stammen manchmal vom Design, nicht von Einstellungen. Thermische Knoten entstehen durch abrupte Wandstärkeänderungen, blinde Taschen oder scharfe interne Ecken. Designänderungen – Entformungsschrägen hinzufügen, Wandübergänge glätten, Rippen repositionieren – eliminieren oft hartnäckige Defekte, die Maschinenparameter allein nicht lösen können.
Aluminiumguss-Probleme in Produktionserfolg verwandeln
Schwindung oder Gasporosität zu bekämpfen, muss kein permanenter Kostenfaktor sein. Die Lösung liegt in präzisem Formen-Design, fähiger Ausrüstung und diszipliniertem Wärmemanagement. Diese drei Elemente ausrichten, und Fehlerquoten sinken dramatisch.
Den richtigen Fertigungspartner zu wählen, ist kritisch für konsistente Kontrolle von Druckgussdefekten. JTR Machine bietet ein vollständiges Spektrum an Druckguss-Services – sowohl Heißkammer- als auch Kaltkammer-Prozesse – um Ihre Bedürfnisse zu erfüllen.
Für weitere Einblicke in gängige Aluminiumdruckguss-Defekte und Lösungen, lesen Sie unseren Leitfaden: 9 perfekte Lösungen für die Defekte des Aluminiumdruckgusses. Wenn Sie einen Fertigungspartner suchen, der Ihr Design für Gießbarkeit optimiert – oder einfach hochwertige Aluminiumdruckgussteile produziert – kontaktieren Sie JTR für eine kostenlose Fertigbarkeitsprüfung und Offerte.
Verwandte Leitfäden
Industrietechnik
- 5 bewährte Strategien zur Optimierung des Asset Managements und Steigerung des ROI
- Aerogel: Der ultra-leichte Isolator der nächsten Generation für die Raumfahrt
- Low-Code IoT-Apps mit PLCnext Controllern erstellen
- Wert freisetzen: Wie CPOs Wachstum durch Innovation treiben
- Essentielle Trockeneis-Sicherheitsprotokolle für sicheren Impfstofftransport
- Greifbare und immaterielle Einsparungen durch digital vernetzte Lieferketten freisetzen
- Optische Datenkommunikation: Licht für hochbandbreiten, störungsfreie Übertragung nutzen
- DeepLabCut: Open-Source KI für präzises Body-Part-Tracking bei bewegten Tieren
- Honeywell Xenon 1902: Umfassender Test des kabellosen Area-Imaging-Scanners
- Warum proaktive Gerätewartung Fertigungseffizienz und Kosteneinsparungen antreibt