



Entformungsschräge im Spritzguss: Design-Richtlinien & Kritische Wichtigkeit
Spritzguss bleibt die bevorzugte Methode für hochvolumige, schnelle Produktion komplexer Teile. Ein einzelnes geometrisches Merkmal – die Entformungsschräge – spielt eine entscheidende Rolle dabei, dass diese Teile Qualitäts-, Kosten- und Leistungserwartungen erfüllen.
In diesem Artikel entmystifizieren wir Entformungsschrägen: Was sie sind, warum sie wichtig sind und wie man sie für optimale Ergebnisse designed. Durch Befolgung dieser Richtlinien vermeiden Sie kostspielige Fehler, reduzieren Zykluszeiten und erreichen das gewünschte Finish.
Die Entformungsschräge ist der absichtliche Konus, der auf die Wände eines Werkzeugs angewendet wird, gemessen in Grad relativ zur Zeichnungsrichtung des Teils. Obwohl der Winkel ein Werkzeugmerkmal ist, ist er auch am fertigen Bauteil sichtbar. Ingenieure zielen typischerweise auf ca. 1,5°, wobei Werte zwischen 0,5° und 10° für spezialisierte Teile üblich sind.
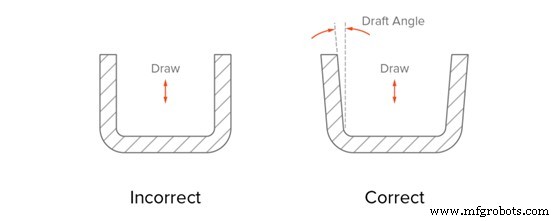
Warum Entformungsschräge im Spritzguss wichtig sind
Reibungsloses Teileauswerfen
Während des Auswerfens kontaktiert das Teil die Werkzeugwände, was Reibung erzeugt, die die Oberfläche verformen, die erforderliche Auswurfs Kraft erhöhen und die Werkzeugstandzeit verkürzen kann. Eine korrekte Entformungsschräge löst das Teil sofort, wenn die Auswerferstifte es nach außen drücken, und eliminiert Kontakt und Reibung.
Ohne Entformungsschräge gleitet das Teil entlang des Werkzeugs, was Oberflächenfinish, Toleranzen beeinträchtigt und zu höheren Auswurfs-Kräften führt.
Verzugsverhinderung
Wenn sich ein Teil vom Werkzeug trennt, kann sich ohne Entformungsschräge ein Vakuum bilden, das das Teil nach innen zieht und Verzug verursacht. Die Entformungsschräge lässt Luft sofort einströmen, verhindert Vakuumbildung und hält die Geometrie flach.
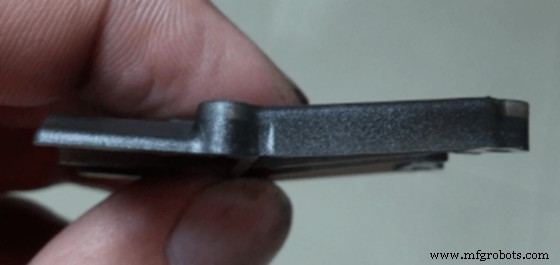
Überlegenes Oberflächenfinish
Durch Eliminieren des Reibens am Werkzeug bewahrt die Entformungsschräge feine Oberflächendetails und reduziert den Bedarf an nachträglicher Veredelung. Bei Texturen muss die Entformungsschräge nicht nur die Grobform, sondern auch die feinen Erhebungen berücksichtigen.
Reduziert Tiefzug und Gratbildung
Tiefzug – wenn sich die Werkzeughälften entlang einer Linie trennen, die in das Teil schneidet – birgt das Risiko, dass das Teil kleben bleibt. Ein größerer Entformungswinkel mildert dies, indem er die Trennung erleichtert und Gratbildung reduziert.
Kosteneinsparungen
Entformungsschrägen reduzieren Verzug, verbessern Oberflächenqualität und senken Auswurfs-Kräfte. Diese Vorteile führen zu weniger Ausschuss, weniger Nachbearbeitung und geringerem Werkzeugverschleiß, was letztlich sowohl Produktions- als auch Wartungskosten senkt.
Design-Richtlinien für Entformungsschrägen
Die Wahl der richtigen Entformungsschräge erfordert das Ausbalancieren funktionaler, ästhetischer und fertigungstechnischer Belange. Nachfolgend bewährte Faustregeln.
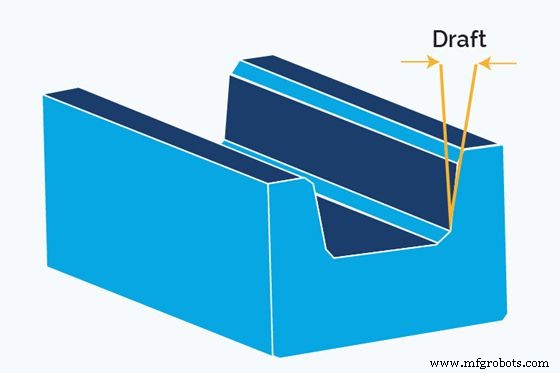
1. Mechanische Passungen & Thermisches Schwinden
Entformungsschrägen beeinflussen, wie ein Teil beim Abkühlen schwindet. Außenflächen bewegen sich nach außen, während Innenflächen nach innen ziehen, was Dimensions-toleranzen potenziell verändert. Stellen Sie sicher, dass die geneigte Geometrie nach dem Schwinden noch Passungsanforderungen erfüllt.
2. Textur-getriebene Entformungsschräge
Je rauer die Oberflächentextur, desto größer die benötigte Entformungsschräge, um Abrieb beim Auswerfen zu vermeiden. Für Spiegelfinish sind 0,5° typisch. Erhöhen Sie die Entformungsschräge um 0,4° für je 0,1 mm zusätzlicher Rauheit, bis zu 10° für extreme Muster.
3. Tiefe-basierte Entformungsschräge
Tiefere Features erzeugen mehr Vakuumrisiko. Fügen Sie 1° Entformungsschräge pro Zoll Teiltiefe (≈25 mm) hinzu. Leicht anpassen für Material oder Teilgröße, aber diese Regel gilt für die meisten Fälle.
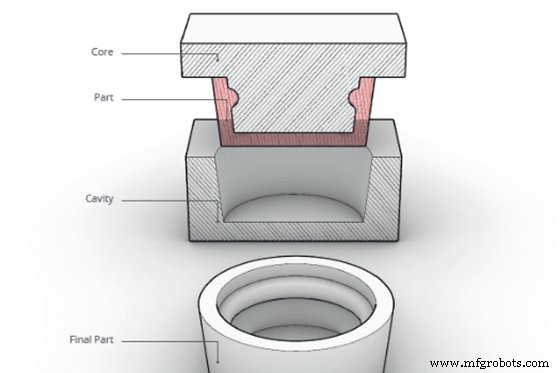
4. Kern-Kavität-Ansatz
Wenn eine Außenfläche glatt bleiben muss, während das Innere rau sein darf (z. B. Schutzgehäuse), wenden Sie eine etwas größere Entformungsschräge am Kern an. Der Kern schrumpft in das Werkzeug, während die Außenfläche sauber ablöst.
Kurzreferenz: Entformungsschrägen-Tipps
- Starten Sie mit 1,5° Entformungsschräge für die meisten Teile.
- Entformungsschräge sowohl an Kavität als auch Kern anwenden; Kern-Entformungsschräge kann 0,2–0,5° höher sein.
- Fügen Sie 1° pro Zoll Tiefe hinzu.
- Für je 0,1 mm Rauheit Entformungsschräge um 0,4° erhöhen.
- Entformungsschräge auf alle vertikalen Features anwenden: Wände, Rippen, Lamellen, Unterschnitte.
- Kern-Kavität-Methode für ästhetisch glatte Außenseiten nutzen.
- Entformungsschrägen auch an seitlich gezogenen Features einbeziehen.
- Harte, abrasive Materialien rechtfertigen größere Entformungsschrägen als weiche, duktile.
Fazit
Entformungsschrägen sind mehr als ein Werkzeugdetail – sie sind das Fundament zuverlässiger, hochwertiger spritzgegossener Teile. Durch Integration der obigen Richtlinien reduzieren Sie Fehler, senken Kosten und verbessern die gesamte Fertigungsleistung.
WayKen Rapid Manufacturing ist spezialisiert auf präzises Werkzeugdesign und Rapid Tooling. Unsere Services umfassen detaillierte DFM-Analysen, präzise Simulation von Entformungsschrägen und Komplettlösungen für die Produktion. Kontaktieren Sie uns heute, um Ihre Spritzgussprojekte zu beschleunigen.
FAQs
Wann sollte ich eine Entformungsschräge einplanen?
Entformungsschrägen sollten ab dem frühesten Designstadium berücksichtigt werden – idealerweise während konzeptioneller Skizzen und Prototypenentwicklung – um Fertigbarkeit und Teileintegrität zu garantieren.
Kann ich Entformungsschrägen weglassen?
Das Weglassen von Entformungsschrägen ist riskant. Zwar könnten kleine Teile mit engen Toleranzen es tolerieren, doch das Risiko von Verzug, Oberflächenfehlern und höherem Werkzeugverschleiß macht es in den meisten Fällen unratsam.
Was sind positive vs. negative Entformungsschrägen?
Eine positive Entformungsschräge bedeutet, dass das Teil zum Werkzeugkavität hin verjüngt (breiter an der Basis). Eine negative Entformungsschräge verjüngt sich nach außen, was im Spritzguss aufgrund von Auswurfherausforderungen selten verwendet wird.
Industrietechnik
- Lagerbestandsmanagement meistern: 80 bewährte Ressourcen zu Frameworks, Best Practices, Software & Mobility
- Den richtigen Durchflussmesser wählen: Ein praxisnaher, narrensicherer Leitfaden
- Arduino Leonardo vs. UNO: Wichtige Unterschiede & Gemeinsamkeiten für Ihr nächstes Projekt
- Senken für Flachkopfschrauben: Profi-Tipps für den Blechbau
- Arduino Nano meistern: Schritt-für-Schritt 6-Teil-Tutorial
- Quantenphysik und das Atom: Fundamente für moderne Elektronik
- Optische Datenkommunikation: Licht für hochbandbreiten, störungsfreie Übertragung nutzen
- Bearbeitungsgrundlagen: Schnittgeschwindigkeiten & Vorschübe in Fusion 360 meistern
- Produktionsqualität steigern: Bewährte Strategien für Effizienz & Wettbewerbsfähigkeit
- 4 bewährte Strategien zur Stärkung von Lieferantenbeziehungen