



Die Klarinette: Von antiken Rohrblättern zur modernen Meisterschaft
Hintergrund
Die Klarinette ist ein einstimmiges Holzblasinstrument, das in verschiedenen Größen und damit verbundenen Tonlagen existiert. Obwohl über ein Dutzend moderne Modelle erhältlich sind, dominieren die B-Klarinette und die A-Klarinette das Orchester- und Blasorchesterrepertoire. Die Bassklarinette, größer und mit einem nach oben gebogenen Schallbecher versehen, ist ebenfalls fester Bestandteil zeitgenössischer Ensembles. Eine Standardklarinette besteht aus fünf Teilen: Mundstück, Birne (oder Stimmzug), oberes (linkes) Gelenk, unteres (rechtes) Gelenk und Schallbecher. Ein dünnes, abgeflachtes Rohrblatt wird in das Mundstück eingesetzt, und der Spieler erzeugt unterschiedliche Tonhöhen, indem er Metallklappen öffnet und schließt, die interne Tonlöcher verdecken oder freigeben.
Geschichte
Einstimmige Instrumente, die der Klarinette ähneln, sind bereits für das Jahr 3000 v. Chr. in Ägypten belegt. Solche Instrumente verbreiteten sich im Nahen Osten und entwickelten sich zu verschiedenen regionalen Prototypen in Spanien, Osteuropa und Sardinien. In Wales spiegelte das im 18. Jahrhundert verwendete Volksinstrument „Hompipe“ oder „Pibgorn“ – gefertigt aus Knochen oder Holunderholz – griechische und nahöstliche Rohrblätter wider. Vom Mittelalter bis ins 17. Jahrhundert blieben diese Instrumente vorwiegend der Volksmusik vorbehalten.
Das moderne Klarinettendesign geht auf den Nürnberger Instrumentenbauer Johann Christoph Denner (um 1690) zurück. Denner, bekannt für Blockflöten, Querflöten, Oboen und Fagotte, fertigte frühe Klarinetten – der Name leitet sich vom italienischen Diminutiv „clarino“ ab –, die Blockflöten mit drei Teilen und zwei Klappen ähnelten. Ein Modell mit aufweitendem Schallbecher, möglicherweise von Denners Sohn geschaffen, legte den Grundstein für die heutige Silhouette des Instruments. Ende des 18. Jahrhunderts schrieben Komponisten wie Händel, Gluck und Telemann für Klarinette, und bis 1800 war das Instrument in den meisten Orchestern vertreten.
Das 19. Jahrhundert brachte bedeutende Verfeinerungen: Das Klappensystem erweitere sich von zwei auf fünf oder sechs Klappen, was die Intonation und den dynamischen Umfang verbesserte. Mozarts Klarinettenkonzert von 1791 demonstrierte das lyrische Potenzial des Instruments, während reisende Virtuosen europaweit Komponisten wie Spohr und Weber inspirierten, Konzerte und Kammermusikwerke zu schaffen. Auch bei den Materialien experimentierte man weiter: Buchsbaum wich Silber, Messing und Tropenhölzern wie Cocobolo, während französische Hersteller Mitte des 19. Jahrhunderts Ebenholz einführten. Schließlich setzte sich afrikanisches Grenadillholz aufgrund seiner klanglichen Qualitäten und Haltbarkeit als bevorzugtes Material durch.
Seit 1850 haben Klarinetten ihre moderne Größe und Form beibehalten. Zwei Klappensysteme haben sich etabliert: das Albert-System (in deutschsprachigen Regionen verbreitet) und das Böhm-System (internationaler Standard), die jeweils unterschiedliche Griffweisen und mechanische Vorteile bieten.
Rohmaterialien
Heute werden die meisten Klarinettenkörper aus afrikanischem Grenadillholz (Dalbergia melanoxylon) gefertigt. Zu dieser Familie gehören schwarzes Cocobolo, Mosambik-Ebenholz, Grenadill und ostafrikanisches Ebenholz. Die dichte, dunkle Maserung verleiht dem Instrument seine charakteristische Farbe. Einsteigermodelle können aus synthetischem Harz bestehen, gelegentlich werden auch Korpusse aus Silber oder Messing gefertigt. Das Mundstück besteht aus Ebonit (Hartgummi), die Klappen werden typischerweise aus Neusilber (einer Legierung aus Kupfer, Zink und Nickel) geschmiedet. Hochwertige Instrumente können versilberte oder vergoldete Klappen aufweisen. Polster bestehen aus Lagen aus Pappe, Filz und Leder, Rohrblätter werden aus Rohrrohr geschnitzt.
Der Herstellungsprozess
Vorbereitung des Korpus
- Für die Klarinettenproduktion geerntete Stämme werden auf 3–4 ft (1–1,2 m) Länge gesägt und gelagert, um Verzug zu vermeiden – entweder durch Lufttrocknung oder Kammertrocknung. Anschließend werden sie gespalten und zu Rohlingen gesägt, die den fertigen oberen und unteren Gelenken, der Birne und dem Schallbecher approximieren.
- Die Rohlinge werden geprüft, dann längs gebohrt, um die Bohrung der Klarinette zu schaffen. Durchmesser und Konizität dieser Bohrung beeinflussen die Klangqualität entscheidend. Nach dem Bohren werden die Teile auf einer Drehbank zu glatten, hohlen Zylindern gedrechselt, erneut gelagert und schließlich präzise auf Endmaße gebracht. Die innere Bohrung wird geahlt und poliert; die äußere Oberfläche erhält eine schwarze Färbung.
Kunststoffmodelle
- Klarinettenkörper aus Kunststoff werden im Spritzgussverfahren hergestellt. Granulat wird geschmolzen und in Formen gepresst, die hohle Zylinder formen. Oft sind die Formen so präzise, dass kein weiteres Ahlen nötig ist,though some models still undergo polishing similar to wooden instruments.
- Sowohl Holz- als auch Kunststoffteile durchlaufen dieselben nachfolgenden Schritte.
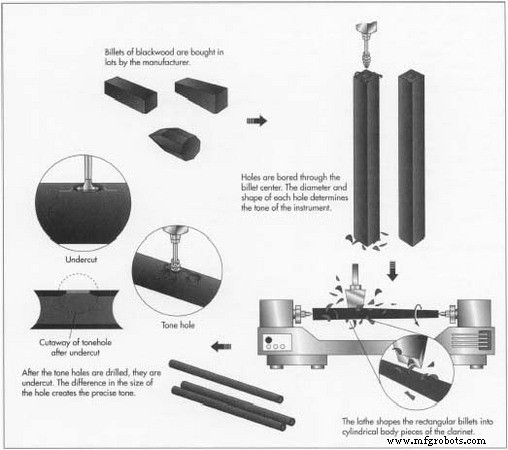
Bohren der Tonlöcher
- Die Tonlöcher, deren Öffnung und Schließung die Hauptfunktion der Klappen ist, werden auf einer Einrichtmaschine gebohrt, die jedes Teil unter einem senkrechten Bohrer positioniert. Lochdurchmesser und -abstände werden präzise gesteuert, um exakte Stimmung zu gewährleisten. Nach dem Bohren werden die Löcher unterschnitten und mit einem kleinen Werkzeug aufgewalzt, um die korrekte innere Form zu erzeugen. Zusätzliche winzige Löcher für die Klappenmechanik werden ebenfalls gebohrt.
Konstruktion der Klappen
- Moderne Klappen werden typischerweise aus Neusilber压铸 (die-cast), wodurch Gruppen verbundener Klappen in einem Stück entstehen. Manche Hersteller stanzen einzelne Klappen und löten sie zusammen. Fertige Klappen werden poliert – günstige Modelle trommelpoliert, High-End-Instrumente handpoliert. Optional können Versilberung oder Vergoldung für Premiummodelle aufgebracht werden.
- Klappen werden mit Polstern aus Lagen von Pappe, Filz und Leder ausgestattet, die den Tonlochverschluss dämpfen.
- Feine Stahlfedern werden eingesetzt, um die korrekte Klappenaktion zu gewährleisten.
Montage der Klappen
- Klappen werden auf Stützen (kurze Säulen) befestigt, die gebohrt und gewindet sind. Nadelfedern werden in die Stützen eingesetzt, und die Klappen werden mit rostfreien Scharnierstiften angebracht. Monteure verwenden feine Werkzeuge, um die Federzugkraft einzustellen und den luftdichten Verschluss der Tonlöcher zu prüfen.
Endbearbeitung
- Die Gelenke werden mit Kork ausgekleidet und gewachst, um eine reibungslose Montage zu ermöglichen. Zierringe aus Metall werden an den Enden von Birne und unterem Gelenk befestigt; die Birne kann den geprägten Namen des Herstellers tragen. Das Ebonit-Mundstück wird aufgesetzt, und das Instrument ist bereit für den ersten Probespiel-Test.
Qualitätskontrolle
Nach der Montage prüft ein erfahrener Techniker die Klarinette auf optische Mängel, testet die Klappenmechanik und spielt das Instrument, um Klang, Intonation und Ansprache zu bewerten. Der A-Ton sollte 440 Hz ergeben; alle anderen Tonhöhen müssen entsprechend stimmen. Elektronische Stimmgeräte unterstützen die Feinjustierung; Korrekturen wie erneutes Ahlen oder Schellack-Füllen beheben zu tiefe oder zu hohe Töne. Das Holz darf keine Risse aufweisen, und die Klappen müssen sich geräuscharm und reibungslos bewegen. Eine gut gefertigte Klarinette sollte Jahrzehnte zuverlässig spielbar bleiben.
Zukunft
Die Klarinettenproduktion bleibt ein von erfahrenen Handwerkern dominiertes Handwerk, wobei die meisten Designinnovationen bereits ein Jahrhundert zurückliegen. Ein sich entwickelnder Bereich ist die Rohrblattherstellung: Hochwertige Rohrblätter stammen traditionell aus französischem Rohrrohr, doch kalifornisches Wildrohr und aufkommende synthetische Materialien gewinnen an Bedeutung. Da natürliche Rohrrohrvorräte schwinden, könnten synthetische Rohrblätter – die Konsistenz und Haltbarkeit bieten – für viele Spieler zur Norm werden.
Herstellungsprozess
- Was ist VMC-Bearbeitung? Expertenüberblick über Vertikale Bearbeitungszentren
- Expertenratgeber für Aluminium-Lasermarkierung: Präzision, Langlebigkeit und Industrieanwendungen
- MIG vs. TIG Schweißen: Die richtige Lichtbogen-Schweißtechnik für Ihr Projekt wählen
- Umfassender Leitfaden zur Lasermarkierung: Arten, Vorteile und Anwendungen
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- CNC-Prototyping-Leitfaden: Präzision, Geschwindigkeit und kosteneffiziente Produktion
- Experten-Wellenfertigung: Präzisionsprozesse & kundenspezifische Lösungen
- Faserlaser-Markierung: Präzision, Geschwindigkeit und Vielseitigkeit für moderne Industrien
- Elektropolieren vs. Passivieren: Die richtige Edelstahl-Oberflächenveredelung wählen
- Edelstahl-Passivierung: Korrosionsbeständigkeit & Leistung steigern