



Schwerlast-LKW-Fertigung: Design, Produktion und der Weg in die Zukunft
Hintergrund
Schwerlast-LKWs werden nach Gewicht klassifiziert. Ein Fahrzeug mit einem zulässigen Gesamtgewicht (GVWR) von 33.000 lb (15.000 kg) oder mehr gilt als schwerlast. Beim Ziehen eines Anhängers kann die zulässige Gesamtzugmasse (GCWR) 80.000 lb (36.360 kg) überschreiten.
LKWs, die ihre Last ohne Anhänger transportieren, heißen Solofahrzeuge – Beispiele: Kipper, Betonmischer, Müllwagen. Wenn ein Anhänger angekoppelt ist, heißt das Fahrzeug Zugmaschine (Tractor), verbunden über ein fünftes Rad (Fifth Wheel).
Geschichte
Die ersten benzinmotorisierten LKWs erschienen in den USA in den 1890ern. Im Ersten Weltkrieg waren sie essenziell für Versorgungsbewegungen im In- und Ausland. Die 1920er brachten einen Boom gepflasterter Straßen, was das Wachstum von LKW-Herstellern antrieb; 1925 gab es über 300 Marken auf der Straße. Die Große Depression eliminierte viele, und in den 1990ern blieben nur neun große Schwerlast-OEMs in den USA, die jährlich ca. 150.000–200.000 Einheiten produzierten.
Rohmaterialien
Stahl liefert Festigkeit und Haltbarkeit; Aluminium Leichtigkeit und Korrosionsbeständigkeit; polierter Edelstahl hellen, langlebigen Glanz; Formkunststoffe ermöglichen komplexe Formen. Rahmenlängsträger und Querträger sind typischerweise hochfester Stahl, während Federungskomponenten, Achsen und Motorhalterungen gegossen, geschweißt oder gefügt sein können. Fahrerhausschalen können Stahl oder Aluminium mit Zinkbeschichtung sein, oder GFK für Dachwölbungen. Hauben und vordere Kotflügel sind aus Kunststoff oder GFK gegossen; helle Zierteile – Spiegel, Sonnenblenden, Kühlergrill – oft polierter Edelstahl. Innenräume nutzen Vinyl- oder Stoffpolsterung, synthetische Teppiche, Kunststoffleisten. Fenster sind Verbundsicherheitsglas. Flüssigkeiten: Diesel, synthetische oder mineralölbasierte Schmierstoffe, Frostschutz, Lenkhydraulikflüssigkeit, Kältemittel R134a.
Design
OEMs erneuern ihre Schwerlast-Modellpaletten alle fünf bis sieben Jahre, integrieren neue Technologien, Materialien und kundengewünschte Optionen. Der Designprozess beginnt mit einem Tonmodell, gefolgt von einem Prototyp-Fahrerhaus und Haube für Haltbarkeitstests, und gipfelt in einem vollmaßstäblichen Prototyp für Straßentests. Vor Produktion decken Pilotmodelle mit Serienteilen letzte Montageprobleme auf. Manche Hersteller bieten bis zu 12.000 distincte Optionen für varied Frachtanforderungen.
Der Herstellungsprozess
Schwerlast-LKWs werden aus Komponenten montiert, die intern oder extern beschafft werden. Die meisten OEMs bauen eigene Fahrerhäuser; manche fertigen auch Motoren, Getriebe, Achsen und Hauptkomponenten. Die Montagelinie sieht jeden LKW durch aufeinanderfolgende Arbeitsstationen fortschreiten, beginnend mit einem Rahmenskelett und endend mit einem voll funktionsfähigen Fahrzeug, das unter eigener Kraft vom Band rollt.
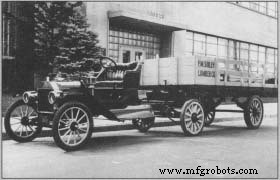 Ein 1911 Ford Model-T/Smith Form-A Truck Conversion Traktor gekoppelt an einen 1914 Flachbett-Sattelauflieger. (Henry Ford Museum & Greenfield Village)
Der Sattelzug (Semi-Truck) entstand in den 1910ern. Charles Martins 1911 Benzintraktor führte die erste Füntradkupplung ein, die es einem Traktor erlaubte, um einen Anhänger-Kingpin zu schwenken. Dieses Design ermöglichte einer einzelnen motorisierten Einheit, einen vollen Anhänger zu ziehen, während der Anhänger beim Be- oder Entladen stillstand. August Fruehauf begann 1914 mit Anhängerfertigung und wurde schnell ein Schlüsselakteur der Branche.
Rahmenmontage
- 1. Zwei C-Profil-Rahmenlängsträger werden ausgewählt, nebeneinander gelegt und automatisch für Querträgerhalterungen, Motorhalterungen und andere Komponenten gebohrt. CNC-Maschinen bestimmen Lochpositionen.
- 2. Gewindestifte werden im C-Profil punktgeschweißt; Bremsluftleitungen und Elektrokabel werden verlegt und geklemmt.
- 3. Querträgerhalterungen werden verschraubt, und die Längsträger werden gegeneinander positioniert, forming a Leiterrahmen.
- 4. Weitere rahmenmontierte Elemente – Motorhalterungen, Federungshalterungen, Lufttanks – werden angeschraubt.
Einbau von Achsen und Federung
- 5. Vorder- und Hinterachsen erhalten Naben, Bremsen und Bremstrommeln, dann werden sie mit U-Bolzen an der Federung geklemmt. Blattfedern oder Luftbälge liefern Federung.
- 6. Achsen und Federung werden angehoben und am Rahmen befestigt; Stoßdämpfer verbinden Achsen und Rahmen.
Rahmenfertigstellung
- 7. Der montierte Rahmen rückt zur nächsten Station. Lufttanks, Bremszylinder, Lichter, Sensoren werden angeschlossen.
- 8. Für Zugmaschinen wird das fünfte Rad installiert und verschraubt. Das Fahrgestell ist nun komplett.
Fahrgestelllackierung
- 9. Unlackierte Komponenten werden abgeklebt. Das Fahrgestell fährt in eine Lackierkabine und wird mit Druckluftpistolen lackiert. Ein Grundieranstrich ist unnötig, da Teile vorgrundiert ankommen.
- 10. Das lackierte Fahrgestell durchläuft einen Trockentunnel; Abklebung wird bei Austritt entfernt.
Einbau von Motor und Getriebe
- 11. Dieselmotoren und Getriebe treffen auf der Linie ein. Kupplung und Getriebe werden an den Motor geschraubt; Lüfter, Lichtmaschine und andere Komponenten werden verdrahtet und verschläuche.
- 12. Die Motor/Getriebe-Einheit wird auf das Fahrgestell gehoben und befestigt. Kühlerhalterungen werden verschraubt, und Kraftstoff-, Luft-, Starter- und Kühlmittelleitungen werden angeschlossen.
Fahrgestell-Endausbau
- 13. Kraftstofftanks werden montiert und angeschlossen. Batterien werden befestigt, aber noch nicht verdrahtet.
- 14. Reifen werden an der angrenzenden Station auf Felgen montiert. Alufelgen können naturbleiben; Stahlfelgen werden vor Reifenmontage lackiert. Der LKW wird auf seine eigenen Räder gestellt.
Montage von Fahrerhaus, Haube und Schlafkabine
- 15. Fahrerhaus- und Schlafkabinen-Unterstrukturen werden in Vorrichtungen geschweißt, was strukturelle Festigkeit und Befestigungspunkte liefert.
- 16. Außenhautpaneele – Seiten, Heck, Boden, Dach – werden geschweißt und abgedichtet. Türen werden angeschlagen.
- 17. Die gegossene Kunststoffhaube wird inspiziert, geschliffen und zum Werk geliefert.
Lackierung von Fahrerhaus, Haube und Schlafkabine
- 18. Fahrerhaus, Haube und Schlafkabine werden gereinigt, abgeklebt und lackiert. Wenn ein Streifen spezifiziert ist, wird er zuerst lackiert, abgeklebt, dann die Basisfarbe aufgetragen. Jeder Durchgang beinhaltet einen Trockentunnel-Zyklus. Endgültige Abklebung wird nach Inspektion entfernt.
- 19.
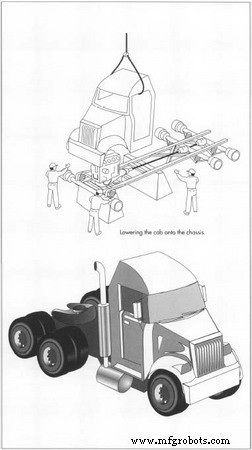
Fahrerhaus-, Hauben- und Schlafkabinen-Fertigstellung
- 19. Kühlergrill, Scheinwerferhalterungen, Haubenscharniere, Verschlüsse und Herstelleremblem werden installiert.
- 20. Außenkomponenten – Griffstangen, Spiegel, Sonnenblenden – werden vor Innenausbau montiert.
- 21. Instrumententafel, Anzeigen, Warnleuchten und Schalter werden verdrahtet und montiert.
- 22. Schaumisolationspads werden appliziert; Polsterung und Kunststoffleisten befestigt. Boden erhält Gummimatte oder Teppich mit schalldämmendem Pad. Sitze werden in die Fahrerhausstruktur geschraubt.
- 23. Windschutzscheibe und Heckfenster werden mit Gummidichtungen eingesetzt.
Einbau von Fahrerhaus, Haube und Schlafkabine
- 24. Das fertige Fahrerhaus wird auf das Fahrgestell abgesenkt und verschraubt. Die Schlafkabine wird hinter dem Fahrerhaus befestigt. Lenksäule und Getriebeschalthebel werden verbunden.
- 25. Die Haube wird abgesenkt und befestigt. Stoßfängerhalterungen werden montiert, und Verkabelung für Scheinwerfer und Blinker abgeschlossen.
Befüllen der Flüssigkeiten
- 26. Motor, Kühler und andere Behälter werden befüllt; die Klimaanlage wird befüllt. Eine kleine Menge Diesel wird für einen kurzen Straßentest zugegeben. Lenkrad wird montiert, Batterien verdrahtet, und der LKW rollt vom Band.
Achsenvermessung
- 27. Der LKW wird auf eine Laservermessungsmaschine positioniert; Achs- und Rädereinstellwinkel werden justiert für korrektes Handling und Reifenlebensdauer.
Test des fertigen LKWs
- 28. Der LKW wird auf einen Rollenprüfstand gefahren und gesichert. Hinterräder sitzen auf Rollen, die mit dem Prüfstand verbunden sind, und verifizieren Motorleistung.
- 29. Der LKW durchfährt eine Wassersprühkabine zur Prüfung auf Fahrerhausundichtigkeiten, dann folgt eine kurze Probefahrt zur Verifikation der Gesamtfunktion. Erfolgreiche Einheiten parken auf der „Bereit-Reihe“ für Händlerauslieferung.
Qualitätskontrolle
Jede Komponente und Montageoperation wird inspiziert. Teile werden auf Dimensionsgenauigkeit vor Montage verifiziert. Produktionsarbeiter führen Erstprüfungen durch, die von QC-Inspektoren doppelt geprüft werden. Instrumententafeln werden auf funktionale Anzeigen und Schalter vor Einbau getestet, und Lackdicke wird elektronisch gemessen zur Normkonformität.
Zukunft
Schwerlast-LKWs haben sich im vergangenen Jahrhundert langsam entwickelt und werden dies voraussichtlich fortsetzen. Wachsender Fokus auf Kraftstoffeffizienz treibt aerodynamischere Designs voran, während strengere Emissionsvorschriften sauberere Verbrennungsmotoren antreiben. Als eines der ökonomischsten Transportmittel für Rohstoffe und Fertigwaren werden Schwerlast-LKWs für Jahrzehnte ein Eckpfeiler moderner Logistik bleiben.
Herstellungsprozess
- Defektes Spielzeug-LKW in Raspberry-Pi-gesteuertes RC-Fahrzeug verwandeln
- Den richtigen Hubwagen wählen: Leitfaden zu den besten Typen für Ihr Geschäft
- Warum Flottenmodernisierung Kosten senkt und Nachhaltigkeit fördert
- Optimale LKW-Leistung sichern: Edmonton Schwerlastmechaniker für zuverlässige Flottenwartung
- TUR930MN/CNC: Schwerlast-Langbettdrehmaschine für Präzision & Langlebigkeit
- Robuste Präzisions-CNC-Drehzentren für leistungsstarke Jobshops
- DL E-Serie Universaldrehmaschinen: Schwerlast-Präzision & Vielseitigkeit
- Hi-TECH 450: Premium Horizontales Drehzentrum für überragende Platzeffizienz & große Werkstücke
- Einsatzbereitschaft von Feuerwehrautos sicherstellen: Umfassender Inspektionsleitfaden
- Gelenkfahrzeuge (Articulated Trucks): Einsatz im Bau und Schwerlasttransport