



Geschichte und Produktion von Briefmarken: Von Hills Reform zum modernen Druck
Hintergrund
Die moderne Briefmarke entstand aus Sir Rowland Hills Pamphlet von 1837, Post Office Reform: Its Importance and Practicability. Hill kritisierte das entfernungsbasierte Tarifsystem und schlug gewichtsbasierte Gebühren vor, die im Voraus über Klebemarken bezahlt werden. Das Vereinigte Königreich übernahm seine Vision rasch: die erste Klebemarke, der „Penny Black“ mit Königin Victoria, wurde 1840 ausgegeben. Sie deckte Porto für Briefe bis 14 g (½ Unze) unabhängig von der Distanz ab. Um das Frankieren ohne Marken zu erschweren, verdoppelte das UK die Gebühr für unfrankierte Briefe bei Zustellung.
Brasilien folgte 1843, ebenso mehrere Schweizer Kantone, und die USA autorisierten 1847 ihre ersten 5- und 10-Cent-Marken, die am 1. Juli desselben Jahres herauskamen. 1860 gaben bereits über 90 Nationen, Kolonien oder Gebiete Briefmarken heraus.
Frühe Marken waren einfarbig; die USA produzierten erst 1869 mehrfarbige Marken, und solche Sorten wurden erst in den 1920ern üblich. Der Penny Black und ähnliche Ausgaben wurden zunächst mit Schere getrennt – Perforation kam erst 1854 in England und 1857 in den USA auf. Trotz gelegentlicher größerer Marken bleiben die ursprünglichen Abmessungen des Penny Black (1,9 × 2,22 cm / 0,75 × 0,875 Zoll) der Industriestandard.
Zunächst wurde die Markenproduktion von Münzprägeanstalten oder Geldscheindruckereien übernommen, doch die speziellen Papierarten und Druckdrücke erforderten ein eigenes Handwerk. Im Laufe der Zeit spiegelte der Briefmarkendruck die Fortschritte der Drucktechnologie wider und nutzt heute die feinsten industriellen Verfahren.
In den USA entscheidet ein Citizens' Stamp Advisory Committee, das mit Postamtmitarbeitern tagt, welche Marken ausgegeben werden, ihre Werte und Erscheinungstermine. Vorschläge kommen aus dem ganzen Land, oft mit Skizzen oder Fotos. Nach Designfreigabe wird ein Künstler beauftragt, es zu erstellen oder zu verfeinern. Dann wird entschieden, ob intern gedruckt oder an qualifizierte Auftragnehmer ausgelagert wird. Das Bureau of Engraving and Printing (BEP) traditionell Hochvolumenmarken, aber seit Ende der 1980er erfüllen mehrere externe Firmen – typischerweise 10–15 – die Poststandards.
Spezifikationen umfassen Farbe, Größe, Design und Druckverfahren. Wird eine Marke ausgelagert, wird ein „Request for Proposal“ im Commerce Business Daily ausgeschrieben, einer US-Regierungspublikation, die für nichtstaatliche Firmen offene Aufträge listet. Nach dem Druck werden Muster an das Internationale Büro des Weltpostvereins in der Schweiz gesendet, wo sie als Muster markiert und an Mitgliedsländer verteilt werden, um Postmitarbeitern die Erkennung legitimer ausländischer Postwertzeichen zu erleichtern.
Zusätzliche Spezifikationen können Phosphor-Tagging umfassen – ein unsichtbares Merkmal, das von speziellen Maschinen gelesen wird, um automatisiertes Sortieren zu unterstützen – und Kreidepapier zur Verhinderung der Entwertung. Wird eine Kreidepapiermarke nass, verwischt das Bild beim Abwischen der Entwertung, was dem Postpersonal Ungültigkeit signalisiert.
Rohstoffe
Marken werden heute auf Endlosrollen statt Bogenpapier gedruckt. Die zwei gängigsten Papiertypen sind Bütten- und Velinpapier. Büttenpapier hat gerippte Linien, Velin ist glatt. Die USA nutzen derzeit nur Velinpapier. Wasserzeichen – subtile Designs durch variierenden Walzendruck – waren anderswo üblich, werden in den USA aber seit 1915 nicht mehr verwendet.
Herstellungsprozess
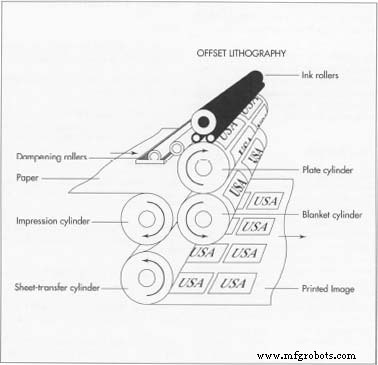
Der Prozess beginnt mit Papierlieferung, bereits mit Klebstoff beschichtet. Zwei primäre Druckverfahren werden eingesetzt: Tiefdruck (einschließlich Gravur) und Offsetlithografie. Oft erfordern Markenspezifikationen beide.
Tiefdruck (Gravur)
- Herstellung der Mutterplatte – Ein Graveur schneidet das Markendesign spiegelverkehrt in eine Mutterplatte. Diese akribische Handarbeit kann mehrere Wochen dauern.
- Nach dem Härten wird das gravierte Bild auf eine weiche Stahl-Übertragungswalze übertragen, wodurch ein Positivrelief entsteht. Mehrere Abzüge können von einer Walze gemacht werden.
- Die Übertragungswalze drückt dann auf eine Druckplatte, wobei ein umgekehrtes Rillenmuster entsteht. Die Platte wird gehärtet und automatisch eingefärbt, wobei ein Rakel überschüssige Farbe von Nicht-Rillenbereichen entfernt.
- Beim Pressen der eingefärbten Platte auf Papier übertragen die Rillen Farbe und erzeugen ein Positivbild des Originaldesigns.
- Für mehrfarbige Marken wird selektives Einfärben angewendet: Gummiplatten berühren nur die vorgesehenen Bereiche der Platte für jede Farbe.
Offsetlithografie
- Ein fotochemisches Bild wird auf eine Aluminiumplatte geätzt. Die Platte wechselt zwischen Farbe und Wasser: Farbe haftet am Bild, Wasser stößt Farbe von Nicht-Bildbereichen ab.
- Das eingefärbte Bild wird auf ein Gummituch übertragen, das dann auf das Papier presst und die finale Marke erzeugt.
Perforation
- Perforationen können während des Drucks durch eine Perforiermaschine erfolgen, die Löcher durch ein Nadelgitter stanzt, oder nachträglich durch Roulettieren – ein Rad mit Nadeln rollt über das Papier und erzeugt eine Lochreihe.
- Ursprünglich manuell, ist Roulettieren heute automatisiert.
Qualitätskontrolle
Inspektion erfolgt in jeder Phase, durchgeführt von Maschinenbedienern und dedizierten Prüfern, die Fehler entfernen, bevor Marken weiterlaufen. Trotz hochentwickelter Maschinen treten gelegentlich Defekte auf – falsch eingezogenes Papier, verstopfte Farbwerke, Druckschwankungen, Feuchtigkeitsschwankungen, fehlausgerichtete Farbplatten. Diese Fehler werden weitgehend durch Rollenpapiersysteme und strenge Qualitätschecks verhindert, aber einige überleben und schaffen den sammelwürdigen „Fehlermarken“-Markt.
Zukunft
Frankiermaschinen, erstmals 1902 in Neuseeland entwickelt und ein Jahrzehnt später in den USA eingeführt, haben den Markenverbrauch drastisch reduziert. Frankiermaschinen ermöglichen Unternehmen, Porto direkt zu drucken; der US-Markt wird heute zu mehr als der Hälfte aller ausgehenden Post von frankierter Post dominiert. Dennoch bleiben Marken für Gedenkausgaben beliebt – Zweiter Weltkrieg, Elvis Presley, Prinzessin Grace von Monaco – was zeigt, dass die traditionelle Klebemarke weiterhin die öffentliche Vorstellungskraft einfängt.
Herstellungsprozess
- Was ist VMC-Bearbeitung? Expertenüberblick über Vertikale Bearbeitungszentren
- Expertenratgeber für Aluminium-Lasermarkierung: Präzision, Langlebigkeit und Industrieanwendungen
- MIG vs. TIG Schweißen: Die richtige Lichtbogen-Schweißtechnik für Ihr Projekt wählen
- Umfassender Leitfaden zur Lasermarkierung: Arten, Vorteile und Anwendungen
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- CNC-Prototyping-Leitfaden: Präzision, Geschwindigkeit und kosteneffiziente Produktion
- Experten-Wellenfertigung: Präzisionsprozesse & kundenspezifische Lösungen
- Faserlaser-Markierung: Präzision, Geschwindigkeit und Vielseitigkeit für moderne Industrien
- Elektropolieren vs. Passivieren: Die richtige Edelstahl-Oberflächenveredelung wählen
- Edelstahl-Passivierung: Korrosionsbeständigkeit & Leistung steigern