



Präzisions-Manometer für industrielle und sicherheitsrelevante Anwendungen
Hintergrund
Viele Prozesse der modernen Welt beinhalten die Messung und Steuerung von druckbeaufschlagten Flüssigkeits- und Gassystemen. Diese Überwachung spiegelt bestimmte Leistungskriterien wider, die kontrolliert werden müssen, um die gewünschten Prozessergebnisse zu erzielen und einen sicheren Betrieb zu gewährleisten. Kessel, Raffinerien, Wassersysteme und Druckgasanlagen sind nur einige der vielen Anwendungen für Manometer.
Das mechanische Druckanzeigegerät, oder Manometer, besteht aus einem elastischen Druckelement; einem Gewindeanschluss, der „Stutzen“ genannt wird; einem Sektor- und Zahnradgetriebe, dem „Werk“; sowie dem Schutzgehäuse, Zifferblatt und Sichtglas. Das elastische Druckelement ist das Bauteil, das sich unter Druckeinfluss tatsächlich verschiebt oder bewegt. Bei korrektem Design ist dieses Druckelement sowohl hochgenau als auch wiederholbar. Das Druckelement ist mit dem gezahnten „Werk“ verbunden, das wiederum einen Zeiger über ein graduiertes Zifferblatt dreht. Die Position des Zeigers relativ zu den Teilungen wird vom Betrachter zur Druckablesung verwendet.
Das gängigste Manometerdesign wurde 1849 vom französischen Industriellen Eugène Bourdon erfunden. Es nutzt ein gekrümmtes Rohr als Drucksensor. Ein selteneres Druckelementdesign ist der Membran- oder Scheibentyp, der besonders empfindlich bei niedrigen Drücken ist. Dieser Artikel konzentriert sich auf das Bourdon-Rohr-Manometer.
Design
In einem Bourdon-Rohr-Manometer ist ein „C“-förmiges, hohles Federrohr an einem Ende geschlossen und versiegelt. Das gegenüberliegende Ende ist fest mit dem Stutzen, dem Gewindeanschluss, verbunden und abgedichtet. Wenn das Druckmedium (Luft, Öl, Wasser) durch den Stutzen in das Rohr eintritt, bewirkt der Druckunterschied von innen nach außen eine Bewegung des Rohrs. Man kann diese Bewegung mit dem Aufwickeln eines Schlauchs unter Wasserdruck oder einer Party-Pfeife vergleichen, die sich aufrollt, wenn man hineinbläst. Die Bewegungsrichtung wird durch die Krümmung des Rohrs bestimmt, wobei der Innenradius etwas kürzer ist als der Außenradius. Ein bestimmter Druck bewirkt, dass sich die „C“-Form öffnet oder sich um eine bestimmte Strecke streckt. Wird der Druck entfernt, kehrt die Federkraft des Rohrmaterials das Rohr in seine ursprüngliche Form und die Spitze in ihre ursprüngliche Position relativ zum Stutzen zurück.
Rohstoffe
Bourdon-Rohre werden aus vielen Materialien gefertigt, aber das gemeinsame Designkriterium ist die Eignung für Federhärten. Diese Härtung ist eine Wärmebehandlung, die bewirkt, dass das Metall seine ursprüngliche Form weitgehend beibehält,ながら Flexibilität oder „Elastizität“ unter Last zulässt. Fast alle Metalle haben einen gewissen Elastizitätsgrad, aber Federhärten verstärkt diese wünschenswerten Eigenschaften. Berylliumkupfer, Phosphorbronze und diverse Legierungen von Stahl und Edelstahl eignen sich hervorragend für Bourdon-Rohre. Die Materialwahl hängt von den Korrosionseigenschaften gegenüber dem Prozessmedium (Wasser, Luft, Öl etc.) ab. Stahl hat aufgrund von Korrosion eine begrenzte Lebensdauer, ist aber für Öl ausreichend; Edelstahllegierungen erhöhen die Kosten, wenn keine spezifische Korrosionsbeständigkeit erforderlich ist; Berylliumkupfer wird meist für Hochdruckanwendungen reserviert. Die meisten Manometer für allgemeinen Gebrauch von Luft, leichtem Öl oder Wasser nutzen Phosphorbronze. Der Druckbereich der Rohre wird durch Wanddicke und Krümmungsradius bestimmt. Instrumentenkonstrukteure müssen präzises Design und Materialauswahl nutzen, da das Überschreiten der Elastizitätsgrenze das Rohr zerstört und die Genauigkeit verliert.
Der Stutzen besteht meist aus Messing, Stahl oder Edelstahl. Leichte Manometer verwenden manchmal Aluminium, doch dieses Material hat begrenzten Druckeinsatz und ist schwer mit dem Bourdon-Rohr durch Löten oder Hartlöten zu verbinden. Extrudierte Profile und gewalzte Stangen sind am gebräuchlichsten.
Der Werkmechanismus besteht aus glasfaserverstärktem Polycarbonat, Messing, Neusilber oder Edelstahl. Welches Material auch verwendet wird, es muss stabil sein und eine reibungsfreie Montage erlauben. Messing und Messing-Polycarbonat-Kombinationen sind am beliebtesten.
Um das Bourdon-Rohr und das Werk zu schützen, wird die Baugruppe in einem Gehäuse mit Sichtglas eingeschlossen. Zifferblatt und Zeiger, die dem Betrachter die Druckanzeige liefern, bestehen aus fast allen Grundmetallen, Glas und Kunststoffen. Aluminium, Messing und Stahl sowie Polycarbonat und Polypropylen eignen sich hervorragend für Gehäuse und Zifferblätter. Die meisten Linsen bestehen aus Polycarbonat oder Acryl, die aus offensichtlichen Sicherheitsgründen gegenüber Glas bevorzugt werden. Für raue Einsatzbedingungen ist das Gehäuse abgedichtet und mit Glycerin oder Silikonflüssigkeit gefüllt. Diese Flüssigkeit dämpft Rohr und Werk gegen Schäden durch Stöße und Vibrationen.
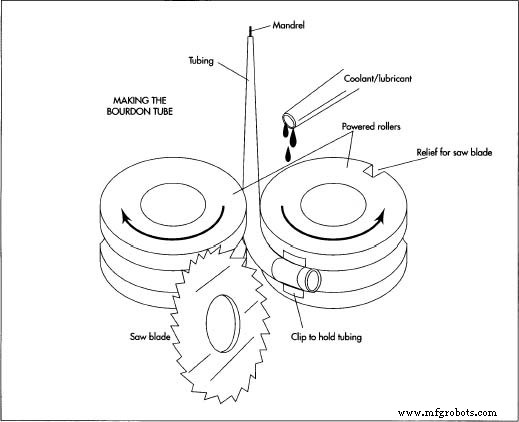 Ein entscheidender Schritt in der Manometerfertigung ist die Herstellung des C-förmigen Bourdon-Rohrs. Dabei wird ein Metallrohr durch gerillte Walzen einer automatischen Walzmaschine gezogen. Eine Walze greift das Rohrende und formt den Innenradius, während die andere äußeren Druck ausübt, um gleichmäßigen Kontakt mit dem Rohr zu halten. Dieselbe Walze, die das Rohr greift und biegt, enthält auch ein Sägeblatt. Während die Walze nach Erzeugung der Biegung weiterdreht, schneidet das Sägeblatt das Rohr auf die richtige Länge.
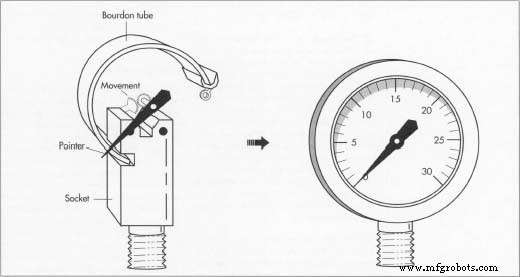 Nach der Rohrherstellung wird sein geschlossenes Ende durch Löten, Hartlöten oder Schweißen am Stutzen befestigt. Das freie Ende des Bourdon-Rohrs wird während dieses Montagevorgangs präzise positioniert und dann versiegelt, meist mit demselben Verfahren, das zur Verbindung von Rohr und Stutzen verwendet wird. Sobald die Bourdon-Rohr-Stutzen-Baugruppe sicher ist, wird die Spitze des nicht gestützten Endes des „C“ an ein Endstück angebracht. Dieses Endstück enthält ein kleines Loch, das die Spitze mit dem gezahnten Werkmechanismus verbindet. Die anderen Komponenten – Werk, Zeiger und Zifferblatt – werden dann als Gruppe auf den Stutzen montiert.
Herstellungsprozess
Herstellung des Bourdon-Rohrs
- 1. Das Bourdon-Rohr ist das wichtigste Teil des Instruments. Das Rohr kann aus Vollmaterial durch Bohren der Länge auf den gewünschten Innendurchmesser und Drehen des Außendurchmessers auf einer Drehbank auf die passende Wanddicke hergestellt werden. Die meisten Allzweck-Manometer nutzen jedoch vorgeformte Rohre, die von einem Metalllieferanten bezogen werden. Der Manometerbauer spezifiziert gewünschte Wanddicke, Material, Konfiguration und Durchmesser. Der Lieferant liefert das Material in 3- bis 3,65-m-Längen (10 bis 12 Fuß), produktionsfertig.
- 2. Die meisten Hersteller haben eng gehütete proprietäre Walzverfahren, um das Rohr in die „C“-Form zu bringen. Die „C“-Form wird generell in einer automatischen Walzmaschine geformt. Diese Maschine enthält zwei präzise, angetriebene Walzen, durch die das Rohr hindurchläuft. Eine Walze greift das Rohrende und formt den Innenradius, während die andere äußeren Druck ausübt, um gleichmäßigen Kontakt zu halten. Jede Walze enthält eine Nut, die um das Rohraußenmaß passt; diese Nuten ermöglichen dem Rohr, seine Rundform beizubehalten, anstatt abgeflacht zu werden. Im Walzprozess wird zunächst ein Stahlmandrel – ein Stab, der das Rohr in die Walzen führt und ihm hilft, die Form zu halten – durch das freie Ende des Rohrs geschoben und kurz vor den Walzen positioniert. Dieser geschmierte Mandrel hat die gewünschte innere Ovalform. Das Rohr läuft dann über den Mandrel und zwischen den Walzen. Eine Walze enthält eine Klemme, die das Rohr greift; beim Drehen der Walze zieht sie das Rohr und biegt es in die „C“-Form.
- 3. Dieselbe Walze, die das Rohr greift und biegt, enthält auch ein Sägeblatt. Während die Walze nach Erzeugung der Biegung weiterdreht, schneidet das Sägeblatt das Rohr auf die richtige Länge. Das Rohr wird dann in Öfen wärmebehandelt.
Andere Komponenten
- 4. Der Stutzen ist im Grunde ein Metallblock, der als Anschluss an die Druckmediumquelle dient; als Befestigung für Gehäuse, Zifferblatt und Werk; und als Anschlussnut für das Bourdon-Rohr. Ein Ende des Stutzens ist gewindest, sodass er in das druckliefernde Gerät eingeschraubt werden kann. Der Stutzen kann gegossen, geschmiedet, extrudiert oder aus Stangenmaterial bearbeitet werden. Die meisten Stutzen werden auf automatisierten Bearbeitungszentren gefertigt, die in einem Zyklus drehen, bohren, fräsen und gewindeschneiden. Allgemeine Bearbeitungspraktiken gelten für die meisten Stutzenfertigungen.
- 5. Werke sind gezahnte Mechanismen, die ein Zahnrad (eine rotierende Welle), Sektor, Trägerplatten, Haarspirale und Distanzsäulen enthalten. Der Mechanismus wandelt die etwas lineare Verschiebung der Bourdon-Spitze in Drehbewegung um und bietet auch ein Mittel zur Kalibrierjustage. Der Zeiger ist an der rotierenden Welle, dem Zahnrad, befestigt und fegt über das graduierte Zifferblatt, um den Druck anzuzeigen. Die meisten Werke werden dem Manometerbauer einsatzfertig geliefert. Viele Fertigungsverfahren werden für die Werkkomponenten genutzt, und die Verarbeitungsqualität des Mechanismus ähnelt bei Fertigstellung einem Uhrwerk.
- 6. Gehäuse, Zifferblatt und Zeiger können Blechstanzen, Kunststoffspritzguss oder Gussteile sein. Stanzen und Spritzguss erfordern wenig Nachbearbeitung, Gussteile benötigen jedoch etwas Bearbeitung – z. B. Entfernen von Grat – um Endanforderungen zu erfüllen. Diese Komponenten werden nach Bedarf lackiert, und Zifferblätter werden mit der passenden Grafik bedruckt. Übliche Druckpraxis, sowohl Offset als auch Direktdruck, wird angewendet. Die Linse ist meist ein Kunststoffteil aus Spritzguss, bei dem Kunststoff geschmolzen und in eine Form der gewünschten Form gegossen wird. Das Befestigungsmerkmal, das die Linse am Gehäuse sichert und abdichtet, ist in die Form integriert. Glaslinsen werden noch verwendet, müssen aber durch einen Ring gehalten werden. Glas ist aus Sicherheitsgründen (Bruchgefahr) in Ungnade gefallen.
Endmontage
- 7. Nach der Rohrherstellung wird sein geschlossenes Ende durch Löten, Hartlöten oder Schweißen am Stutzen befestigt. Das freie Ende des Bourdon-Rohrs wird während dieses Montagevorgangs präzise positioniert und dann versiegelt, meist mit demselben Verfahren, das zur Verbindung von Rohr und Stutzen verwendet wird. Sobald die Bourdon-Rohr-Stutzen-Baugruppe sicher ist, wird die Spitze des nicht gestützten Endes des „C“ an ein Endstück angebracht. Dieses Endstück enthält ein kleines Loch, das die Spitze mit dem gezahnten Werkmechanismus verbindet. Die Bourdon-Spitze bewegt sich in ihrem Druckbereich typischerweise nur 0,31–0,63 cm (0,125–0,25 Zoll). Verständlicherweise bewegt sich die Spitze umso weiter, je höher der Druck. Die anderen Komponenten – Werk, Zeiger und Zifferblatt – werden dann als Gruppe auf den Stutzen montiert.
Kalibrierung
Die Kalibrierung erfolgt kurz vor der Endmontage des Manometers in das Schutzgehäuse und die Linse. Die Baugruppe aus Stutzen, Rohr und Werk wird an eine Druckquelle mit einem bekannten „Normal“ (Master) Manometer angeschlossen. Ein „Normal“ ist einfach ein hochgenaues Manometer mit bekannter Kalibrierung. Justierungen werden an der Baugruppe vorgenommen, bis das neue Manometer die gleichen Druckwerte wie das Normal anzeigt. Genauigkeitsanforderungen von 2 % Abweichung sind üblich, manche erfordern 1 %, 0,5 % oder sogar 0,25 %. Die Wahl des Genauigkeitsbereichs hängt allein davon ab, wie wichtig die gewünschte Information im Verhältnis zur Steuerung und Sicherheit des Prozesses ist. Die meisten Hersteller verwenden ein graduiertes Zifferblatt mit 270°-Sweep von Null bis Vollbereich. Diese Zifferblätter können von weniger als 2,5 cm (1 Zoll) bis 0,9 m (3 Fuß) Durchmesser reichen, wobei die größten typischerweise für extreme Genauigkeit verwendet werden. Durch Erhöhung des Zifferblattdurchmessers wird der Umfang an der Teilungslinie länger, was viele fein unterteilte Markierungen erlaubt. Diese großen Manometer sind meist sehr empfindlich und dienen nur als Normalgeräte. Normalgeräte selbst werden regelmäßig auf Genauigkeit geprüft, wobei Totgewichtstester – sehr präzise hydraulische Geräte, die in den USA auf das National Bureau of Standards zurückführbar sind – verwendet werden.
Interessant ist, dass in den Anfängen der Manometerfertigung das theoretische Design des Druckelements noch in Entwicklung war. Das Bourdon-Rohr wurde mit sehr allgemeinen Designparametern gefertigt, da jedes Rohr druckgetestet wurde, um seinen geeigneten Einsatzbereich zu bestimmen. Man wusste nicht genau, welcher Druckbereich aus Walzen und Härten resultieren würde, daher wurden diese Instrumente bei der Kalibrierung für spezifische Anwendungen sortiert. Heute, mit Computermodellierung und vielen Jahrzehnten Erfahrung, werden moderne Bourdon-Rohre präzise auf spezifische Abmessungen gewalzt, die wenig bis gar keine Kalibrierung erfordern. Moderne Kalibrierung kann von Computern mit elektronisch gesteuerten mechanischen Justierern durchgeführt werden. Dies eliminiert leider das Bild des Meisterhandwerkers, der am Kalibrierbank sitzt und ein feines, uhrwerkähnliches Werk auf extreme Präzision abstimmt. Einige Instrumentenreparaturwerkstätten führen diese einzigartige Arbeit noch aus, und diese wunderschönen Manometer stehen den Uhren und Zeitmessern, die vor Jahren von Meistern geschaffen wurden, gleich.
Anwendungen und Zukunft
Nach Kalibrierung, Montage und Verpackung wird das Manometer an Gerätehersteller, Serviceunternehmen und Prüflabore für vielfältige Anwendungen verteilt. Diese vielfältigen Anwendungen erklären die breite Palette an Gehäuse- und Linsenausführungen. Der Stutzen kann von hinten, oben, unten oder seitlich in das Gehäuse eintreten. Einige Zifferblätter werden durch Leuchtfarben für die Teilungen oder winzige Lampen, die an eine externe Stromquelle angeschlossen sind, beleuchtet. Manometer für Hochdruckdienst sind meist im „Totfront“-Sicherheitsdesign ausgeführt, ein Gehäusemerkmal, das eine beträchtliche Wanddicke zwischen Bourdon-Rohr und Zifferblatt platziert. Diese Barriere schützt den Betrachter vor Manometerfragmenten, sollte das Bourdon-Rohr durch Überdruck bersten. Das interne Gehäusedesign leitet diese hochgeschwindigen Teile nach hinten aus dem Manometer, weg vom Betrachter. Viele Anwendungen beinhalten die direkte Montage des Manometers an laufende Maschinen, was Flüssigkeitsfüllung erfordert. Ungefüllte Manometer erliegen schnell den zerstörerischen Auswirkungen von Vibration. Spezielle Befestigungsflansche werden an den Gehäusen angebracht, um Platten- und Flächenmontage unabhängig von der Druckrohrleitung zu ermöglichen. Gehäuse- und Linsenmaterialien werden gewählt, um einer Vielzahl missbräuchlicher oder kontaminierter Umgebungen standzuhalten, und durch verschiedene Mittel abgedichtet, um Feuchtigkeit und Verunreinigungen vom Werkmechanismus fernzuhalten.
Der zukünftige Einsatz von Manometern scheint von der schnell wachsenden elektronischen Sensorindustrie abzuhängen. Diese Sensoren sind elektronische Bauteile, die ein elektrisches Signal liefern und im Wesentlichen keine beweglichen Teile haben. Viele Manometer haben heute bereits solche Sensoren im Gehäuse verbaut, um Informationen an Prozessleitrechner und -regler zu senden. Diese Sensoren sind inhärent sicher und erlauben ihren Einsatz in brennbaren oder explosiven Umgebungen. Das gesamte Prozessleitthema hat in den letzten Jahren zugenommen, getrieben von der Notwendigkeit, unbeabsichtigte Freisetzungen von Prozessmedien zu verhindern, von denen viele umweltschädlich sind. Mit wachsenden Umweltbedenken wird diese Schnittstelle gefragt sein, und das mechanische Manometer könnte an Beliebtheit verlieren. Allerdings benötigt das mechanische Manometer keine elektrische Stromquelle oder Computerausrüstung wie der elektronische Sensor. Das macht das Manometer für die meisten allgemeinen Anwendungen kosteneffektiv, und in diesem Bereich erwartet die Industrie, weiterhin zu gedeihen.
Herstellungsprozess
- Aneroid-Barometer: Design, Geschichte und Zukunft der Druckmessung
- UNS R56320 Titanlegierung (Grad 9): Mittlere Festigkeit, Überlegene Korrosionsbeständigkeit für Luftfahrt & Industrie
- Digitale Höhenmessgeräte: Präzise Messung & Qualitätskontrolllösungen
- Mikrometerschraube: Definition, Geschichte und praktische Anwendung
- Überdruckventil erklärt: Wie es Industriesysteme schützt
- Druckmessgeräte: Funktionsweise, Typen und Vorteile im Überblick
- Dehnungsmessstreifen (DMS): Mechanische Spannung in präzise elektrische Signale wandeln
- Das Pirani-Manometer erklärt: Funktionsweise, Anwendungen und Vorteile
- Membran-Manometer erklärt: Präzision und Zuverlässigkeit bei Druckmessung
- Bourdon-Rohr-Manometer: Aufbau, Funktionsweise und Anwendungen