



Effiziente Säureregeneration aus verbrauchter Salzsäure-Beizlauge
Säureregeneration für verbrauchte Salzsäure-Beizlauge
Stahlbeizen ist ein wichtiger Schritt in der Stahlherstellung. Teil des Endbearbeitungsprozesses bei bestimmten Stahlprodukten, bei dem Oxid und Zunder von Bandstahl, Stahldraht und anderen Stahlformen durch Säurelösung entfernt werden. Währenddessen reagiert Säure mit Oberflächnoxiden → Metallionen reichern sich in Beizlösung an.
Beizen: chemische Entfernung von Zunder (Oberflächnoxiden) und Schmutz von Stahl durch Eintauchen in wässrige Säurelösung. Säure reagiert mit Zunder und Grundstahl → gelöste Metallsalze. Beizlösungen: hauptsächlich Mineralsäuren. Beizsäurebäder entfernen, modifizieren, passivieren oder reinigen Stahloberflächen definiert. Üblicherweise Salzsäure (HCl) oder Schwefelsäure (H₂SO₄) für Kohlenstoffstahl. Konzentration nimmt während Beizen ab, Beizproduktanteil im Bad zu.
Kohlenstoffstahlbeizen verbraucht frische Schwefel- oder Salzsäure, liefert Eisensulfat oder Eisenchlorid. Sowohl Frischsäurebeschaffung als auch Sulfat/Chlorid-Entsorgung gehen mit hohen Kosten und komplexer Logistik einher.
Historischer Übergang zu Salzsäure
Bis Mitte 19. Jahrhundert hauptsächlich Schwefelsäure für Kohlenstoffstahlbeizen. Ab 1964 wechselten viele Beizanlagen von Schwefel- auf Salzsäure. Heute ist Salzsäure die am häufigsten verwendete Säure für Kohlenstoffstahlbeizen.
Frisches Beizbad typisch 12–16 % Salzsäure, Konzentration nimmt progressiv ab. Bad gilt als verbraucht, wenn Säurekonzentration auf 75–85 % des Anfangswerts gefallen und Metallkonzentration auf 150–250 g/L gestiegen ist.
Vorteile von Salzsäure gegenüber Schwefelsäure
- Optimale Oberflächenqualität und schnelles Beizen
- Konsistent gleichmäßige hellgraue Oberfläche auf Kohlenstoffstahl
- Löst alle Verbindungen der Zunderschicht
- Deutlich geringere Überbeiz-Wahrscheinlichkeit
- Eisenkonzentrationen bis 13 % möglich
- Einfacheres Spülen durch hohe Löslichkeit von Eisenchlorid
- Sicherere Handhabung vs. Schwefelsäure
- Niedrigere Betriebstemperaturen
- Kostenvorteil
- Schnelleres, saubereres Beizen, geringerer Säureverbrauch, höhere Säureausnutzung
- Weniger Dampfverbrauch, geringere verbrauchte Beizlauge-Mengen
- Größere Vielseitigkeit, gleichmäßigere Produktqualität
Nebenprodukt: Verbrauchte Beizlauge
Hauptnebenprodukt: verbrauchte Beizlauge (verbrauchte Säure). Managementoptionen:
- Abtransport zu Verarbeitungsbetrieb → Rückgewinnung Eisenchlorid zu Eisen(III)-chlorid, Verkauf als Fällungsmittel für Kläranlagen
- Vor-Ort-Behandlung mit Laugen, Abtransport Schlamm
- Regeneration durch Säureregenerationsprozess vor Ort oder extern, Wiederverwendung regenerierter Säure
- Freisäurerückgewinnung durch kommerzielle Verfahren
- Tiefbohrinjektion
Salzsäureregeneration: Rückgewinnung gebundener und ungebundener Salzsäure aus Metallchloridlösungen (z. B. Eisenchlorid). Regenerierte Säure ohne nachteilige Wirkung auf Reinigungseffizienz vs. frische Säure. Beizt equally effizient.
Regeneration verbrauchter Salzsäure-Beizlauge: Nebenprozess, bei dem verbrauchte Beizlauge (Eisenchlorid + Salzsäure) z. B. durch Sprühoxidationsprozess in verkäufliches Eisenoxidprodukt + Salzsäurelösung umgewandelt wird, die für Beizbetrieb recycelt wird. Säureregeneration eliminiert Entsorgungskosten verbrauchter Säure und Ersatzkosten für Salzsäure-Beizlaugen → Anlage nahezu autark. Gleichzeitig Emissionsreduzierung → geringere Umweltbelastung.
Je nach Zusammensetzung verbrauchter Beizlauge verschiedene Regenerationsmethoden. Einige ermöglichen nur Salzsäurerückgewinnung.
Totale Salzsäureregenerationsanlagen ermöglichen virtuelle Eliminierung von Kosten und Logistik für Frisch- und Verbrauchsäure. Für Regeneration gibt es Verfahren zur totalen Regeneration verbrauchter Salzsäure-Beizlaugen mit Rückgewinnungsraten bis 99,5 %. Alle bieten signifikante Verbesserungen gegenüber traditionellen Verdampfungsverfahren für nur ungebundene Salzsäure. Totale Säureregeneration Teil der Umweltverantwortung der Beizstraßen betreibenden Anlage.
Regenerationstechnologien
Verfügbare Technologien: (i) Pyrohydrolyse, (ii) Kristallisation, (iii) Hydrolytische Fällung, (iv) Lösungsmittelextraktion, (v) Kleingarn-Säuremanagementsystem.
Pyrohydrolyse
Thermische Zersetzung verbrauchter Beizlauge zur Rückführung in Salzsäure und Eisenoxid. Bei sehr hoher Temperatur mit Wasserdampf und Sauerstoff. Verbrauchte Beizlauge in Pyrohydrolyseure → Umwandlung Eisen(II)-chlorid (FeCl₂) in Eisen(III)-oxid (Fe₂O₃) und Salzsäure. Pyrohydrolyseanlagen sehr energieintensiv (großer Brennstoffbedarf für Verdampfung Metallchloridlösung und Erhitzung Rösterinhalt). Abb. 1 zeigt Schema.
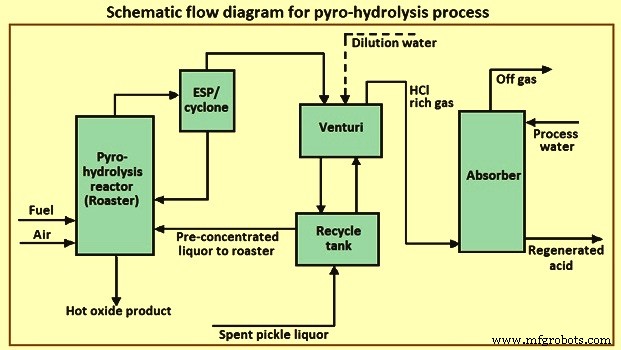
Salzsäurerückgewinnung durch Pyrohydrolyse umweltvorteilhaft: Eliminiert Neutralisation/Entsorgung verbrauchter Säure, reduziert Wasserverbrauch. Hoch kosteneffektiv: beseitigt Entsorgungskosten, reduziert Ersatzsäurekosten, erzeugt wertvolles Oxid-Nebenprodukt.
Pyrohydrolyse = chemische Umwandlung Metallsalze mit Dampf und Sauerstoff bei hohen Temperaturen. Je nach Temperatur: Oxidprodukt als Granulat (Wirbelschichtanlage) oder Pulver (Sprührostanlage bei niedrigerer Temperatur). Sprührostprozess weit unter SinternTemperatur Eisenoxid → rotes Pulver, typisch <1 µm.
Salzsäureregeneration durch Pyrohydrolyse: totale Rückgewinnung verbrauchter Säurelösung in metallfreies Produkt. Prozess gewinnt nicht nur freie und gebundene Salzsäure, sondern auch hochwertiges Eisenoxid (Pellets oder Feinpulver) – stark nachgefragt von Ferrit-, Pigment- und anderen Industrien.
Pyrohydrolyse-Regeneration typisch für große Beizanlagen (hohe Energiekosten Pyrohydrolyseure). Nicht umweltfreundlich durch korrosive Chloridsalze im Staubemission → Staubsammelsystem nötig (Zyklon oder Elektrofilter ESP).
Kristallisation
Initial für Schwefelsäureregeneration. Später auch für Salzsäure-Beizlauge entwickelt. Technische Machbarkeitsstudien bestätigten: Mehrstufen-Kristallisation in Reihe kontinuierlicher Rührkesselkristallisatoren nötig. Salzsäureabfall muss Kristallrecycling durchlaufen für reinheitsfreie Kristalle.
Regeneration durch Ferrochlorid-Kristallisation: Standardtechnik ohne Größenbegrenzung. Regenerierte Salzsäure kann Beizprozess durch Chlorid-Totlast beeinflussen. Eliminierbar durch Anpassung Beizratenbedingungen ≥ reine Salzsäure mit akzeptabler Oberflächenqualität.
Hydrolytische Fällung
Regeneration durch hydrolytische Fällung: Dampfdestillation unter hydrolytischen Verdampfungsbedingungen bei bis 250 °C. Ohne andere Chloridsalze: hydrolytische Destillation bei ~175 °C abgeschlossen. Mit Magnesiumchlorid: höhere Temperatur nötig.
Lösungsmittelextraktion
Beliebte Regenerationstechnologie. Bevorzugt da weniger gefährliche Nebenprodukte bei Beizlaugebehandlung. Trennt Eisenchlorid von Salzsäure. Nebenprodukt muss Nachbehandlung durchlaufen.
Kleingarn-Säuremanagementsystem
Reduziert Ersatzkosten verbrauchter Beizlaugen durch Neusäure. Geringere Erstinvestition. Reduziert Abfallvolumen durch Einsparung Salzsäureverbrauch. Erleichtert Säureabfallrecycling.
Kleingarn-System: geringere Erstinvestition, reduziert verbrauchte Beizlauge-Volumen. Regeneration kann Säurestärke erhöhen und Eisenkonzentration gleichzeitig senken. Versuche nötig für optimale Beizrate. Prozess wiederholbar bis Beizsäuretank geleert werden muss (Reinigung/Reparatur). Dann Frischlösung aus teilverbrauchten anderen Tanks + Frischsäure. Ökologische Vorteile.
Verfahren zur Regeneration verbrauchter Beizlauge
Seit Ende 1960er verschiedene Verfahren entwickelt, aber keines erreicht breite kommerzielle Akzeptanz wie Sprührosterprozess, der langfristige Machbarkeit und Lebensfähigkeit in zahlreichen Industrieanwendungen bewiesen hat. Sprührosterprozess und weitere Verfahren beschrieben.
Sprührosterprozess (Spray Roaster Process)
Unter allen Salzsäureregenerationsverfahren (Kristallisation, Wirbelschicht-Pyrohydrolyse) am machbarsten bzgl. Energieverbrauch, Betriebskosten, Wartungskosten, Verfügbarkeit, Nebenproduktvermarktbarkeit.
Sprührosterprozess = pyrohydrolytischer Prozess: verbrauchte Säure in direkt befeuertem Ofen (Kontakt mit Sauerstoff) zerstäubt → Aufspaltung in Eisen(III)-oxid-Pulver (Festphase) und Salzsäure (Gasphase). Gasförmige Salzsäure in Wasser absorbiert → regenerierte Salzsäure ~18 % Stärke, wiederverwendbar für Beizen. Attraktiv: leicht saures Spülwasser aus Beizlinie als Absorptionsflüssigkeit.
Sprühroster = großer feuerfest ausgekleideter Stahlbehälter mit Direktfeuerungsbrennern am Boden zum Erhitzen Rösterinhalts. Brenneranzahl/-position nach Röstergröße und Wärmebedarf. Flammentemperaturen 1.200–1.750 °C (Luft/Brennstoff-Verhältnis). Durch Kühleffekt Zufuhrsprühnebel: mittlere Reaktionstemperatur typisch 600–700 °C. Metallchloridlösung in Freiraum leeren Zylinders gesprüht, Energie durch Aufstrom heißer Gase aus Bodenbrennern.
Sprühroster muss ausreichend Trocknungszeit für größten Flüssigkeitstropfen zur Hydrolyse vor Boden erreichen. Kommerzielle Sprühroster 5–8 m Höhe. Rösterdurchmesser für Aufwärtsgasgeschwindigkeit (Raumgeschwindigkeit) ausgelegt: hoch genug → Tropfen nicht benetzen Boden, niedrig genug → keine hohen Staubverluste in Abgas. Raumgeschwindigkeit typisch 0,3–1,0 m/s (kleinere Anlagen sogar niedriger). Abb. 2: Skizze Sprühroster und typische Struktur Sprührosteroxid.
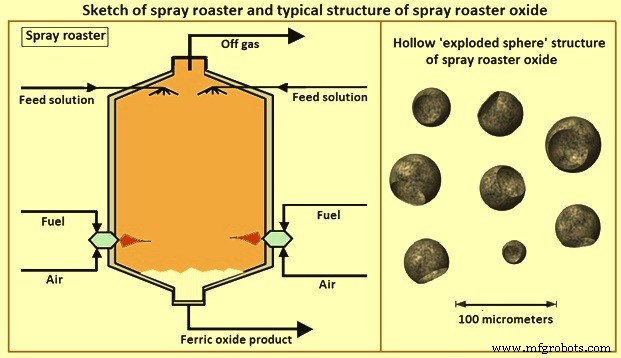
Sprühroster typisch sehr große Durchmesser für niedrige Gasgeschwindigkeiten. Zu hohe Gasgeschwindigkeit → zu viele Partikel mit Abgas mitgerissen → Produktqualität und Rösterwirkungsgrad sinken. In Sprühroster verlassen Abgas und Oxide gegenstromig bei ~400–500 °C. Durch Gegenstrom: Austrittstemperatur < Reaktionzonentemperatur.
Verweilzeit gesprühter Partikel in Hochtemperatur-Reaktionszone sehr kurz → sehr kleine Flüssigkeitstropfen nötig, schnell aufheizbar durch Zerstäubung. Schnelles Aufheizen → fester Metolloxidkruste auf jedem Tropfen. Beim Aufheizen Tropfenkern verdampft Wasser und bricht Oxidschale auf. Daher Sprührostoxide häufig aus sehr feinen (Mikrometer), „flauschigen“, hohlen Sphären. Typische Struktur Abb. 2.
Drei Grundprozessschritte Sprührosterprozess: (i) Vorkonzentration, (ii) Röstung, (iii) Absorption.
- Vorkonzentration: Eingehende Abfallsäure direkter Wärme- und Stoffaustausch mit heißem Abgas aus Rösterofen. Im Venturiverdampfer: Abfallsäure zerstäubt, turbulenter Mischung mit Röstergas bei hoher Geschwindigkeit. Abgas teilverdampft → vorkonzentrierte Abfallsäure als Flüssigzufuhr für Sprührostofen.
- Sprührostofen: Vorkonzentrierte Abfallsäure von oben durch Hochdruck-Zerstäuberdüsen eingespritzt → tropfenweise Verdampfung Wasser und Salzsäure sowie Pyrohydrolyse verbleibender Eisenchloride und Überschuss-Sauerstoff aus Brennern. Brenner tangential am Ofenumfang ausgerichtet → spezifisches „Drall“-Strömungsmuster → verlängert Tropfenverweilzeit durch längeren Pfad. Übliche fossile Brennstoffe: Erdgas, LPG, LNG, Koks Ofengas, Heizöl.
- Absorption: Gekühltes Röstergas aus Vorkonzentrator-Gasausgang adiabatischer Wärmeaustausch mit Spülwasser in Packkolonne → regenerierte Säure typisch ~18 % Salzsäure, wiederverwendbar. Röster normalerweise mit umfangreichem Abgassystem: Gas/Flüssigkeit-Kontaktor (Venturi) für Teilverdampfung Frischzufuhr, Absorber für gasförmige Salzsäurerückgewinnung, Staubabscheider (Zyklon/ESP). Typischer Fließplan Abb. 3.
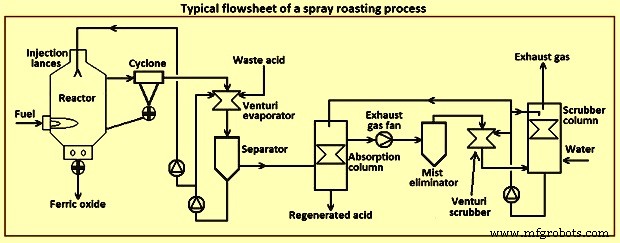
Chemische Reaktionsprodukte Pyrohydrolyse: Salzsäure (oben aus Ofen mit Dampf und Verbrennungsprodukten extrahiert) und Eisen(III)-oxid-Pulver (setzt sich an Konusboden ab, pneumatisch in Lagerbehälter → Big Bags oder LKW).
Sprührost-Eisenoxidpulver: hohe Oxidreinheit, gute Oberflächenstruktur → wertvolles Eingangsmaterial für nachgelagerte Industrien: Architekturfarben, Bauprodukte, Styrolkatalysatoren, Laserdruckertoner, Ferrite.
Wirbelschichtprozess (Fluidized Bed Process)
Auch pyrohydrolytischer Prozess wie Sprühroster, in direkt beheiztem Ofen. In Wirbelschichtröster: Metallchloridlösung auf großes Bett heißer Metalloide eingebracht, thermische Energie durch heiße fluidisierende Verbrennungsgase. Abb. 4: Schema Wirbelschichtröster und typische Partikelstruktur.
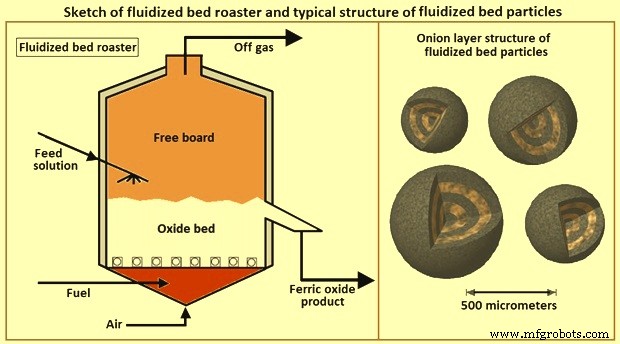
Wirbelschichtröster für Raumgeschwindigkeit 3–10-fache minimale Fluidisierungsgeschwindigkeit Oxidbetts. Eisenoxidpellets 200–2.000 µm: Raumgeschwindigkeiten 2–2,5 m/s üblich. Rösterhöhe minimiert Staubmitführung in Abgas. Typische Gesamthöhen 5–6 m.
Heiße Verbrennungsgase durch eingetauchte Düsen direkt in Bettboden injiziert. Heißes Gas strömt aufwärts, fluidisiert Partikelbett. Durch gut durchmischtes Oxidbett erreicht Verbrennungsgas schnell thermisches Gleichgewicht mit Bett. Flüssigzufuhr nicht gesprüht, sondern direkt auf/in Oxidbett gegeben (gegossen). Erklärung: Flüssigkeit benetzt äußere Schicht heißer Oxidpartikel (~0,5 mm), verdampft schnell → zwiebelschalenartige neue feste Oxidschicht auf bestehendem Oxid → dichte homogene Partikel (Abb. 4).
Da Abgas heißer als Sprühroster → mehr Wasser im Venturi vorverdampft → Verdünnungswasser nötig zur Kontrolle Eisenchloridkonzentration unter Sättigung. Ohne Verdünnungswasser: rezirkulierendes Venturimedium bildet Kristalle → Verstopfung/Schäden Venturikontaktor. Brennstoffbedarf Wirbelschicht > Sprühroster (Verdünnungswasser). Verdünnungswasser reduzierbar durch: (i) niedrigere Betttemperatur (z. B. 800 °C), (ii) höhere Oxidstaubabscheideeffizienz Zyklon (z. B. Multizyklone), (iii) geringere Feinstaubgenerierung im Wirbelbett. Da sichere Verbrennungstemperatur Erdgas ~760 °C, Betttemperaturen <800 °C bei Erdgasanlagen unüblich. Abb. 5: vereinfachtes Fließbild Wirbelschichtprozess.
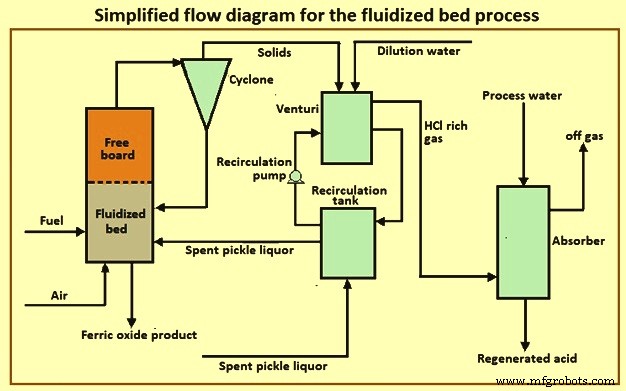
Umwandlung Abfallsäure in Eisenoxid und Chlorwasserstoff in Wirbelschicht bei ~800–900 °C. Eisenoxid aus Wirbelschicht-Salzsäureregeneration: granulär, gesintert, „Pellets“ genannt. Mittlerer Pelletdurchmesser 200–2.000 µm (Reaktorauslegung). Pellets = Eisenerzersatz, im integrierten Stahlwerk rückführbar.
Salzsäureabsorption wie Sprührosten, aber erreichbare Säurekonzentration leicht niedriger typisch 17 %. Wirbelschicht-Pyrohydrolyse hat Vorteile gegenüber Sprühroster: (i) Oxidprodukt granulär, staubfrei durch Zwiebelschichtwachstum, (ii) kein separater Brenner nötig (Pyrohydrolyse + Verbrennung simultan im Wirbelbett), (iii) Partikelgrößenkontrolle über Verweilzeit, teilweises Produktrecycling, Zufuhrvariation, (iv) gute Mischung/Temperaturkontrolle (typisch Wirbelschicht), (v) Wirbelschichtröster typisch kleiner als Sprühroster.
PHAR-Prozess
PHAR (Pickliq Hydrochloric Acid Regeneration): Regeneration verbrauchter Salzsäure aus Stahlbeizen. Für jede Beizanlagengröße anwendbar. PHAR-Technologie eliminiert Entsorgungsproblem → erhebliche Reduktion Betriebs-, Umwelt-, Investitionskosten. Nutzt Schwefelsäure zur Salzsäurerückgewinnung. Erzeugt Eisen(II)-sulfat-Kristalle (Sulfat-Heptahydrat), wirtschaftlich verwertbares Nebenprodukt (industrieller Verkauf). Durch Eliminierung Transport/Behandlung verbrauchter Beizlauge + Kosten Erzeugung Salzsäure für Ersatz: PHAR liefert 95 % Energieeinsparung, 52 % Kosteneinsparung, 91 % CO₂-Reduktion vs. bestehender Technologie.
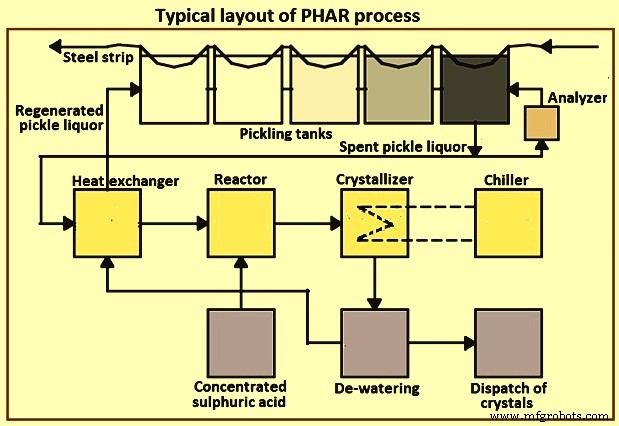
PHAR-Prozess: Verbrauchte Beizlauge verlässt Beizlinie typisch 11–13 % Eisen, 2–4 % freie Salzsäure. Temperatur ~80–90 °C (kontinuierliche Beizlinie), bei Batch niedriger. Kreuzstromwärmetauscher: austretende verbrauchte Beizlauge tauscht Wärme mit „regenerierter Beizlauge“ (RPL) zurück zur Beizlinie.
Zu regenerierende Beizlauge in Reaktor → Kontakt mit konz. Schwefelsäure (93 %). Schwefelsäure reagiert mit Eisenchlorid → freie Salzsäure in Lösung. Endtemperaturreduktion durch Kühlung Reaktionsgemisch auf -15 bis -1 °C in Kristallisator. Temperaturreduktion verringert Löslichkeit Eisensulfat → Fällung. Ergebnis-Eisensulfat durch Vakuumfiltration oder Zentrifugation von Mutterlauge getrennt, in Beizprozess recycelt.
Kleines Wasser wascht Restmutterlauge von Kristallen. Wasser kompensiert Kristallwasser im Eisensulfat. Restschwefelsäuregehalt in regenerierter Salzsäure abhängig von Eisenkonzentration und Temperatur. Prozess bei niedrigen Temperaturen → Eisensulfat-Heptahydrat (FeSO₄·7H₂O). Abb. 6: typisches PHAR-Layout.
PHAR-Vorteile
- Niedrigtemperaturbetrieb → minimiert Korrosion, ermöglicht kostengünstige Kunststoffe für Rohrleitungen/Ausrüstung
- Energieverbrauch Kühlung/Kristallisation inhärent < Verdampfung, minimierbar durch Wärmerückgewinnung aus verbrauchter Beizlauge via Wärmetauscher
- Eisensulfat-Heptahydrat gut vermarktbar: Wasserbehandlungsflockungsmittel, Abwasserentgeruchung
- Deutlich geringere Investition, physisch viel kleiner
- Keine Brenngasversorgung nötig
- Toleranter gegenüber Verunreinigungen durch andere Metalle (z. B. Zink)
Destillationsprozess
Anwendung bei signifikantem Freisäureanteil in verbrauchter Beizlauge. Gereinigte Salzsäure azeotrop ~15 % aus „Overheads“ zurückgewonnen, konzentrierte Eisenchloridlauge aus „Bottoms“. Gewinnt nur „Freisäure“-Werte. Variante: Eisen(III)-chlorid in Bottoms auskristallisieren. Andere Variante: Säureretardation-Ionenaustausch zur Säurereduktion flüssigen Eisenchlorid-Nebenprodukts.
Schwefelsäure-Destillationsprozess
Zugabe Schwefelsäure zu verbrauchter Beizlauge → Reaktion FeCl₂ + H₂SO₄ = 2HCl + FeSO₄. Freigesetzte Salzsäure mit ursprünglicher Freisäure durch Destillation zurückgewonnen, Eisen als Eisensulfat-Monohydrat auskristallisiert.
Hybride Pyrohydrolyse-Prozesse
Hauptzweck: hochwertiges Eisenoxidpulver. Reaktordesign kombiniert Energieeffizienz Sprührostofen mit homogenen/stabilen Prozessbedingungen Wirbelschicht. Erfordert höhere Investitionen in Entstaubung und Gasabkühlung.
Hydrothermale Regeneration
Relativ neue Technologie. Ersetzt direkt befeuerten Ofen und Gas/Flüssig-Absorption durch Alternativroute: Oxidation und Hydrolyse. Eisen(III)-oxid-Bildung in Flüssigphase → reduziert Wärmeenergieverbrauch. Regenerierte Säurekonzentration = Abfallsäure-Gesamt-HCl-Konzentration. Erhöhbar auf >30 % durch Vorkonzentrator. Eisenoxidqualität vergleichbar Pyrohydrolyse bzgl. Chloridionenkontamination. Spezifische Partikeloberfläche durch Hydrolysebedingungen auf deutlich höhere Werte einstellbar.
Herstellungsprozess
- Edelstahl-Passivierung: Korrosionsbeständigkeit & Leistung steigern
- Design for Manufacturability (DFM): Praktischer Guide für Engineers & Designer
- Eingelegte Gurken: Von antiken Wurzeln zur modernen Produktion
- SIGHT: Smarte Brille für Blinde – Raspberry Pi & TensorFlow
- Eigener Stummschalt-Button für Microsoft Teams – Einfachere Videokonferenzen
- Kostengünstiger Blitzdetektor mit Arduino Uno – VLF-EMF-Sensor
- Günstiges Arduino-basiertes Belichtungs- & Blitzmessgerät für Fotografen
- Dunkles Design in Arduino IDE installieren: Augen schonen & Fokus steigern
- Effizientes Beizen von warmgewalzten Kohlenstoffstahlbändern zur Oxidschuppenentfernung
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion