



HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
HIsarna-Prozess zur Roheisenerzeugung
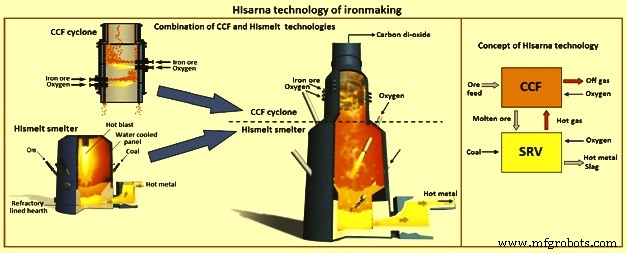
Der HIsarna-Prozess ist ein Schmelzreduktionsprozess zur Herstellung von flüssigem Eisen direkt aus Eisenerzfeinanteilen und Kohle. Er stellt einen neuen, potenziell effizienteren Weg der Eisenherstellung dar und wird für eine substanzielle Reduktion der Kohlenstoffemissionen aus dem Roheisenprozess entwickelt. Es ist eine Initiative des ULCOS-Konsortiums (Ultra Low Carbon Dioxide Steelmaking) europäischer Stahlhersteller und eine Kombination der HIsmelt-Technologie von Rio Tinto und der Isarna-Technologie, die bei Tata Steel IJmuiden entwickelt wurde. Er eliminiert die Vorverarbeitung von Rohstoffen, wie sie der Hochofenprozess benötigt. Der Prozess besteht aus der Vorreduktion von Eisenerzfeinanteilen im Zyklonkonverterofen (CCF) der Isarna-Technologie und der Badverhüttung von Eisen im Schmelzreduktionsgefäß (SRV) des HIsmelt-Prozesses. Der Prozessname leitet sich durch Kombination der Namen der beiden Technologien ab („HI“ von HIsmelt und „sarna“ von Isarna, ein keltisches Wort für Eisen). Der Prozess senkt sowohl Kohlenstoff als auch Kosten. Der HIsarna-Prozess findet in einem speziellen Reaktor statt, der einen schmalen Zyklonofen oben auf einem breiteren Konverter hat.
Der kombinierte Prozess ist etwa 20 % energieeffizienter und erzeugt weniger Treibhausgasemissionen pro Tonne Roheisen im Vergleich zur aktuellen durchschnittlichen Hochofentechnologie, hauptsächlich weil er weder Erzsintern noch Koksproduktion erfordert. Das erzeugte Roheisen kann in einem konventionellen Basissauerstoffofen zu Stahl verarbeitet werden.
Der HIsarna-Prozess besteht aus einem Reaktor, in den Eisenerz oben injiziert wird. Das Erz wird in einem Hochtemperaturzyklon verflüssigt und tropft zum Boden des Reaktors, wo Pulverkohle injiziert wird. Die Pulverkohle reagiert mit dem flüssigen Erz zu flüssigem Eisen, dem Basismaterial zur Herstellung von hochwertigem Stahl. Die den HIsarna-Reaktor verlassenden Gase bestehen hauptsächlich aus konzentriertem Kohlendioxid (CO₂).
Gesamtkonzept
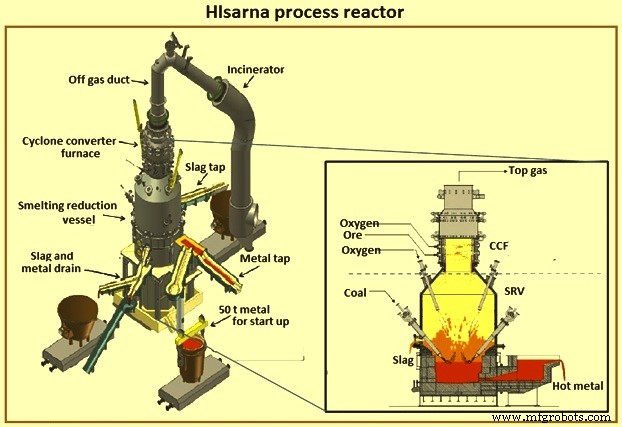
Das Gesamtkonzept von HIsarna beinhaltet einen zweistufigen Gegenstromkontakt zwischen Eisenerz und Prozessgas. Der Prozess basiert im Wesentlichen auf einem zweistufigen Gegenstromkontakt zwischen Eisenerzfeinanteilen und Prozessgas. In beiden Stufen liegt die Betriebstemperatur über der Schmelztemperatur. In Stufe 1 wird teilweise reduziertes, flüssiges Erz erzeugt, das vom CCF nach unten in das SRV fließt. Die beiden Stufen sind physikalisch stark integriert und beide Prozessstufen werden in einem einzigen Schmelzreaktor durchgeführt (Abb. 1).
Historische Entwicklung
Der erste Versuch, Zyklontechnologie für die Reduktion von Eisenerz anzuwenden, wurde in den 1960er Jahren bei Koninklijke Hoogovens unternommen, aber aufgegeben. Ein weiterer ernsthafter Versuch wurde 1986 unternommen, aber aufgrund der Wirtschaftskrise bis Anfang der 1990er Jahre auf Eis gelegt. Das Projekt wurde wiederbelebt, als der Koksvorrat Mitte der 1990er Jahre knapp wurde. Die CCF-Technologie wurde dann im Pilotmaßstab mit Kapazitäten von 15 bis 20 t/h Erzvorschub entwickelt. Der Versuch wurde 1999 wieder gestoppt, wegen der erfolgreichen Implementierung der Pulverkohleeinspritzung in Hochöfen.
HIsmelt wurde ursprünglich von CRA (heute Rio Tinto) in den 1980er Jahren in einer 2 t/h Pilotanlage in Maxhütte, Deutschland, gestartet, gefolgt von einer 8 t/h Pilotanlage in Kwinana, Western Australia, in den 1990er Jahren. 2001 ging Rio Tinto eine Partnerschaft mit Nucor Steel, Mitsubishi und Shougang Steel ein, um eine kommerzielle HIsmelt-Anlage mit einer Kapazität von ca. 800.000 Tonnen Roheisen pro Jahr in Kwinana zu bauen. Die Anlage wurde von 2003 bis 2005 gebaut, von 2005 bis 2008 betrieben und produzierte ca. 400.000 Tonnen Roheisen. Die Anlage litt unter einer Reihe von Problemen mit Nebenanlagen, die zu niedriger Verfügbarkeit und beschädigten Feuerfeststoffen führten. Allerdings verbesserten sich Produktionsrate und Verfügbarkeit stetig, und zum vierten Quartal 2008 produzierte die Anlage bis zu 1.800 Tonnen Roheisen pro Tag mit 90 % Verfügbarkeit. Dieses Produktionsniveau entsprach der Entwurfskapazität der Anlage beim Verhütten von Hämatit, und der Prozess galt als bewiesen.
2004 übte die Europäische Union Druck auf die Stahlindustrie aus, ihren CO₂-Fußabdruck zu reduzieren, und deshalb wurde das ULCOS-Konsortium gegründet. Im Zeitraum 2005 bis 2007 wurde Zyklontechnologie als eine der vier vielversprechendsten Technologien ausgewählt. Eine theoretische Antwort wurde auf die früheren Probleme des Nach-Zyklon-Teils des Zyklonofens gefunden, und ULCOS brachte die HIsmelt-Technologie durch eine Vereinbarung mit Rio Tinto in das Projekt ein, um eine Win-Win-Technologiekombination zu schaffen. Dies führte zu einem ULCOS-unterstützten Pilotanlagenprojekt in Europa. Diese Kombination zweier Technologien resultierte in den HIsarna-Prozess.
Prozessablauf im Detail
Im CCF findet die Vorreduktion und Schmelzung von Feinerzen in einem Schmelzzyklon statt. Eisenerz und Sauerstoff werden in die CCF-Einheit in Gegenwart von heißem Schmelzergas injiziert. Der Prozess stammt vom „Converted Blast Furnace“ (CBF) ab, der in den Jahren 1986 bis 1989 entwickelt wurde. Im CBF-Prozess wird klumpiges Erz in einem Schachtofen hochvorge-reduziert, wobei die finale Reduktion und Schmelzung in einem Eisenbad stattfindet, in dem feine Kohle vergast wird. Der Prozess kann Koksherstellung vermeiden, aber nicht Erzagglomeration und damit verbundene Umweltprobleme. Um die Erzagglomeration im Prozess weiter zu eliminieren, wurde der CCF entwickelt, in dem ein Schmelzzyklon für die Vorreduktion und Voreinschmelzung von Feinerz angewendet wird.
Der HIsarna-Prozess kombiniert Kohlevorwärmung und partielle Pyrolyse in einem Reaktor, einen Schmelzzyklon für Erzschmelzung und ein SRV für finale Erzreduktion und Eisenproduktion. Der Schmelzzyklon und das SRV sind stark integriert und werden als ein einziger Schmelzofen betrieben. Feinerz und Flussmittel werden zusammen mit Sauerstoff in den Schmelzzyklon eingespeist. Der hochreine Sauerstoff wird verwendet, um das SRV-Abgas, das vom Boden des Zyklons eintritt, zu verbrennen. Die Verbrennung, die vorzugsweise vollständig ist, erzeugt eine beträchtliche Wärmemenge. Diese Wärme wird verwendet, um das Eisenerz zu schmelzen und auf die SRV-Temperatur von ca. 1.450 °C zu erhitzen. Der HIsarna-Prozess wird in einem Schmelzgefäß (Abb. 2) durchgeführt, das eine Kombination aus CCF und SRV ist.
Der HIsarna-Prozess benötigt keine metallurgischen Kohlen und kann leichter verfügbare (kostengünstigere) thermische Kohlen verwenden. In Bezug auf Eisenerz hat der HIsarna-Prozess die Fähigkeit, Phosphor in die Schlacke abzutrennen. Etwa 90 % des Phosphors geht in die Schlacke über, was ein direktes Ergebnis seiner relativ oxidierenden Bedingungen ist (Schlacke enthält ca. 5 % bis 6 % FeO). Obwohl die Phosphortoleranz in einigen Teilen der Welt kein großes Problem darstellt, eröffnet sie die mögliche Ausbeutung bestimmter Eisenerze, die normalerweise als zu phosphathaltig galten. Eine zweite Möglichkeit für unkonventionelle Erze ist titanhaltiges Magneteisenerz. Dieses Eisenerz zeichnet sich durch hohe Titandioxidwerte und einen Eisengehalt von ca. 55 % bis 60 % aus.
Eisenerz mit hohem Aluminiumoxidgehalt ist für den Hochofenweg nicht geeignet, wegen schlechter Sintereigenschaften und reduzierter Hochofenproduktivität. Der HIsarna-Prozess hat die Kapazität, mit hochaluminiumhaltiger Schlacke zu operieren, weil das hohe FeO in der Schlacke ein natürliches Flussmittel ist. Diese Merkmale platzieren HIsarna in einer sehr starken Position bezüglich der Verwendung von hochaluminiumhaltigen Eisenerzen.
Sequentielle Schritte des HIsarna-Prozesses
Eisenerzfeinanteile und reiner Sauerstoff werden in den CCF-Teil des Schmelzgefäßes injiziert, wo heißes Abgas aus dem SRV-Teil des Schmelzgefäßes durch den Sauerstoff verbrannt wird. Die Feinanteile werden durch die Zentrifugalströmung des Gases vom Gas getrennt. Die so erzeugte Wärme wird verwendet, um das Erz zu schmelzen und teilweise zu reduzieren. Die stattfindende Reduktionsreaktion wird durch die Gleichung gegeben: Fe₂O₃ (s) + 2CO (g) = 4FeO (l) + 2CO₂ (g). Teilweise reduziertes flüssiges Erz fließt unter Schwerkraft nach unten in das darunter liegende SRV. Das Zyklonprodukt besteht aus der flüssigen Mischung aus Fe₃O₄ und FeO. Die erwartete Temperatur in dieser Stufe liegt bei ca. 1.450 °C und der Vorreduktionsgrad bei ca. 20 %.
Am oberen Ende des SRV ist die Nutzung der Nachverbrennungswärme (Umwandlung von CO zu CO₂) essenziell für den Prozess. Die Wärme der Nachverbrennung wird durch den Schlacke-Splash eingefangen, der durch den Freiraum zirkuliert. Der Splash schützt auch die Kühlpaneele vor der Nachverbrennungsflamme.
Kohle wird mit hoher Geschwindigkeit mit einem Trägergas (normalerweise Stickstoff) in das Bad injiziert. Das primäre Prozessziel in dieser Stufe ist die Lösung von Kohlenstoff, der im Verhüttungsschritt verwendet wird. Die Kohleinjektionsbedingungen sind kritisch. Die Metallbadtemperatur liegt bei ca. 1.400 °C bis 1.450 °C mit nahezu null Siliciumgehalt im Metall. Andere Verunreinigungen wie Mangan sind ebenfalls auf sehr niedrigem Niveau vorhanden. Phosphor und Titan partitionieren weitgehend in die Schlackenphase als Oxide.
Flüssiges Erz löst sich in dieser Stufe direkt in die Schlacke auf. Die Metall-Schlacke-Mischung wird durch die Kohleinjektionsfahne erzeugt. Diese Metall-Schlacke-Mischung schafft eine große Metall-Schlacke-Grenzfläche für die Verhüttung. Gelöster Kohlenstoff im Metall reagiert mit dem Sauerstoff des Erzes und es wird eine signifikante Menge CO-Gas gebildet. Diese Reaktion wird durch die Gleichung dargestellt: FeO (l) + C (s) = Fe (l) + CO (g). Diese Reaktion ist stark endotherm und findet im unteren Teil des Gefäßes statt. Eine Wärmequelle ist nötig, um diesen Teil des Gefäßes im Gleichgewicht zu halten. Die Eisenoxide in der Schlacke werden an der Schlacke/Metall-Grenzfläche reduziert. Injizierte Kohle liefert den Kohlenstoff und erzeugt genügend Mischung. Durch diese Mischung ist der FeO-Gehalt der Schlacke relativ niedrig und der Schlacke-FeO-Gehalt liegt typischerweise bei ca. 5 % bis 6 %.
CO-Gas aus der Verhüttung, zusammen mit Trägergas (Stickstoff) und den Entflüchtigungsprodukten der Kohle, bildet einen aufwärts gerichteten Strom heißer Brenngase. Diese Aufwärtsbewegung der Gase erzeugt eine große Menge Splash, mit Metall und Schlacke, die als Tropfen durch den oberen Teil des Schmelzgefäßes zirkulieren. Sauerstoff wird in den oberen Abschnitt durch Lanzen eingeführt und Wärme durch Verbrennung erzeugt. Wärme wird von diesen Tropfen vom oberen Bereich zum unteren Bereich des Schmelzgefäßes transportiert. Die Anzahl der durch die heiße Verbrennungszone passierenden Tropfen ist so groß, dass der durchschnittliche Temperaturanstieg pro Pass in jedem Tropfen weniger als ca. 10 °C beträgt. Dies ermöglicht den Wärmetransport nach unten, ohne den Sauerstoffpotenzialgradienten im System zu kompromittieren (relativ oxidierend oben und stark reduzierend unten).
Teilweise verbranntes Gas, das den SRV-Teil des Schmelzgefäßes verlässt, liefert das notwendige heiße Brenngas für den CCF-Teil des Schmelzgefäßes. Dieses Gas liegt typischerweise bei einer Temperatur von ca. 1.450 °C bis 1.500 °C und hat einen Nachverbrennungsgrad von ca. 50 %. Nachverbrennung (PC) ist definiert durch die Gleichung: % PC = 100(% CO₂ + % H₂O) / (% CO + % CO₂ + % H₂ + % H₂O). Das Ziel ist, am oberen Ende des Zyklons fast 100 % Nachverbrennung zu erreichen, in welchem Fall das Abgas hochkonzentriertes, stickstofffreies CO₂ ist. Dies macht den Prozess gut geeignet für eine Kombination mit CO₂-Speicherung.
Die Reaktionsprodukte trennen sich in zwei flüssige Schichten (eine obere Schlackenschicht und eine untere Roheisenschicht). Beide Schichten können einzeln abgestochen werden, und das Roheisen wird zur weiteren Verarbeitung im Stahlherstellungsprozess geschickt.
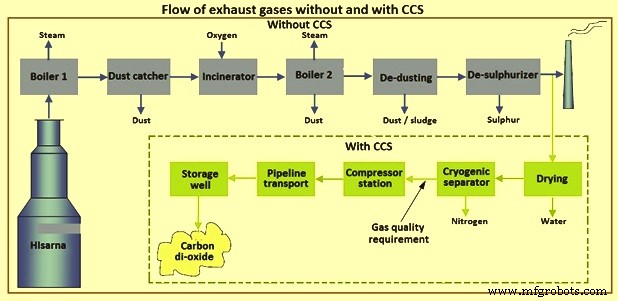
Das Abgas des HIsarna-Prozesses ist stickstofffrei, da der Prozess sauerstoffbasiert ist. Das vollständig genutzte Gas hat fast keinen verbleibenden Heizwert. Die Abgasbehandlung des Prozesses ist in Abbildung 3 dargestellt. Die Behandlung des Abgases kann ohne CCS (Kohlendioxid-Abscheidung und -Speicherung) oder mit CCS erfolgen.
Pilotanlage
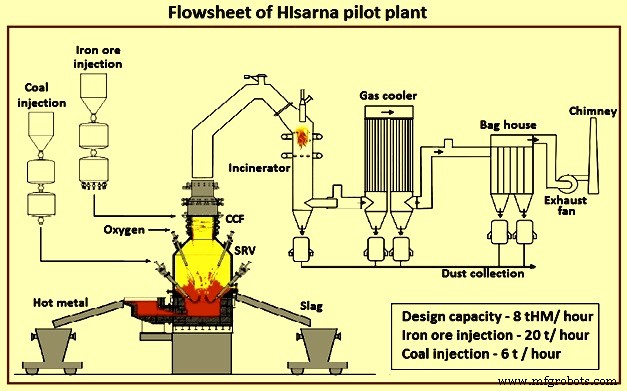
Eine HIsarna-Pilotanlage mit 8 Tonnen Roheisen pro Stunde (tHM/h) und einer Kapazität von 60.000 Tonnen Roheisen/Jahr wurde erfolgreich bei Tata Steel IJmuiden entworfen und entwickelt, und seit 2011 wurden mehrere Kampagnen durchgeführt. Das Projekt wurde gemeinsam von Tata Steel und dem Bergbauunternehmen Rio Tinto entwickelt. Weitere Tests und Entwicklungen wurden zusammen mit zusätzlichen Partnern durchgeführt, darunter ArcelorMittal, ThyssenKrupp, Voestalpine, SSAB, LKAB und Paul Wurth. Zusätzlich zu den Partnerunternehmen hat die Europäische Union bedeutende Finanzierung für die Anlage bereitgestellt. Abbildung 4 zeigt das Fließschema der Pilotanlage.
Es gab fünf Kampagnen. Der erste Start in der ersten Kampagne war nicht erfolgreich. Die anderen vier Kampagnen waren erfolgreich. Vor dem Start jeder Testkampagne heizen Brenner den Reaktor der HIsarna-Anlage auf eine Temperatur von ca. 1.200 °C vor. Für den schnellen Start des Prozesses wurde eine Erstfüllung von Roheisen in einer 50-Tonnen-Pfanne vom Hochofen zur HIsarna-Pilotanlage transportiert. Sobald das Metall in die Pilotanlage gegossen war, wurde der maximale Zeitrahmen basierend auf der gemessenen Roheisentemperatur und -zusammensetzung berechnet. Innerhalb dieses Zeitfensters musste der Prozess gestartet werden, um das Risiko eines „eingefrorenen Herds“ zu vermeiden.
Der erste erfolgreiche Abstich von flüssigem Eisen erfolgte am 20. Mai 2011. Die erreichte Injektionsrate betrug 60 % der Kapazität. Verfügbare Betriebsdaten zeigten, dass der Prozess wie erwartet lief, aber mehr Betriebsstunden nötig sind, um dies zu bestätigen. Die Anzahl der Betriebsstunden lag unter den Erwartungen. Das Ziel, zu zeigen, dass die Theorie in der Praxis funktioniert, also flüssiges Eisen ohne Vorverarbeitung von Rohstoffen herzustellen, wurde jedoch erreicht.
Die zweite Kampagne lief vom 17. Oktober 2012 bis 4. Dezember 2012. Das Ziel, flüssiges Eisen für einen längeren, nachhaltigen Zeitraum zu produzieren, wurde erreicht. Produktion bei 80 % der Entwurfskapazität wurde für Zeiträume von 8 bis 12 Stunden erreicht. Im letzten Lauf wurde die volle Entwurfskapazität von 8 t/h erreicht.
Die dritte Kampagne lief vom 28. Mai 2013 bis 28. Juni 2013. Das Ziel, flüssiges Eisen für nachhaltige Perioden zu produzieren und Tests mit verschiedenen Rohstoffarten durchzuführen, wurde erreicht. Zum ersten Mal wurde Stahl aus HIsarna-Flüssigeisen hergestellt.
Die vierte Kampagne lief vom 13. Mai 2014 bis 29. Juni 2014. Das Ziel, nachhaltige, stabile Produktion über mehrere Tage zu erreichen, wurde am Ende erreicht und Tests verschiedener Rohstoffarten wurden durchgeführt.
Die fünfte Kampagne fand im Oktober 2017 statt. Es war eine sechswöchige Testkampagne, die bewies, dass flüssiges Eisen für lange Laufzeiten produziert werden kann. Zur Vorbereitung dieser Kampagne erfuhr die Installation eine signifikante Überholung. Ein völlig neuer Abgaskanal wurde installiert, der die Anlagenhöhe um mehr als 10 m erhöhte (37 m höchster Punkt). Neben der Pilotanlage wurde eine komplette Kohlemahl- und Trocknungs- und Siebanlage für Erz und Kalk gebaut. Geschlossene Förderbänder wurden installiert, um Rohstoffe vom Lager zur Injektionsstellen der Anlage zu transportieren. Die Rohstofflagerkapazität wurde verdoppelt und ein Gasanalyselabor hinzugefügt. Das elektronische Überwachungssystem wurde vollständig neu programmiert. Es wird geschätzt, dass diese Kampagne ca. 25 Millionen EUR gekostet hat.
Während der sechswöchigen Kampagne wurden Tests mit Stahlschrott durchgeführt. Die Ergebnisse zeigten, dass bis zu 53 % des im Prozess verwendeten Materials Schrott sein kann. Dann lag der Fokus auf der Identifizierung des idealen Rohstoffmixes, der Suche nach Optionen zum Recycling von Stahlschlacke, dem Testen der Verwendung von CO₂ zur Injektion von Rohstoffen und der Prüfung, ob CO₂ abgeschieden und gespeichert werden kann, was zu einer Emissionsreduktion von 80 % führen kann. Dies war die finale Phase der Kampagne. In dieser Phase wurden Stahlschrott und Biomasse verwendet und eine CO₂-Reduktion von mehr als 50 % erreicht.
Nach dem Erfolg dieser Kampagne ist die nächste Stufe beabsichtigt, eine größere Pilotanlage zu entwerfen, zu bauen und zu testen, mit einer geschätzten Investition von 300 Millionen EUR. Es wird erwartet, dass dies mehrere Jahre Tests mit 2- bis 3-facher Größe der aktuellen Pilotanlage bei Tata Steel IJmuiden durchlaufen muss. Im November 2018 wurde angekündigt, dass die neue großmaßstäbliche Pilotanlage in Jamshedpur, Indien, gebaut wird. Die Anlage soll eine Kapazität von 400.000 Tonnen Roheisen pro Jahr haben. Die nächste Skalierung ist geplant mit einer Kapazität bis zu 1 Million Tonnen Roheisen pro Jahr schließlich. Die neue Anlage signalisiert nicht die Schließung der aktuellen Pilotanlage bei Tata Steel IJmuiden. Abbildung 5 zeigt die Zeichnung des Verbrenners und die Skalierungsdimensionen des CCF-SRV-Reaktors.
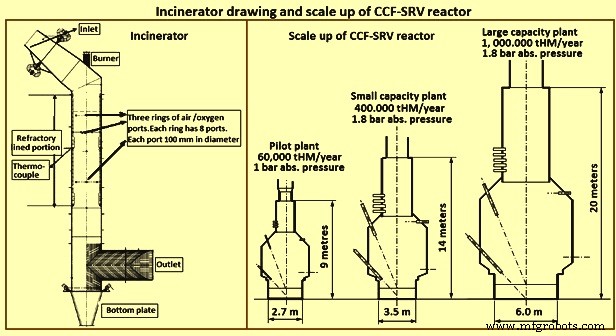
Nach der Implementierung im industriellen Maßstab wird behauptet, dass HIsarna mindestens 20 % geringere CO₂-Emissionen produziert und mindestens 20 % weniger Energie im Vergleich zum konventionellen Stahlherstellungsprozess verbraucht. Es ist auch ideal für CCS geeignet aufgrund der Abwesenheit von Stickstoff in den Gasen, der Komprimierbarkeit des Gases aufgrund ausreichenden CO₂-Gehalts und der Einweg-Gasstromnatur. Unter Berücksichtigung von CCS können bis zu 80 % CO₂-Reduktion im Vergleich zum konventionellen Stahlherstellungsprozess erreicht werden. Neben Energie- und Kohlenstoffeinsparungen und damit Kostensenkung kann HIsarna 90 % des Prozessphosphors in die Schlacke eliminieren. Dies ermöglicht die Verwendung von günstigerem, phosphathaltigem Eisenerz, das im konventionellen Hochofenprozess normalerweise nicht akzeptiert wird.
Wichtige Merkmale und Vorteile des HIsarna-Prozesses
CCF und SRV sind eine Win-Win-Kombination von Technologien. Die wichtigen Merkmale und Vorteile des HIsarna-Prozesses umfassen:
- Die Wärme zur Reduktion und Schmelzung des Eisenerzes wird durch Sauerstoff erzeugt.
- Die Technologie eliminiert die Prozesse der Umwandlung von Eisenerz in Sinter oder Pellets und von Kokskohle in Koks.
- Die Technologie kann Rohstoffe minderer Qualität verwenden.
- Das im SRV gebildete Kohlenmonoxid wird verwendet, um heiße Gase zu erzeugen, die Wärme für die im CCF stattfindende Reaktion bereitstellen.
- Die Technologie ist 20 % energieeffizienter und 20 % weniger CO₂-intensiv.
- Das produzierte CO₂ ist rein und kann abgeschieden, gespeichert und genutzt werden, was zu weiterer Reduktion der CO₂-Emissionen führen kann (80 % Reduktion des CO₂-Fußabdrucks).
- Die Technologie kann die Nachhaltigkeitsleistung der Stahlproduktion signifikant verbessern.
- Die Technologie verwendet Stickstoff als Trägergas, um Kohlenstoff in Roheisen zu lösen.
- Die Technologie benötigt keine energieintensiven und stark verschmutzenden Prozesse.
- Die Kohlenstoffabscheidung des Prozesses ist hocheffizient.
- Es kann Biomasse oder Erdgas statt Kohle verwenden und CO₂-Emissionen reduzieren.
- Investitions- und Betriebskosten sind auch niedriger aufgrund der Verwendung einer breiten Palette von Vorschubstoffen.
- Der Prozess benötigt signifikant niedrigere Investitionskosten und produziert Roheisen bei signifikant niedrigeren Betriebskosten.
Die Attraktivität des HIsarna-Prozesses liegt darin, dass er ökologische sowie ökonomische Vorteile kombiniert. Der Prozess bietet die einfache Möglichkeit, einen hohen Anteil (bis zu 80 %) von CO₂ für geologische Speicherung abzuscheiden. Der Prozess verwendet thermische Kohlen statt metallurgischer Kohlen und minderwertige Eisenerz-Vorschubmaterialien. Es gibt 60 % bis 80 % Reduktion der Emissionen von Staub, NOx, SOx und CO.
Herstellungsprozess
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- Fortschrittliche Technologien zur Steigerung der Effizienz beim Eisenerzsintern
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- FASTMET & FASTMELT: Fortschrittliche Roheisenerzeugungstechnologien für effiziente Metallproduktion
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Umfassender Leitfaden zur Herstellung von Formfeuerfestprodukten
- CLU-Verfahren für Edelstahl: Effiziente Kohlenstoffentfernung und Legierung
- Entwicklung der LD-Stahlherstellung: Vom Sauerstoffgebläse zum modernen Konverter