



Der Tiegel: Schlüssel zur Qualität im kontinuierlichen Stahlstranggießen
Tiegel und seine Rolle im kontinuierlichen Stranggießen von Stahl
Kontinuierliches Stranggießen ist ein weit verbreitetes, wichtiges Verfahren der Stahlproduktion. Der Anteil kontinuierlich gegossenen Stahls weltweit hat seit Einführung in den 1950ern stark zugenommen – aktuell ca. 97 %. Parallel stiegen Qualitätsanforderungen bei steigenden Durchsätzen der Gießanlagen und größeren Produktabmessungen.
Im Stranggießprozess dient ein Zwischengefäß, der Tiegel (Tundish), dem Überführen von flüssigem Stahl aus der Gießpfanne in die Kokille. Der Tiegel sitzt über der Kokille, nimmt flüssigen Stahl aus der Gießpfanne auf und speist ihn geregelt in die Kokille. Er muss flüssigen Stahl gleichmäßig, mit geplanter Durchsatzrate und Temperatur, ohne Verunreinigung durch Einschlüsse liefern. Flüssiger Stahl fließt aus der Pfanne in den Tiegel, der die diskontinuierlichen Sekundärmetallurgie-Prozesse mit dem kontinuierlichen Gießprozess verbindet.
Tiegel glättet den Fluss, regelt Stahleinspeisung in die Kokille und reinigt das Metall. Metallische Reste im Tiegel (Tiegelschlämme/Skulls) müssen entfernt werden, typisch mechanisch (Schaben, Schneiden). So gewonnener Schrott wird gewöhnlich im Stahlherstellungsprozess recycelt.
Pufferfunktion und metallurgische Aufgaben
Der Tiegel erfüllt die wichtige Pufferfunktion zwischen diskontinuierlichem Pfannenprozess und kontinuierlichem Gießprozess. Als letztes metallurgisches Gefäß vor dem Gießen spielt er eine wesentliche Rolle bei der Lieferung von Stahl mit korrekter Zusammensetzung, Temperatur und Qualität – zunehmend wichtig bei strengeren Qualitätsanforderungen.
Beiträge des Tiegels beim Stranggießen:
- Stabilisierung der flüssigen Stahlströme in die Kokille → konstante Gießgeschwindigkeit
- Folgeguss mehrerer Chargen (Sequenzguss)
- Wechsel leerer gegen volle Gießpfanne ohne Unterbrechung des Stahlflusses in den Kokillen
- Mischguss zweier verschiedener Stahlsorten aus zwei Chargen, falls nötig
- Verhinderung von Einschlüssen und Schlacke, die in Tiegel und damit in Kokille gelangen
- Förderung der Oxid-Einschlussabscheidung
- Konstanter Flüssigstahlstand über Düsen → konstanter Stahlfluss und Gießgeschwindigkeit
- Stabilere Strahlmuster in die Kokillen
Hauptfunktion: Stahlspeicher zwischen Gießpfanne und Kokille; bei Mehrstranganlagen Verteilung auf verschiedene Kokillen. Tiegel sichert Stahleinspeisung während Pfannenwechsel → Puffer. Da Tiegel als Stahlspeicher während Pfannenwechsel fungiert und Kokillen weiter versorgt, wenn Zufuhr durch Pfannenwechsel stoppt, macht er Sequenzguss mit mehreren Pfannen möglich.
Tiegelbauformen und -auslegung
Tiegel ist ein feuerfest ausgekleidetes Gefäß mit verschiedenen Geometrien. Rechteckiger, oben offener, feuerfest ausgekleideter Behälter, optional mit feuerfestem Deckel. Verschiedene Typen und Formen: typisch länglich, geometrisch einfach. Meist rechteckig, auch Delta- und T-Formen. Gängiges Design für Mehrstrang-Knüppel-/Blöckegießanlagen: Rinne mit versetztem Einlaufkasten in der Mitte. Für Brammenstranggießanlagen: kurze Kasten- oder Wannenform.
Tiegel ausgelegt für geplanten Auslauf ohne große Flussschwankungen. Durchsatz primär durch Schmelztiefe gesteuert. Weitere Auslaufsteuerung über Stopfenstangen oder Schieber. Anzahl Ausläufe hängt von Gießart ab: 1–2 bei Brammen, 2–6 bei Blöcken, 2–8 bei Knüppeln.
Tiegelboden hat eine oder mehrere Öffnungen mit Schieber(n) oder Stopfenstange(n) zur Flusskontrolle. Speist flüssigen Stahl in Kokille(n), verhindert Spritzern, glättet Fluss. Auslaufrate konstant durch konstanten Flüssigstahlstand im Tiegel.
Tiegel häufig in zwei Abschnitte unterteilt: Einlaufabschnitt (mit Einlaufkasten, Stahlzufuhr aus Pfanne) und Auslaufabschnitt (Stahlzufuhr in Kokille). Pfannengussstrahl nach unten auf verschleißfeste Aufprallplatte am Tiegelboden gerichtet – möglichst weit von Tiegeldüse entfernt zur Turbulenzminimierung. Andere Bereiche mit Feuerfestauskleidung.
Tiegel liefert kontinuierlichen Stahlfluss und wirkt als Sekundärraffiniergerät. Strömungsverhalten im Tiegel dominiert Qualität und Reinheit der Stahlproduktion. Raffination im Tiegel durch Aufschwimmen nichtmetallischer Einschlüsse an Oberfläche während Verweilzeit. Aufgeschwommene Einschlüsse werden von Oberfläche entfernt. Tiegelströmung essenziell für Einschlussentfernung und Verweilzeitberechnung. Für optimale Strömungscharakteristiken werden Strömungskontrollvorrichtungen eingesetzt.
Strömungskontrollvorrichtungen
Verschiedene Vorrichtungen (Wehre, Schwellen, Prallplatten mit Löchern etc.) entlang Tiegellänge angeordnet. Längerer Stahlpfad bevorzugt → längere Verweilzeit → Förderung Makroeinschluss-Aufschwimmens. Strömungskontrollvorrichtungen reduzieren schädliche Turbulenzeffekte auf Stahloberfläche, Stahlströme in Kokille, Totzonen.
Tiegel-Strömungsoptimierung
Notwendig bzgl. Größe, Form, Verschleiß, Prallplatten, Vorhersage Mischzeit. Vorteile: (i) verbesserte Misch- und Homogenisierungszeit, (ii) Identifikation inaktiver Strömungsbereiche (Tote Wasser), (iii) Bereiche verlängerter Feuerfestverschleiß, (iv) Abscheidung nichtmetallischer Einschlüsse, (v) Kontrolle Temperaturschichtung.
Düsen und Schutzgase
Düsen zum Schutz des Gussstrahls vor Reoxidation zwischen Pfanne-Tiegel und Tiegel-Kokille sind heute an fast allen Stranggießanlagen Standard, mindestens bei hochwertigen Stählen. Am Boden für Stahlverteilung auf Kokillen. Stopfen-gesteuerte Düsen und Schieber verschiedener Bauarten für Flusskontrolle Pfanne→Tiegel und Tiegel→Kokille. Freie Stahloberfläche im Tiegel normalerweise mit Tiegelflux bedeckt → Vermeidung Reoxidation und Wärmeverluste.
Auslaufrate gesteuert durch Düsenbohrung und Ferrostatischen Druck (Flüssigstahlhöhe im Tiegel) über Düse. Verschiedene Bohrungen je Querschnitt und Gießgeschwindigkeit. Stopfen-gesteuerte Düsen für Brammen und große Querschnitte bei Al-getötetem Stahl. Auslaufrate manuell/automatisch über Stopfenkopfstellung zur Düsenöffnung. Früher überdimensionierte Düsen bei Al-getötetem Stahl wegen Alumina-Aufbau → Stopfenkopf anhebbar zur Kompensation Durchsatzreduzierung.
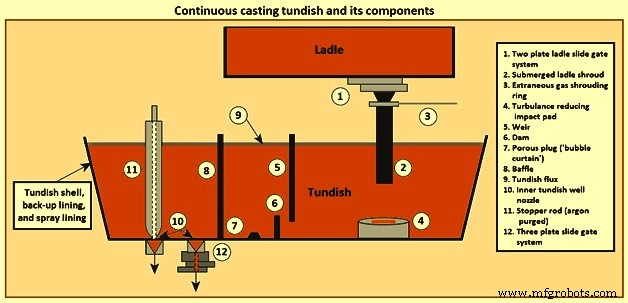
Neuere Entwicklungen: Entoxidationspraxis + Argonblasung durch Stopfenkopf/Düseneinheit minimieren Alumina-Aufbau. Weitere Entwicklung: Schiebersysteme ähnlich Pfannenschieber. Tiegel-Schieber typisch 3-Platten-Design, ermöglicht Düsenwechsel während Guss und Düsengrößenwechsel. Abb. 1 zeigt Tiegel in Stranggießanlage mit Komponenten.
Tiegelvorwärmung und -transport
Tiegel werden vor Guss vorgeheizt → Minimierung Wärmeverluste in Initialphase, Vermeidung Metallerstarrung, besonders in kritischen Düsenbereichen. Tiegeldeckel reduzieren Strahlungswärmeverluste während Guss.
Tiegelwagen für Tiegeltransport. Selbstfahrender Wagen, transportiert Tiegel. Jeder Tiegel wird an Standby-Position durch Heizgerät auf hohe Temperatur gebracht und kurz vor Gussbeginn durch Tiegelwagen zur Gießstation gefahren. Zusätzlich zu Fahrfunktion: Hubfunktion für Eintauchen Tauchdüse in Kokille, Zentrierfunktion für Tauchdüsenposition, automatische Flüssigstahlstandskontrolle für konstanten Pegel zur Einschlussabscheidung. Tiegelwagengröße wächst mit Strangzahl, Interferenz mit Nachbargeräten enger → schlanke Strukturmechanik erforderlich.
Tiegelwagen typisch halbgehängt, an Hauptbedienebene montiert. Meist hydraulisch angetrieben, trägt und fördert Tiegel für Guss oder Heizung. Wichtiges Gerät der automatischen Standskontrolle: Wägevorrichtung für hochgenaue Messung des Flüssigstahlgewichts in jedem Tiegel bei zeitlich veränderlichem Gewicht. Tiegelwagen integriert Wägemechanismus für kontinuierliche Gewichtsüberwachung.
Anforderungen an den Tiegel (Stetig- und Unstetiger Zustand)
Tiegel muss liefern: (i) ausreichendes Volumen für Pfannenwechsel, (ii)適切な Betriebshoehe, (iii) gleichmäßige Flussverteilung auf alle Stränge, (iv) optimale Verweilzeit für Einschlussaufschwimmen, (v) ruhige Oberfläche, (vi) thermische und chemische Isolation inkl. geeigneter Feuerfest, (vii) geringe Restentleerung für Ausbeuteoptimierung.
Tiegel als metallurgischer Reaktor
Stetiger Bedarf an Stahl mit verbesserten Eigenschaften (Festigkeit, Duktilität, Haltbarkeit, Korrosionsbeständigkeit) für vielfältige Anwendungen. Wunsch nach energie- und kosteneffizienterer Stahlherstellung und Umweltaspekten. Dies förderte Evolution des Tiegels zum metallurgischen Reaktor mit Funktion der endgültigen Kontrolle der Schmelze-Eigenschaften vor Gießen für gewünschte mechanische Eigenschaften des Endprodukts.
Als letzte Stufe vor Gießen bietet Tiegel letzte Möglichkeit zur Zusammensetzungskontrolle. Hauptform: Begrenzung Anzahl und Größe nichtmetallischer Einschlüsse beim Gießen.
Während Stahlüberführung durch Tiegel interagiert flüssiger Stahl mit Feuerfest, Schlacke, Atmosphäre. Mit wachsendem Qualitätsfokus wird klar: Tiegel hat weit wichtigere Funktion als kontinuierlicher metallurgischer Reaktor als ursprünglich gedacht. Deshalb sind richtiges Design und Betrieb essenziell für Stahl strikter Zusammensetzung und Qualität. Moderner Tiegel designed für maximale Möglichkeit metallurgischer Operationen: Einschlusstrennung, Aufschwimmen, Legieren, Einschlussmodifikation durch Calciumbehandlung, Überhitzungskontrolle, thermische und chemische Homogenisierung → Entwicklung separatem Sekundärraffinationsbereich „Tiegelmetallurgie“.
Über Jahre dramatische Veränderungen: Von bloßem Speicher- und Verteilgefäß zum Stahlraffiniergefäß. Tiegel erfüllt heute metallurgische Funktionen: geregelte Stahleinspeisung in Kokille, thermische/chemische Homogenisierung etc. Fokus auf kontinuierliche Verbesserung qualitätsrelevanter Parameter: Fluiddynamik, thermische Isolation, Einschlussaufschwimmen/-entfernung, Wasserstoffaufnahme etc.
Rollen des Tiegels: (i) kritisches Glied in Stahlherstellungskette der Qualität, (ii) kontinuierlicher Raffinierer, (iii) Überträger metallurgischer Signale. Kern: Unkontrollierter Tiegel wird Kontaminator statt Raffinierer. Unbestreitbar: Tiegel ist genauso Teil reiner Stahlpraxis wie Pfanne davor und Kokille danach. Geht im Tiegel die in Primär-/Sekundärmetallurgie eingebaute Qualität verloren, hängt Fähigkeit zur Qualitätsproduktion ganz von Erholung in Kokille ab – weit schwieriger bei begrenzter Verweilzeit in Kokille (endliche Reinigungsfähigkeit vor vollständiger Erstarrung).
Tiegeloberflächenschutz
Obere Tiegeloberfläche muss vor Atmosphäre geschützt werden. Meist durch Tiegelflux-Schicht → Oberflächenschlacke. Neben Einschlussabsorption: Hauptfunktionen Tiegelschlacke = thermische Isolation, chemische Isolation, Puffern der Pfannenschlacke. Tiegelschlacke: komplexe mehrkomponentige chemische Mischungen (basische Flüsse, CaO/SiO₂ >2) oder einfache chemisch isolierende saure Schlacken (verbrannte Reisschalenasche, Kieselgur – im Wesentlichen SiO₂).
Tiegel als Kontaminator
Tiegel wird als Kontaminator gesehen. Hauptursachen Einschlussbildung/Kontamination: Entoxidationsprodukte, Pfannenauskleidungserosion, Eintrag Pfannenschlacke, Eintrag Tiegelschlacke durch übermäßige Schwankungen (besonders Einlaufzone), Reoxidation durch Luft in Tiegel, Ausscheidung Einschlüsse bei niedrigerer Temperatur (z. B. TiO₂), Tiegelauskleidungserosion, Emulgierung verschiedener Schlacken in Stahl. Nennenswerte Kontamination meist in transitorischen Phasen Sequenzgusses → Pfannenwechsel bei Übergang zweier Chargen.
Einschlussentfernungsmechanismen
Einschlüsse/Verunreinigungen müssen während Fluss durch Tiegel aufschwimmen bevor Stahl in Kokille gelangt. Mechanismen: (i) Auftriebsaufstieg und Absorption in Oberschlacke, (ii) Strömungstransport, (iii) Argongasblasenaustrieb, (iv) Einschlusswachstum durch Kollision und „Ostwald-Reifung und Aufschwimmen“, (v) Einschlussabsorption an Auskleidungsfeuerfest. Endziele: Oberschlacke, Auskleidung (sichere Entfernung), Kokille (mögliche Gussfehler wenn nicht in Kokille entfernt).
Anzahl und Größe Einschlüsse im Tiegelabgang reduziert durch: Verhinderung Bildung/Wachstum im Tiegel, Entfernung mitgeführter Einschlüsse aus Pfanne. Kritisch: korrekte Pfannenbetriebspraxis zur Minimierung Einschlüsse in Stahl zur Tiegellieferung.
Temperaturkontrolle
Wichtige Tiegelfunktion: Temperaturkontrolle des zum Stranggießen gelieferten Stahls. Pfannenguss kann bis zu einer Stunde dauern → Einlauftemperatur ändert sich zeitlich. Gekoppelt mit Tiegelwärmeverlusten → Gießtemperatur schwankt während Gussfolge. Stahlttemperatur beeinflusst Produktqualität/-eigenschaften, Gießanlagenbetrieb, Feuerfestverschleiß → Schwankungen begrenzen, nahe Optimum halten. Da Tiegel als Puffer fungiert, können Temperaturschwankungen deutlich reduziert werden, wenn Mischung im Tiegel ausreichend ist.
Optimierungsstudien und Betriebsgrundsätze
Zahlreiche Studien an Tiegeln zur Maximierung Nutzen der Verweilzeit für Aufschwimmen und Assimilation von Reaktionsprodukten aus Stahl in Schlacke. Reaktionsprodukte: Entoxidation, Reoxidation, Ausscheidung, Emulgierung, Eintrag Feuerfestkomponenten → umfassen sowohl einheimische als auch fremde Einschlüsse. Basierend auf sinnvollem Tiegeldesign muss Betrieb ausgerichtet sein auf: (i) Einschlussaufschwimmen fördern durch Maximierung Verweilzeit, (ii) Einschlussassimilation durch gefangene, nicht korrosive Schlacke sicherstellen, (iii) thermische/chemische Verluste minimieren, (iv) Kurzschluss und Totzonen minimieren, (v) Bediener optimales Design für Qualität und Ausbeute bieten.
Strömung durch Tiegel = hydrodynamisches Phänomen: einphasig turbulente Strömung, zweiphasig bei Gaseinspritzung aus Pfannenschutzrohr, Verweilzeitverteilung, Einschlusswachstum mit Bewegung und Entfernung, Mischung und Sortenübergang, Wärmetransport, Wirbelbildung bei Gussbeginn/-ende. Ziel Strömungsoptimierung: bestes Strömungsmuster zur Einschlussentfernung. Optimierung durch Tiegelform und Strömungskontrollvorrichtungen: Turbulenzhemmer, Aufprallplatten, Prallplatten, Wehre, Dämme. Tiegel soll optimale Strömung realisieren für höhere Reinheit durch: (i) hohe mittlere Verweilzeit, (ii) geringe schwere Turbulenz, tote und Kurzschlussvolumina, (iii) großes Volumen laminarer Strömungszone, (iv) erzwungene Koagulation in geeigneten turbulenten Zonen und Aufschwimmen, assimiliert durch Deckschlacke, (v) Vermeidung „offenes (rotes) Auge“ → unbedeckte Stahloberfläche gegen Luftabsorption.
Grundanforderungen für Tiegelmetallurgie-Lösungen
- Tiegelgröße passend zu Werkstaktung und Übergangsanforderungen
- Chargen pünktlich mit Stahl bei richtiger Temperatur, ordnungsgemäß gereinigt
- Maximierung Pfannen-Freistrahlleistung
- Öffnen der Chargen eingetaucht und voll geschützt
- Automatische Pfannenschlackedetektion und Absperrung für leicht reduzierbare Oxide in Schlacken, Auskleidungen, Feuerfest
- Schlackendesign anwendungsgerecht
- Übertragungssysteme nicht undicht oder lufteinziehend
- Tiegel-Strömungskontrollvorrichtungen (inkl. Aufprallplatten) für Maximierung Aufschwimmen, Minimierung Übergänge
- Tiegel bei Steady-State mit Maximalvolumen fahren
- Inertgaspurgen für Minimierung transitorischer Effekte nutzen
- Temperatur kontinuierlich überwachen, wenn möglich
- Große Temperaturschwankungen vermeiden für stabile Tiegelströmung
- Verstopfungsursachen verstehen und beheben
- Ausbeute und Produktivität maximieren ohne Sicherheit von Personal und Kokille zu gefährden
Tiegel-Feuerfestauskleidung
Tiegelauskleidung ist weiterer wichtiger Teil des metallurgischen Systems. Auskleidung soll inert sein, keine fremden Einschlüsse in Stahl eintragen. Tiegelfeuerfest in zwei Kategorien: (i) Auskleidungsfeuerfest, (ii) Strömungskontrollvorrichtungen.
Verschiedene Feuerfeste am Tiegel: Tiegelauskleidung (Dauer- und Arbeitsauskleidung), Wehre/Schwellen, Aufprallplatte, Strömungskontrollsystem (Monoblock-Stopfen oder Tiegel-Schieber), Gussstrahlschutz Tiegel-Kokille (Schutzrohr oder Tauchdüse), Tiegeldüse, Sitzblock. Wehre/Schwellen: Magnesitplatten oder Alumina-Ziegel. Flüssigstahl Tiegel→Kokille durch in Kokille eingetauchte Tauchdüse. Tauchdüsen korrosions- und spallbeständig. Düsenverstopfung wichtig. Isostatisch gepresste Tauchdüsen Alumina-Graphit-Quarzglas üblich.
Feuerfeste im Tiegel notwendig für ununterbrochenen, sicheren, profitablen Qualitätsguss. Opferartig, messbarer Kosten- und Qualitätsauswirkung → Kontrolle nötig. Durch Beherrschen Fluss und Energie des Stahls im Tiegel helfen Feuerfeste, Tiegel in kontinuierliches Raffiniergefäß zu wandeln – durch physische Präsenz und kontrollierte chemische Reaktionen.
Tiegelarbeitsauskleidung direkt einflussreich auf Stahlqualität, da nahe Erstarrungsstufe. Arbeitsauskleidung im Kontakt mit Stahl, Erosion initiiert an Stahl-Luft-Grenzfläche bei Pegelschwankungen. Verschiedene Metalloxide im Stahl primäre Erosionsmittel für Tiegelarbeitsauskleidung.
Feuerfestauskleidung hat definierte Lebensdauer abhängig von Auskleidungsqualitäten und Tiegelschlackentypen. Chemische Reaktion Arbeitsauskleidung–Tiegelschlacke sehr wichtig, besonders bei hoher Sequenzgussfolge.
Gewünschte Tiegelfeuerfest-Eigenschaften: Beständigkeit gegen flüssigen Stahl (hoher Solidustemperatur), gegen Tiegelschlacke, niedrige Wärmeleitfähigkeit (gute thermische Isolation), gute Stabilität (keine Erosion während Guss), hohe Temperaturwechselbeständigkeit, chemische Inertheit, nach Gebrauch entsorgbar, angemessener Preis. Weiter: niedriges Sauerstoffpotenzial, gute mechanische Beständigkeit, einfaches Entskullen, geringe Wasserstoffaufnahme durch Stahl.
Ob Feuerfest direkt Stahl kontaktiert oder nicht – falsche Auswahl/Anwendung kann katastrophale Folgen haben, Sicherheit gefährden. Primär zum Schutz vor Stahldurchdringung und Tiegelausbruch: nicht nur Materialien mit 적절한 Isolation, Heißfestigkeit, Erosionsbeständigkeit wählen, sondern auch Durchgangsfugen vermeiden. Stufen in Feuerfest geben Stahl Möglichkeit zu erstarren bei Durchdringung → erstarrter Stahl hält überliegendes flüssiges Metall zurück.
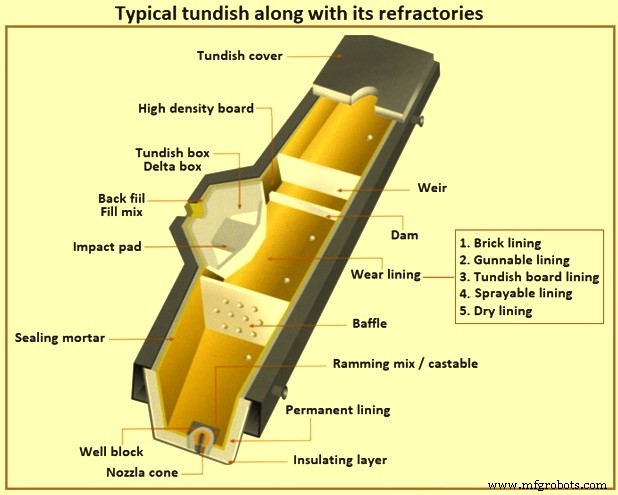
Tiegelfeuerfeste benötigen hohe Stabilität und Spezialeigenschaften. Tiegel einer wichtigsten Feuerfestanwendungsbereiche → einer größten „Kostenkontrollzentren“ im Stranggießen. Verschiedene Feuerfeste: Tiegelauskleidung (Dauer/Arbeit), Wehre/Schwellen, Aufprallplatte, Strömungskontrollsystem (Monoblock-Stopfen/Tiegel-Schieber), Gussstrahlschutz Tiegel-Kokille (Schutzrohr/Tauchdüse), Tiegeldüse, Sitzblock. Für Tiegelauskleidung verschiedene Praktiken. Abb. 2 zeigt typischen Tiegel mit Feuerfesten.
Tiegel-Auskleidungspraktiken: Fünf Haupttypen
Ziegelauskleidung (Brick Lining)
Konzept feuerfester Ziegelauskleidung initial bei Einführung Stranggießen 1950er für Tiegel eingesetzt. Hochaluminaziegel, im Wesentlichen Erweiterung Pfannenfeuerfestpraxis auf Tiegel. Zahlreiche Schwierigkeiten → Entwicklung alternativer Praktiken.
Aufspritzauskleidung (Gunnable Lining)
Kommerziell in Japan gestartet zur Überwindung Ziegelauskleidungsprobleme. Initial alumino-silikatisch, später magnesitbasiert/basisch für metallurgische Praxis. Monolithische fugenfreie Struktur, relativ verbessertes Entskullen, aber wenig Gewinn bei Vorheizzeiten/Wärmeverlusten (hohe Dichte). Neigung zu Rissbildung/Abplatzen bei schnellem Vorheiz → Ausschluss Kaltstart-Praxis.
Tiegelplattenauskleidung (Tundish Board Lining)
Mitte 1970er: neue Verschleißauskleidung – Plattensysteme: niedrige Dichte, hochisolierend, entsorgbar, vorgeformt, vorgehärtet. Einfaches Entskullen, keine Geräteinvestition, niedrige Kosten Silikavariante → große Beliebtheit. Initial Silikaplatten → nur „Kaltstart“. Mitte 1980er Magnesitplatten für Vorheizbarkeit („Heißstart“) bei niedrigen Wasserstoffanforderungen für hochlegierte Qualitätsstähle. Nachteile: arbeitsintensiv, Fugen, Sandhinterfüllung, Brüche. Dennoch beliebt wo Arbeitskosten niedrig, Applikationstechnologien nicht verfügbar.
Sprühauskleidung (Sprayable Lining)
Entwicklung zur Überwindung Schwierigkeiten anderer Praktiken und Automatisierungsschub. Dickschlämme nach Mischen per Druckluft „zerstäubt“ auf Tiegel aufgebracht. Erste Roboteranlage 1982, ab Mitte 1980er breit genutzt durch signifikante Vorteile: geringere Platzdichte, bessere Schichtdickenkontrolle vs. Aufspritzauskleidung. Kein Trockenpulvertransfer nach Fluidisierung (wie bei Aufspritzen) nötig → Fasern und Chemikalien zuschlagbar, homogenes Mischen/Auftragen Realität. Vorheizung möglich → „Heißstart“, oder Abkühlung auf Raumtemperatur → „Kaltstart“. Beim Aushärten Kontrolle nötig für Auskleidungsintegrität → Dauerauskleidung ideal <100 °C für zufriedenstellende Platzierung. Nassprozesse (bis 30 % Wasserzugabe, Schläuche, Verschütten) → betriebliche Gesundheits-/Sicherheitsfragen. Dennoch kombinierte Sprühauskleidung viele Vorteile von Platte und Aufspritzen, eliminierte Nachteile: Fugen, Sandhinterfüllung, Rückprallverluste, Staubprobleme, schlechte Isolation.
Trockenauskleidung (Dry Lining)
Trockenauskleidungen für Tiegel in Europa wohl 1986 eingeführt. Unterscheidet sich: trockenes Pulver, kein Wasser für Arbeitsauskleidung nötig. Normalerweise Harzbindung (Binders/Katalysator-Reaktion) aktiviert durch geringe Wärme (~160 °C). Vibration je nach Produkt optional, aber Former essenziell – Trockenpulver in Spalt zwischen Dauerauskleidung und Former eingebracht. Heißluft ~400 °C, Heizzyklus ~45 min + 30 min Abkühlung → große Zeitersparnis. Nachteil: geringere Isolation durch höhere Dichte.
Herstellungsprozess
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Erkennen und Steuern von Einschlüssen im Stranggussstahl für höchste Qualität
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Premium-Stranggieß-Formpulver für überlegene Stahlproduktion
- Strangguss von Stahl: Prozess, Technologie und Vorteile
- Kokillen: Das entscheidende Bauteil beim Stranggießen von Stahl
- Wie Präzisionstechnik den modernen Fertigungserfolg antreibt
- Werkzeugstahl erklärt: Eigenschaften & Anwendungen in Bau & Fertigung
- Werkzeugstahl: Typen, Eigenschaften & industrielle Schlüsselanwendungen
- Druckguss: Funktionsweise, Heiß- & Kaltkammer, Anwendungen