



Schweißverfahren Verstehen: Typen, Techniken und Anwendungen
Schweißen ist ein Fertigungsverfahren, das Materialien durch Verursachung von Koaleszenz verbindet. Schweißen wird normalerweise durchgeführt, indem die Werkstücke geschmolzen und ein Zusatzwerkstoff hinzugefügt wird, um ein Schmelzbad zu bilden, das abkühlt und eine starke Verbindung bildet, entweder mit Druck, manchmal in Verbindung mit Wärme, oder durch sich allein, um die Schweißnaht zu erzeugen. Dies steht im Gegensatz zum Löten und Hartlöten, bei denen ein niedriger schmelzender Werkstoff zwischen den Werkstücken geschmolzen wird, um eine Verbindung herzustellen, ohne die Werkstücke zu schmelzen. Schweißen erfordert normalerweise eine Wärmequelle, um eine Hochtemperaturzone zur Schmelzung des Materials zu erzeugen, obwohl es möglich ist, zwei Metallstücke ohne große Temperaturerhöhung zu schweißen.
Festphasenfügung
Es gibt einige Methoden der Festphasenfügung. Bei diesen Methoden kommt es zu keinem Schmelzen der Elektroden, obwohl Wärme im Prozess entsteht. Da die Werkstücke fest zusammengepresst werden, wird Luft während des Fügeprozesses ausgeschlossen. Beim normalen Schweißen ist das geschmolzene und erstarrte Material normalerweise schwächer als das gewalzte Material derselben Zusammensetzung. Bei der Festphasenfügung tritt kein Schmelzen auf, weshalb die Methode Verbindungen hoher Qualität erzeugen kann. Metalle, die von Natur aus unähnlich sind, können ebenfalls leicht mit diesen Methoden verschweißt werden. Im normalen Schweißprozess bereitet das Verbinden ungleicher Metalle Probleme, da beim Schmelzen spröde intermetallische Verbindungen gebildet werden.
Die moderne Schweißtechnik begann kurz vor Ende des 19. Jahrhunderts mit der Entwicklung von Methoden zur Erzeugung hoher Temperaturen in lokalisierten Zonen. Es gibt verschiedene Methoden und Standards, und die Suche nach neuen und verbesserten Schweißmethoden dauert an.
Obwohl die verschiedenen Schweißverfahren ihre eigenen Vor- und Nachteile haben und für spezielle und spezifische Anwendungen erforderlich sind, behält das manuelle Metallbogenschweißen (MMA) die dominierende Position in Bezug auf die gesamte abgeschiedene Schweißmetallmenge. Schweißverfahren können basierend auf folgenden Kriterien klassifiziert werden:
- Schweißen mit oder ohne Zusatzwerkstoff – Schweißen kann mit oder ohne Anwendung von Zusatzwerkstoff durchgeführt werden. Wenn ohne Zusatzwerkstoff geschweißt wird, nennt man dies „autogenes Schweißen“. Früher war nur das Gasschweißen der Schmelzprozess, bei dem eine Verbindung mit oder ohne Zusatzwerkstoff erreicht werden konnte. Mit der Entwicklung vieler anderer Schweißverfahren (z. B. WIG, Elektronenstrahl usw.) schuf diese Klassifizierung Verwirrung, da diese Verfahren in beide Kategorien fallen.
- Energiequelle des Schweißens – Verschiedene Energiequellen wie chemische, elektrische, Licht-, Schall-, mechanische Energien usw. werden verwendet. Da jedoch außer chemischer Energie alle anderen Energieformen aus elektrischer Energie erzeugt werden, ist dies kein gutes Kriterium für eine ordnungsgemäße Klassifizierung.
- Lichtbogen- und Nicht-Lichtbogenschweißen – Bei dieser Klassifizierung fallen alle Lichtbogenschweißverfahren in eine Klasse und alle anderen in die Nicht-Lichtbogenschweiß-Klasse. Es ist jedoch schwierig, Verfahren wie Elektroschlackenschweißen (ESW) und Stumpfblitzschweißen einer der Klassen zuzuordnen, weshalb diese Klassifizierung auch nicht perfekt ist.
- Schmelz- und Druckschweißen – Diese Klassifizierung ist die am weitesten verbreitete, da sie alle Verfahren in beiden Kategorien abdeckt, unabhängig von Wärmequelle und Schweißen mit oder ohne Zusatzwerkstoff. Schmelzschweißen umfasst alle Verfahren, bei denen flüssiges Metall frei erstarrt, während beim Druckschweißen flüssiges Metall, falls vorhanden, in begrenztem Raum (z. B. Widerstandspunktschweißen oder Lichtbogenbolzenschweißen) unter Druck erstarrt oder halbflüssiges Metall unter Druck abkühlt. Schmelz- und Druckschweißverfahren sind in Abb. 1 und Abb. 2 dargestellt.
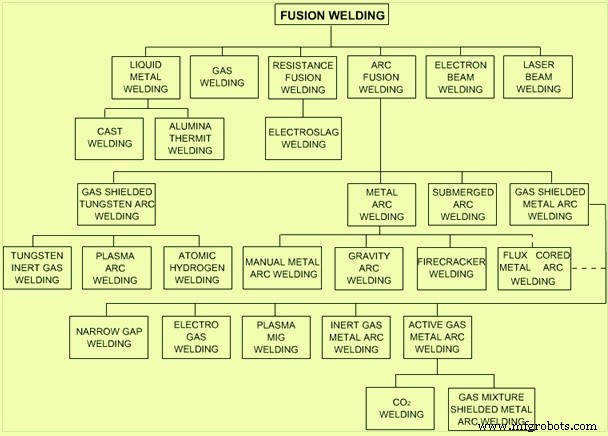
Abb. 1 Schmelzschweißverfahren
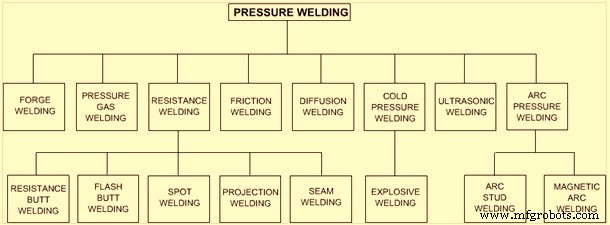
Abb. 2 Druckschweißverfahren
Wichtige Schweißverfahren im Überblick
Gasschweißen
Oxyacetylen-Gasschweißen ist der wichtigste Prozess zum Verbinden verschiedener Metalle. Andere Brenngase wie LPG, Methan, Wasserstoff etc. können anstelle von Acetylen beim Gasschweißen verwendet werden. Je nach Verhältnis von Gas zu Sauerstoff können drei Flammentypen erzielt werden: (i) reduzierende Flamme, (ii) neutrale Flamme und (iii) oxidierende Flamme. Die reduzierende Flamme (auch carburierende Flamme genannt) enthält unverbrannten Kohlenstoff, der beim Schweißen der Schweißnaht zugegeben werden kann. Carburierende Flamme kann für das Schweißen hochkohlenstoffhaltiger Stähle oder zum Karburieren der Oberfläche von niedrigkohlenstoffhaltigen oder Baustählen geeignet sein. Neutrale Flamme wird unverzichtbar für das Schweißen von Stählen und anderen Metallen verwendet. Bei der oxidierenden Flamme wird die innere Zone sehr klein und ein lautes Geräusch entsteht. Die oxidierende Flamme gibt die höchstmögliche Temperatur. Die Maximaltemperatur der Oxyacetylenflamme liegt bei ca. 3200 °C, und der Mittelpunkt dieser Wärmekonzentration liegt knapp außerhalb der Spitze des weißen Kegels. Oxidierende Flamme führt meist Sauerstoff in das Schweißmetall ein und wird für das Schweißen von Stählen nicht bevorzugt.
Der Schweißbrenner hat eine Mischkammer, in der Sauerstoff und Acetylen gemischt und das Gemisch an der Brennerspitze gezündet wird. Schweißen kann auf zwei Arten durchgeführt werden. Bei der Vorhandtechnik bewegt sich der Brenner in Schweißrichtung mit dem Brenner in 65° Neigung zum Schweißgut. Bei der Rückhandtechnik ist der Brenner in 45° Neigung zum unverschweißten Bereich geneigt. Gasschweißen eignet sich besser für dünne Platten und Bleche, da seine Flamme nicht so durchdringend ist wie die des Lichtbogenschweißens. Die Schweißzeit ist vergleichsweise länger, und die wärmebeeinflusste Zone (HAZ) und Verzug sind größer als beim Lichtbogenschweißen.
MMA-Schweißen oder Metallbogenschweißen mit Stabelektrode (SMAW)
Es ist auch als Stabelektrodenschweißen oder Flussmittelschutz-Lichtbogenschweißen (FSAW) bekannt. Es ist sehr flexibel und das am weitesten verbreitete Lichtbogenschweißverfahren. Es beinhaltet das Zünden eines Lichtbogens zwischen einer umhüllten Metallelektrode und einem Werkstück. Die Lichtbogenwärme schmilzt das Grundmetall und die Elektrode, die sich beim Abkühlen zu einer kontinuierlichen festen Masse vermischen. Ein elektrischer Strom, entweder AC oder DC von einer Schweißstromquelle, wird verwendet, um den elektrischen Lichtbogen zwischen der Elektrode und den zu verbindenden Metallen zu erzeugen. Während die Naht gelegt wird, zerfällt die Flussmittelbeschichtung der Elektrode, gibt Dämpfe ab, die als Schutzgas dienen, und liefert eine Schlackenschicht. Beide schützen den Schweißbereich vor atmosphärischer Kontamination. MMA-Schweißen kann zum Verbinden von Stählen, Edelstählen, Gusseisen und vielen Nichteisenwerkstoffen verwendet werden. Für viele Baustähle und hochfeste Kohlenstoffstähle ist es die bevorzugte Verbindungsmethode.
Unterpulverschweißen (UP/SAW)
Das Schweißverfahren ist so benannt, weil die Naht und der Lichtbogenbereich unter einer Schicht aus Flussmittel liegen. UP heizt Metalle mit einem elektrischen Lichtbogen zwischen einer blanken Elektrode und dem Grundmaterial unter einer Flussmitteldecke. Das Flussmittel wird leitfähig, wenn es geschmolzen ist, und schafft einen Pfad für den Strom zwischen Elektrode und Werkstück. Dieses Verfahren verwendet eine kontinuierliche, massive Drahtelektrode, die durch das Flussmittel geschützt wird. Das Flussmittel stabilisiert den Lichtbogen beim Schweißen und schützt das Schmelzbad vor der Atmosphäre. Die Flussmitteldecke verhindert Spritzer und Funken, während sie ultraviolettes Licht und Dämpfe abschirmt, die normalerweise Teil des SMAW sind. Sie bedeckt und schützt die Naht auch während des Abkühlens und kann die Nahtzusammensetzung und -eigenschaften beeinflussen. UP ist normalerweise automatisiert, aber halbautomatische Systeme sind ebenfalls verfügbar. Der Strom kann entweder AC oder DC sein, und für automatisierte Systeme können die Elektroden ein Einzeldraht oder mehrere massive oder röhrenförmige Drähte oder Bänder sein. Schweißen kann nur in Flach- oder Horizontalposition durchgeführt werden, aufgrund der Verwendung von Granulatflussmittel und der Flüssigkeit des flüssigen Schweißbads. Hohe Abschmelzleistungen können erreicht werden, und sehr dicke und dünne Materialien können mit diesem Verfahren geschweißt werden.
Röhrendrahtschweißen (FCAW)
FCAW wurde Anfang der 1950er Jahre als Alternative zu SMAW entwickelt. Der Vorteil von FCAW gegenüber SMAW besteht darin, dass es den Einsatz von Stabelektroden eliminiert. Dies half FCAW, viele der mit SMAW verbundenen Einschränkungen zu überwinden. Das Verfahren wird aufgrund seiner hohen Schweißgeschwindigkeit und Tragbarkeit weit verbreitet eingesetzt. Es ist ein halbautomatisches oder automatisches Schweißverfahren, konzipiert für Baustahl, Edelstahl und niedriglegierte Stähle. Es verwendet einen elektrischen Lichtbogen zur Erzeugung von Koaleszenz zwischen einer kontinuierlichen röhrenförmigen Fülldrahtelektrode und den Grundwerkstoffen und kann mit oder ohne Schutzgas durchgeführt werden. FCAW erfordert eine kontinuierlich zugeführte verbrauchbare röhrenförmige Elektrode, die ein Flussmittel enthält, und eine Konstantspannungs- oder, seltener, eine Konstantstrom-Schweißstromquelle. Ein extern zugeführtes Schutzgas wird manchmal verwendet, aber oft wird auf das Flussmittel selbst vertraut, um den notwendigen Schutz vor der Atmosphäre zu erzeugen, wodurch sowohl gasförmiger Schutz als auch flüssige Schlacke den Schweiß schützen. Bei gasgeschütztem Röhrendraht werden Schutzmittel durch ein im röhrenförmigen Elektrodenkern enthaltenes Flussmittel bereitgestellt. Ein extern zugeführtes Gas ergänzt die Kernelemente der Elektrode, um atmosphärische Kontamination des Schmelzmetalls zu verhindern. Wenn ein Schutzgas verwendet wird, ist die Prozesseinrichtung praktisch dieselbe wie beim Gas-Metall-Lichtbogenschweißen. Mit speziellen spannungsgesteuerten Drahtvorschüben ist hochwertiges Röhrendrahtschweißen mit einer Konstantstrom-Schweißstromquelle möglich. Das Verfahren ist für alle Positionen mit dem richtigen Füllwerkstoff und Parameterauswahl geeignet.
Gas-Metall-Lichtbogenschweißen (GMAW/MIG)
Es wird auch Metall-Inertgas-Schweißen (MIG) genannt. GMAW ist ein Lichtbogenschweißverfahren, das die automatische Zufuhr einer kontinuierlichen, massiven verbrauchbaren Elektrode umfasst, die normalerweise durch ein extern zugeführtes Gas geschützt wird. Das Verfahren wird zum Schweißen von Metallen wie Stahl, Aluminium, Edelstahl und Kupfer verwendet und kann in jeder Position geschweißt werden, wenn geeignete Schweißparameter und Ausrüstung ausgewählt werden. GMAW verwendet Gleichstrom mit positivem Elektrodenpol (DCEP), und die Ausrüstung bietet automatische Lichtbogensteuerung. Die einzigen manuellen Steuerungen, die der Schweißer durchführen muss, sind Brennerpositionierung, Führung und Vorschubgeschwindigkeit. Bei diesem Verfahren wird ein Füllwerkstoff auf einer Spule gelagert und durch Rollen (Strom wird in den Draht eingespeist) durch einen Schlauch in einen „Brenner“ getrieben. Die große Menge an Fülldraht auf der Spule bedeutet, dass der Prozess als kontinuierlich und lang angesehen werden kann, und lange, ununterbrochene Nähte können leicht hergestellt werden. Ein Inertgas wird ebenfalls entlang des Schlauchs in den Brenner geführt und tritt um den Draht aus. Ein Lichtbogen wird zwischen dem Draht und dem Werkstück gezündet, und aufgrund der hohen Lichtbogentemperatur bildet sich fast augenblicklich ein Schweißbad. Bei diesem Verfahren sind die Schlüsselfragen die Auswahl der richtigen Gasmischung, deren Durchflussrate, Drahtvorschubgeschwindigkeit und Strom. Einmal eingestellt, ist das erforderliche Qualifikationsniveau niedriger als beim Oxyacetylenverfahren. Der Prozess lässt sich leicht automatisieren. GMAW-Schweißen wird heute häufig von Robotern durchgeführt. GMAW-Schweißverfahren wird weit verbreitet bei Stählen und Aluminium eingesetzt. Obwohl der Inertgasschutz die Naht sauber hält, kann es je nach Prozesseinstellungen zu Spritzern von Metallkugeln neben der Naht kommen, die das Erscheinungsbild beeinträchtigen, es sei denn, sie werden entfernt.
Tandemschweißen
Im Vergleich zu einem konventionellen GMAW-System verwendet Tandemschweißen zwei in Reihe geschaltete Drähte, einer hinter dem anderen. Die Schweißdrähte werden gleichzeitig zugeführt und mit unabhängigen Stromdüsen, die im gleichen Brenner montiert sind, geschmolzen. Das Ergebnis ist hervorragende Nahtqualität mit wenig Spritzern und bis zu dreifacher Abschmelzleistung und Vorschubgeschwindigkeit konventioneller Systeme. Das Verfahren hat ideale Eigenschaften für automatisierte Anwendungen.
Wolfram-Inertgas-Schweißen (WIG/TIG) oder Gas-Wolfram-Lichtbogenschweißen (GTAW)
Es ist ein manuelles Schweißverfahren, das eine nicht verbrauchbare Wolframelektrode, ein Inert- oder Halbinertgasgemisch und einen separaten Zusatzwerkstoff verwendet. Besonders nützlich für das Schweißen dünner Materialien, zeichnet sich diese Methode durch einen stabilen Lichtbogen und hochwertige Nähte aus, erfordert aber erhebliches Bedienerkönnen und kann nur bei relativ niedrigen Geschwindigkeiten durchgeführt werden. Bei diesem Verfahren wird eine nicht verbrauchbare Wolframelektrode verwendet und ein Lichtbogen zwischen dieser und der Werkstückoberfläche gezündet. GTAW kann auf fast allen schweißbaren Metallen angewendet werden, wird aber am häufigsten auf Edelstahl und Leichtmetalle angewendet. Es wird oft verwendet, wenn Nahtqualität äußerst wichtig ist.
Plasma-Lichtbogenschweißen (PAW)
PAW ist eine Variation von GTAW. Das Verfahren verwendet eine Wolframelektrode, nutzt aber Plasmasgas zur Erzeugung des Lichtbogens. Der Lichtbogen ist stärker konzentriert als der GTAW-Lichtbogen, was die Quersteuerung kritischer macht und die Technik im Allgemeinen auf maschinelle Verfahren beschränkt. Der Einschnürungsprozess erhöht die Lichtbogenspannung und den Ionisationsgrad erheblich. Zusätzlich zur Erhöhung der Lichtbogentemperatur erstreckt sich der heißeste Bereich des Plasmas außerhalb der Düse in Richtung Werkstückoberfläche. Das Gesamtergebnis ist eine konzentriertere Wärmequelle bei höherer Temperatur, die den Wärmeübergangswirkungsgrad stark erhöht und schnellere Vorschubgeschwindigkeiten ermöglicht. Bei manueller Anwendung wird ein hohes Maß an Bedienerkönnen benötigt. Aufgrund seines stabilen Stroms kann das Verfahren auf einem breiteren Spektrum von Materialdicken als der GTAW-Prozess angewendet werden. Es ist viel schneller und kann auf alle Materialien wie im GTAW angewendet werden, außer Magnesium. Automatisiertes Schweißen von Edelstahl ist eine wichtige Anwendung des Verfahrens.
Laserstrahlschweißen (LBW)
LBW ist ein automatisierter Prozess, der die Wärme eines konzentrierten Strahls kohärenten Lichts nutzt, um zwei Materialien zu verbinden. Das Verfahren wird zum Schweißen aller Metalle einschließlich Stahl, Edelstahl, Aluminium, Titan, Nickel und Kupfer eingesetzt und liefert hohe mechanische Eigenschaften und Vorschubgeschwindigkeiten bei geringem Verzug und ohne Schlacke oder Spritzer. Nähte können mit oder ohne Zusatzwerkstoff und in vielen Anwendungen wird ein Schutzgas verwendet, um das Schmelzbad zu schützen. Die verwendete Ausrüstung erfordert erhebliche Kapitalinvestitionen und hohes Bedienerkönnen aufgrund der sehr hohen Schweißgeschwindigkeiten und des kleinen vom Laserstrahl betroffenen Bereichs.
Widerstandsschweißen
Es ist ein Nicht-Schmelzschweißverfahren. Wärme wird erzeugt, wenn hoher elektrischer Strom durch einen kleinen Bereich der beiden sich berührenden Metalloberflächen geleitet wird. Die erzeugte Wärme H wird durch H = I² × R × t gegeben, wobei I der Strom, R der Widerstand der Grenzfläche und t die Stromaufbringungszeit ist. Wenn der Temperaturanstieg ausreichend ist, wird ein großer Druck an der beheizten Grenzfläche aufgebracht, um eine Schweißverbindung zu bilden. Die Prozessvariablen sind Strom, Stromaufbringungszeit, Druck, Dauer der Druckanwendung, zu verschweißende Materialien und deren Dicke. Es gibt fünf Haupttypen des Widerstandsschweißens: (i) Punktschweißen, (ii) Nahtschweißen, (iii) Buckelschweißen, (iv) Stumpfaufschweißen und (v) Stumpfblitzschweißen.
Punktschweißen
Beim Punktschweißen werden die zu verschweißenden Platten übereinander gelegt, nachdem die beiden Kontaktflächen gereinigt wurden. Zwei Stabelektroden werden auf beiden Seiten der Platte platziert. Ein Druck wird auf die Elektroden ausgeübt und für ein bestimmtes Intervall, bekannt als Presszeit, aufrechterhalten, bevor der weitere Betrieb beginnt. Dann wird Strom durch die Elektroden geleitet. Die Stromaufbringungszeit, bekannt als Schweißzeit, wird in Zyklenzahl gemessen. Der Druck wird während dieser Zeit ebenfalls aufrechterhalten. Nach Abschalten des Stroms wird der Druck für eine kurze Zeit, bekannt als Haltezeit, aufrechterhalten, damit das erhitzte Metall erstarrt und einen Schweißkern bildet. Nach der Haltezeit wird der Druck freigegeben und eine Auszeit gegeben, bevor ein weiterer Punktschweißvorgang beginnt. Zu hoher Strom verursacht Schweißauswurf, Kavitation und Schweißrisse, reduzierte mechanische Eigenschaften und Elektrodeneinbettung in die Oberfläche. Andererseits führt zu geringer Strom zu unverschweißten Oberflächen und schlechter Naht. Hoher Druck erhöht den Kontakt und verringert den Kontaktwiderstand, sodass weniger Wärme erzeugt wird. Dies kann zu Verzug und reduzierter Elektrodenlebensdauer führen. Längere Stromaufbringungszeit kann zu Sieden, Porosität, Wachstum des Kerns bis zur Elektrodenoberfläche führen. Die Leitfähigkeit der Materialien spielt eine wichtige Rolle bei der Entscheidung über die Dicke der Platten, die leicht durch Punktschweißen verschweißt werden können. Punktschweißen hochkohlenstoffhaltiger Stähle erfordert eine Nachwärmebehandlung (PWHT). Die Vorteile des Punktschweißens sind seine Anpassungsfähigkeit an die Massenproduktion, hohe Betriebsgeschwindigkeit, Sauberkeit, keine Schweißstäbe und geringere betriebliche Fertigkeiten. Materialien mit hoher thermischer und elektrischer Leitfähigkeit sind schwer durch Punktschweißen zu verbinden und erfordern spezielle Verfahren.
Nahtschweißen
Beim Nahtschweißen werden rollenförmige Elektroden verwendet. Die Rollen werden über das Werkstück rotiert, während das Schweißen fortschreitet. Durch Steuerung der Stromversorgung ist eine gute Wärmekontrolle möglich. Die Naht kühlt unter Druck in bestimmten Intervallen ab. Die Naht hat weniger Oberflächenstörungen. Während das Schweißen fortschreitet, versucht der angelegte Strom, durch den bereits verschweißten Teil zu fließen, wodurch die Erwärmung im zu verschweißenden Bereich verringert wird. Eine Möglichkeit, diese Schwierigkeit zu überwinden, besteht darin, den Strom mit fortschreitendem Schweißen zu erhöhen. Manchmal wird externe Erwärmung wie Hochfrequenzerwärmung eingesetzt, um den Effekt des reduzierten Stroms durch Shunting auszugleichen. Die beim Schweißen erzeugte Wärme ist hoch und die Rollen müssen durch Wasserkühlung gekühlt werden, um Verzug der Rollen zu vermeiden. Stromunterbrechung kann ebenfalls eingesetzt werden, sodass der Strom für eine bestimmte Zeit fließt, um die erforderliche Wärme für die Naht zu liefern, und dann für eine weitere vorbestimmte Zeit aufhört, bevor der nächste Punktschweißvorgang beginnt. Auch dies kontrolliert die Erwärmung der Rollen. Nahtschweißen kann an Stählen, Aluminium, Magnesium und Nickellegierungen durchgeführt werden und wird für Kupfer und seine Legierungen nicht empfohlen. Hochfrequenz-Nahtschweißen eignet sich für Rippenrohre und andere Rohrleitungen.
Buckelschweißen
Es ähnelt dem Punktschweißen, außer dass das Schweißen an Stellen in den Materialien durchgeführt wird, an denen für diesen Zweck Erhebungen (Buckel) vorhanden sind. Die Buckel werden durch Pressen an ausgewählten Stellen im Blech erzeugt. Der Widerstandswärme, die auf die Buckel begrenzt ist, findet das Schweißen zwischen den Teilen durch Anwendung von angemessenem Druck zum geeigneten Zeitpunkt an diesen Kontaktpunkten statt. Buckelschweißen ist besonders für Massenproduktionsarbeiten anwendbar und eignet sich gut, wo viele Punktschweißungen in einem begrenzten Bereich erforderlich sind. Dieses Schweißverfahren wird beim Schweißen von Halterungen, schweren Stahlstanzteilen, in der Kapselung von Thyristoren etc. verwendet.
Stumpfaufschweißen
Stumpfaufschweißen wird durch Zusammenführen zweier Metallstücke im Stirnbereich unter Druck und anschließendes Fließenlassen von Strom von einem Stück zum anderen erzielt. Die Kontaktflächen sollten so glatt wie möglich sein. Beim Aufschweißen (wie auch beim Stumpfblitzschweißen) ergibt sich eine Schmiedestruktur im Gegensatz zur Gussstruktur, die beim Punktschweißen und Buckelschweißen erhalten wird. Schweißen von Werkzeugen auf den Schaft wird durch Aufschweißen durchgeführt. Widerstands-Stumpfschweißen wird zum Verbinden von Rohren eingesetzt.
Stumpfblitzschweißen
Bei dieser Schweißmethode werden die beiden zu verschweißenden Stücke durch Anlegen eines Drucks gegeneinander gepresst, sodass der Kontakt an Punkten aufgrund der Oberflächenrauheit erfolgt. Ein hoher Schweißstrom wird geleitet. Die Flächen werden bis zum geschmolzenen Zustand erhitzt, und während ein Stück langsam auf das andere zubewegt wird, wird das geschmolzene Metall ausgespritzt. Nachdem die Flächen den plastischen Zustand erreicht haben, wird Aufschweißdruck aufgewendet, was zur Verbindung der beiden Flächen führt. Stumpfblitzschweißen unterscheidet sich vom Widerstandsdruckschweißen darin, dass bei diesem die Kontakte zwischen den beiden Flächen nur an einigen Punkten aufgrund der Rauheit der Oberfläche hergestellt werden. Beim Widerstands-Stumpfschweißen wird eine glatte Vollkontaktoberfläche bevorzugt.
Bei dieser Schweißmethode werden Oberflächenverunreinigungen im Spritzer während des Blitzens entfernt und geschmolzenes Metall im endgültigen Aufschmiedevorgang ausgestoßen. Ein kleiner Grat entsteht an der Schweißfuge, bestehend aus dem verbleibenden geschmolzenen Metall und Oxiden. Dieser Grat kann durch Schleifen entfernt werden. Der Vorteil dieses Verfahrens liegt darin, dass das geschmolzene Metall und der Lichtbogen einen effizienten Schutz für das plastische Metall bieten, das letztendlich die Naht bildet, sodass die Gefahr der Oxidation vermieden werden kann.
Der im kalten (nicht vorgeheizten) Zustand angewandte Druck variiert je nach Materialtyp. Mit Vorheizung kann der angewandte Druck auf etwa die Hälfte der normalen Werte reduziert werden. Stumpfblitzschweißen lässt sich leicht auf hochlegierte Stähle anwenden, die nicht zufriedenstellend mit anderen Verfahren verschweißt werden können.
Elektroschlackenschweißen (ESW)
ESW bietet gute Produktivität und Qualität in schweren Stahlbau- und Druckbehälterfertigungen. Das Schweißmetall im ESW-Prozess wird durch Schmelzen des Elektrodendrahts unter der Decke von Flussmittelschichten gewonnen. Die Wärme zum Schmelzen wird als Widerstandswärme durch Stromdurchgang durch das Schlackebad gewonnen, das die gesamte Oberfläche des Schweißmetalls bedeckt. Ein Schmelzschlackebad wird zwischen den Kanten der zu verbindenden Teile und den wandernden Formschuhen gebildet. Die Metallelektrode wird in das geschmolzene Schlackebad getaucht. Der durch die Elektrode und das geschmolzene Schlackebad fließende Strom heizt das Schlackebad auf. Der Schmelzpunkt der Schlacke ist höher als der des Drahtes und des Grundmetalls. Daher schmilzt der Elektrodendraht und das geschmolzene Metall setzt sich am Boden des Schlackebads ab und erstarrt zum Schweißmetall. Um das Schweißen stabil zu halten, ist es notwendig, dass das Schlackebad seine Temperatur beibehält.
Im ESW ist das Schlackebad 40–50 mm tief und bietet einen leitfähigen Pfad zwischen Elektrode und Grundmetall. Somit wird der Stromfluss nach dem Erlöschen des Lichtbogens aufrechterhalten. Im Gegensatz dazu bleibt beim UP, das dem ESW ähnlich erscheint, der Lichtbogen unter der geschmolzenen Schlacke stabil, da die Lichtbogenspannung bei ca. 25–30 V liegt und die Schlackeschicht eher flach ist. Sowohl nicht-verbrauchbare als auch verbrauchbare Führungen werden im ESW verwendet. Die nicht-verbrauchbare Führungsmethode hat ein Kontaktrohr, das den Drahtelektroden in das Schlackebad leitet. Der Schweißkopf bewegt sich zusammen mit den Schuhen stetig nach oben, während das Schweißgut abgeschieden wird. Bei der verbrauchbaren Führungsanordnung wird ein verbrauchbares Rohr verwendet. Der Schweißkopf bleibt am oberen Ende der Naht fixiert. Die Nahtachse ist vertikal. Die Schweißmaschine bewegt sich nach oben, konsistent mit der Abschmelzrate. Die Schlackenmenge bleibt konstant. Eine kleine Menge Flussmittel muss der Schlacke zugegeben werden. Wenn der Schweißvorgang abgeschlossen ist, kann die Schweißmaschine zurückgezogen werden. Der gewählte Schweißdraht muss zum Grundmaterial passen.
Der ESW-Prozess ist vollständig kontinuierlich, daher ist die Produktivität höher. Keine Kantenbearbeitung der zu verbindenden Teile ist notwendig. Es gibt Einsparungen bei der Menge an Füllmetall und Flussmittel. Nach dem Schweißprozess benötigen die verschweißten Teile eine Wärmebehandlung. Der Prozess muss kontinuierlich sein und darf nicht unterbrochen werden. Bei Unterbrechung schrumpft das geschmolzene Metall und bildet eine Kavität in der Mitte. Normale Schweißfehler wie Schlackeneinschlüsse, Porosität, Unterschnitt und Kerbe etc. treten im ESW-Prozess nicht auf.
Induktionsdruckschweißen
Dies ist ein Festphasenschweißen, erzielt durch Hochfrequenz-Induktionserwärmung und gleichzeitige Druckanwendung. Oxidation wird durch Spülen mit Wasserstoffgas vermieden. Die zu verbindenden Flächen werden durch Induktionsstrom erwärmt, der von einer Induktivität in Reihe mit zwei Kondensatoren erzeugt wird, gespeist von einem Transformator mit zwei Hochfrequenzalternatoren. Der induzierte Strom fließt in einer Längsschleife entlang der zu verschweißenden Kanten und erwärmt diese gleichmäßig durch ihre Dicke über eine bestimmte Länge. Schmiederollen verbinden dann die verschmolzenen Lippen, wobei ein leichter äußerer Grat entsteht, der danach entfernt wird. Die normale Schweißgeschwindigkeit hängt von der zugeführten Leistung ab. Induktionsdruckschweißen wird umfangreich zum Verbinden von Kesselrohren aus Cr-Mo-Stahl verwendet.
Elektronenstrahlschweißen (EBW)
Elektronenstrahlschweißen ist ein Verfahren, bei dem die zur Schmelze erforderliche Wärme aus dem Aufprall eines hochgeschwindigen, hochdichten Elektronenstroms auf das Werkstück gewonnen wird. Beim Aufprall wird die kinetische Energie der Elektronen in thermische Energie umgewandelt, was sowohl Verdampfung als auch Schmelzen verursacht. Die Verdampfung des Materials unter dem Strahl ermöglicht es dem Strahl, in das zu verschweißende Material einzudringen, wobei der Strahl und der Dampf ein Loch bilden. Während sich der Strahl entlang der Naht bewegt, fließt das geschmolzene Metall um das Loch herum und lässt die verschweißte Naht im Nachlauf des Strahls zurück. EBW hat ein Tiefen-zu-Breiten-Verhältnis von mehr als 10:1 aufgrund der extrem hohen Wärmekonzentration. Der Strahl ist sehr schmal und die Schweißgeschwindigkeit ist hoch. Der Nettowärmeeintrag ist sehr gering.
Der Elektronenemitter ist ein Kathoden-Anoden-System in einer Hochvakuumkammer. Die Kathode besteht aus Tantal oder Wolfram und wird auf ca. 2560 °C erhitzt. Eine Elektronenwolke wird so in der Nähe ihrer Oberfläche erzeugt. Ein metallischer Schirm wird in der Nähe der Kathode befestigt, um das elektrische Feld schärfer zu machen und den Elektronenfluss zu regulieren. Das elektrische Feld zwischen Kathode und Anode beschleunigt die Elektronen und setzt sie mit beträchtlicher Energie frei. So wird ein Elektronenstrahl erzeugt, der auf die zu verschweißenden Teile gerichtet wird. Magnetische Linsen werden verwendet, um den Strahl auf das Werkstück zu fokussieren. Magnetische Spulen werden auch für Strahlablenkung und Manipulation des Strahlflecks auf dem Werkstück verwendet.
Die Schweißgeschwindigkeit, die von der Breite und Tiefe der Naht abhängt, muss ordnungsgemäß gesteuert werden. Andernfalls führt dies entweder zu unvollständiger Durchdringung oder Überhitzung. Da die Schmelzzone in der Schweißnaht sehr schmal ist, gibt es sehr kleine Störungen im Grundmaterial. Der benötigte Konstruktionsschwindungszuschlag ist im Vergleich zu anderen Lichtbogenschweißverfahren gering und die im Bauteil entstehenden Eigenspannungen sind ebenfalls gering. Da die Brennweite des EB-Systems recht hoch ist, kann die EB-Pistole in einer Entfernung von bis zu einem Meter von den Werkstücken platziert werden, im Gegensatz zum Lichtbogen- oder Plasmaschweißen. So ist das Schweißen enger und beschränkter Bereiche mit EBW möglich. Schweißen kann über einen weiten Dickenbereich (0,1 mm bis 100 mm) durchgeführt werden, und ungleiche Metalle können aufgrund der präzisen Wärmekontrolle leicht verschweißt werden. Die Schweißgeschwindigkeit im EB ist viel höher als bei Lichtbogenverfahren, was die Schweißzeit reduziert. Auch die Wiederholbarkeit von EB-Nähten ist im Vergleich zu anderen Verfahren hoch.
Explosivschweißen (EW)
EW ist ein Verfahren, basierend auf der kontrollierten Anwendung enormer Kraft, die durch Detonation von Sprengstoffen erzeugt wird. Die Oberflächen der zu verbindenden Teile müssen sauber sein, ohne Kontamination durch Oxide etc. Diese sauberen Flächen werden bei Drücken in der Größenordnung von Millionen kg/cm², erzeugt durch den Sprengstoff, zusammengepresst. Kombinationen ungleicher Metalle – Aluminium zu Stahl oder Titan zu Stahl – können mit diesem Verfahren leicht erzielt werden. Metalle, die zu spröde sind, um dem Aufprall der Explosion standzuhalten, können nicht mit diesem Verfahren verschweißt werden. EW ist ein gut geeignetes Verfahren für Beschichtungsanwendungen. Es gibt keine obere Grenze für die Dicke der Trägerplatte.
Reibschweißen (RW/FW)
Reibung zwischen den beiden Schweißflächen wird genutzt, um Wärme zu erzeugen, sodass das Material an den beiden Flächen plastisch wird. Schweißen wird durch Aufbringen axialer Kraft bewirkt. Der Reibschweißprozess wird in zwei unterschiedliche Modi unterteilt: (i) konventionelles Antriebsreibschweißen und (ii) Trägheitsschweißen.
Beim konventionellen Antriebsreibschweißen sind die Teile axial ausgerichtet. Eine Komponente wird mit konstanter Geschwindigkeit durch einen Direktantrieb rotiert, während die andere in Kontakt mit der ersten unter axialem Druck bewegt wird. Ausreichend Zeit wird für die Wärmeerzeugung gelassen, sodass die Grenzflächentemperatur das Material plastisch macht und das Zusammenschmieden der Komponenten erlaubt. In diesem Stadium wird die Rotation schnell gestoppt, während der Druck noch aufrechterhalten wird, um die Verbindung zu festigen.
Obwohl das Grundprinzip dasselbe ist, wird beim Trägheitsschweißen die kinetische Energie eines rotierenden Schwungradsystems genutzt, um die Flächen der zu verschweißenden Komponenten zu erhitzen. Eine Komponente ist am mit hoher Geschwindigkeit rotierenden Schwungrad befestigt. Die andere Komponente wird der ersten gegenübergestellt, sodass Reibung zwischen den beiden Wärme erzeugt. Die Schwungradenergie wird genutzt, um eine gute Verbindung zwischen den Komponenten zu erzielen.
Die Hauptvariablen in diesem Prozess sind relative Geschwindigkeit, Erwärmungs- und Schmiededruck und Dauer der Erwärmung. Sekundäre Faktoren sind Druckaufbau während Erwärmung und Schmieden, Verzögerung beim Bremsen und die Eigenschaften des zu verschweißenden Materials. Periphergeschwindigkeiten im Bereich von 75 bis 105 Metern pro Minute scheinen zufriedenstellende Nähte zu ergeben. Zu hohe Geschwindigkeit kann zu einer breiten Wärmeeinflusszone führen. Niedrigere Geschwindigkeiten können nicht ausreichend Wärme erzeugen und die Temperatur nicht auf das erforderliche Niveau bringen. Der Schmiededruck hängt von der Warmfestigkeit der zu verschweißenden Legierung ab. Der gewählte Druck muss ausreichen, um die Flächen zu verschweißen. Die Dauer der Erhitzungszeit hängt von Drehzahl, Reibung und Druck ab. Die Erhitzungszeit bestimmt den Wärmeeintrag. Stähle aller Sorten, Edelstähle, Kupfer und seine Legierungen können leicht durch Reibschweißen verschweißt werden.
Diffusionsschweißen (DB)
DB ist ein Fügeverfahren, das hohe Temperaturen zur Förderung der Diffusion erfordert, aber nur sehr wenig makroskopische Verformung involviert. Die Verbindung wird ohne Zusatzwerkstoff gebildet, und die Mikrostruktur und Zusammensetzung an der Grenzfläche sind dieselben wie die der Grundwerkstoffe. Druck wird aufgewendet, was lokale plastische und Kriechverformung bei der Betriebstemperatur verursacht. Die Verbindung entsteht durch Diffusion und hängt von Temperatur, Zeit und dem angewendeten Druck ab. Eine Zwischenschichtfolie oder -beschichtung kann verwendet werden, um die Verbindungseigenschaften zu verbessern. Rekristallisation und Korngrenzenmigration an der Grenzfläche treten in den Endstadien der Verbindung auf, und diese Prozesse sind essenziell für das Erreichen hochfester Verbindungen und zur Beseitigung der planaren Grenzflächen. Der Druck kann auf die zu verbindenden Flächen durch einen Plattenaufsatz ausgeübt werden. Gasdruck kann ebenfalls verwendet werden, um das gleiche zu erreichen. Um die saubere Oberfläche zu erhalten, kann die Verbindung im Vakuum durchgeführt werden. Wenn Gasdruck für die Lastanwendung verwendet wird, kann eine Argongaskammer verwendet werden. Die wichtigen Variablen, die die Verbindungsqualität beeinflussen, sind (i) Oberflächenrauheit und (ii) Oberflächenoxidfilme. Die Hauptvorteile von DB sind:
- Die Verbindungsfestigkeit kann der des Grundmetalls nahekommen.
- Gesinterte Produkte, ungleiche Materialien einschließlich Metall und Keramik können mit diesem Verfahren verbunden werden.
- Die Verbindung involviert minimale Verformung und Verzug, daher ist enge Dimensionskontrolle möglich.
- Bei Metall-Keramik-Verbindungen können Eigenspannungen durch mehrfache Zwischenschichten reduziert werden.
- Dünne Bleche feinkörniger superplastischer Materialien können leicht verbunden und in jede gewünschte Form und Kontur durch Diffusionsschweißen gebracht werden.
- Großflächenverbindung ist möglich und dicke und dünne Abschnitte können leicht verbunden werden. Prozesszeit ist unabhängig von Fläche oder Anzahl der Komponenten.
- Bearbeitungskosten werden reduziert und kein Flussmittel oder Elektrode ist notwendig.
Herstellungsprozess
- MIG vs. TIG Schweißen: Die richtige Lichtbogen-Schweißtechnik für Ihr Projekt wählen
- Punktschweißen erklärt: Prozess, Vorteile und Nachteile
- Schweißelektroden-Typen: Die richtigen Elektroden für Ihren Prozess wählen
- Roboterschweißen steigert Effizienz: Überlegene Alternative zu manuellen Prozessen
- Fortschrittliche Schweißautomatisierungsausrüstung: Effizienz & Qualität steigern
- Stichschweißen vs. Nahtschweißen: Welche Methode passt zu Ihren Fertigungsbedürfnissen?
- 4 wesentliche Sicherheitstipps für Schweißen & Metallbearbeitung am Arbeitsplatz
- Gasschweißverfahren: Oxyacetylen, Oxybenzin, MAPP, Propan, Wasserstoff
- Umfassender Leitfaden zum Bolzenschweißen: Definition, Anwendungen & Vorteile
- Löten vs. Schweißen: Das richtige Fügeverfahren für Metall wählen